 EN



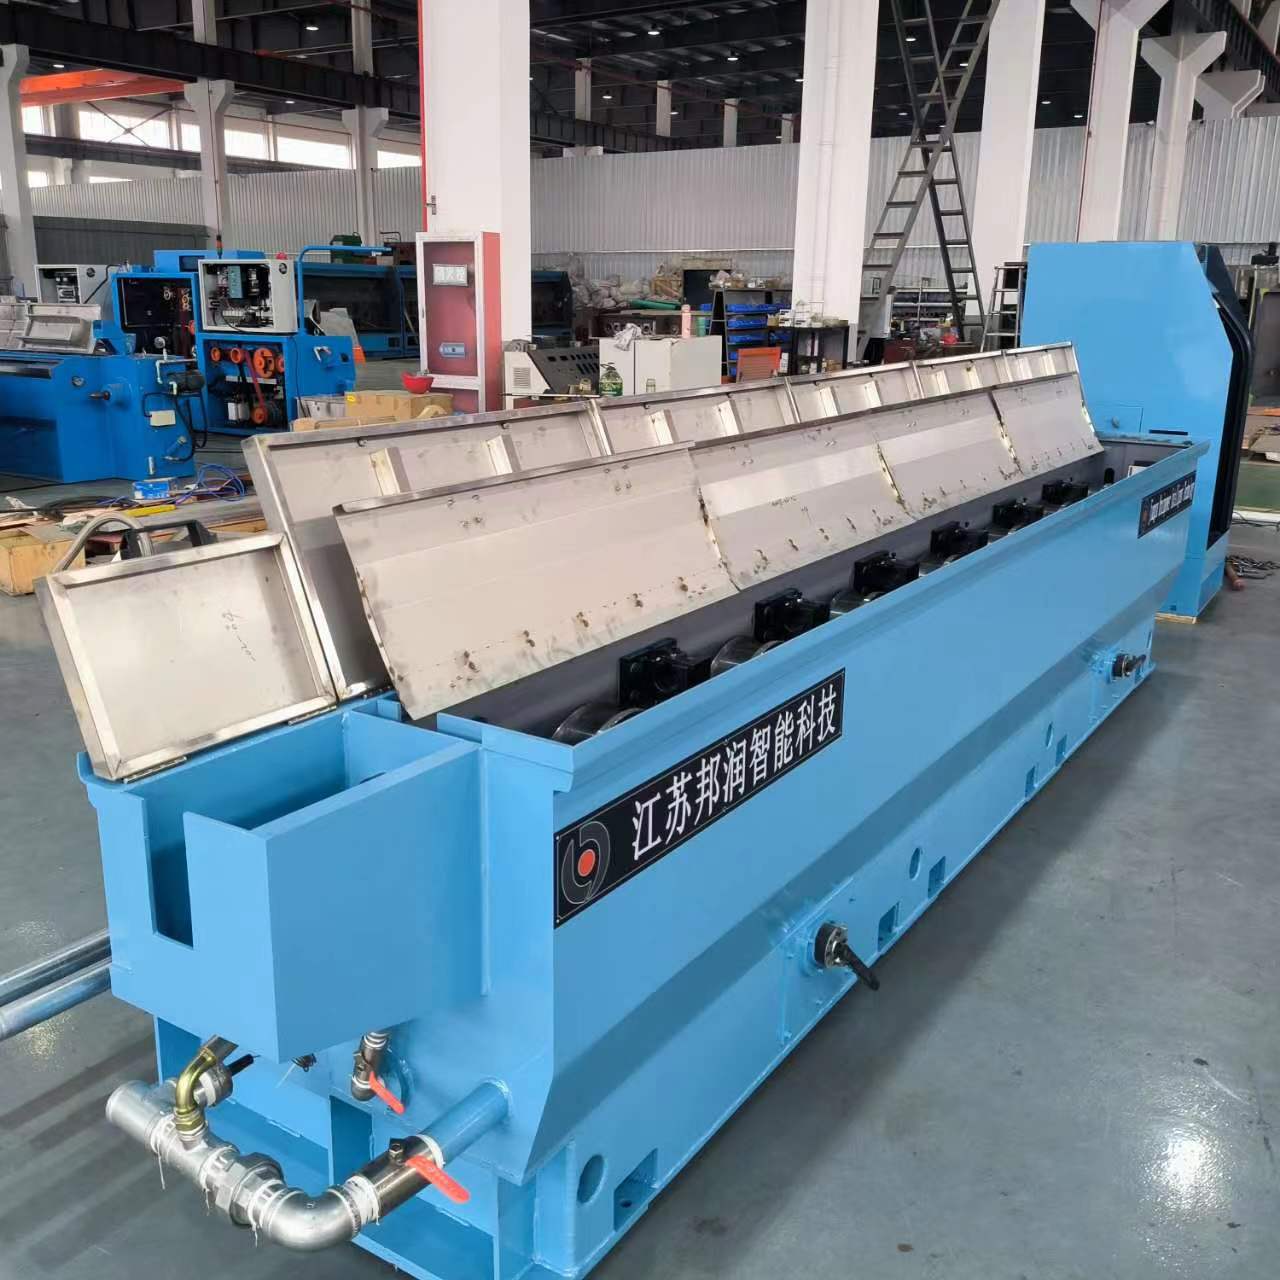
Якість готового дроту продукти фундаментально залежить від того, наскільки добре машина для виготовлення електричних проводів контролює кожен етап формування дроту. Сучасне промислове виробництво кабелів вимагає точного механічного керування, стабільної подачі матеріалу та моніторингу в реальному часі, щоб забезпечити відповідність розмірної точності, якості поверхні та механічних властивостей специфікаціям замовника. У цій статті розглядаються основні механізми, що визначають якість формування дроту, а також те, як конструкція обладнання безпосередньо впливає на експлуатаційні характеристики кінцевого продукту.
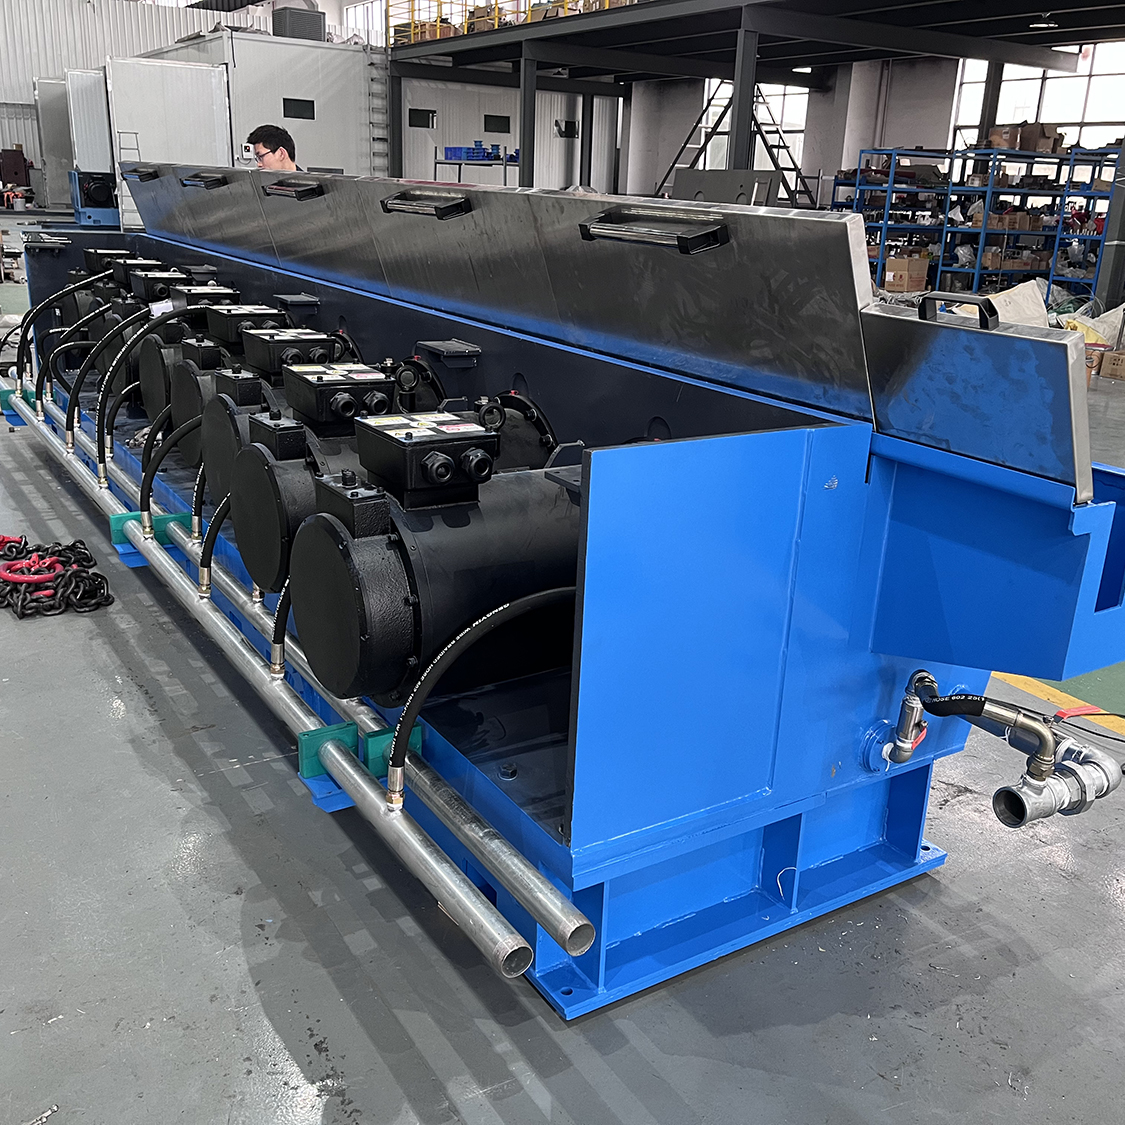
Якість формування дроту охоплює узгодженість діаметра, круглість, поверхневі дефекти, межу міцності на розтяг і збереження електропровідності. Виробничий процес починається з вибору сировини й охоплює кілька етапів витягування, операцій відпалу та остаточного контролю. На кожному етапі є ризик відхилення, забруднення або механічної змінності, що погіршує якість готового продукту. Розуміння того, як машина для виготовлення електричного дроту забезпечує контроль на всіх цих етапах, є обов’язковим для виробників, які прагнуть поставляти надійний дріт, що відповідає технічним специфікаціям, до вимогливих галузей, зокрема автомобільної промисловості, телекомунікацій, розподілу електроенергії та будівництва.
Точний контроль діаметра під час витягування дроту
Вимірювання та регулювання діаметра дроту
Контроль діаметра є однією з найважливіших функцій у процесі виготовлення кабелів. У машинах для виготовлення електричних проводів використовуються безперервно калібровані вимірювальні датчики, розташовані після кожного волочильного отвору, щоб фіксувати дані про діаметр проводу в реальному часі. Ці датчики надають зворотний зв’язок автоматизованим системам регулювання, які точно налаштовують охолодження волочильного отвору, подачу мастила та натяг під час волочіння, щоб підтримувати діаметр у межах заданих допусків. Сучасні системи забезпечують узгодженість діаметра з точністю ±0,05 мм або краще протягом усього циклу виробництва.
У виробничому процесі передбачено кілька етапів витягування, на кожному з яких поступово зменшується діаметр сирого дроту й покращується якість його поверхні. Між етапами виконується охолодження та контроль натягу, щоб запобігти упрочненню при деформації та тепловим напруженням. Електричний верстат для виготовлення дроту, оснащений системами зворотного зв’язку замкненого типу, може виявляти й коригувати відхилення діаметра до того, як матеріал досягне неприпустимих меж, що знижує рівень браку й забезпечує узгодженість партій. Цей автоматизований контроль відрізняє сучасне обладнання для формування кабелів від старішого ручного або напівавтоматичного обладнання, яке спирається на суб’єктивну оцінку оператора та періодичне відбір проб.
Синхронізація швидкості подачі матеріалу
Постійна подача матеріалу забезпечує рівномірне навантаження під час формування кабелю й зберігає передбачуваний діаметр виробу на всіх етапах виробництва. Двигуни електричних машин для виготовлення дроту обертають розмотувальну котушку зі швидкістю, точно узгодженою зі швидкістю тягового отвору та відсотком зменшення матеріалу. Програмовані контролери динамічно корегують швидкість подачі на основі виміряного діаметра та швидкості лінії, що запобігає раптовим змінам подачі, які призводять до стрибків або зменшення діаметра. Така узгодженість також захищає компоненти тягових отворів від перевантаження та передчасного зносу.
Якість поверхні та запобігання дефектам
Управління мащенням під час формування кабелю
Ефективне змащення під час виробничого процесу мінімізує подряпини на поверхні, заїдання та окиснення, що погіршують зовнішній вигляд і експлуатаційні характеристики дроту. Устаткування для виготовлення електричного дроту регулює швидкість подачі змащувального матеріалу, його в’язкість та хімічний склад залежно від типу матеріалу, швидкості витягування та конфігурації матриці. Забруднений або вичерпаний змащувальний матеріал призводить до дефектів поверхні, що вимагають бракування або повторної обробки, безпосередньо впливаючи на коефіцієнт виходу придатної продукції та виробничі витрати. Сучасні системи контролюють стан змащувального матеріалу й повідомляють операторів про необхідність його заміни до того, як його деградація вплине на якість формування кабелю.
У процесі виробництва також передбачено періодичне очищення та кондиціонування волочильних матриць, щоб запобігти накопиченню оксидованого матеріалу та залишків змащувального засобу. Коли поверхня матриць пошкоджується, машина для виготовлення електричного дроту переносить ці дефекти на кожен метр виробленого дроту до проведення технічного обслуговування. Заплановані профілактичні роботи з технічного обслуговування, які запускаються після досягнення певного обсягу виробництва або через задані часові інтервали, забезпечують оптимальний стан поверхонь матриць і сталість якості поверхневого шару в послідовних партіях продукції.
Інтеграція охолодження та відпалу
Дріт стає більш твердим у процесі виробництва, оскільки машина для виготовлення електричного дроту неодноразово зменшує його діаметр на послідовних етапах витягування. Проміжні цикли відпалу м’якшать матеріал, знімають внутрішні напруження й підготовлюють його до подальшого витягування без розривів або тріщин. Інтегровані системи охолодження забезпечують точний контроль температури під час відпалу, щоб запобігти дефектам рекристалізації, які погіршують механічні властивості. Обладнання для формування кабелів координує тривалість і температуру відпалу залежно від складу матеріалу та сумарного відсотка зменшення.
Механічні властивості та контроль міцності
Контроль натягу протягом усього виробництва
Натяг під час волочення безпосередньо впливає на такі механічні властивості, як межа міцності та відносне подовження. Електричний верстат для виготовлення дроту підтримує точно відкалібрований натяг на кожному етапі волочення, щоб оптимізувати деформацію матеріалу без виникнення розривів або концентрації напружень. Контроль натягу також впливає на кінцеву круглість дроту та якість його поверхні, забезпечуючи рівномірний розподіл напруження по поперечному перерізу дроту. У процесі виробництва натяг постійно контролюють і корегують за допомогою тензодатчиків та зворотного зв’язку від двигуна волочення, компенсуючи варіації властивостей матеріалу та зміни ступеня волочення.
Надмірне натягнення створює внутрішній напружений стан та передчасне руйнування матеріалу під час виготовлення кабелю, тоді як недостатнє натягнення призводить до непостійної деформації та поверхневих нерівностей. Електричний верстат для виготовлення дроту розраховує оптимальні параметри натягнення на основі діаметра дроту, марки матеріалу, швидкості витягування та геометрії матриці. Моніторинг у реальному часі забезпечує підтримку натягнення в межах припустимих значень протягом усього виробничого процесу. Ця точність запобігає зниженню міцності дроту й гарантує, що готові вироби відповідають мінімальним вимогам до розривної міцності, встановленим замовниками та галузевими стандартами.
Оптимізація швидкості виробництва
Швидкість витягування значно впливає на якість дроту під час виробництва; більш високі швидкості призводять до більшого нагріву й вимагають інтенсивнішого змащення та охолодження. Електричний верстат для виготовлення дроту забезпечує баланс між темпами виробництва та вимогами до якості, регулюючи швидкість на основі зворотного зв’язку в реальному часі від датчиків. Якщо показники діаметра або якості поверхні виходять за межі допустимих відхилень, система автоматично знижує швидкість, щоб забезпечити стабілізацію, перш ніж відновити виробництво з повною продуктивністю. Така динамічна корекція швидкості зберігає загальну продуктивність, одночасно захищаючи якість формування кабелю.
Виробничий процес вигідно використовує сучасні системи керування верстатами, які передбачають проблеми з якістю й вносять проактивні корективи замість реагування після виникнення дефектів. Сучасні системи електричних верстатів для виготовлення дроту включають бази даних властивостей матеріалів та історичні дані виробництва, щоб рекомендувати оптимальні діапазони швидкості для кожної комбінації типу матеріалу й діаметра. Оператори отримують чіткі рекомендації щодо досяжних темпів виробництва для заданих цілей якості, що дає змогу приймати обґрунтовані рішення щодо планування виробничого графіку та потужностей.
Часті запитання
Як електричний верстат для виготовлення дроту вимірює діаметр дроту під час виробництва?
Сучасне обладнання використовує безконтактні лазерні або вихрові датчики, розташовані безпосередньо після кожного волока, щоб фіксувати вимірювання діаметра в реальному часі. Ці датчики передають дані до контролера верстата з інтервалом один замір на секунду або швидше, що забезпечує швидке виявлення зміщення діаметра. Контролер порівнює виміряні значення з цільовими специфікаціями й автоматично коригує охолодження волока, мащення та натяг при витягуванні, щоб утримувати діаметр у межах допуску. Цей безперервний контур зворотного зв’язку є основою досягнення стабільної якості формування кабелів у процесі виробництва.
Яку роль відіграє електрична проводоробна машина у запобіганні поверхневим дефектам?
Машина для виготовлення електричного дроту контролює якість поверхні за допомогою точного управління мащенням, регулярного очищення матриць та узгоджених коригувань швидкості витягування. Забруднене або недостатнє мащення під час формування кабелю безпосередньо передає дефекти на поверхню дроту. Машина відстежує стан матриць для витягування й повідомляє операторів про необхідність обслуговування ще до того, як якість почне погіршуватися помітно. Інтегровані системи охолодження запобігають термічним напруженням, що призводять до мікротріщин на поверхні, забезпечуючи виробничий процес, у ході якого виробляється гладкий, бездефектний дріт, придатний для критичних застосувань.
Чи може машина для виготовлення електричного дроту автоматично налаштовуватися під різні матеріали дроту?
Так, сучасні машини для виготовлення електричного дроту оснащені програмованими контролерами, які зберігають профілі для різних матеріалів і автоматично застосовують оптимальні параметри під час зміни матеріалів у процесі виробництва. Ці профілі визначають діапазони натягу, швидкості витягування, типи мастила, температури відпалу та пороги якості, специфічні для кожного матеріалу. Оператори просто вибирають потрібний матеріал через інтерфейс машини, і система формування кабелю відповідно переналагоджується. Така автоматизація скорочує час на підготовку й забезпечує досягнення цілей щодо якості вже з перших метрів нової партії.

