 EN



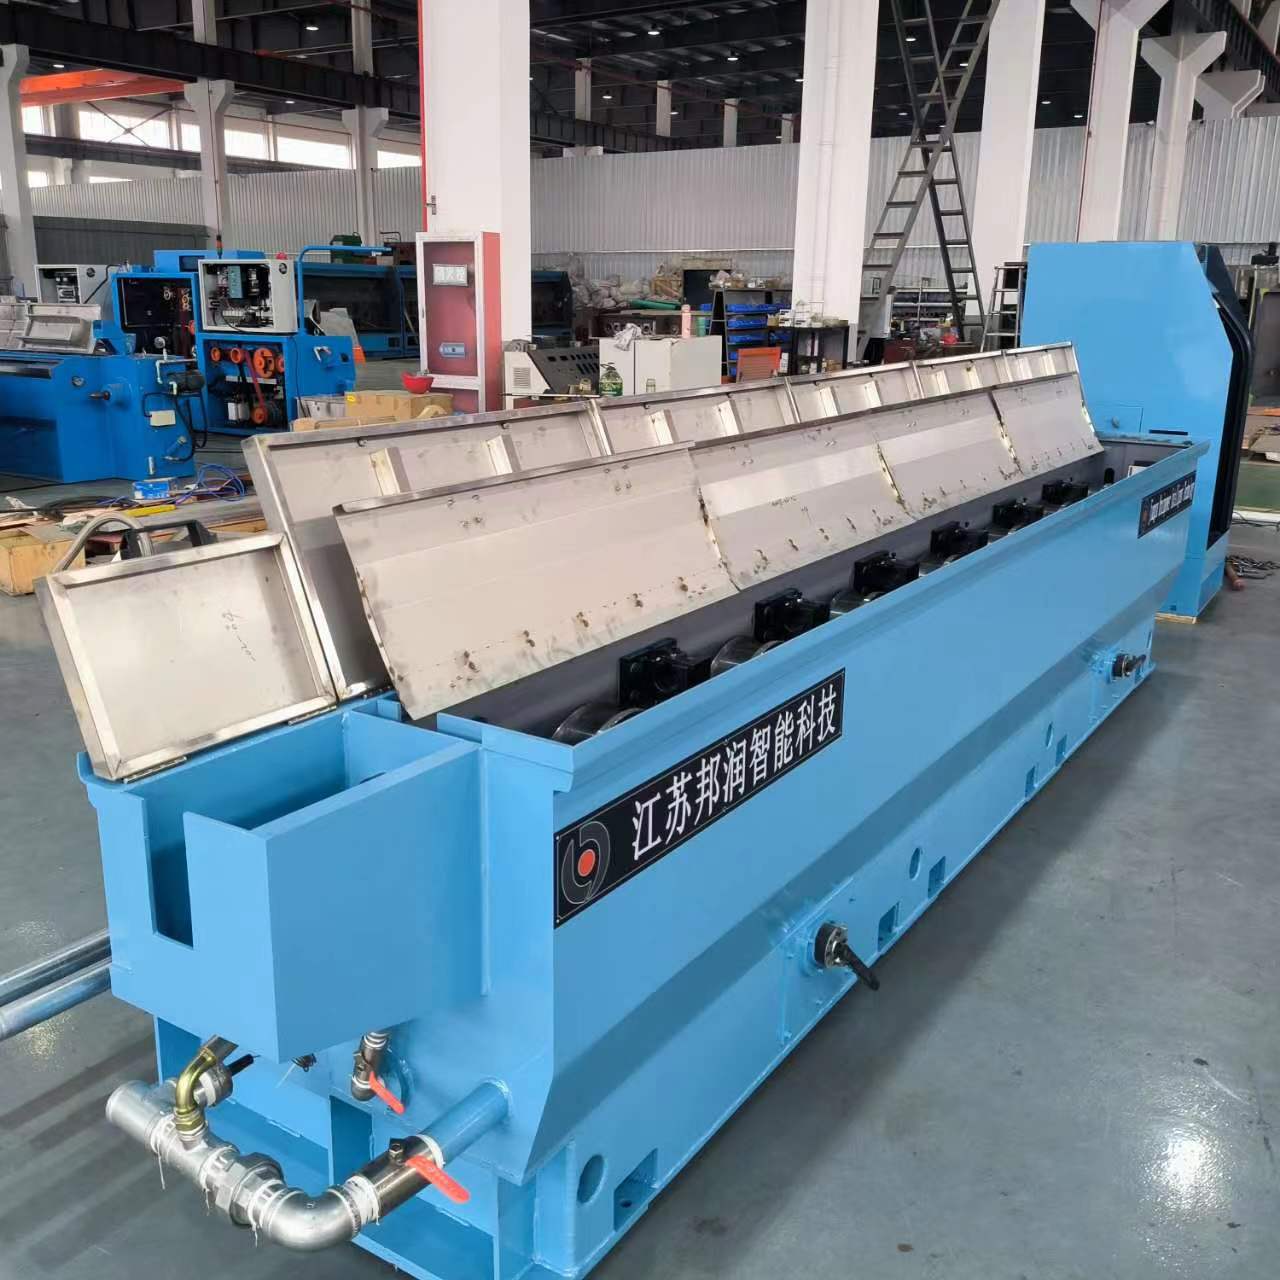
Hazır simin keyfiyyəti məhsullar əsasən simin formalaşmasının hər mərhələsini necə yaxşı idarə etdiyindən asılıdır. elektrik naqili istehsal edən maşın müasir sənaye kabellərinin istehsalı ölçüsünə dəqiqlik, səth keyfiyyəti və mexaniki xassələrin müştəri tələblərinə uyğunluğunu təmin etmək üçün dəqiq mexaniki idarəetmə, sabit material verilməsi və real vaxt rejimində monitorinq tələb edir. Bu məqalə simin formalaşması keyfiyyətini tənzimləyən əsas mexanizmləri və avadanlığın dizaynının son məhsulun performansına necə birbaşa təsir etdiyini araşdırır.
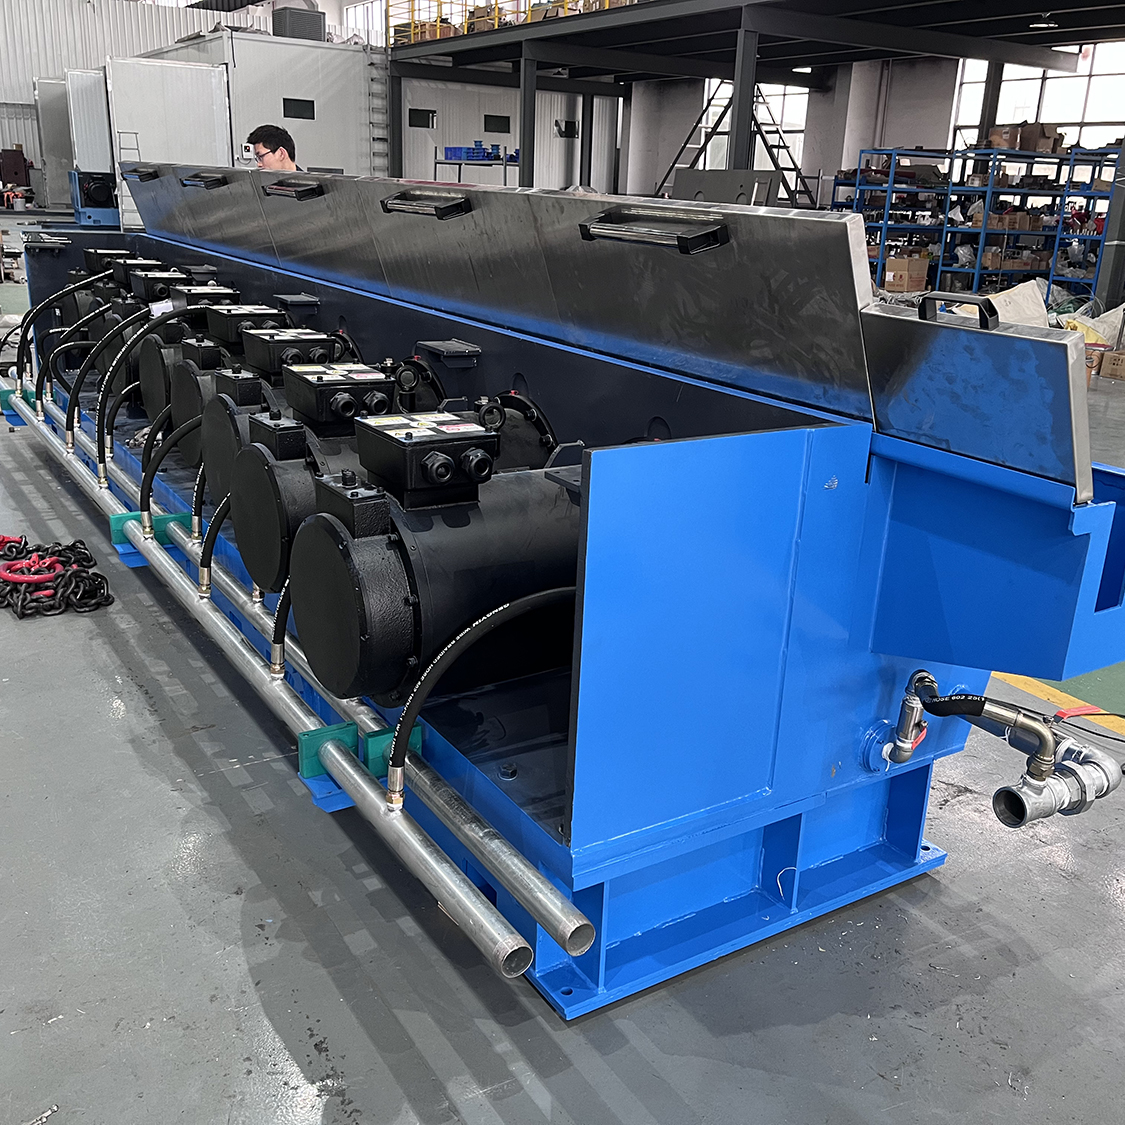
Simli materialın keyfiyyəti diametrin bərabərliyi, dairəvi forma, səth çatları, gərginlikdən davamlılıq və keçiriciliyin saxlanması ilə müəyyən olunur. İstehsal prosesi xammal seçilməsi ilə başlayır və bir neçə çəkmə mərhələsindən, yumşaldıcı əməliyyatlardan və son yoxlamadan keçir. Hər bir mərhələ bitmiş məhsulun keyfiyyətini aşağı salan meyllərin, çirklənmələrin və mexaniki dəyişkənliklərin yaranmasına imkan verir. Elektrik simli istehsal edən maşının bu mərhələlər boyu nəzarəti necə saxladığını anlamaq, avtomobil sənayesi, telekommunikasiya, enerji paylanması və tikinti kimi tələbkar sahələrə etibarlı və texniki tələblərə uyğun sim təchiz edən istehsalçılar üçün vacibdir.
Sim çəkmədə dəqiq diametr nəzarəti
Sim diametrinin ölçülüb tənzimlənməsi
Diametr nəzarəti kabellərin formalaşdırılması prosesində ən mühüm funksiyalardan biridir. Elektrik naqili istehsal edən maşın, hər çəkici die-dən sonra yerləşdirilən davamlı kalibrə olunmuş ölçmə sensorlarından istifadə edərək real vaxt rejimində naqil diametrinə dair məlumatları toplayır. Bu sensorlar avtomatlaşdırılmış tənzimləmə sistemlərinə geri əlaqə verir ki, bu sistemlər diametrin müəyyən edilmiş tolerans zolaqları daxilində saxlanılmasını təmin etmək üçün die soyutmasını, yağlama axını və çəkmə gərginliyini dəqiq tənzimləyir. Müasir sistemlər bütün istehsal seriyaları üzrə diametrin ±0,05 millimetrdən yaxşı və ya ona bərabər dəqiqliklə sabit qalmasını təmin edir.
İstehsal prosesi çoxsaylı çəkmə mərhələlərini əhatə edir; hər bir mərhələdə xam simin diametri ardıcıl olaraq azaldılır və səth keyfiyyəti yaxşılaşdırılır. Mərhələlər arasındakı soyutma və gərginlik nəzarəti iş sərtləşməsini və termal gərginliyi qarşısını alır. Qapalı döngə geri əlaqə sistemləri ilə təchiz edilmiş elektrik simi istehsal maşını diametr meylini materialın qəbul edilə bilən həddə çatmasından əvvəl aşkar edə və düzəldə bilir; bu da yanğın (qəbuledilməz) materialların miqdarını azaldır və partiyaların birləşdirilməsini təmin edir. Bu avtomatlaşdırılmış nəzarət müasir kabel formalaşdırma avadanlığına, operatorun qiymətləndirməsinə və dövri nümunə götürməyə əsaslanan köhnəlmiş əl ilə və ya yarı-avtomatik sistemlərdən fərqlənir.
Materialın verilmə sürətinin sinxronlaşdırılması
Materialın daimi verilməsi kabellərin formalaşdırılması zamanı bərabər gərginlik yaradır və istehsal prosesi boyu proqnozlaşdırıla bilən diametr çıxışını təmin edir. Elektrik naqilləri hazırlama maşınlarının mühərrikleri çəkilmə die sürəti və materialın azalma faizləri ilə tam uyğunlaşdırılmış sürətlərlə açılan bobinləri idarə edir. Proqramlaşdırıla bilən idarəetmə sistemləri ölçülən diametr və xətt sürətinə əsasən qidalanma sürətlərini dinamik olaraq tənzimləyir; bu da diametrin anidən artmasına və ya azalmasına səbəb olan qidalanma sürətindəki kəskin dəyişiklikləri qarşısını alır. Bu sinxronlaşma həmçinin die komponentlərini yüklənmədən və tez aşınmadan qoruyur.
Səth keyfiyyəti və nasazlıqların qarşısı
Kabellərin formalaşdırılması üçün yağlama idarəetməsi
Təsirli yağlama istehsal prosesi zamanı naqilin görünüşünü və performansını pozan səth xətləri, yapışma və oksidləşməni minimuma endirir. Elektrik naqili istehsal edən maşın material növünə, çəkmə sürətinə və kalıp konfiqurasiyasına əsasən yağlayıcının verilmə sürətini, özlülüyünü və kimyəvi tərkibini tənzimləyir. Kirli və ya istifadə olunmuş yağlayıcı səth defektlərinə səbəb olur ki, bu da yaxınlaşdırma və ya təkrar emal tələb edir və birbaşa hasilat dərəcəsini və istehsal xərclərini təsir edir. İlerlemiş sistemlər yağlayıcının vəziyyətini izləyir və kabellərin formalaşma keyfiyyətini təsir edənə qədər onun dəyişdirilməsi üçün operatorlara xəbərdarlıq verir.
İstehsal prosesi həmçinin oksidləşmiş material və yağlayıcı qalıqlarının yığılmasını mane etmək üçün çəkilmə kalıplarının dövri təmizlənməsini və kondisionlaşdırılmasını əhatə edir. Kalıp səthləri pozulduqda elektrik naqil istehsal maşını bu defektləri texniki xidmət aparılana qədər istehsal olunan hər metr naqilə ötürür. İstehsal həcmi və ya zaman aralıqları əsasında aktivləşdirilən planlı qarşısını alma texniki xidməti pəncərələri kalıp səthlərini optimal vəziyyətdə saxlayır və ardıcıl istehsal partiyaları üzrə sabit səth bitirilməsini təmin edir.
Soyutma və Tavlama İnteqrasiyası
Sim elektrik simi istehsalat maşını təkrar-təkrar çəkmə mərhələləri vasitəsilə diametrini azaldaraq istehsal prosesində iş sərtləşməsinə uğrayır. Aralıq qızdırma dövrləri materialı yumşaldır, daxili gərginliyi aradan qaldırır və onu qırılma və ya çatlamadan növbəti çəkməyə hazırlayır. İnteqrasiya olunmuş soyutma sistemləri qızdırma zamanı dəqiq temperatur nəzarətini saxlayaraq mexaniki xassələri zəiflədən rekristallaşma defektlərinin qarşısını alır. Kabel formalaşdırma avadanlığı qızdırma müddəti və temperaturunu materialın tərkibinə və ümumi azalma faizinə əsasən koordinasiya edir.
Mexaniki Xassələr və Güc Nəzarəti
İstehsal Boyu Gərginlik İdarəsi
Çəkilmə gərginliyi birbaşa uzanma müqaviməti və uzanma kimi mexaniki xassələrə təsir edir. Elektrik naqili istehsal edən maşın materialın qırılmasına və ya gərginlik yığılmasına səbəb olmadan deformasiyasını optimallaşdırmaq üçün hər bir çəkilmə mərhələsində diqqətlə kalibre edilmiş gərginliyi saxlayır. Gərginlik idarəsi həmçinin naqilin son dairəvi forması və səth keyfiyyətini təmin etmək üçün naqilin en kəsiyində bərabər gərginlik paylanmasını təmin edərək təsir göstərir. İstehsal prosesi yük sensorlarından və çəkilmə motorundan gələn geri əlaqədən istifadə edərək gərginliyi davamlı izləyir və düzəldir; bu, materialın xassələrindəki dəyişikliklərə və çəkilmə nisbətindəki dəyişikliklərə uyğunlaşır.
Çoxlu gərginlik naqil formalaşdırılması zamanı daxili gərginlik yaradır və materialın erkən pozulmasına səbəb olur; kifayət qədər gərginlik isə qeyri-bircins deformasiyaya və səth qüsurlarına imkan verir. Elektrik naqili istehsal edən maşın naqil diametri, material sinifi, çəkmə sürəti və kalıp həndəsəsinə əsaslanaraq optimal gərginlik parametrlərini hesablayır. Reallıqda izləmə sistemi istehsal prosesinin tamamında gərginliyin qəbul edilə bilən hədd daxilində qalmasını təmin edir. Bu dəqiqlik naqilin möhkəmliyinin zəifləməsini qarşısını alır və son məhsulların müştərilərin və sənaye standartlarının tələb etdiyi minimal çəkmə spesifikasiyalarına uyğun olmasını təmin edir.
İstehsal Sürətinin Optimallaşdırılması
Çəkilmə sürəti, istehsal prosesində naqil keyfiyyətini əhəmiyyətli dərəcədə təsir edir; daha yüksək sürətlər daha çox istilik yaradır və daha intensiv yağlama və soyutma tələb edir. Elektrik naqili istehsal edən maşın, real vaxt rejimində sensorlardan gələn geri əlaqəyə əsaslanaraq, istehsal sürətini keyfiyyət tələbləri ilə tarazlaşdırır. Əgər diametr və ya səth keyfiyyəti göstəriciləri toleransdan kənara çıxarsa, sistem avtomatik olaraq sürəti azaldır ki, tam sürətli istehsalı davam etdirməzdən əvvəl sabitləşməyə imkan verilsin. Bu dinamik sürət tənzimlənməsi, kebeldən formalaşma keyfiyyətini qoruyarkən, istehsal həcmini saxlayır.
İstehsal prosesi, keyfiyyət problemlərini proqnozlaşdıraraq və defektlərin yaranmasından sonra reaksiya vermək əvəzinə qabaqlayıcı tənzimləmələr edən müasir maşın idarəetmə sistemlərindən faydalanır. İnkişaf etmiş elektrik naqil istehsalı maşın sistemləri material xassələri bazasını və keçmiş istehsal məlumatlarını daxil edir və hər bir material növü və diametr birləşməsi üçün optimal sürət aralığını tövsiyə edir. Operatorlar müəyyən edilmiş keyfiyyət hədəfləri üçün əldə edilə bilən istehsal sürətləri ilə bağlı aydın təlimatlara sahib olurlar; bu da cədvəl tərtibi və gücləndirmə planlaşdırılması ilə bağlı məlumatlı qərarlar qəbul etməyə imkan verir.
Tez-tez verilən suallar
Elektrik naqil istehsalı maşını istehsal zamanı naqil diametrini necə ölçür?
Muasir avadanlıq, hər bir çəkme die-dən dərhal sonra yerləşdirilən kontakt olmayan lazer və ya ördək cərəyanı sensorlarından istifadə edərək, diametrin real vaxt rejimində ölçülmesini əldə edir. Bu sensorlar məlumatları maşın idarəetmə qurğusuna saniyədə bir və ya daha tez aralıqlarla ötürür ki, bu da diametrin sapmasını sürətli aşkar etməyə imkan verir. İdarəetmə qurğusu ölçülmüş qiymətləri hədəf spesifikasiyaları ilə müqayisə edir və diametrin tolerans daxilində saxlanılması üçün die soyutmasını, yağlamasını və çəkme gərginliyini avtomatik olaraq tənzimləyir. Bu davamlı geri əlaqə dövrəsi kabel formalaşdırma keyfiyyətinin sabitliyini təmin etmək üçün istehsal prosesində əsasdır.
Elektrik naqili hazırlayan maşın səth çatları qarşısını almaqda hansı rol oynayır?
Elektrik nağıl hazırlama maşını səth keyfiyyətini dəqiq yağlama idarəetməsi, tez-tez kalıb təmizlənməsi və koordinasiyalı çəkmə sürəti tənzimləmələri vasitəsilə nəzarət edir. Kabel formalaşdırılması zamanı çirklənmiş və ya kifayət qədər olmayan yağlama nağıl səthinə defektlərin birbaşa keçirilməsinə səbəb olur. Maşın çəkmə kalıbının vəziyyətini izləyir və keyfiyyətin pisləşməsi görünən hal almadan əvvəl operatorlara texniki xidmət tələblərini bildirir. İnteqrasiya olunmuş soyutma sistemləri səth mikro-catlqlarına səbəb olan termal gərginliyi qarşısını alır və beləliklə, proses kritik tətbiqlər üçün uyğun olan hamar, defektsiz nağıl istehsalını təmin edir.
Elektrik nağıl hazırlama maşını müxtəlif nağıl materiallarına avtomatik olaraq uyğunlaşa bilərmi?
Bəli, müasir elektrik naqilləri istehsal edən maşınlar fərqli materiallar üçün profil saxlayan proqramlaşdırıla bilən idarəetmə sistemlərinə malikdirlər və istehsal prosesində material dəyişdirildikdə optimal parametrləri avtomatik olaraq tətbiq edirlər. Bu profillər hər bir material üçün gərginlik aralığını, çəkilmə sürətini, yağlama növünü, yumşaldılma temperaturunu və keyfiyyət həddini müəyyən edir. Operatorlar sadəcə maşının interfeysindən istənilən materialı seçirlər və kabel formalaşdırma sistemi uyğun şəkildə özünü yenidən konfiqurasiya edir. Bu avtomatlaşdırma quraşdırma müddətini azaldır və yeni materialla başlanan istehsalın ilk metrlərindən etibarən keyfiyyət göstəricilərinə çatılmasını təmin edir.

