 EN



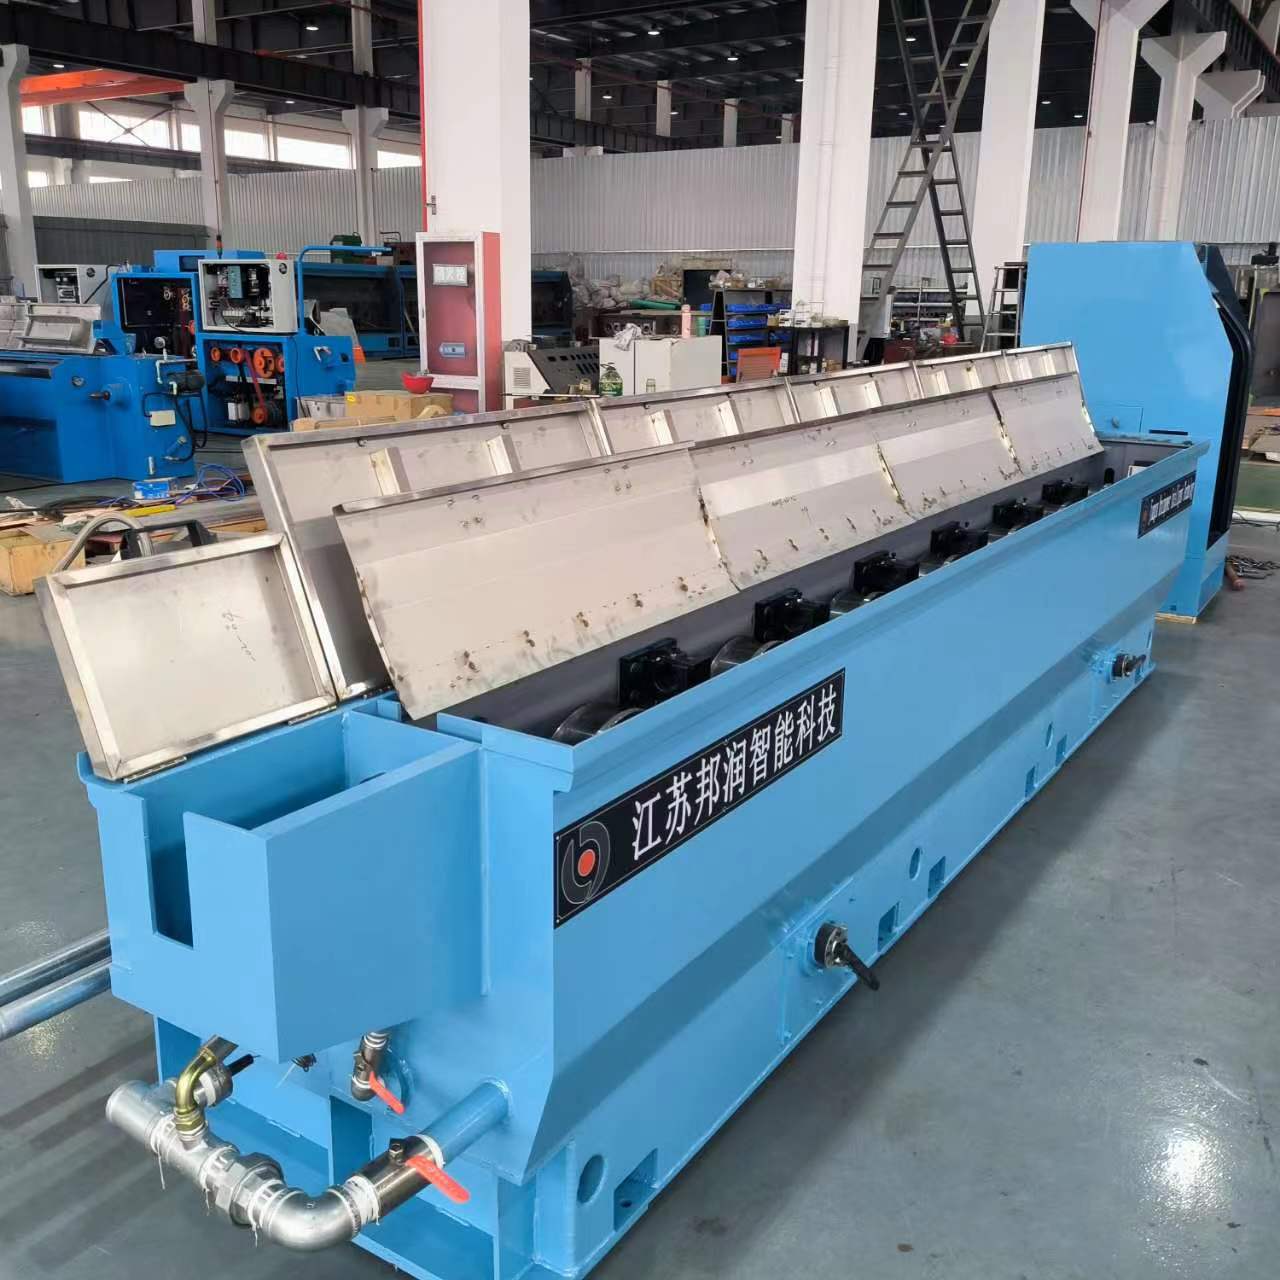
Kualitas kawat jadi produk bergantung secara mendasar pada seberapa baik suatu mesin pembuat kabel listrik mengendalikan setiap tahap pembentukan kawat. Produksi kabel industri modern memerlukan pengendalian mekanis yang presisi, pemberian bahan yang konsisten, serta pemantauan secara waktu nyata guna memastikan akurasi dimensi, hasil permukaan, dan sifat mekanis sesuai dengan spesifikasi pelanggan. Artikel ini membahas mekanisme inti yang mengatur kualitas pembentukan kawat serta bagaimana desain peralatan secara langsung memengaruhi kinerja produk akhir.
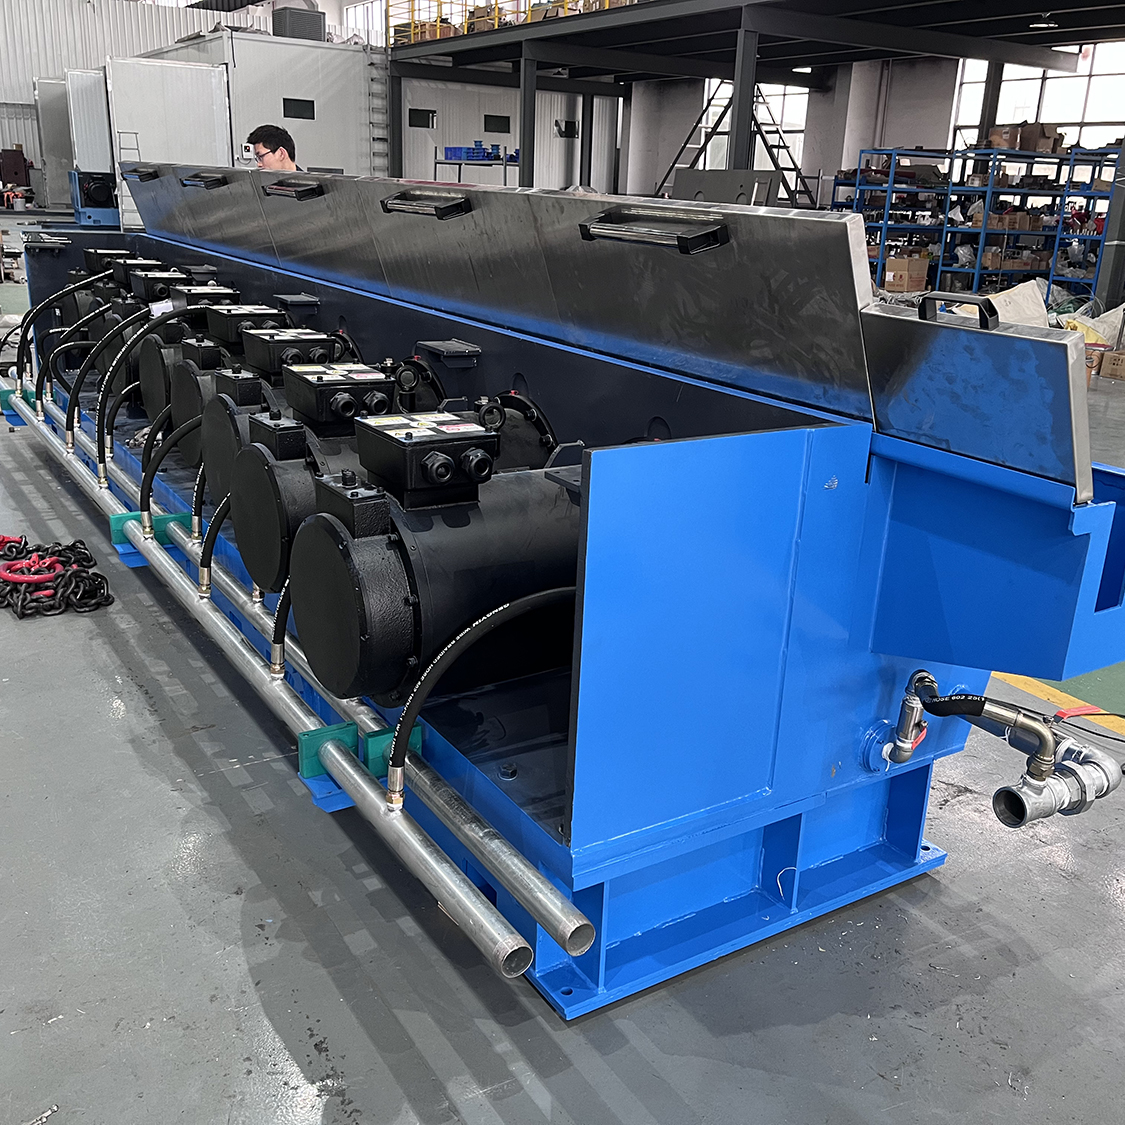
Kualitas pembentukan kawat mencakup konsistensi diameter, kebulatan, cacat permukaan, kekuatan tarik, dan retensi konduktivitas. Proses produksi dimulai dari pemilihan bahan baku dan berlanjut melalui beberapa tahap pengerukan, operasi pelunakan (annealing), serta inspeksi akhir. Setiap tahap membuka peluang terjadinya penyimpangan, kontaminasi, atau variasi mekanis yang menurunkan kualitas produk jadi. Memahami cara mesin pembuat kawat listrik mempertahankan kendali sepanjang tahap-tahap ini sangat penting bagi produsen yang bertujuan menghadirkan kawat andal dan sesuai spesifikasi ke industri-industri ketat seperti otomotif, telekomunikasi, distribusi tenaga listrik, dan konstruksi.
Kendali Presisi Diameter pada Pengerukan Kawat
Mengukur dan Menyesuaikan Diameter Kawat
Pengendalian diameter mewakili salah satu fungsi paling kritis dalam proses pembentukan kabel. Mesin pembuat kawat listrik menggunakan sensor pengukur yang dikalibrasi secara terus-menerus dan diposisikan setelah setiap die penarik untuk menangkap data diameter kawat secara waktu nyata. Sensor-sensor ini memberikan umpan balik ke sistem penyesuaian otomatis yang menyetel secara presisi pendinginan die, aliran pelumas, serta tegangan penarikan guna mempertahankan diameter dalam batas toleransi yang ditentukan. Sistem modern mampu mencapai konsistensi diameter sebesar plus atau minus 0,05 milimeter atau lebih baik di seluruh proses produksi.
Proses produksi mencakup beberapa tahap penarikan, di mana setiap tahap secara bertahap mengurangi diameter kawat baku sekaligus meningkatkan kualitas permukaan. Di antara tahap-tahap tersebut, pendinginan dan pengendalian tegangan mencegah penguatan akibat deformasi dingin (work-hardening) serta tegangan termal. Mesin pembuat kawat listrik yang dilengkapi sistem umpan balik tertutup (closed-loop feedback systems) mampu mendeteksi dan memperbaiki penyimpangan diameter sebelum material mencapai batas yang tidak dapat diterima, sehingga mengurangi tingkat limbah dan menjamin konsistensi tiap batch. Pengendalian otomatis semacam ini membedakan peralatan pembentuk kabel modern dari sistem lama yang bersifat manual atau semi-otomatis, yang mengandalkan penilaian operator dan pengambilan sampel berkala.
Sinkronisasi Laju Umpan Bahan
Pemasokan bahan yang konsisten memastikan tegangan seragam selama pembentukan kabel dan menjaga keluaran diameter yang dapat diprediksi di seluruh proses produksi. Motor mesin pembuat kawat listrik menggerakkan gulungan pengurai pada kecepatan yang tepat disesuaikan dengan kecepatan mati penarik dan persentase pengurangan bahan. Pengendali yang dapat diprogram menyesuaikan laju pasokan secara dinamis berdasarkan pengukuran diameter dan kecepatan jalur, mencegah perubahan mendadak pada laju pasokan yang menyebabkan lonjakan atau penurunan diameter. Sinkronisasi ini juga melindungi komponen mati dari kelebihan beban dan keausan dini.
Kualitas Permukaan dan Pencegahan Cacat
Manajemen Pelumas untuk Pembentukan Kabel
Pelumasan yang efektif selama proses produksi meminimalkan goresan permukaan, galling, dan oksidasi yang merusak penampilan serta kinerja kawat. Mesin pembuat kawat listrik mengatur laju pengiriman pelumas, viskositas, dan komposisi kimia berdasarkan jenis bahan, kecepatan penarikan, serta konfigurasi die. Pelumas yang terkontaminasi atau habis dapat menimbulkan cacat permukaan yang mengharuskan pembuangan atau pengerjaan ulang, sehingga berdampak langsung pada tingkat hasil produksi (yield) dan biaya produksi. Sistem canggih memantau kondisi pelumas serta memberi peringatan kepada operator mengenai kebutuhan penggantian sebelum terjadi degradasi yang memengaruhi kualitas pembentukan kabel.
Proses produksi juga mencakup pembersihan dan perawatan berkala terhadap cetakan penarik guna mencegah penumpukan bahan teroksidasi dan sisa pelumas. Ketika permukaan cetakan mengalami kerusakan, mesin pembuat kawat listrik akan mentransfer cacat tersebut ke setiap meter kawat yang dihasilkan hingga dilakukan perawatan. Jendela perawatan preventif terjadwal—yang dipicu berdasarkan volume produksi atau selang waktu—menjaga kondisi permukaan cetakan dalam keadaan optimal serta mempertahankan konsistensi hasil permukaan antar-batch produksi berturut-turut.
Integrasi Pendinginan dan Annealing
Kawat menjadi lebih keras selama proses produksi karena mesin pembuat kawat listrik terus-menerus mengurangi diameter melalui tahapan penarikan berturut-turut. Siklus anil tengah melunakkan material, melepaskan tegangan internal, serta mempersiapkannya untuk tahapan penarikan berikutnya tanpa putus atau retak. Sistem pendingin terintegrasi menjaga pengendalian suhu yang presisi selama proses anil guna mencegah cacat rekristalisasi yang melemahkan sifat mekanis. Peralatan pembentuk kabel mengoordinasikan durasi dan suhu anil berdasarkan komposisi material serta persentase reduksi kumulatif.
Sifat Mekanis dan Pengendalian Kekuatan
Pengelolaan Tegangan Sepanjang Produksi
Ketegangan saat penarikan secara langsung memengaruhi sifat mekanis seperti kekuatan tarik dan perpanjangan. Mesin pembuat kawat listrik mempertahankan ketegangan yang dikalibrasi secara cermat pada setiap tahap penarikan guna mengoptimalkan deformasi bahan tanpa menyebabkan patah atau konsentrasi tegangan. Pengendalian ketegangan juga memengaruhi kebulatan akhir kawat dan kualitas permukaannya dengan memastikan distribusi tegangan yang seragam di seluruh penampang kawat. Proses produksi terus-menerus memantau dan menyesuaikan ketegangan menggunakan sel beban serta umpan balik dari motor penarik, sehingga dapat mengkompensasi variasi sifat bahan dan perubahan rasio penarikan.
Ketegangan berlebihan menciptakan tekanan internal dan kegagalan material dini selama pembentukan kabel, sedangkan ketegangan tidak memadai memungkinkan deformasi tidak konsisten serta ketidakrataan permukaan. Mesin pembuat kawat listrik menghitung parameter ketegangan optimal berdasarkan diameter kawat, tingkat bahan, kecepatan penarikan, dan geometri die. Pemantauan secara waktu nyata memastikan ketegangan tetap berada dalam kisaran yang dapat diterima sepanjang proses produksi. Presisi ini mencegah penurunan kekuatan kawat dan menjamin produk jadi memenuhi spesifikasi tarik minimum yang dipersyaratkan oleh pelanggan serta standar industri.
Optimalisasi Kecepatan Produksi
Kecepatan penarikan secara signifikan memengaruhi kualitas kawat dalam proses produksi; kecepatan yang lebih tinggi menghasilkan panas lebih besar dan memerlukan pelumasan serta pendinginan yang lebih intensif. Mesin pembuat kawat listrik menyeimbangkan laju produksi dengan persyaratan kualitas dengan menyesuaikan kecepatan berdasarkan umpan balik sensor secara waktu nyata. Jika metrik diameter atau kualitas permukaan menyimpang di luar batas toleransi, sistem secara otomatis mengurangi kecepatan untuk memungkinkan stabilisasi sebelum melanjutkan produksi pada laju penuh. Penyesuaian kecepatan dinamis ini mempertahankan laju keluaran sambil melindungi kualitas pembentukan kabel.
Proses produksi mendapatkan manfaat dari pengendali mesin modern yang mampu memprediksi masalah kualitas serta melakukan penyesuaian preventif—bukan reaktif setelah cacat muncul. Sistem mesin pembuat kawat listrik canggih mengintegrasikan basis data sifat bahan dan data historis produksi untuk merekomendasikan rentang kecepatan optimal bagi setiap kombinasi jenis bahan dan diameter. Operator menerima panduan jelas mengenai laju produksi yang dapat dicapai guna memenuhi target kualitas tertentu, sehingga memungkinkan pengambilan keputusan terinformasi dalam penjadwalan dan perencanaan kapasitas.
Tanya Jawab
Bagaimana mesin pembuat kawat listrik mengukur diameter kawat selama proses produksi?
Peralatan modern menggunakan sensor laser tanpa kontak atau sensor arus eddy yang diposisikan tepat setelah setiap die drawing untuk menangkap pengukuran diameter secara real-time. Sensor-sensor ini mengirimkan data ke pengendali mesin dengan interval satu pembacaan per detik atau lebih cepat, sehingga memungkinkan deteksi cepat terhadap pergeseran diameter. Pengendali membandingkan nilai terukur dengan spesifikasi target dan secara otomatis menyesuaikan pendinginan die, pelumasan, serta tegangan drawing guna menjaga diameter dalam batas toleransi. Loop umpan balik berkelanjutan ini merupakan fondasi utama dalam mencapai kualitas pembentukan kabel yang konsisten selama proses produksi.
Peran apa yang dimainkan mesin pembuat kawat listrik dalam mencegah cacat permukaan?
Mesin pembuat kawat listrik mengendalikan kualitas permukaan melalui pengelolaan pelumasan yang presisi, pembersihan mati secara berkala, serta penyesuaian kecepatan penarikan yang terkoordinasi. Pelumasan yang terkontaminasi atau tidak memadai selama pembentukan kabel mentransfer cacat langsung ke permukaan kawat. Mesin ini memantau kondisi die penarik dan memberi peringatan kepada operator mengenai kebutuhan perawatan sebelum degradasi kualitas menjadi terlihat. Sistem pendingin terintegrasi mencegah tekanan termal yang menyebabkan retakan mikro pada permukaan, sehingga proses produksi tetap menghasilkan kawat halus tanpa cacat untuk aplikasi kritis.
Apakah mesin pembuat kawat listrik dapat menyesuaikan diri secara otomatis untuk berbagai bahan kawat?
Ya, mesin pembuat kabel listrik modern dilengkapi pengendali yang dapat diprogram untuk menyimpan profil berbagai bahan dan menerapkan parameter optimal secara otomatis saat beralih bahan dalam proses produksi. Profil-profil ini menentukan rentang tegangan, kecepatan penarikan, jenis pelumas, suhu anil, serta ambang batas kualitas yang spesifik untuk masing-masing bahan. Operator cukup memilih bahan yang diinginkan melalui antarmuka mesin, lalu sistem pembentuk kabel menyesuaikan konfigurasinya sendiri. Otomatisasi ini mengurangi waktu persiapan dan memastikan bahwa produksi bahan baru mencapai target kualitas sejak meter pertama.

