 EN



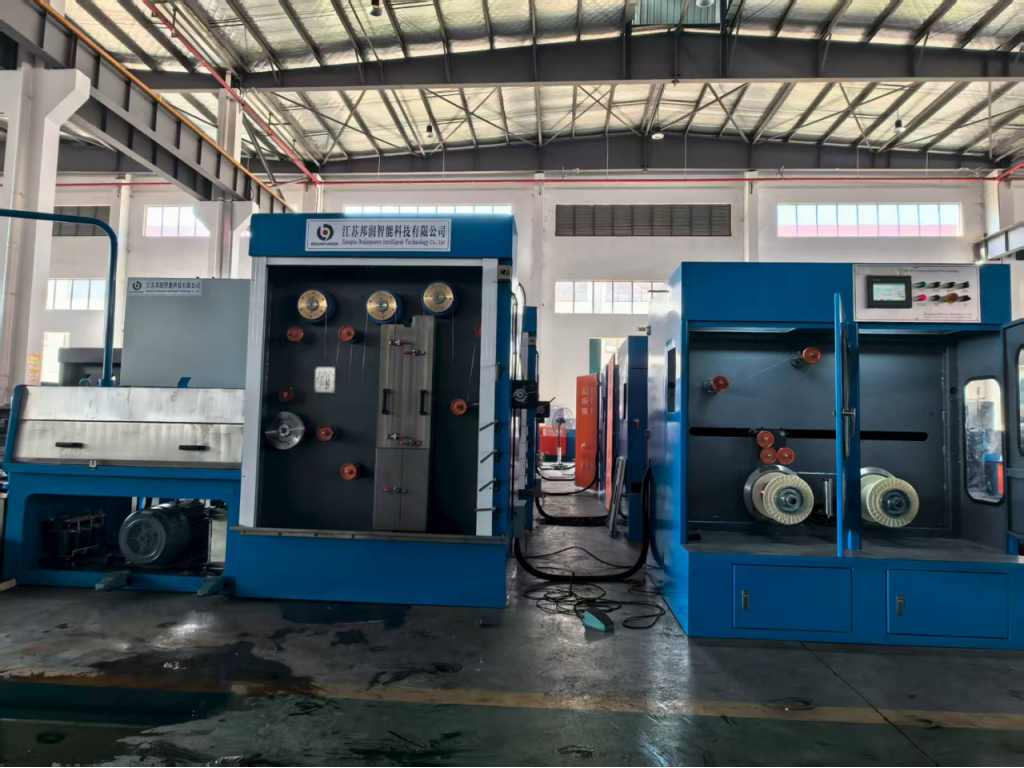
Соотношение между температурой отжига и конечным выходом проволоки является одним из наиболее критических факторов, определяющих успех в современном производстве проволоки. Когда операторы не могут точно контролировать температуру отжига, они рискуют получить проволоку низкого качества, что приводит к нарушениям в последующих технологических процессах, увеличению простоев оборудования и росту отходов материала. машина для волочения проволоки с отжигом позволяет производителям напрямую управлять этим параметром, обеспечивая стабильное качество проволоки и эффективность эксплуатации.

Понимание того, как температура отжига влияет на результаты волочения проволоки, позволяет руководителям производства оптимизировать настройки оборудования, сократить потери материала и поддерживать конкурентоспособные стандарты качества. Научные основы контроля температуры отжига просты, но чрезвычайно эффективны. В процессе волочения проволока претерпевает значительное наклепывание, что вызывает хрупкость и ограничивает возможные степени уменьшения поперечного сечения. Термический отжиг снимает внутренние напряжения и восстанавливает пластичность, однако лишь при точной калибровке температуры. При слишком низкой температуре металл остаётся твёрдым и склонным к разрушению; при слишком высокой — происходит рост зёрен, ослабляющий конечный продукт. В этой статье рассматривается, как температура отжига напрямую влияет на качество проволоки и как интегрированные системы отжига повышают производительность оборудования.
Как температура отжига управляет прочностью и пластичностью проволоки
Роль термообработки в формировании свойств проволоки
Температура отжига принципиально изменяет металлургическую структуру протянутой проволоки. При протяжке металла через фильеры в материале накапливаются дислокации, а кристаллическая решётка искажается, что приводит к упрочнению, но одновременно и к повышению хрупкости. Подвод тепла обеспечивает подвижность атомов, позволяя дислокациям перемещаться и взаимно уничтожаться, в результате чего материал возвращается в более мягкое и пластичное состояние. Конкретная температура отжига определяет степень снятия внутренних напряжений и характер изменения зернистой структуры. В промышленной протяжке проволоки применяется несколько проходов через фильеры уменьшающегося диаметра, причём отжиг между проходами является обязательным этапом. Установка для протяжки проволоки с встроенным отжигателем автоматически выполняет этот цикл, обеспечивая точный контроль температуры на всём протяжении производственного процесса.
Температурные окна и технические характеристики материалов
Для различных материалов проволоки требуются различные профили температур отжига. Для медной проволоки типичный диапазон отжига составляет от 200 до 400 градусов Цельсия, в зависимости от степени протяжки и требуемых конечных свойств. Для нержавеющей стали и высокоуглеродистой стали требуются более высокие температуры — обычно в диапазоне от 600 до 900 градусов Цельсия. Работа при температурах ниже оптимального диапазона оставляет остаточную твёрдость, из-за чего последующие операции протяжки требуют больших усилий и повышается частота обрывов. Работа при температурах выше оптимального диапазона вызывает чрезмерное размягчение, снижая прочность проволоки ниже заданных параметров и увеличивая долю брака. Точное регулирование температуры отжига обеспечивает стабильное качество проволоки в рамках всех производственных партий и устраняет субъективные оценки, характерные для ручных систем термического управления.
Влияние температуры отжига на производственную эффективность
Снижение простоев оборудования и обрывов
Обрыв проволоки в процессе волочения является одной из главных причин потерь производства на заводах. При несоответствующей температуре отжига частота обрывов резко возрастает, вынуждая операторов оборудования останавливать производство, устранять заторы, повторно настраивать фильеры и перезапускать циклы. Каждый случай обрыва приводит к потере 15–45 минут производственного времени, а также к затратам на бракованный материал. Правильно откалиброванная машина для волочения проволоки с отжигателем снижает количество обрывов на 60–80 %, поскольку проволока поступает на каждый этап волочения с постоянными механическими свойствами. Операторы отмечают более стабильный ход производства, меньшее количество вмешательств и повышение производительности при поддержании температуры отжига в узких допусках. Это напрямую обеспечивает снижение себестоимости единицы продукции и ускорение сроков поставки.
Энергоэффективность и тепловой контроль
Интегрированные системы отжига оптимизируют потребление энергии, подавая тепло только тогда, когда это необходимо, и только в требуемой степени. Автономные печи отжига часто нагреваются до максимальной температуры независимо от характеристик проволоки, что приводит к потере энергии и излишнему тепловому напряжению оборудования. Современные машины для волочения проволоки с интегрированными отжиговыми камерами используют замкнутую систему обратной связи по температуре и в реальном времени регулируют тепловую мощность для поддержания заданного значения. Такой подход снижает потребление энергии на 25–35 % по сравнению с традиционными периодическими методами отжига. Кроме того, контроль температуры отжига предотвращает поверхностное окисление и обезуглероживание, возникающие при чрезмерно высоких температурах и требующие дополнительных операций удаления окалины. Экономия энергии накапливается за тысячи циклов волочения, значительно повышая эксплуатационную рентабельность производственных операций по изготовлению проволоки.
Показатели качества проволоки, зависящие от температуры отжига
Прочность на разрыв и удлинение
Температура отжига напрямую определяет конечные характеристики проволоки, полученной волочением: предел прочности при растяжении и относительное удлинение. Технические требования к качеству проволоки часто предусматривают конкретные минимальные значения относительного удлинения, особенно для применений, требующих намотки, изгиба или эксплуатации в условиях высоких механических нагрузок. При недостаточной температуре отжига относительное удлинение не достигает нормативного значения, что приводит к неудовлетворительным результатам испытаний на растяжение, а также к предъявлению претензий по гарантии или отказу заказчиков в приёмке продукции. При превышении температуры отжига оптимального диапазона происходит грубление зерна, одновременно снижающее как предел прочности при растяжении, так и относительное удлинение. Станок для волочения проволоки с установленным отжигателем, оснащённым точными пирометрами и системой обратной связи, поддерживает температуру отжига в пределах ±5 °C, обеспечивая стабильное превышение проволокой минимальных нормативных требований по качеству. Такая точность исключает брак партий и укрепляет доверие заказчиков к надёжности продукции.
Качество поверхности и характеристики процесса волочения
Температура отжига влияет на поверхностное окисление, образование окалины и взаимодействие с смазочным материалом при последующих проходах волочения. Проволока, отожжённая при оптимальной температуре, имеет минимальный оксидный слой, что снижает трение в матрице и повышает скорость волочения. Избыточная температура отжига приводит к образованию толстой окалины, увеличивающей износ матрицы и трение, замедляя производство и вызывая видимые дефекты поверхности. Проволока, отожжённая при недостаточной температуре, остаётся слишком твёрдой, требуя повышенных сил волочения, что ускоряет износ матрицы и усиливает нагрев за счёт трения. Операторы, использующие современные интегрированные системы отжига, отмечают более гладкую поверхность проволоки, меньшее количество следов волочения и улучшенную работу смазочного материала на всём протяжении производственного цикла. Совокупный эффект улучшения качества поверхности снижает потребность в пост-волочильной обработке — например, в травлении или полировке — что дополнительно сокращает производственные затраты.
ЧаВО
Что происходит, если температура отжига слишком низкая?
Температура отжига проволоки, ниже установленной для материала, приводит к сохранению остаточной твёрдости и внутренних напряжений в проволоке. Это вызывает повышенный обрыв проволоки при последующих проходах волочения, усиленный износ матриц и ухудшение механических свойств конечного изделия. Проволока становится хрупкой и склонной к разрушению при транспортировке, намотке или эксплуатации, что ведёт к жалобам клиентов и возврату продукции. Операторы вынуждены либо увеличивать силу волочения для компенсации, рискуя повредить оборудование, либо повторно запускать цикл отжига, теряя время и энергию.
Как чрезмерная температура отжига влияет на качество проволоки?
Когда температура отжига превышает оптимальный диапазон, рост зёрен ускоряется, а чрезмерное разупрочнение приводит к снижению как предела прочности при растяжении, так и относительного удлинения. Показатели качества проволоки падают ниже нормативных значений, что вызывает отбраковку всей партии. Кроме того, на поверхности проволоки образуется толстый слой оксидной плёнки, увеличивающий трение в фильере, замедляющий скорость производства и сокращающий срок службы фильеры. Совокупность неудовлетворительных механических свойств и поверхностных дефектов делает проволоку непригодной для большинства промышленных применений.
Как проволоко-тягильная машина с отжигателем поддерживает стабильную температуру отжига?
Интегрированные отжиговые камеры используют системы обратной связи замкнутого типа с пирометрами или термопарами для непрерывного контроля температуры провода. Система автоматически регулирует нагревательные элементы, чтобы поддерживать заданную температуру в узких пределах допуска — обычно ±5 °C. Такая точность предотвращает дрейф температуры, характерный для периодических отжиговых систем, обеспечивая идентичную термическую обработку каждого метра провода и стабильное качество провода на всём протяжении производственного процесса.

