 EN



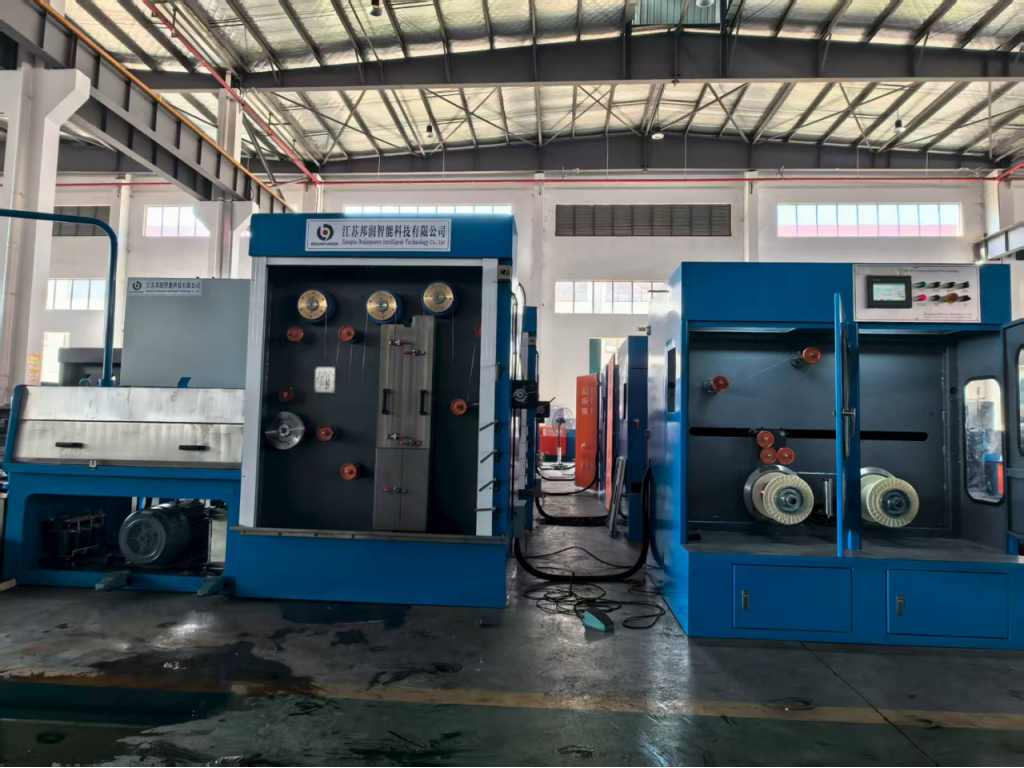
焼鈍温度と最終的な電線出力の関係は、現代の電線製造において成功を左右する最も重要な要因の一つです。作業者が焼鈍温度を正確に制御できない場合、下流工程での使用に支障をきたす品質不良の電線が生産されるリスクがあり、機械の停止時間が増加し、材料のロスも拡大します。 退火装置付き線材引抜機 このパラメーターを直接管理できるため、メーカーは安定した電線品質と運用効率を実現できます。

焼鈍温度が線材引抜きの結果に与える影響を理解することで、生産管理者は機械設定を最適化し、材料ロスを削減し、競争力のある品質基準を維持できます。焼鈍温度制御の科学的根拠は、シンプルでありながら非常に効果的です。線材は引抜き工程中に著しい加工硬化を起こし、これによりもろさが生じ、さらに引抜きする際の断面積低減率が制限されます。熱処理による焼鈍は内部応力を緩和し延性を回復させますが、その効果は温度が正確に調整された場合にのみ得られます。温度が低すぎると金属は硬いままで、破断しやすくなります。逆に高すぎると結晶粒の粗大化が起こり、最終製品の強度が低下します。本稿では、焼鈍温度が線材品質に及ぼす直接的な影響と、統合型焼鈍装置が機械性能をいかに最適化するかについて解説します。
焼鈍温度が線材の強度と延性を制御する仕組み
熱処理が線材特性に果たす役割
焼鈍温度は、引抜き線材の金属組織を根本的に再構成します。金属をダイスを通して引抜くと、転位が蓄積し、結晶格子が歪むため、材料は硬化する一方で脆化も起こります。加熱により原子の移動性が高まり、転位が動き回って相互に消滅するようになり、材料は柔らかく、加工しやすい状態へと復元されます。焼鈍温度の設定値によって、応力緩和の程度や結晶粒構造の変化の度合いが決まります。産業用の線材引抜き工程では、段階的に径の小さなダイスを複数回通過させる多段引抜きが行われ、各段階の間に焼鈍処理を挟むことが不可欠です。焼鈍装置付き引抜機なら、この一連の工程を自動化でき、生産中に温度を正確に制御し続けられます。
温度範囲と材質仕様
異なるワイヤー材質には、それぞれ最適な焼鈍温度プロファイルが異なります。銅線の場合、引抜きの厳しさや最終的な特性要件に応じて、通常200~400℃で焼鈍します。一方、ステンレス鋼や高炭素鋼はより高温を必要とし、一般的には600~900℃の範囲で焼鈍されます。最適温度範囲よりも低温で焼鈍すると残留硬度が残り、その後の引抜き工程で負荷が増大し、断線率が上昇します。逆に、高温で焼鈍しすぎると過軟化が生じ、ワイヤー強度が仕様を下回り、不良品率が高まります。焼鈍温度を高精度に制御することで、製造ロット間でのワイヤー品質の一貫性が確保され、手動による熱管理で生じがちな推測や不確実性が解消されます。
焼鈍温度が生産効率に与える影響
機械のダウンタイムと断線の低減
引抜工程におけるワイヤーの断線は、製造現場における生産損失の最大要因の一つです。焼鈍温度が不適切な場合、断線が急激に増加し、オペレーターは生産を停止して詰まりを除去し、ダイスを再セットしてサイクルを再開する必要があります。1回の断線発生で、15分から45分の生産ロスに加え、材料の廃棄コストも発生します。焼鈍装置付きの正確にキャリブレーションされたワイヤー引抜機を用いると、ワイヤーが各引抜ステージへ均一な機械的特性を保って供給されるため、断線発生率を60~80%削減できます。オペレーターからは、生産運転が安定し、手動介入が減少し、生産性が向上したとの報告が寄せられています。これは、焼鈍温度を狭い許容範囲内に厳密に制御した結果です。その結果、単位あたりのコスト低減と納期短縮が実現されます。
省エネルギー性能と熱制御
統合アニーリングシステムは、必要なときだけ、かつ必要な程度だけ加熱することで、エネルギー消費を最適化します。一方、独立型のアニーリング炉では、ワイヤーの仕様に関係なく常に最大温度まで加熱されることが多く、結果としてエネルギーが無駄になり、設備への不要な熱応力も生じます。最新のワイヤードローイング機には、密閉型のアニーリングチャンバーが内蔵されており、フィードバック制御による温度管理が可能で、設定温度をリアルタイムで維持するために加熱出力を自動調整します。この方式は、従来のバッチ式アニーリングと比較して、エネルギー消費を25~35%削減できます。さらに、温度を厳密に制御することで、過剰な加熱に起因する表面酸化や脱炭などの不良を防ぎ、その後のスケール除去工程を不要にします。こうした省エネ効果は、数千回に及ぶドローイングサイクルを通じて積み重なり、ワイヤー製造工程の運用利益を大幅に向上させます。
アニーリング温度が影響を与えるワイヤー品質指標
引張強度および延び特性
焼鈍温度は、引き抜き線の最終引張強さおよび延性に直接影響を与えます。線材の品質仕様では、特に巻取りや曲げ、高応力下での使用を想定した用途において、所定の最小延性値がしばしば要求されます。焼鈍温度が不十分だと、延性が仕様を下回り、引張試験に不合格となるだけでなく、保証請求や顧客による製品拒否につながる場合があります。一方、温度が最適範囲を超えると結晶粒が粗大化し、引張強さと延性の両方が同時に低下します。正確な温度計(ピロメーター)およびフィードバック制御機能を備えた焼鈍装置を搭載した線材引き抜き機は、焼鈍温度を±5℃以内で維持でき、線材品質を常に仕様下限値以上に安定して保つことができます。この高精度な制御により、ロット単位での不良発生を防ぎ、顧客が当社製品の信頼性に対して抱く信頼感を維持します。
表面品質と引き抜き性能
焼鈍温度は、その後の引抜工程における表面酸化、スケール形成、および潤滑剤との相互作用に影響を与えます。最適な焼鈍温度で処理された線材は、酸化皮膜が極めて薄く、ダイ内の摩擦が低減され、引抜速度が向上します。一方、焼鈍温度が高すぎると厚い酸化スケールが形成され、ダイ摩耗と摩擦が増加し、生産速度が低下するだけでなく、目視可能な表面欠陥も生じます。逆に、焼鈍温度が低すぎると線材が十分に軟化せず、引抜に必要な荷重が大きくなり、結果としてダイの劣化が加速し、摩擦熱も増大します。最新の統合型焼鈍装置を用いる作業員からは、線材表面が滑らかになり、引抜痕が減少し、全工程を通じて潤滑剤の性能が向上したという報告があります。こうした表面品質の総合的な改善により、酸洗や研磨といった引抜後の処理工程が削減され、さらに生産コストの低減につながります。
よくある質問
焼鈍温度が低すぎるとどうなりますか?
線材の焼鈍温度が材質仕様を下回ると、線材に残留硬さと内部応力が残り、その後の引抜工程で破断が増加し、ダイスの摩耗が加速し、最終製品の機械的特性も劣化します。また、線材はもろくなり、取扱いや巻取り、使用中に亀裂が生じやすくなり、顧客からの苦情や製品の返品につながります。オペレーターは、これを補うために引抜力を増加させるか、焼鈍サイクルをやり直す必要がありますが、前者では設備への負荷が高まり、後者では時間とエネルギーの無駄になります。
焼鈍温度が高すぎると、線材の品質にどのような影響がありますか?
焼鈍温度が最適範囲を超えると、結晶粒の成長が加速し、過度の軟化が生じ、引張強さおよび延性がともに低下します。その結果、線材の品質指標が仕様を下回り、ロット全体が不合格となります。さらに、線材表面に厚い酸化皮膜が形成され、ダイスとの摩擦が増大して生産速度が低下し、ダイス寿命も短縮されます。このような機械的特性の劣化と表面欠陥が複合的に作用することで、当該線材はほとんどの産業用途に適合しなくなります。
焼鈍装置付き線材引抜機は、どのようにして焼鈍温度を一定に保つのでしょうか?
一体型焼鈍炉は、ピロメーターまたは熱電対を用いたフィードバック制御システムを採用し、ワイヤーの温度を継続的に監視します。このシステムは、設定温度を狭い許容範囲(通常は±5℃)で維持するために、加熱部を自動的に調整します。この高精度な制御により、バッチ式焼鈍炉に見られるような温度ドリフトが防止され、生産中のすべてのワイヤー長さに対して均一な熱処理が実現し、品質の一貫性が確保されます。

