 EN



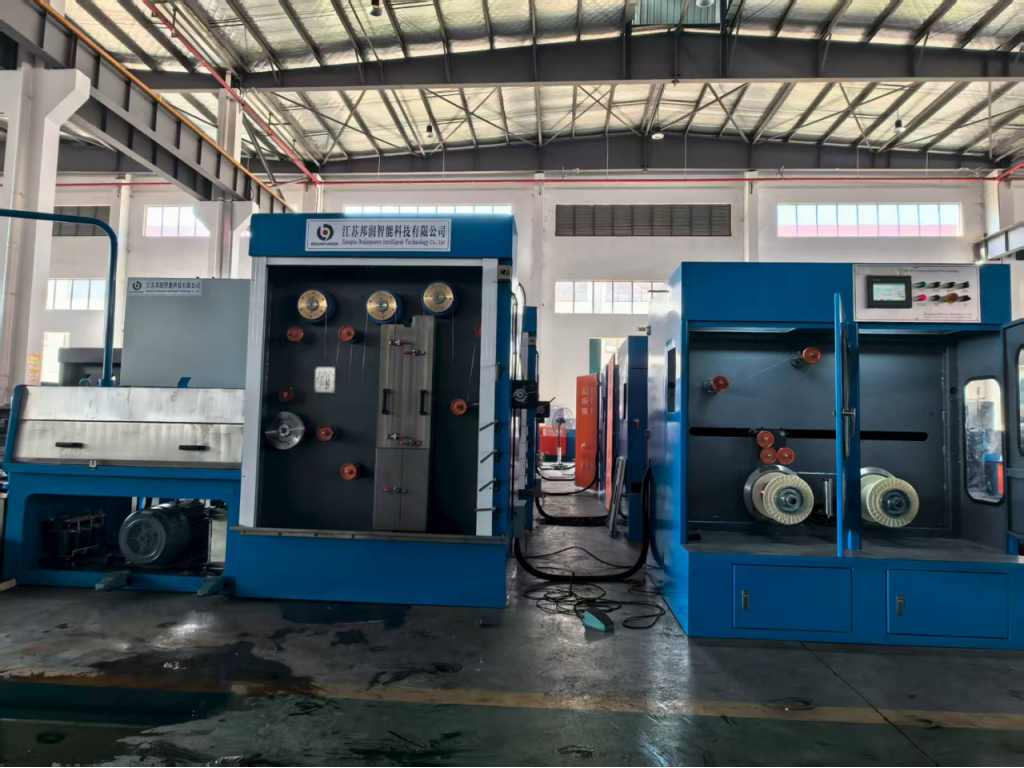
Hubungan antara suhu anil dan hasil akhir kawat merupakan salah satu faktor paling kritis yang menentukan keberhasilan dalam manufaktur kawat modern. Ketika operator gagal mengendalikan suhu anil secara presisi, mereka berisiko menghasilkan kawat berkualitas rendah yang merugikan aplikasi hilir, meningkatkan waktu henti mesin, serta menaikkan pemborosan bahan. mesin penarik kawat dengan pemanas ulang memungkinkan produsen mengelola parameter ini secara langsung, sehingga menghasilkan kualitas kawat yang konsisten dan efisiensi operasional.

Memahami bagaimana suhu anil memengaruhi hasil penarikan kawat memberi manajer produksi kemampuan untuk mengoptimalkan pengaturan mesin, mengurangi kehilangan bahan, serta mempertahankan standar kualitas yang kompetitif. Ilmu di balik pengendalian suhu anil sederhana namun kuat. Kawat mengalami pengerasan akibat deformasi signifikan selama proses penarikan, yang menyebabkan kerapuhan dan membatasi rasio reduksi lebih lanjut. Perlakuan termal melalui anil mengurangi tegangan internal dan memulihkan keuletan, tetapi hanya jika suhu dikalibrasi secara tepat. Terlalu rendah, maka logam tetap keras dan rentan patah; terlalu tinggi, maka pertumbuhan butir terjadi, melemahkan produk akhir. Artikel ini membahas bagaimana suhu anil secara langsung memengaruhi kualitas kawat serta bagaimana sistem anil terintegrasi mengoptimalkan kinerja mesin.
Bagaimana Suhu Anil Mengendalikan Kekuatan dan Keuletan Kawat
Peran Perlakuan Termal terhadap Sifat Kawat
Suhu anil secara mendasar mengubah struktur metalurgi kawat yang ditarik. Ketika logam ditarik melalui die, dislokasi menumpuk dan kisi kristalin menjadi terdistorsi, sehingga material mengeras namun juga menjadi rapuh. Penerapan panas memungkinkan mobilitas atom, sehingga dislokasi dapat bergerak dan saling meniadakan, mengembalikan material ke kondisi yang lebih lunak dan lebih mudah dibentuk. Suhu anil tertentu menentukan seberapa besar pelepasan tegangan terjadi dan seberapa jauh struktur butir berkembang. Proses penarikan kawat industri memerlukan beberapa kali proses melalui die dengan ukuran yang semakin kecil, dan anil antar-proses sangat penting. Mesin penarik kawat dengan unit anil memungkinkan siklus ini berjalan otomatis, sambil menjaga pengendalian suhu yang presisi sepanjang produksi.
Jendela Suhu dan Spesifikasi Material
Bahan kawat yang berbeda memerlukan profil suhu anil yang berbeda pula. Kawat tembaga umumnya memerlukan proses anil pada kisaran suhu 200 hingga 400 derajat Celsius, tergantung pada tingkat ketegangan saat penarikan dan sifat akhir yang diinginkan. Baja tahan karat dan baja berkarbon tinggi memerlukan suhu yang lebih tinggi, sering kali berada dalam kisaran 600 hingga 900 derajat Celsius. Pengoperasian di bawah jendela suhu optimal menyisakan kekerasan sisa, sehingga operasi penarikan berikutnya harus bekerja lebih keras dan menyebabkan peningkatan laju putus. Pengoperasian di atas jendela suhu tersebut mengakibatkan pelunakan berlebihan, menurunkan kekuatan kawat di bawah spesifikasi serta meningkatkan laju limbah. Pengendalian presisi suhu anil memastikan kualitas kawat tetap konsisten di seluruh lot produksi, menghilangkan ketidakpastian yang menjadi masalah utama sistem manajemen termal manual.
Dampak Suhu Anil terhadap Efisiensi Produksi
Pengurangan Downtime Mesin dan Putusnya Kawat
Putusnya kawat selama proses drawing merupakan salah satu sumber terbesar kehilangan produksi di fasilitas manufaktur. Ketika suhu annealing tidak tepat, tingkat putus kawat meningkat secara drastis, sehingga operator mesin terpaksa menghentikan produksi, membersihkan kemacetan, menyetel ulang die, dan memulai kembali siklus produksi. Setiap kejadian putus kawat menghabiskan waktu hilang sebesar 15 hingga 45 menit untuk output yang tidak dihasilkan, ditambah biaya limbah bahan baku. Mesin wire drawing yang dikalibrasi secara tepat dengan unit annealer mampu mengurangi kejadian putus kawat sebesar 60 hingga 80 persen, karena kawat memasuki setiap tahap drawing dengan sifat mekanis yang konsisten. Operator melaporkan jalannya produksi yang lebih lancar, intervensi yang lebih jarang, serta throughput yang lebih tinggi ketika suhu annealing dipertahankan dalam batas toleransi yang ketat. Hal ini secara langsung berdampak pada penurunan biaya per unit dan percepatan jadwal pengiriman.
Efisiensi Energi dan Pengendalian Termal
Sistem pelunakan terintegrasi mengoptimalkan konsumsi energi dengan menerapkan panas hanya saat diperlukan dan hanya dalam tingkat yang dibutuhkan. Tungku pelunakan mandiri sering kali memanaskan hingga suhu maksimum tanpa memedulikan spesifikasi kawat, sehingga menyia-nyiakan energi dan menimbulkan tekanan termal berlebih pada peralatan. Mesin penarik kawat modern dengan ruang pelunakan terintegrasi menggunakan umpan balik suhu sistem tertutup, menyesuaikan output panas secara waktu nyata guna mempertahankan suhu target. Pendekatan ini mengurangi konsumsi energi sebesar 25 hingga 35 persen dibandingkan metode pelunakan batch konvensional. Selain itu, pengendalian suhu pelunakan mencegah oksidasi permukaan dan dekarburisasi—yang terjadi pada suhu berlebih dan memerlukan langkah penghilangan kerak tambahan. Penghematan energi bertambah signifikan selama ribuan siklus penarikan kawat, sehingga meningkatkan margin operasional proses manufaktur kawat secara nyata.
Metrik Kualitas Kawat yang Dipengaruhi oleh Suhu Pelunakan
Kekuatan Tarik dan Sifat Pemanjangan
Suhu anil secara langsung mengatur kekuatan tarik akhir dan karakteristik pemanjangan kawat yang ditarik. Spesifikasi kualitas kawat sering kali menuntut nilai pemanjangan minimum tertentu, terutama untuk aplikasi yang memerlukan penggulungan, pembengkokan, atau layanan bertegangan tinggi. Jika suhu anil tidak cukup, pemanjangan tidak mencapai nilai spesifikasi, sehingga kawat gagal dalam uji tarik dan memicu klaim garansi atau penolakan pelanggan. Jika suhu melebihi kisaran optimal, terjadi pengerasan butir, yang menurunkan baik kekuatan tarik maupun pemanjangan secara bersamaan. Mesin penarik kawat dengan perangkat anil yang dilengkapi pirometer akurat serta kontrol umpan balik mampu mempertahankan suhu anil dalam rentang plus atau minus 5 derajat Celsius, sehingga kualitas kawat tetap konsisten di atas nilai minimum spesifikasi. Presisi ini mencegah penolakan seluruh lot dan menjaga kepercayaan pelanggan terhadap keandalan produk.
Kualitas Permukaan dan Kinerja Penarikan
Suhu anil memengaruhi oksidasi permukaan, pembentukan skala, dan interaksi pelumas selama proses drawing berikutnya. Kawat yang di-anil pada suhu optimal muncul dengan lapisan oksida minimal, sehingga mengurangi gesekan di dalam die dan meningkatkan kecepatan drawing. Suhu anil yang terlalu tinggi menghasilkan skala oksida tebal yang meningkatkan keausan die dan gesekan, memperlambat produksi serta menimbulkan cacat permukaan yang terlihat jelas. Kawat yang dihasilkan pada suhu anil tidak memadai tetap terlalu keras, sehingga memerlukan gaya drawing lebih tinggi yang mempercepat degradasi die dan meningkatkan pemanasan akibat gesekan. Operator yang menggunakan sistem anil terintegrasi modern melaporkan permukaan kawat lebih halus, jejak drawing lebih sedikit, serta kinerja pelumas lebih baik sepanjang siklus produksi penuh. Efek kumulatif dari peningkatan kualitas permukaan mengurangi kebutuhan proses pasca-drawing, seperti pickling atau polishing, sehingga menurunkan biaya produksi lebih lanjut.
Tanya Jawab
Apa yang terjadi jika suhu anil terlalu rendah?
Suhu pelunakan kawat yang berada di bawah spesifikasi material menyebabkan kekerasan sisa dan tegangan internal tetap ada dalam kawat. Hal ini mengakibatkan peningkatan putus kawat selama proses drawing berikutnya, keausan mati (die) lebih tinggi, serta sifat mekanis produk akhir yang buruk. Kawat menjadi rapuh dan mudah patah saat penanganan, penggulungan, atau pemakaian, sehingga memicu keluhan pelanggan dan pengembalian produk. Operator harus meningkatkan gaya drawing untuk mengimbanginya—yang berisiko merusak peralatan—atau mengulang siklus pelunakan, sehingga membuang waktu dan energi.
Bagaimana suhu pelunakan yang berlebihan memengaruhi kualitas kawat?
Ketika suhu anil melebihi kisaran optimal, pertumbuhan butir mempercepat dan pelunakan berlebih terjadi, sehingga mengurangi kekuatan tarik maupun sifat perpanjangan. Parameter kualitas kawat turun di bawah spesifikasi, sehingga memicu penolakan seluruh lot. Selain itu, lapisan oksida tebal terbentuk pada permukaan kawat, meningkatkan gesekan die, memperlambat kecepatan produksi, serta memperpendek masa pakai die. Kombinasi sifat mekanis buruk dan cacat permukaan membuat kawat tidak layak untuk sebagian besar aplikasi industri.
Bagaimana mesin drawing kawat dengan unit anil mempertahankan suhu anil yang konsisten?
Ruang pengolahan terintegrasi menggunakan sistem umpan balik tertutup dengan pirometer atau termokopel untuk memantau suhu kawat secara terus-menerus. Sistem ini menyesuaikan elemen pemanas secara otomatis guna mempertahankan suhu acuan dalam toleransi ketat, biasanya plus atau minus 5 derajat Celsius. Ketepatan ini mencegah pergeseran suhu yang terjadi pada sistem pengolahan batch, sehingga setiap meter kawat menerima perlakuan termal yang identik serta menjaga konsistensi kualitas kawat sepanjang proses produksi.

