 EN



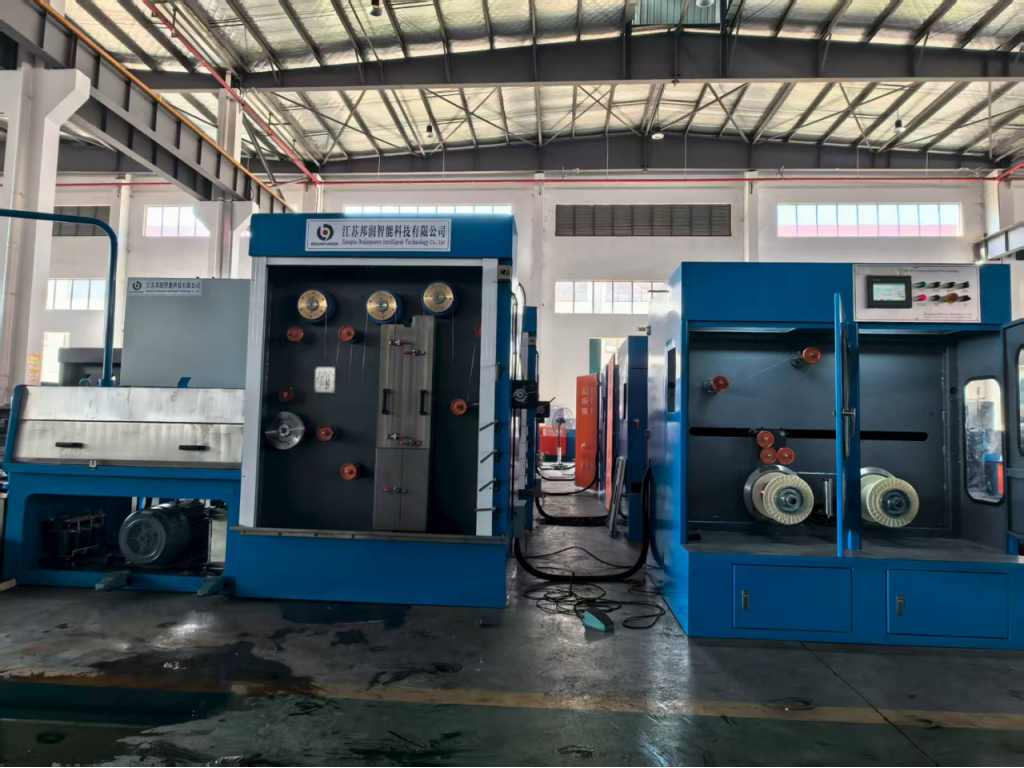
A hőkezelési hőmérséklet és a végső huzalkimenet közötti kapcsolat a modern huzalgáyártás egyik legkritikusabb tényezője. Ha a működtetők nem szabályozzák pontosan a hőkezelési hőmérsékletet, kockázatot vállalnak a gyenge minőségű huzal előállításával, ami károsítja a további feldolgozási folyamatokat, növeli a gépek leállásának idejét és megnöveli az anyagpazarlást. Egy huzóberendezés hőkezelő egységgel lehetővé teszi a gyártók számára, hogy ezt a paramétert közvetlenül kezeljék, így konzisztens huzalminőséget és működési hatékonyságot érjenek el.

Annak megértése, hogyan befolyásolja a hőkezelési hőmérséklet a huzalhúzás eredményeit, lehetővé teszi a gyártási vezetők számára, hogy optimalizálják a gépek beállításait, csökkentsék az anyagveszteséget, és fenntartsák a versenyképes minőségi szabványokat. A hőkezelési hőmérséklet-szabályozás mögött álló tudomány egyszerű, de hatékony. A huzal jelentős keményedést szenved a húzás során, ami ridegséget okoz, és korlátozza a további redukciós arányokat. A hőkezelés megszünteti a belső feszültséget és visszaállítja a nyújthatóságot, de csak akkor, ha a hőmérsékletet pontosan kalibrálják. Túl alacsony hőmérséklet esetén a fém kemény marad, és hajlamos törésre; túl magas hőmérsékletnél pedig szemcse-növekedés következik be, ami gyengíti a végső terméket. Ez a cikk azt vizsgálja, hogyan hat közvetlenül a hőkezelési hőmérséklet a huzal minőségére, és hogyan optimalizálják az integrált hőkezelő rendszerek a gépek teljesítményét.
Hogyan szabályozza a hőkezelési hőmérséklet a huzal szilárdságát és nyújthatóságát
A hőkezelés szerepe a huzal tulajdonságaiban
A hőkezelési hőmérséklet alapvetően átalakítja a húzott vezeték fémes szerkezetét. Amikor a fémet különböző méretű nyílásokon (dies) keresztül húzzák, a kristályrácsban torlódó diszlokációk miatt a rács megdeformálódik, és az anyag keményebb, de egyben ridegebb is lesz. A hő hatására az atomok mozgásképessé válnak, így a diszlokációk elmozdulhatnak és semlegesíthetik egymást, aminek eredményeként az anyag lágyabbá és könnyebben megmunkálhatóvá válik. A pontos hőkezelési hőmérséklet meghatározza, mennyire oldódik fel a belső feszültség, és mennyire alakul át a szemcsestruktúra. Az ipari vezeték-húzás során több húzási lépésre van szükség, amelyek során a vezetéket fokozatosan kisebb nyílásokon vezetik át, és a lépések közötti hőkezelés elengedhetetlen. Egy húzógép beépített hőkezelő egységgel automatikusan végzi ezt a ciklust, és a teljes gyártási folyamat során pontos hőmérséklet-szabályozást biztosít.
Hőmérsékleti tartományok és anyagspecifikációk
Különböző vezetékanyagok eltérő hőkezelési hőmérséklet-profilokat igényelnek. A rézvezeték általában 200 és 400 fok Celsius közötti hőkezelést igényel, a húzás intenzitásától és a kívánt végleges tulajdonságoktól függően. Az austenites rozsdamentes acél és a magas széntartalmú acél magasabb hőmérsékletet igényel, gyakran 600–900 fok Celsius között. A hőmérséklet optimális tartományának alatti működtetése maradék keménységet hagy, ami miatt a következő húzási műveletek nagyobb erőfeszítést igényelnek, és növelik a törések gyakoriságát. A tartomány feletti működtetés túlzott lágyulást okoz, csökkenti a vezeték szilárdságát a megadott előírások alá, és növeli a selejtarányt. A hőkezelési hőmérséklet pontos szabályozása biztosítja, hogy a vezeték minősége az egyes gyártási tételként maradjon konzisztens, kiküszöbölve a kézi hőkezelési rendszerekben jellemző bizonytalanságot.
A hőkezelési hőmérséklet hatása a gyártási hatékonyságra
Gép leállások és törések csökkentése
A huzalhúzás során fellépő szakadás egyik legnagyobb termelési veszteség-forrás a gyártóüzemekben. Amikor a lágyítási hőmérséklet helytelen, a szakadások száma drasztikusan megnő, és a gépműködtetőknek le kell állítaniuk a termelést, el kell távolítaniuk a dugulásokat, újra kell állítaniuk a szerszámokat, és újra kell indítaniuk a ciklusokat. Minden egyes szakadás 15–45 perc elveszített kimeneti időt és anyag-hulladék-költségeket eredményez. Egy megfelelően kalibrált huzalhúzó gép lágyítóval 60–80 százalékkal csökkenti a szakadások előfordulását, mivel a huzal minden húzási fázisba azonos mechanikai tulajdonságokkal érkezik. A működtetők simább termelési folyamatot, kevesebb beavatkozást és magasabb átbocsátást jelentenek, ha a lágyítási hőmérséklet szigorúan meghatározott tűréshatárokon belül marad. Ez közvetlenül alacsonyabb egységköltséget és gyorsabb szállítási ütemtervet eredményez.
Energiatakarékosság és hőmérséklet-szabályozás
Az integrált hőkezelő rendszerek az energiafogyasztást optimalizálják úgy, hogy a hőt csak akkor és csak annyira alkalmazzák, amennyire szükség van. A különálló hőkezelő kemencék gyakran a maximális hőmérsékletre melegítenek, függetlenül a vezeték specifikációitól, ami energiaveszteséget eredményez és felesleges hőterhelést okoz az eszközökre. A modern huzalhúzó gépek integrált hőkezelő kamrákkal zárt hurkú hőmérséklet-visszacsatolást használnak, és valós időben igazítják a hőkibocsátást a beállított érték fenntartása érdekében. Ez a megközelítés 25–35 százalékkal csökkenti az energiafogyasztást a hagyományos tömeges hőkezelési módszerekhez képest. Emellett a szabályozott hőkezelési hőmérséklet megakadályozza a felületi oxidációt és a dekarbonizációt, amelyek túmagas hőmérsékleteken jelentkeznek, és további felszíneltávolítási lépéseket igényelnek. Az energiamegtakarítás ezrek számára tartó huzalhúzási ciklus során halmozódik, jelentősen javítva a huzalgyártási műveletek üzemeltetési nyereségét.
A hőkezelési hőmérséklet által befolyásolt huzalminőségi mutatók
Húzószilárdság és nyúlási tulajdonságok
A hőkezelési hőmérséklet közvetlenül meghatározza a húzott vezeték végleges szakítószilárdságát és nyúlását. A vezeték minőségi előírásai gyakran meghatározott minimális nyúlási értékeket követelnek meg, különösen olyan alkalmazások esetén, amelyek tekercselést, hajlítást vagy nagy feszültség alatti üzemeltetést igényelnek. Ha a hőkezelési hőmérséklet nem elegendő, a nyúlás nem éri el az előírt értéket, ami miatt a vezeték nem állja ki a szakítóvizsgálatot, és garanciális igények vagy vevői visszautasítások merülhetnek fel. Ha a hőmérséklet meghaladja az optimális tartományt, a szemcseméret növekszik, ami egyidejűleg csökkenti a szakítószilárdságot és a nyúlást. Egy húzógép, amelynek hőkezelő egysége pontos pirométerekkel és visszacsatolási szabályozókkal van felszerelve, a hőkezelési hőmérsékletet ±5 °C-os tűréshatáron belül tartja, így biztosítva, hogy a vezeték minősége folyamatosan meghaladja a minimális előírt értékeket. Ez a pontosság megakadályozza a tételvisszautasítást, és fenntartja a vevők bizalmát a termék megbízhatóságában.
Felületminőség és húzási teljesítmény
A hőkezelési hőmérséklet befolyásolja a felületi oxidációt, a fémréteg-képződést és a kenőanyagok kölcsönhatását a későbbi húzóállomásokon. A megfelelő hőkezelési hőmérsékleten előállított huzal minimális oxidréteggel rendelkezik, csökkentve a súrlódást a húzószerszámban és javítva a húzási sebességet. A túl magas hőkezelési hőmérséklet vastag oxidréteget eredményez, ami növeli a szerszámkopást és a súrlódást, lassítja a gyártást, és látható felületi hibákat okoz. A túl alacsony hőkezelési hőmérsékleten előállított huzal túl kemény marad, így nagyobb húzóerőre van szükség, ami gyorsítja a szerszám kopását és megnöveli a súrlódási hőfejlődést. A modern integrált hőkezelő rendszereket használó műszaki dolgozók simább huzalfelületet, kevesebb húzási nyomot és javult kenőanyag-teljesítményt észlelnek az egész gyártási ciklus során. A javult felületminőség összhatása csökkenti a húzás utáni feldolgozási igényeket – például a savmaradék-eltávolítást vagy a polírozást –, tovább csökkentve ezzel a gyártási költségeket.
GYIK
Mi történik, ha a hőkezelési hőmérséklet túl alacsony?
A huzal lágyítási hőmérsékletének az anyagspecifikáció alá csökkenése maradék keménységet és belső feszültséget hagy a huzalban. Ez növeli a törések gyakoriságát a következő húzási folyamatok során, megnöveli a szerszámkopást, és romlik a végtermék mechanikai tulajdonsága. A huzal rideggé válik, és hajlamos a törésre a kezelés, a tekercselés vagy az üzemelés közben, ami vásárlói panaszokhoz és termék-visszavételekhez vezet. A műszaki személyzetnek vagy növelnie kell a húzási erőt a kompenzáció érdekében – ezzel kockáztatva a berendezés sérülését –, vagy újra el kell indítania a lágyítási ciklust, ami időt és energiát pazarol.
Hogyan befolyásolja a túlzott lágyítási hőmérséklet a huzal minőségét?
Amikor a hőkezelési hőmérséklet meghaladja az optimális tartományt, a szemcse-növekedés gyorsul, és túlzott lágyulás következik be, ami csökkenti a szakítószilárdságot és a nyúlást is. A huzal minőségi mutatói az előírt értékek alá esnek, így a tétel elutasításra kerül. Emellett vastag oxidréteg képződik a huzal felületén, ami növeli a szerszámok súrlódását, lelassítja a gyártási sebességet, és rövidíti a szerszámok élettartamát. A gyenge mechanikai tulajdonságok és a felületi hibák kombinációja miatt a huzal a legtöbb ipari alkalmazásra alkalmatlan.
Hogyan biztosít egy huzalhúzó gép hőkezelő egységgel állandó hőkezelési hőmérsékletet?
Az integrált lemezkemencék zárt szabályozási hurkokat és pirométereket vagy termoelemeket használnak a huzal hőmérsékletének folyamatos ellenőrzésére. A rendszer automatikusan szabályozza a fűtőelemeket, hogy a beállított hőmérsékletet szűk tűréshatáron belül tartsa, általában ±5 °C-on belül. Ez a pontosság megakadályozza a hőmérséklet-ingadozást, amely a tömeges lemezkemencékben jelentkezik, így minden méter huzal azonos hőkezelést kap, és a gyártás során állandó minőségű huzalt kapunk.

