 EN



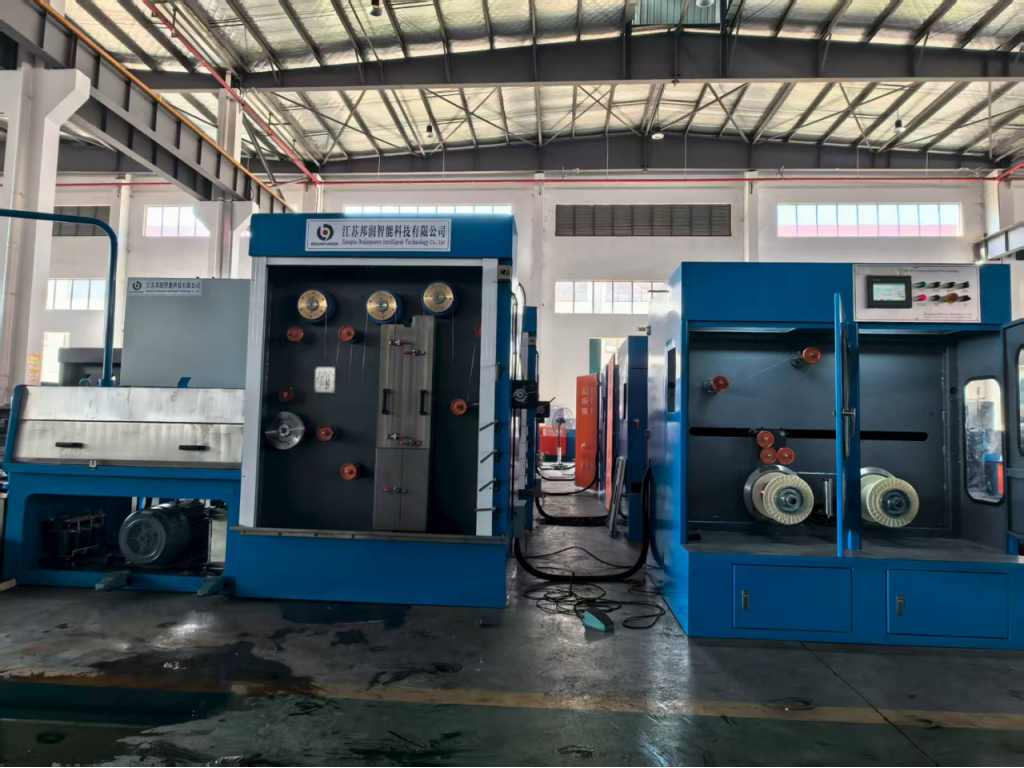
İstilik temperaturu ilə son naqil çıxışı arasındakı əlaqə müasir naqil istehsalında uğurun təyin edilməsində ən mühüm amillərdən biridir. Operatorlar istilik temperaturunu dəqiq nəzarət edə bilmədikdə, aşağı keyfiyyətli naqil istehsal etmə riskinə düşürlər ki, bu da aşağı axın tətbiqlərini zədələyir, maşınların dayanma vaxtını artırır və material itki səviyyəsini yüksəldir. A qızdırma qurğulu sim çəkilmə maşını istehsalçıların bu parametri birbaşa idarə etməsinə imkan verir və sabit naqil keyfiyyəti ilə operativ səmərəliliyi təmin edir.

Qızdırma temperaturunun naqil çəkmə nəticələrinə təsirini başa düşmək istehsalat menecerlərinə maşın parametrlərini optimallaşdırmağa, material itkilərini azaltmağa və rəqabətli keyfiyyət standartlarını qorumağa imkan verir. Qızdırma temperaturunun idarə edilməsi elmi sadə, lakin güclüdür. Naqil çəkilmə prosesi zamanı əhəmiyyətli dərəcədə iş sərtləşməsinə məruz qalır; bu da naqili qırılgan edir və daha da azaldılması nisbətlərini məhdudlaşdırır. Termal qızdırma daxili gərginliyi azaldır və plastikliyi bərpa edir, lakin yalnız temperatur düzgün kalibr edildikdə belə olur. Çox aşağı olarsa, metal sərt qalır və qırılmağa meylli olur; çox yüksək olarsa, dənə böyüyür və son məhsul zəifləyir. Bu məqalə qızdırma temperaturunun naqil keyfiyyətinə birbaşa təsirini və inteqrasiya olunmuş qızdırma sistemlərinin maşın performansını necə optimallaşdırdığını araşdırır.
Qızdırma Temperaturu Naqil Gücünü və Plastikliyini Necə Nəzarət Edir
Termal Emalın Naqil Xassələrindəki Rolu
Isıl emilim temperaturu çəkilmiş simin metallurgik strukturunu əsaslı şəkildə dəyişdirir. Metal die-lərdən keçirildikdə, dislokasiyalar toplanır və kristal şəbəkə deformasiyaya uğrayır; bu da materialın sərtləşməsinə, lakin eyni zamanda qırılganlaşmasına səbəb olur. İstilik tətbiqi atomların hərəkət etməsinə imkan verir və dislokasiyaların hərəkət edib bir-birlərini ləğv etmələrinə şərait yaradaraq materialı yumşaq və daha işlənəbilən vəziyyətə gətirir. Xüsusi isıl emilim temperaturu neçə qədər gərginlik azaldılması baş verdiyini və dənə strukturu nə qədər inkişaf etdiyini müəyyən edir. Sənaye miqyasında sim çəkmə prosesi ardıcıl olaraq kiçilən die-lərdən çoxlu keçidləri tələb edir və bu keçidlər arasındakı isıl emilim məcburidir. Isıl emilim qurğusu olan sim çəkmə maşını bu dövrü avtomatik şəkildə yerinə yetirir və istehsal prosesində dəqiq temperatur nəzarətini təmin edir.
Temperatur Pəncərələri və Material Spesifikasiyaları
Fərqli naqil materialları müxtəlif qızdırma temperaturu rejimləri tələb edir. Mis naqil adətən çəkilmənin şiddətindən və son xassələrə olan tələbatdan asılı olaraq 200–400 dərəcə Selsi dərəcəsində qızdırılmalıdır. Paslanmayan polad və yüksək karbonlu polad daha yüksək temperatur tələb edir, adətən 600–900 dərəcə Selsi dərəcəsi aralığında. Optimal temperatur pəncərəsinin altındakı işləmə qalıq sərtliyə səbəb olur, bu da sonrakı çəkilmə əməliyyatlarının daha çox iş görməsini məcbur edir və pozulma nisbətlərini artırır. Pəncərənin yuxarısında işləmə isə artıq yumşaqlaşma ilə nəticələnir, bu da naqil möhkəmliyini spesifikasiyadan aşağı endirir və atılan hissələrin sayını artırır. Qızdırma temperaturunun dəqiq idarə edilməsi naqil keyfiyyətinin istehsal partiyaları üzrə sabit qalmasını təmin edir və əl ilə istilik idarəetmə sistemlərində müşahidə olunan təxminlərin aparılmasını ləğv edir.
Qızdırma Temperaturunun İstehsal Effektivliyinə Təsiri
Maşın Dayanma Vaxtı və Pozulmaların Azaldılması
Çekmə zamanı telin qırılması istehsalat tesislərində ən yüksək istehsalat itkilərindən biridir. Temperaturun düzgün olmaması halında qırılma hadisələri xeyli artır və maşın operatorlarını istehsalı dayandırmağa, tıxanmaları aradan qaldırmağa, kalıpları sıfırlamağa və dövrləri yenidən başlatmağa məcbur edir. Hər bir qırılma hadisəsi 15–45 dəqiqəlik istehsalat itirilməsinə və materialın itirilməsinə səbəb olur. Temperləyici ilə təchiz edilmiş və düzgün kalibrasiya edilmiş tel çəkmə maşını, teli hər bir çəkmə mərhələsinə eyni mexaniki xüsusiyyətlərlə daxil etdiyinə görə, qırılma hadisələrini %60–80 azaldır. Operatorlar temperaturun dar toleranslar daxilində saxlanılması halında daha hamar istehsal prosesləri, daha az müdaxilə və daha yüksək istehsal həcmi haqqında məlumat verirlər. Bu, birlik başına aşağı xərclərə və daha sürətli çatdırılma tarixçələrinə birbaşa çevrilir.
Enerji səmərəliliyi və istilik nəzarəti
İnteqrasiya olunmuş temperləmə sistemləri yalnız lazım olduqda və yalnız tələb olunan dərəcədə istilik tətbiq edərək enerji istehlakını optimallaşdırır. Müstəqil temperləmə sobaları tez-tez simin xüsusiyyətlərindən asılı olmayaraq maksimum temperaturadək qızdırır, nəticədə enerji israf olunur və avadanlıq üzərinə əlavə termal gərginlik yaranır. Müasir sim çəkmə maşınları ilə inteqrasiya olunmuş temperləmə kamerları qapalı döngə temperatur geri əlaqəsindən istifadə edir və real vaxtda temperaturu sabit saxlamaq üçün istilik çıxışını tənzimləyir. Bu yanaşma konvensiyonal partiya temperləmə üsullarına nisbətən enerji istehlakını 25–35 faiz azaldır. Bundan əlavə, nəzarət olunan temperləmə temperaturu səth oksidləşməsini və dekarbonlaşmanı, yəni çox yüksək temperaturlarda baş verən və əlavə deskalinq addımlarını tələb edən hadisələri mane edir. Enerji qənaəti minlərlə çəkmə dövrü boyu toplanır və beləliklə, sim istehsalı əməliyyatlarının əməliyyat marjasını əhəmiyyətli dərəcədə yaxşılaşdırır.
Temperləmə temperaturu tərəfindən təsirlənən sim keyfiyyəti göstəriciləri
Çekme müqaviməti və uzanma xüsusiyyətləri
Isıl emiş temperaturu çəkilmiş simin son çəkmə möhkəmliyi və uzanma xüsusiyyətlərini birbaşa müəyyən edir. Simin keyfiyyət spesifikasiyaları tez-tez, xüsusilə sarılma, əyilmə və ya yüksək gərginlik şəraitində istifadə tələbləri üçün müəyyən minimum uzanma dəyərlərini tələb edir. Əgər isıl emiş temperaturu kifayət qədər yüksək deyilsə, uzanma spesifikasiyadan aşağı düşür və bu da simin çəkmə testlərindən keçməməsinə, zəmanət iddialarına və ya müştərilərin simi qəbul etməməsinə səbəb olur. Temperatur optimal aralıqdan artıq yüksək olarsa, dənə böyüklüyü artır və həm çəkmə möhkəmliyini, həm də uzanmanı eyni zamanda azaldır. Dəqiq pirometrlər və geri əlaqə idarəetmə sistemləri ilə təchiz edilmiş isıl emiş qurğusu olan sim çəkmə maşını, isıl emiş temperaturunu ±5 °S dəqiqliklə saxlayaraq, simin keyfiyyətinin həmişə spesifikasiya minimumlarından yuxarı qalmasını təmin edir. Bu dəqiqlik partiyaların rədd edilməsini qarşısını alır və məhsulun etibarlılığına dair müştərilərin etibarını qoruyur.
Səth Keyfiyyəti və Çəkmə Performansı
Isıl emiş temperaturu səth oksidləşməsini, qabığın əmələ gəlməsini və sonrakı çəkmə keçidləri zamanı yağlayıcının təsirini təsir edir. Optimal isıl emiş temperaturunda alınan sim, minimal oksid təbəqəsi ilə çıxır ki, bu da matrisdə sürtünməni azaldır və çəkmə sürətini artırır. Artıq isıl emiş temperaturu qalın oksid qabığı yaradır ki, bu da matris aşınmasını və sürtünməni artırır, istehsalatı yavaşladır və görünən səth nasazlıqları yaradır. Kifayət qədər aşağı isıl emiş temperaturunda istehsal olunan sim çox sərt qalır; bu da daha yüksək çəkmə qüvvələrinin tələb olunmasına səbəb olur ki, nəticədə matrisin deqradasiyası sürətlənir və sürtünməyə bağlı istilik artar. Müasir inteqrasiya olunmuş isıl emiş sistemlərindən istifadə edən operatorlar bütün istehsalat dövrü ərzində daha hamar sim səthləri, daha az çəkmə izləri və yaxşılaşmış yağlayıcı performansı müşahidə edirlər. Səth keyfiyyətindəki yaxşılaşma ümumi effekti post-çəkmə emal tələblərini – məsələn, turşu ilə təmizləmə və ya parlatma – azaldır və beləliklə istehsalat xərclərini daha da aşağı salır.
Tez-tez verilən suallar
Isıl emiş temperaturu çox aşağı olduqda nə baş verir?
Simanın material spesifikasiyasından aşağı düşən soba temperaturu simada qalıq sərtlik və daxili gərginlik yaradır. Bu, sonrakı çəkmə əməliyyatları zamanı simanın daha tez qırılmasına, kalıbın sürətli aşınmasına və son məhsulun zəif mexaniki xüsusiyyətlərinə səbəb olur. Sima qırılganlaşır və emal, sarılma və ya istismar zamanı qırılmağa meylli olur; nəticədə müştərilərdən şikayətlər və məhsulun geri qaytarılması baş verir. Operatorlar ya avadanlığın zədələnmə riskini artıraraq çəkmə qüvvəsini artırmaq, ya da vaxt və enerji itirməklə soba prosesini yenidən başlatmaq məcburiyyətində qalırlar.
Çox yüksək soba temperaturu simanın keyfiyyətinə necə təsir edir?
Isıl emilim temperaturu optimal aralıqdan artıq olduqda, dənə böyüklüyü sürətlənir və çoxlu yumşalma baş verir; bu da uzanma xüsusiyyətlərini və çəkilmə müqavimətini azaldır. Simin keyfiyyət göstəriciləri spesifikasiyadan aşağı düşür və partiya ləğv edilir. Bundan əlavə, simin səthində qalın oksid təbəqəsi əmələ gəlir ki, bu da matris sürtünməsini artırır, istehsalat sürətini yavaşladır və matris ömrünü qısaltır. Zəif mexaniki xüsusiyyətlər və səth defektlərinin birləşməsi simi əksər sənaye tətbiqləri üçün uyğunsuz edir.
İsil emilimli sim çəkme maşını necə sabit isil emilim temperaturunu saxlayır?
Bütövləşdirilmiş qızdırma kameraları, simin temperaturunu davamlı izləmək üçün pirometrlər və ya termocütlərdən istifadə edən qapalı döngə geri əlaqə sistemlərindən istifadə edir. Sistem, müəyyən edilmiş temperaturu, adətən ±5 dərəcə Selsiy dəqiqliklə saxlamaq üçün istilik elementlərini avtomatik olaraq tənzimləyir. Bu dəqiqlik, partiya şəklində qızdırma sistemlərində baş verən temperaturun meyl etməsini qarşısını alır və beləliklə, istehsal prosesi boyu hər bir metr sim eyni istilik emalına məruz qalır və simin keyfiyyəti sabit qalır.

