 EN



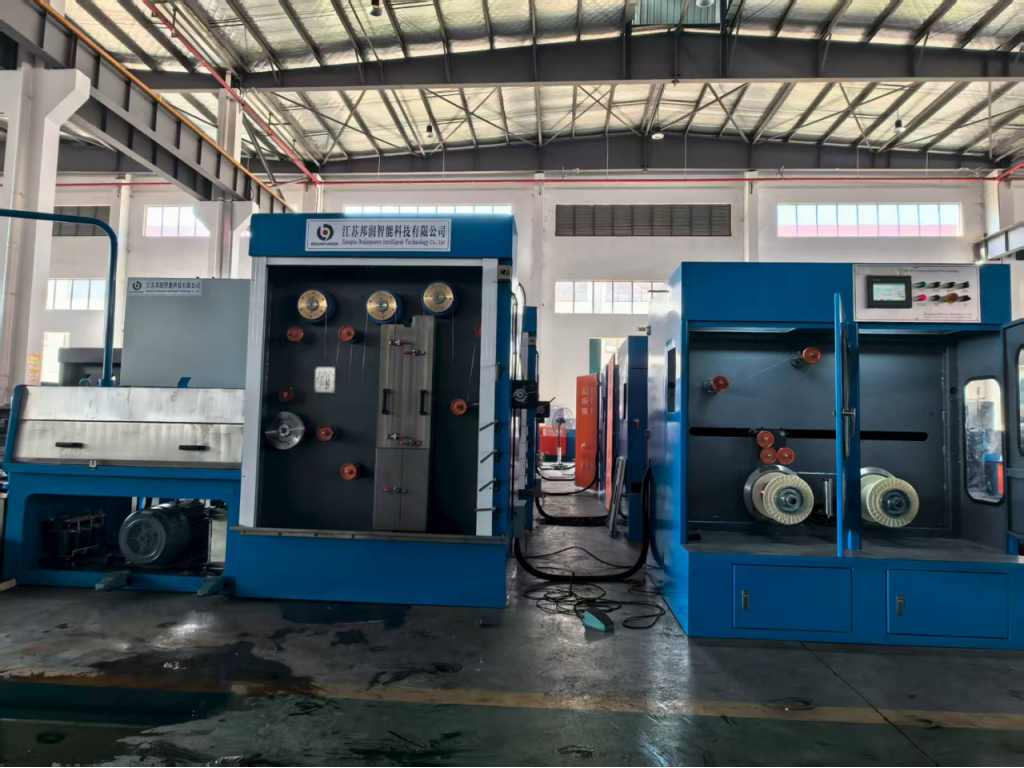
गरम करने के तापमान और अंतिम तार उत्पादन के बीच का संबंध आधुनिक तार निर्माण में सफलता निर्धारित करने वाले सबसे महत्वपूर्ण कारकों में से एक है। जब ऑपरेटर गरम करने के तापमान को सटीक रूप से नियंत्रित करने में विफल रहते हैं, तो वे निम्न-गुणवत्ता वाले तार के उत्पादन का जोखिम उठाते हैं, जो निचले स्तर के अनुप्रयोगों को समाप्त कर देता है, मशीन के डाउनटाइम को बढ़ाता है और सामग्री के अपव्यय को बढ़ाता है। एक वायर ड्रॉइंग मशीन जिसमें एनीलर हो निर्माताओं को इस पैरामीटर को सीधे रूप से प्रबंधित करने की अनुमति देता है, जिससे स्थिर तार की गुणवत्ता और संचालन दक्षता प्राप्त होती है।

यह समझना कि ऐनीलिंग तापमान तार ड्रॉइंग के परिणामों को कैसे प्रभावित करता है, उत्पादन प्रबंधकों को मशीन सेटिंग्स को अनुकूलित करने, सामग्री के नुकसान को कम करने और प्रतिस्पर्धी गुणवत्ता मानकों को बनाए रखने में सक्षम बनाता है। ऐनीलिंग तापमान नियंत्रण के पीछे का विज्ञान सरल है, लेकिन शक्तिशाली है। ड्रॉइंग प्रक्रिया के दौरान तार में काफी कार्य कठोरता उत्पन्न होती है, जिससे भंगुरता पैदा होती है और आगे के कमी अनुपात को सीमित कर दिया जाता है। ऊष्मीय ऐनीलिंग आंतरिक तनाव को कम करता है और लचीलापन को पुनर्स्थापित करता है, लेकिन केवल तभी जब तापमान सही ढंग से कैलिब्रेट किया गया हो। बहुत कम तापमान पर धातु कठोर बनी रहती है और टूटने की प्रवृत्ति रखती है; बहुत अधिक तापमान पर दाने की वृद्धि होती है, जिससे अंतिम उत्पाद की शक्ति कम हो जाती है। यह लेख इस बारे में चर्चा करता है कि ऐनीलिंग तापमान सीधे तार की गुणवत्ता को कैसे प्रभावित करता है और कैसे एकीकृत ऐनीलिंग प्रणालियाँ मशीन प्रदर्शन को अनुकूलित करती हैं।
ऐनीलिंग तापमान कैसे तार की शक्ति और लचीलापन को नियंत्रित करता है
तार के गुणों में ऊष्मीय उपचार की भूमिका
उष्मीय उपचार का तापमान खींचे गए तार की धातुविज्ञान संरचना को मौलिक रूप से पुनर्गठित करता है। जब धातु को मॉल्ड्स के माध्यम से खींचा जाता है, तो विस्थापनें जमा हो जाती हैं और क्रिस्टलीय जाली विकृत हो जाती है, जिससे सामग्री कठोर तो हो जाती है, लेकिन साथ ही भंगुर भी हो जाती है। ऊष्मा के आवेदन से परमाणुओं की गतिशीलता संभव होती है, जिससे विस्थापनें स्थानांतरित और समाप्त हो सकती हैं, जिससे सामग्री मृदु और अधिक कार्ययोग्य अवस्था में पुनः प्राप्त हो जाती है। विशिष्ट उष्मीय उपचार तापमान निर्धारित करता है कि कितना प्रतिबल-शिथिलन होता है और कितना दाने की संरचना विकसित होती है। औद्योगिक तार खींचने के लिए क्रमशः छोटे मॉल्ड्स के माध्यम से कई चक्रों की आवश्यकता होती है, और प्रत्येक चक्र के बीच उष्मीय उपचार अनिवार्य है। एक उष्मीय उपचारक के साथ तार खींचने की मशीन इस चक्र को स्वचालित रूप से संचालित करती है और उत्पादन के दौरान सटीक तापमान नियंत्रण बनाए रखती है।
तापमान सीमाएँ और सामग्री विनिर्देश
विभिन्न तार सामग्रियों के लिए विभिन्न ऐनीलिंग तापमान प्रोफ़ाइल की आवश्यकता होती है। तांबे के तार को आमतौर पर २०० से ४०० डिग्री सेल्सियस के बीच ऐनील किया जाता है, जो खींचने की गहराई और अंतिम गुणों की इच्छित विशेषताओं पर निर्भर करता है। स्टेनलेस स्टील और उच्च-कार्बन स्टील के लिए उच्च तापमान की आवश्यकता होती है, जो अक्सर ६०० से ९०० डिग्री सेल्सियस की सीमा में होता है। इष्टतम सीमा से कम तापमान पर संचालित करने से अवशेष कठोरता बनी रहती है, जिससे बाद के खींचने के संचालन को अधिक प्रयास करना पड़ता है और टूटने की दर बढ़ जाती है। सीमा से अधिक तापमान पर संचालित करने से अत्यधिक नरमी उत्पन्न होती है, जिससे तार की शक्ति विनिर्देश से कम हो जाती है और अपव्यय दर बढ़ जाती है। ऐनीलिंग तापमान का सटीक नियंत्रण सुनिश्चित करता है कि उत्पादन बैचों के दौरान तार की गुणवत्ता स्थिर बनी रहे, जिससे यांत्रिक ताप प्रबंधन प्रणालियों को प्रभावित करने वाले अनुमानों को समाप्त कर दिया जाता है।
उत्पादन दक्षता पर ऐनीलिंग तापमान का प्रभाव
मशीन अवरोध और टूटने की दर में कमी
तार के खींचने के दौरान टूटना उत्पादन सुविधाओं में उत्पादन के नुकसान का एक प्रमुख कारण है। जब ऐनीलिंग तापमान गलत होता है, तो टूटने की घटनाएँ काफी बढ़ जाती हैं, जिससे मशीन ऑपरेटरों को उत्पादन रोकना, अवरोध हटाना, डाइज़ को रीसेट करना और चक्रों को पुनः प्रारंभ करना पड़ता है। प्रत्येक टूटने की घटना में १५ से ४५ मिनट का उत्पादन समय नष्ट होता है, साथ ही कच्चे माल के अपशिष्ट की लागत भी आती है। एक उचित रूप से कैलिब्रेटेड तार खींचने की मशीन जिसमें ऐनीलर लगा हो, टूटने की घटनाओं को ६० से ८० प्रतिशत तक कम कर देती है, क्योंकि तार प्रत्येक खींचने के चरण में स्थिर यांत्रिक गुणों के साथ प्रवेश करता है। ऑपरेटर चिकनी उत्पादन चलाने, कम हस्तक्षेप और उच्च उत्पादन दर की रिपोर्ट करते हैं जब ऐनीलिंग तापमान को संकीर्ण सहनशीलता के भीतर बनाए रखा जाता है। यह सीधे रूप से प्रति इकाई कम लागत और त्वरित डिलीवरी के समय-सारणी में अनुवादित होता है।
ऊर्जा दक्षता और तापीय नियंत्रण
एकीकृत ऐनीलिंग प्रणालियाँ केवल आवश्यकता होने पर और केवल आवश्यक मात्रा में ऊष्मा लगाकर ऊर्जा खपत को अनुकूलित करती हैं। स्वतंत्र ऐनीलिंग भट्टियाँ अकसर तार के विनिर्देशों की परवाह किए बिना अधिकतम तापमान तक गर्म हो जाती हैं, जिससे ऊर्जा की बर्बादी होती है और उपकरण पर अनावश्यक तापीय तनाव उत्पन्न होता है। आधुनिक तार ड्रॉइंग मशीनें, जिनमें एकीकृत ऐनीलिंग कक्ष होते हैं, बंद-लूप तापमान प्रतिक्रिया का उपयोग करती हैं और वास्तविक समय में सेटबिंदु बनाए रखने के लिए ऊष्मा उत्पादन को समायोजित करती हैं। इस दृष्टिकोण से पारंपरिक बैच ऐनीलिंग विधियों की तुलना में २५ से ३५ प्रतिशत तक ऊर्जा बचत होती है। इसके अतिरिक्त, नियंत्रित ऐनीलिंग तापमान सतह ऑक्सीकरण और डीकार्बुराइज़ेशन को रोकता है, जो अत्यधिक तापमान पर होते हैं और अतिरिक्त डिस्केलिंग चरणों की आवश्यकता रखते हैं। हज़ारों ड्रॉइंग चक्रों के दौरान ऊर्जा बचत संचयित होती रहती है, जिससे तार निर्माण कार्यों की संचालन सीमा में काफी सुधार होता है।
ऐनीलिंग तापमान द्वारा प्रभावित तार गुणवत्ता मापदंड
तन्य शक्ति और तनाव गुण
उष्मीय उपचार का तापमान सीधे खींचे गए तार की अंतिम तन्य सामर्थ्य और दैर्ध्य वृद्धि की विशेषताओं को नियंत्रित करता है। तार की गुणवत्ता के विनिर्देशों में अक्सर विशिष्ट न्यूनतम दैर्ध्य वृद्धि मानों की माँग की जाती है, विशेष रूप से उन अनुप्रयोगों के लिए जिनमें तार को लपेटना, मोड़ना या उच्च-तनाव सेवा की आवश्यकता होती है। यदि उष्मीय उपचार का तापमान पर्याप्त नहीं है, तो दैर्ध्य वृद्धि विनिर्देशों से कम हो जाती है, जिससे तार तन्यता परीक्षण में विफल हो जाता है और वारंटी दावे या ग्राहक द्वारा अस्वीकृति की स्थिति उत्पन्न होती है। यदि तापमान इष्टतम सीमा से अधिक हो जाता है, तो धातु के कणों का आकार बढ़ जाता है, जिससे तन्य सामर्थ्य और दैर्ध्य वृद्धि दोनों कम हो जाते हैं। एक तार ड्रॉइंग मशीन, जिसमें सटीक पाइरोमीटर और प्रतिपुष्टि नियंत्रण वाला उष्मीय उपचार उपकरण लगा हो, उष्मीय उपचार के तापमान को प्लस या माइनस ५ डिग्री सेल्सियस के भीतर बनाए रखती है, जिससे तार की गुणवत्ता लगातार विनिर्देशित न्यूनतम मानों से ऊपर बनी रहती है। यह सटीकता बैच अस्वीकृति को रोकती है और उत्पाद की विश्वसनीयता के प्रति ग्राहकों के विश्वास को बनाए रखती है।
सतह की गुणवत्ता और ड्रॉइंग प्रदर्शन
उत्तप्तन तापमान का प्रभाव सतही ऑक्सीकरण, पैमाने के निर्माण और बाद के खींचने के चरणों के दौरान स्नेहक के संपर्क पर पड़ता है। इष्टतम उत्तप्तन तापमान पर तैयार किया गया तार न्यूनतम ऑक्साइड परत के साथ निकलता है, जिससे डाई में घर्षण कम हो जाता है और खींचने की गति में सुधार होता है। अत्यधिक उत्तप्तन तापमान से मोटी ऑक्साइड पैमाने का निर्माण होता है, जो डाई के क्षरण और घर्षण को बढ़ाता है, उत्पादन की गति को धीमा करता है और दृश्यमान सतही दोष उत्पन्न करता है। अपर्याप्त उत्तप्तन तापमान पर तैयार किया गया तार अत्यधिक कठोर बना रहता है, जिसके कारण उच्च खींचने के बल की आवश्यकता होती है, जो डाई के क्षरण को तीव्र करता है और घर्षण ऊष्मा को बढ़ाता है। आधुनिक एकीकृत उत्तप्तन प्रणालियों का उपयोग करने वाले ऑपरेटरों ने पूरे उत्पादन चक्र में चिकनी तार सतहें, कम खींचने के निशान और सुधारित स्नेहक प्रदर्शन की सूचना दी है। सतह की गुणवत्ता में सुधार का संचयी प्रभाव खींचने के बाद की प्रक्रियाओं, जैसे कि पिकलिंग या पॉलिशिंग, की आवश्यकता को कम करता है, जिससे उत्पादन लागत और भी कम हो जाती है।
अक्सर पूछे जाने वाले प्रश्न
यदि उत्तप्तन तापमान बहुत कम हो तो क्या होता है?
तार का एनीलिंग तापमान जो सामग्री विशिष्टता से कम होता है, तार में अवशिष्ट कठोरता और आंतरिक तनाव छोड़ देता है। इसके परिणामस्वरूप बाद के ड्रॉइंग पास के दौरान टूटने की दर में वृद्धि होती है, डाई के क्षरण में वृद्धि होती है, और अंतिम उत्पाद में यांत्रिक गुणों में कमी आती है। तार भंगुर हो जाता है और हैंडलिंग, कॉइलिंग या उपयोग के दौरान फटने के प्रति संवेदनशील हो जाता है, जिससे ग्राहक शिकायतें और उत्पाद वापसी होती हैं। ऑपरेटरों को या तो उपकरण क्षति के जोखिम को लेते हुए ड्रॉइंग बल में वृद्धि करनी पड़ती है, या फिर एनीलिंग चक्र को पुनः शुरू करना पड़ता है, जिससे समय और ऊर्जा की बर्बादी होती है।
अत्यधिक एनीलिंग तापमान तार की गुणवत्ता को कैसे प्रभावित करता है?
जब ऐनीलिंग तापमान इष्टतम सीमा से अधिक हो जाता है, तो दाने की वृद्धि तेज़ हो जाती है और अत्यधिक मुलायमता उत्पन्न होती है, जिससे तन्य शक्ति और खिंचाव गुणों दोनों में कमी आती है। तार के गुणवत्ता मापदंड विनिर्देशन से नीचे गिर जाते हैं, जिससे बैच अस्वीकृत कर दिया जाता है। इसके अतिरिक्त, तार की सतह पर मोटी ऑक्साइड परत बन जाती है, जो डाई घर्षण को बढ़ाती है, उत्पादन की गति को धीमा करती है और डाई के जीवनकाल को कम करती है। खराब यांत्रिक गुणों और सतही दोषों के संयोजन के कारण तार अधिकांश औद्योगिक अनुप्रयोगों के लिए अनुपयुक्त हो जाता है।
एक ऐनीलर के साथ तार ड्रॉइंग मशीन निरंतर ऐनीलिंग तापमान को कैसे बनाए रखती है?
एकीकृत ऐनीलिंग कक्षों में पाइरोमीटर या थर्मोकपल के साथ बंद-लूप प्रतिपुष्टि प्रणालियों का उपयोग करके तार के तापमान की निरंतर निगरानी की जाती है। प्रणाली स्वचालित रूप से हीटिंग तत्वों को समायोजित करती है ताकि निर्धारित तापमान को कड़ी सहिष्णुता के भीतर, आमतौर पर प्लस या माइनस ५ डिग्री सेल्सियस, बनाए रखा जा सके। यह सटीकता बैच ऐनीलिंग प्रणालियों में होने वाले तापमान के विचलन को रोकती है, जिससे उत्पादन के दौरान प्रत्येक मीटर तार को समान ऊष्मीय उपचार और सुसंगत तार गुणवत्ता प्रदान की जा सके।

