 EN



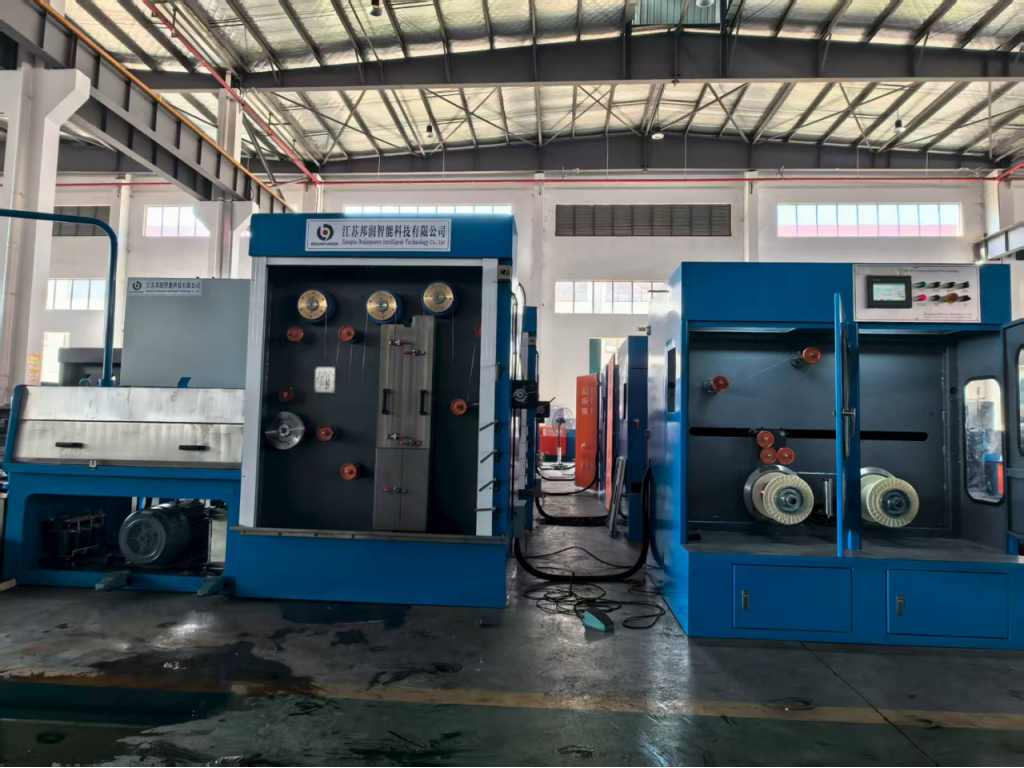
Mối quan hệ giữa nhiệt độ ủ và sản phẩm dây thành phẩm là một trong những yếu tố then chốt nhất quyết định thành công trong sản xuất dây hiện đại. Khi người vận hành không kiểm soát chính xác nhiệt độ ủ, họ có nguy cơ sản xuất ra dây đạt tiêu chuẩn thấp, gây ảnh hưởng xấu đến các công đoạn sau, làm tăng thời gian ngừng máy và làm gia tăng lãng phí vật liệu. Một máy kéo dây có thiết bị ủ cho phép các nhà sản xuất điều khiển trực tiếp thông số này, từ đó đảm bảo chất lượng dây ổn định và hiệu quả vận hành.

Việc hiểu rõ cách nhiệt độ ủ ảnh hưởng đến kết quả kéo dây giúp các quản lý sản xuất tối ưu hóa cài đặt máy, giảm tổn thất vật liệu và duy trì các tiêu chuẩn chất lượng cạnh tranh. Khoa học đằng sau việc kiểm soát nhiệt độ ủ đơn giản nhưng mạnh mẽ. Dây kim loại chịu biến cứng do gia công đáng kể trong quá trình kéo, dẫn đến độ giòn tăng và giới hạn tỷ lệ giảm tiếp theo. Ủ nhiệt làm giảm ứng suất nội tại và khôi phục độ dẻo, nhưng chỉ khi nhiệt độ được hiệu chuẩn chính xác. Nếu quá thấp, kim loại vẫn giữ độ cứng cao và dễ gãy; nếu quá cao, hiện tượng lớn lên của hạt xảy ra, làm suy yếu sản phẩm cuối cùng. Bài viết này khám phá cách nhiệt độ ủ ảnh hưởng trực tiếp đến chất lượng dây và cách các hệ thống ủ tích hợp tối ưu hóa hiệu suất máy.
Làm thế nào nhiệt độ ủ điều khiển độ bền và độ dẻo của dây
Vai trò của xử lý nhiệt đối với tính chất dây
Nhiệt độ ủ làm thay đổi cơ bản cấu trúc kim loại của dây kéo. Khi kim loại được kéo qua các khuôn, các lệch mạng tích tụ và mạng tinh thể bị biến dạng, khiến vật liệu trở nên cứng hơn nhưng đồng thời cũng giòn hơn. Việc gia nhiệt cho phép các nguyên tử di chuyển, nhờ đó các lệch mạng có thể di chuyển và triệt tiêu lẫn nhau, khôi phục lại trạng thái mềm hơn, dễ gia công hơn cho vật liệu. Nhiệt độ ủ cụ thể xác định mức độ giảm ứng suất đạt được cũng như mức độ tiến hóa của cấu trúc hạt. Trong quá trình kéo dây công nghiệp, cần thực hiện nhiều lần kéo liên tiếp qua các khuôn có kích thước nhỏ dần, và việc ủ giữa các lần kéo là điều thiết yếu. Một máy kéo dây tích hợp bộ ủ cho phép chu kỳ này diễn ra tự động, đồng thời duy trì kiểm soát nhiệt độ chính xác trong suốt quá trình sản xuất.
Cửa sổ nhiệt độ và đặc tả vật liệu
Các loại vật liệu dây dẫn khác nhau yêu cầu các dải nhiệt độ ủ khác nhau. Dây đồng thường cần được ủ trong khoảng từ 200 đến 400 độ C, tùy thuộc vào mức độ kéo và tính chất cuối cùng mong muốn. Thép không gỉ và thép cacbon cao đòi hỏi nhiệt độ cao hơn, thường nằm trong khoảng từ 600 đến 900 độ C. Vận hành ở nhiệt độ thấp hơn dải tối ưu sẽ để lại độ cứng còn dư, khiến các công đoạn kéo tiếp theo phải tiêu tốn nhiều năng lượng hơn và làm tăng tỷ lệ đứt dây. Vận hành ở nhiệt độ cao hơn dải tối ưu gây ra hiện tượng làm mềm quá mức, làm giảm độ bền dây dẫn dưới mức quy định và làm tăng tỷ lệ phế phẩm. Kiểm soát chính xác nhiệt độ ủ đảm bảo chất lượng dây dẫn luôn ổn định giữa các mẻ sản xuất, loại bỏ hoàn toàn việc đoán mò vốn là nhược điểm của các hệ thống quản lý nhiệt thủ công.
Tác động của nhiệt độ ủ đến hiệu suất sản xuất
Giảm thời gian ngừng máy và giảm tỷ lệ đứt dây
Việc đứt dây trong quá trình kéo dây là một trong những nguyên nhân gây tổn thất sản xuất lớn nhất tại các cơ sở sản xuất. Khi nhiệt độ ủ không đúng, tỷ lệ đứt dây tăng mạnh, buộc công nhân vận hành máy phải dừng sản xuất, xử lý tắc nghẽn, thiết lập lại khuôn và khởi động lại chu kỳ. Mỗi lần đứt dây làm mất từ 15 đến 45 phút thời gian sản xuất, chưa kể chi phí phế liệu vật liệu. Một máy kéo dây được hiệu chuẩn chính xác cùng bộ phận ủ giúp giảm số lần đứt dây từ 60 đến 80 phần trăm, vì dây vào từng giai đoạn kéo đều có tính chất cơ học ổn định. Công nhân báo cáo rằng quy trình sản xuất trơn tru hơn, cần can thiệp ít hơn và năng suất cao hơn khi nhiệt độ ủ được duy trì trong giới hạn dung sai chặt chẽ. Điều này trực tiếp dẫn đến chi phí trên mỗi đơn vị thấp hơn và tiến độ giao hàng nhanh hơn.
Hiệu suất năng lượng và kiểm soát nhiệt
Các hệ thống ủ tích hợp tối ưu hóa việc tiêu thụ năng lượng bằng cách chỉ cấp nhiệt khi cần thiết và chỉ ở mức độ yêu cầu. Lò ủ độc lập thường đốt nóng đến nhiệt độ tối đa bất kể đặc điểm kỹ thuật của dây, gây lãng phí năng lượng và tạo ra ứng suất nhiệt không cần thiết lên thiết bị. Các máy kéo dây hiện đại có buồng ủ tích hợp sử dụng phản hồi nhiệt độ vòng kín, điều chỉnh đầu ra nhiệt theo thời gian thực nhằm duy trì nhiệt độ đặt. Phương pháp này giảm tiêu thụ năng lượng từ 25 đến 35 phần trăm so với các phương pháp ủ lô truyền thống. Ngoài ra, kiểm soát chính xác nhiệt độ ủ giúp ngăn ngừa oxy hóa bề mặt và khử cacbon—hai hiện tượng xảy ra ở nhiệt độ quá cao và đòi hỏi thêm bước tẩy vảy. Tiết kiệm năng lượng tích lũy qua hàng ngàn chu kỳ kéo dây, góp phần cải thiện đáng kể biên lợi nhuận hoạt động trong sản xuất dây.
Các chỉ số chất lượng dây chịu ảnh hưởng bởi nhiệt độ ủ
Độ bền kéo và đặc tính giãn dài
Nhiệt độ ủ trực tiếp quy định đặc tính độ bền kéo cuối cùng và độ giãn dài của dây đã kéo. Các thông số kỹ thuật về chất lượng dây thường yêu cầu các giá trị độ giãn dài tối thiểu cụ thể, đặc biệt đối với các ứng dụng đòi hỏi quấn cuộn, uốn cong hoặc làm việc trong điều kiện chịu ứng suất cao. Nếu nhiệt độ ủ không đủ, độ giãn dài sẽ không đạt yêu cầu kỹ thuật, khiến dây không vượt qua được các bài kiểm tra độ bền kéo và dẫn đến khiếu nại bảo hành hoặc khách hàng từ chối sản phẩm. Nếu nhiệt độ vượt quá phạm vi tối ưu, hiện tượng thô hóa hạt xảy ra, làm giảm đồng thời cả độ bền kéo lẫn độ giãn dài. Một máy kéo dây có bộ ủ tích hợp thiết bị đo nhiệt độ chính xác và hệ thống điều khiển phản hồi duy trì nhiệt độ ủ trong khoảng sai lệch ±5 độ C, đảm bảo chất lượng dây luôn ổn định ở mức cao hơn các giá trị tối thiểu theo yêu cầu kỹ thuật. Độ chính xác này ngăn ngừa việc loại bỏ lô hàng và duy trì niềm tin của khách hàng vào độ tin cậy của sản phẩm.
Chất lượng bề mặt và hiệu năng kéo dây
Nhiệt độ ủ ảnh hưởng đến quá trình oxy hóa bề mặt, hình thành vảy oxy và tương tác với chất bôi trơn trong các lần kéo tiếp theo. Dây ở nhiệt độ ủ tối ưu xuất hiện với lớp oxy hóa mỏng nhất, làm giảm ma sát trong cối kéo và nâng cao tốc độ kéo. Nhiệt độ ủ quá cao tạo ra lớp vảy oxy dày, làm tăng mài mòn cối kéo và ma sát, làm chậm sản xuất đồng thời gây ra các khuyết tật bề mặt dễ quan sát. Dây được sản xuất ở nhiệt độ ủ không đủ sẽ vẫn quá cứng, đòi hỏi lực kéo cao hơn — điều này đẩy nhanh quá trình suy giảm cối kéo và làm tăng nhiệt do ma sát. Các vận hành viên sử dụng hệ thống ủ tích hợp hiện đại báo cáo bề mặt dây mượt hơn, ít dấu kéo hơn và hiệu suất chất bôi trơn tốt hơn trong suốt ca sản xuất. Tác động cộng dồn của việc cải thiện chất lượng bề mặt làm giảm nhu cầu xử lý sau kéo như tẩy axit hoặc đánh bóng, từ đó tiếp tục hạ thấp chi phí sản xuất.
Câu hỏi thường gặp
Điều gì xảy ra nếu nhiệt độ ủ quá thấp?
Nhiệt độ ủ dây dẫn thấp hơn thông số kỹ thuật của vật liệu sẽ để lại độ cứng dư và ứng suất nội tại trong dây. Điều này gây ra tỷ lệ đứt tăng cao trong các lần kéo tiếp theo, mài mòn khuôn kéo nghiêm trọng hơn và tính chất cơ học kém ở sản phẩm cuối cùng. Dây trở nên giòn và dễ gãy trong quá trình xử lý, cuộn hoặc sử dụng thực tế, dẫn đến khiếu nại từ khách hàng và trả lại sản phẩm. Nhân viên vận hành phải hoặc tăng lực kéo để bù đắp, gây nguy cơ hư hỏng thiết bị, hoặc khởi động lại chu kỳ ủ, làm lãng phí thời gian và năng lượng.
Nhiệt độ ủ quá cao ảnh hưởng như thế nào đến chất lượng dây dẫn?
Khi nhiệt độ ủ vượt quá phạm vi tối ưu, tốc độ phát triển hạt tăng nhanh và hiện tượng làm mềm quá mức xảy ra, dẫn đến giảm cả độ bền kéo lẫn độ giãn dài. Các chỉ số chất lượng dây cáp không đạt tiêu chuẩn quy định, gây ra việc loại bỏ toàn bộ lô sản phẩm. Ngoài ra, lớp vảy ôxít dày hình thành trên bề mặt dây cáp, làm tăng ma sát tại khuôn kéo, làm chậm tốc độ sản xuất và rút ngắn tuổi thọ khuôn. Sự kết hợp giữa tính chất cơ học kém và các khuyết tật bề mặt khiến dây cáp không phù hợp với hầu hết các ứng dụng công nghiệp.
Máy kéo dây có thiết bị ủ duy trì nhiệt độ ủ ổn định như thế nào?
Các buồng ủ tích hợp sử dụng các hệ thống phản hồi khép kín với nhiệt kế hồng ngoại hoặc cặp nhiệt điện để giám sát liên tục nhiệt độ dây. Hệ thống tự động điều chỉnh các bộ phận gia nhiệt nhằm duy trì nhiệt độ đặt trong phạm vi dung sai chặt chẽ, thường là cộng trừ 5 độ Celsius. Độ chính xác này ngăn ngừa hiện tượng trôi nhiệt xảy ra trong các hệ thống ủ theo mẻ, đảm bảo mỗi mét dây đều được xử lý nhiệt như nhau và chất lượng dây đồng nhất trong suốt quá trình sản xuất.

