 EN



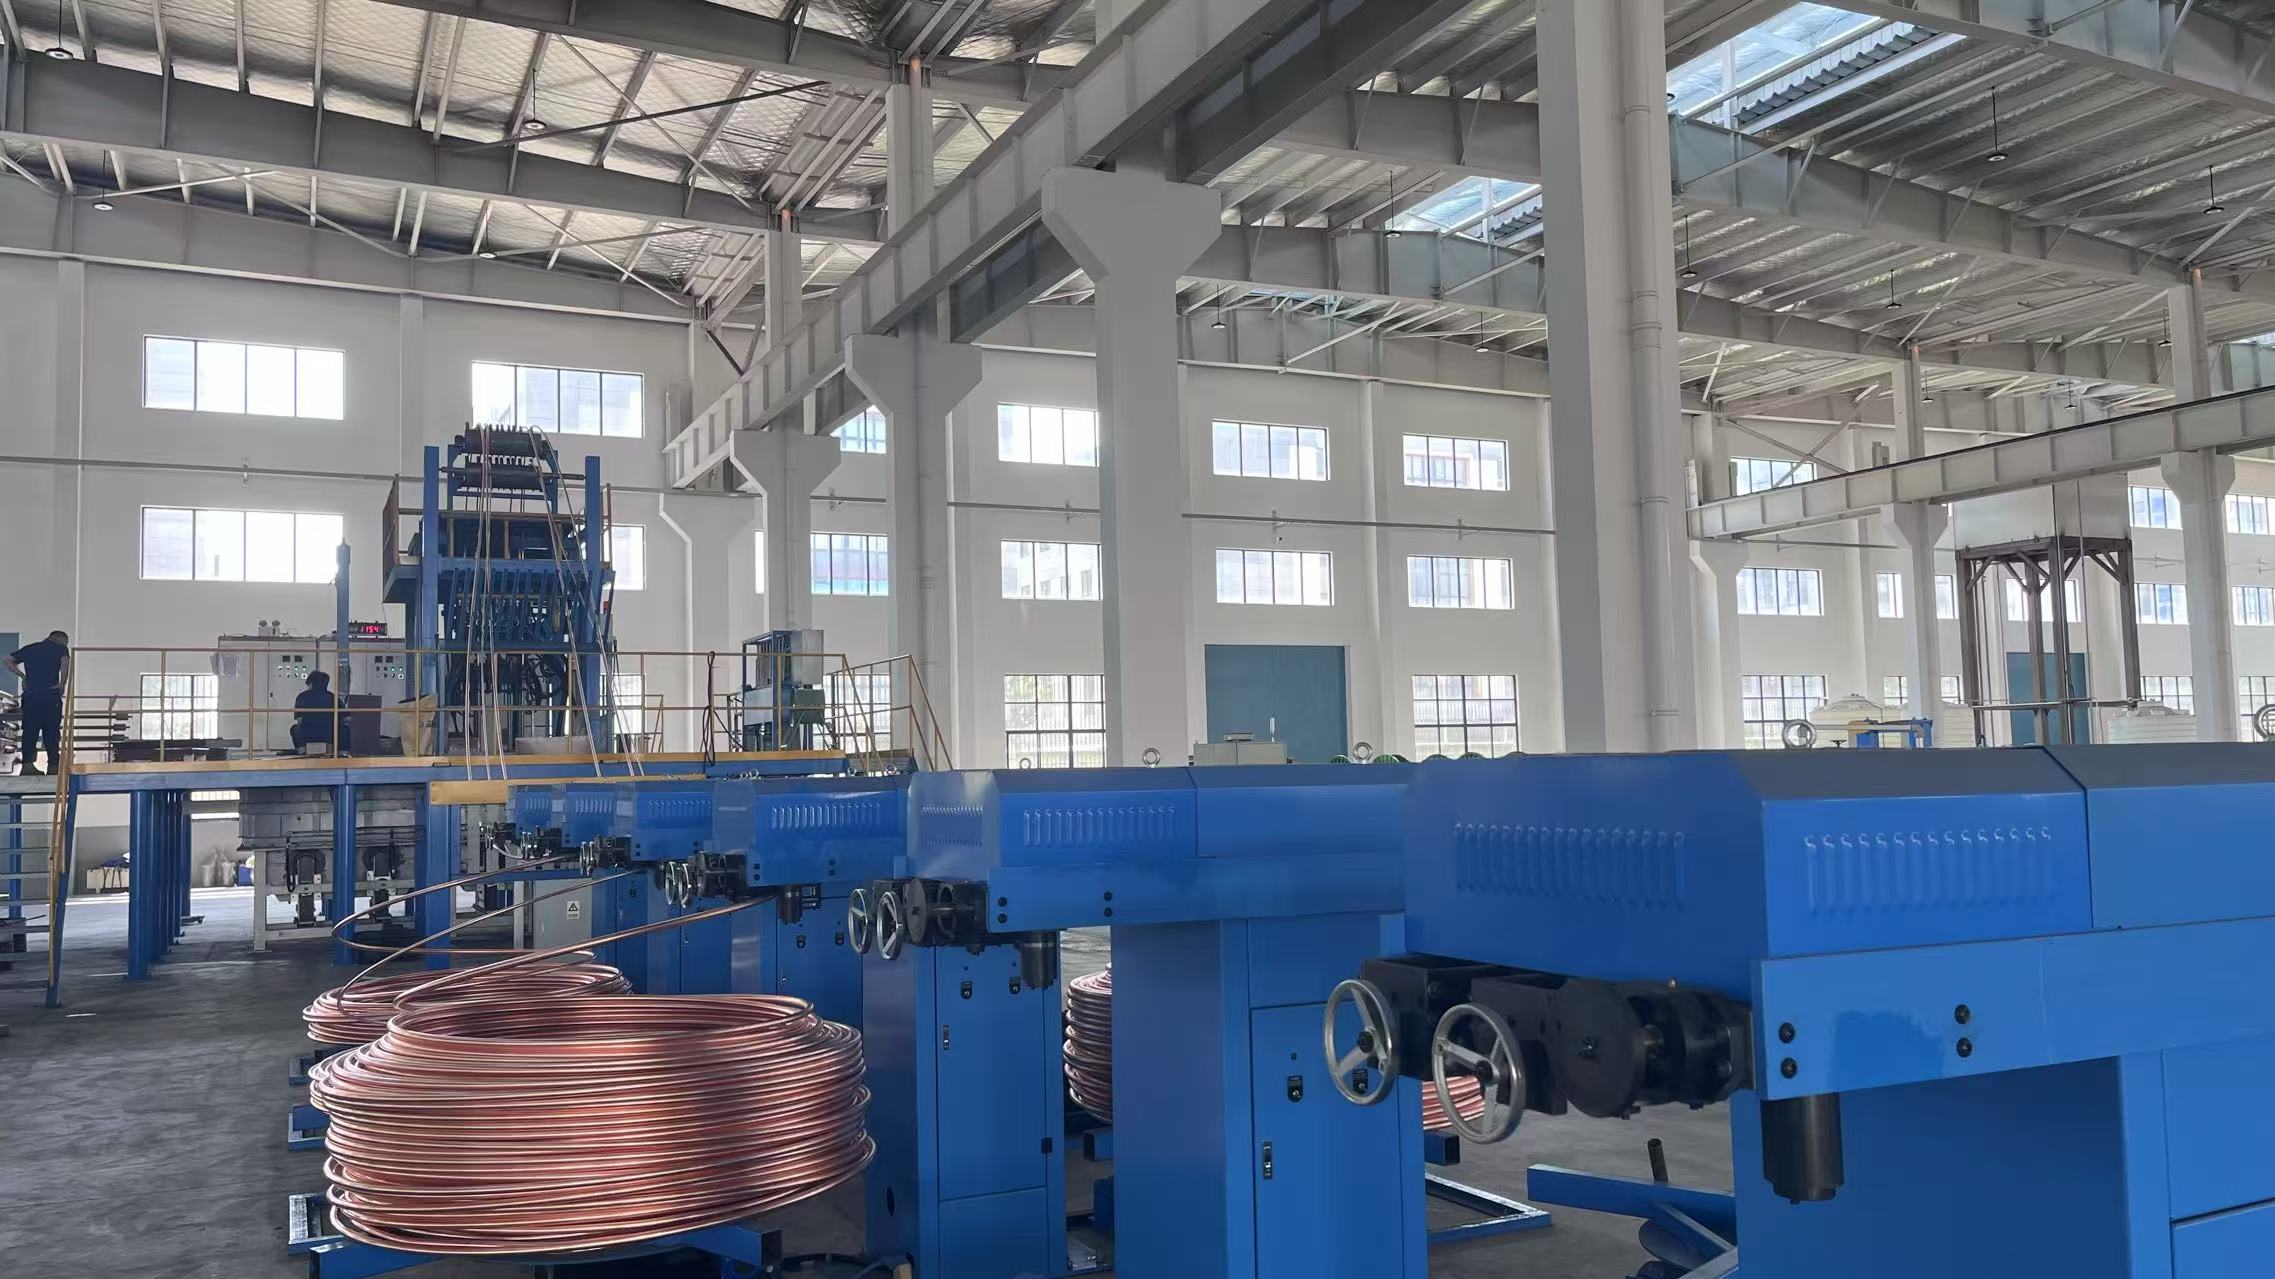
Точность контроля диаметра проволоки является одним из наиболее критических факторов в современных производственных процессах. Независимо от того, эксплуатируете ли вы станок для производства проволоки для электротехнических применений, телекоммуникаций или промышленного крепежа, соблюдение точных требований к диаметру проволоки напрямую влияет на качество продукции, удовлетворённость клиентов и операционную рентабельность. Нестабильный диаметр проволоки приводит к отбраковке партий, росту объёмов брака и ущербу репутации в цепочке поставок.
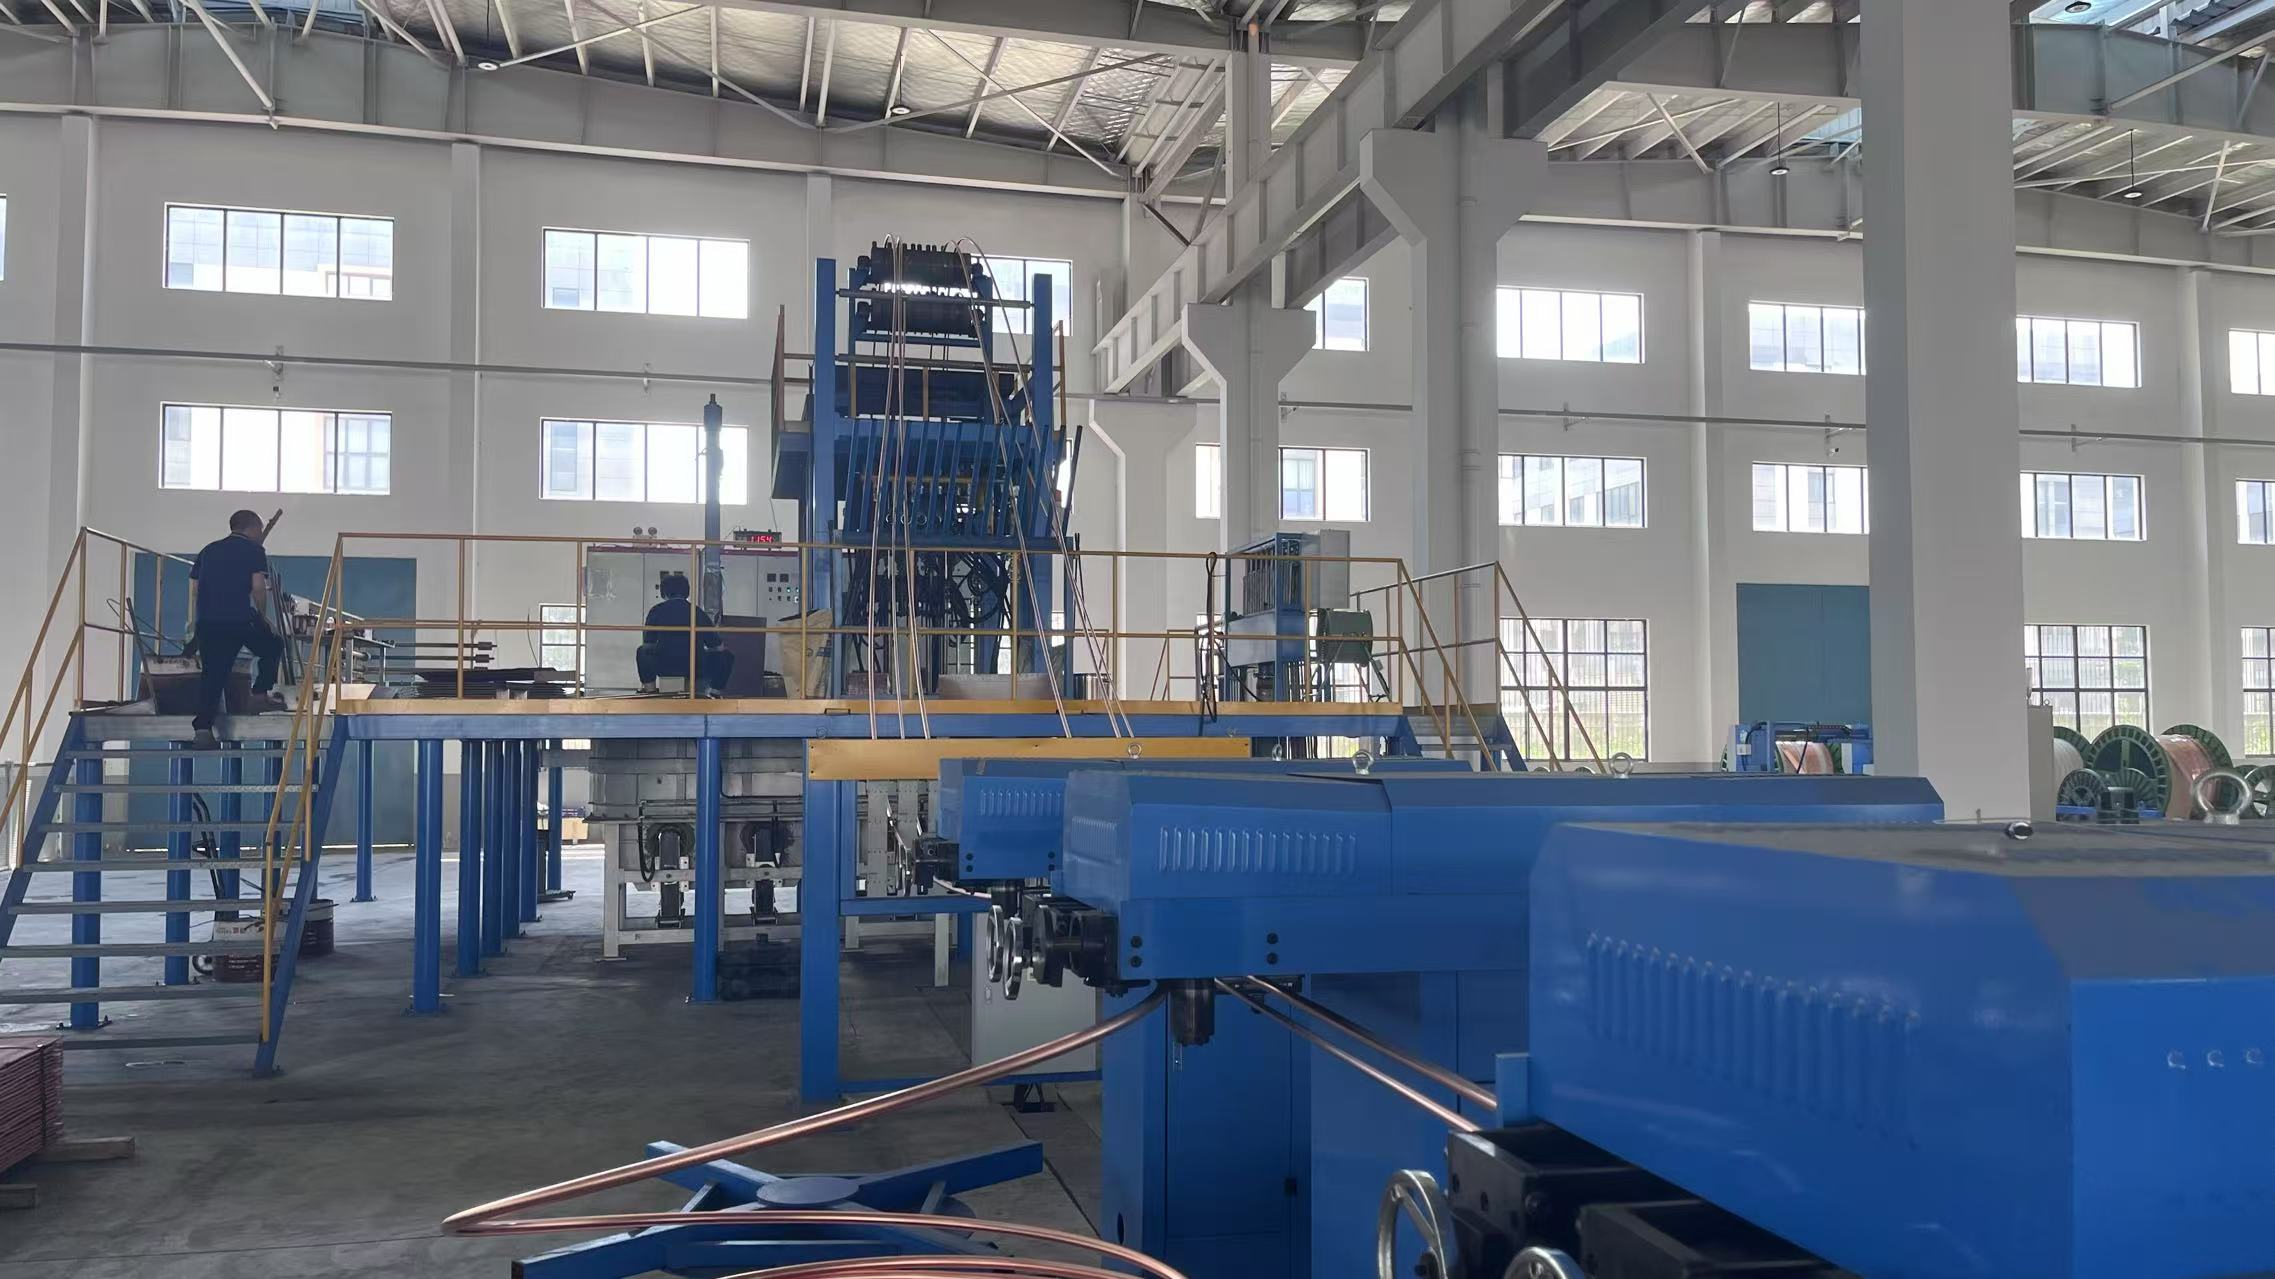
Задача достижения оптимального контроля диаметра проволоки усложняется по мере роста объёмов производства и ужесточения требований заказчиков. машина для производства проволоки оснащённый передовыми системами мониторинга и корректными протоколами калибровки способен значительно снизить размерные отклонения. В данной статье рассматриваются практические стратегии повышения точности контроля диаметра проволоки, минимизации производственных ошибок и максимизации эффективности вашего производственного процесса.
Основы контроля диаметра проволоки
Роль точности в производстве проволоки
Контроль диаметра проволоки напрямую определяет, соответствует ли ваша продукция договорным спецификациям и отраслевым стандартам. Даже незначительные отклонения — зачастую измеряемые долями миллиметра — могут привести к отклонению продукции или сбоям в работе на последующих этапах применения. Машина для производства проволоки должна поддерживать постоянное натяжение, температуру и скорость протяжки, чтобы выпускать проволоку в пределах заданных допусков.
Производственные предприятия, уделяющие приоритетное внимание контролю диаметра проволоки, сталкиваются с меньшим числом жалоб со стороны клиентов, снижают затраты на переделку и укрепляют свою репутацию на рынке. Зависимость между точностью диаметра и производственными затратами обратная: более высокий уровень контроля изначально требует инвестиций в системы мониторинга и обучение операторов, однако обеспечивает существенную экономию за счёт сокращения брака и переделки. Понимание этого фундаментального принципа помогает обосновать модернизацию инфраструктуры вашей машины для производства проволоки.
Ключевые переменные, влияющие на диаметр проволоки
На конечный диаметр проволоки, получаемой на вашей машине для производства проволоки, влияет несколько взаимосвязанных переменных. Сила тяги, скорость линии, температура, геометрия фильеры и свойства материала взаимодействуют друг с другом, определяя, соответствует ли готовая проволока заданным спецификациям. Производственные бригады должны учитывать эти взаимозависимости при разработке эффективных стратегий контроля диаметра проволоки, направленных на устранение первопричин, а не только их проявлений.
Стабильность материала составляет основу надёжного контроля диаметра проволоки. Колебания в составе исходного материала, его твёрдости или содержании влаги вызывают каскадные эффекты на всём протяжении производственного процесса. Даже хорошо отлаженная машина для производства проволоки не способна компенсировать низкое качество поступающего материала, поэтому партнёрство с поставщиками и процедуры входного контроля являются обязательными элементами любой комплексной программы контроля диаметра.
Внедрение передовых систем мониторинга
Сенсорные технологии для обратной связи в реальном времени
Современные станки для производства проволоки интегрируют оптические и электромагнитные датчики для непрерывного измерения диаметра проволоки на всём протяжении процесса волочения. Обратная связь в реальном времени позволяет немедленно корректировать параметры волочения до того, как начнёт накапливаться материал с отклонениями от заданных характеристик. Эти системы мониторинга фиксируют данные о диаметре в нескольких точках по всей линии производства, формируя исчерпывающий профиль стабильности диаметра проволоки и выявляя локальные зоны проблем.
Внедрение контроля диаметра проволоки на основе датчиков снижает зависимость от человеческого фактора и устраняет задержку измерений, характерную для ручного контроля. Операторы получают мгновенные оповещения при превышении допустимых отклонений диаметра, что обеспечивает проактивное вмешательство вместо реактивной сортировки. Инвестиции в высококачественные датчиковые технологии окупаются за счёт повышения выхода годной продукции при первом проходе и сокращения производственных отходов, вызванных неудовлетворительным контролем диаметра проволоки.
Интеграция данных и предиктивная аналитика
Современные станки для производства проволоки интегрируют сбор данных с алгоритмами машинного обучения, которые прогнозируют отклонение диаметра до его возникновения. Исторические данные производства, параметры окружающей среды и показатели производительности оборудования поступают в прогнозные модели, выявляющие надвигающиеся проблемы и предлагающие профилактическое обслуживание. Такой проактивный подход к контролю диаметра проволоки трансформирует обеспечение качества из функции обнаружения в функцию предотвращения.
Производственные команды получают выгоду от сводных панелей управления, отображающих текущие тенденции изменения диаметра, показатели производительности оборудования и прогнозные оповещения. Интеграция систем контроля качества и планирования производства позволяет принимать обоснованные решения относительно партий материалов, последовательности изготовления и сроков профилактического обслуживания. Эти аналитические возможности превращают сырые производственные данные в практическую информацию, которая напрямую улучшает результаты контроля диаметра проволоки.
Калибровка, техническое обслуживание и мастерство операторов
Внедрение строгих протоколов калибровки
Точность начинается с точной калибровки оборудования для вытяжки проволоки и измерительных систем. Диаметры матриц должны точно соответствовать техническим требованиям; изношенные матрицы необходимо заменять до того, как они вызовут систематическое отклонение диаметра. Регулярная проверка измерительного оборудования по сертифицированным эталонам гарантирует, что данные о качестве действительно отражают фактический диаметр проволоки, а не погрешность прибора.
Документация по калибровке формирует историческую запись, подтверждающую соответствие требованиям и помогающую устранять повторяющиеся проблемы контроля диаметра. На производственных предприятиях следует установить регламентированные интервалы калибровки в зависимости от интенсивности эксплуатации оборудования, условий окружающей среды и нормативных требований. Документированная программа калибровки обеспечивает как операционную дисциплину, необходимую для стабильного контроля диаметра проволоки, так и прослеживаемость, требуемую при аудитах заказчиков и получении сертификатов качества.
Профилактическое обслуживание и обучение операторов
Техническое обслуживание оборудования напрямую влияет на способность вашей машины для производства проволоки поддерживать контроль над диаметром проволоки. Изношенные механические компоненты, неправильно отцентрованные фильеры и деградировавшие поверхности протяжки приводят к отклонениям размеров. Программы профилактического технического обслуживания должны включать регулярный осмотр критически важных компонентов, замену расходуемых деталей до их выхода из строя и функциональные испытания для подтверждения стабильности параметров протяжки.
Опыт операторов представляет собой часто недоиспользуемый ресурс для достижения превосходного контроля диаметра проволоки. Хорошо обученные операторы распознают незначительные изменения в поведении оборудования, вносят обоснованные корректировки производственных параметров и выявляют потребность в техническом обслуживании до того, как это приведёт к проблемам с качеством. Инвестиции в комплексные программы обучения операторов — включая навыки устранения неисправностей, концепции статистического управления процессами и знания, специфичные для конкретного оборудования — приносят значительную отдачу за счёт повышения стабильности контроля диаметра проволоки и сокращения простоев производства.
ЧаВО
Что вызывает внезапные отклонения диаметра проволоки в ходе производства?
Резкие изменения диаметра обычно вызваны износом фильеры, изменением свойств материала, колебаниями температуры или механическим несоосным расположением компонентов в машине для производства проволоки. Выявление конкретной причины требует систематического анализа: проверьте однородность поступающего материала, убедитесь в правильности калибровки оборудования, осмотрите фильеры на наличие повреждений и проанализируйте системы контроля температуры. Системы мониторинга в реальном времени позволяют определить, происходило ли отклонение постепенно или внезапно — это указывает на то, обусловлено ли оно износом или возникло как острый механический сбой.
Как часто следует измерять диаметр проволоки в процессе производства?
Современные передовые методы производства рекомендуют непрерывное измерение с помощью автоматизированных датчиков вместо периодического ручного отбора проб. Автоматизированные системы контроля диаметра проволоки осуществляют измерения в нескольких точках по всей линии производства и предоставляют исчерпывающие данные каждые несколько секунд. Если автоматизированные системы недоступны, ручной отбор проб должен проводиться не реже чем каждые 30 минут, а при наладке оборудования или при производстве изделий с особенно жёсткими допусками — ещё чаще.
Могут ли улучшения в контроле диаметра проволоки снизить затраты на материалы?
Да, улучшенный контроль диаметра проволоки напрямую снижает затраты на материалы за счёт минимизации объёмов отходов и необходимости переделки. Когда станок для производства проволоки работает в пределах узких допусков, количество партий, требующих повторной обработки или утилизации, сокращается. Кроме того, стабильный диаметр позволяет оптимизировать размеры фильер и настройки силы протяжки, что снижает энергопотребление на единицу выпускаемой продукции. Суммарная экономия, достигаемая за счёт сокращения отходов, понижения энергозатрат и повышения выхода годного материала, зачастую превышает инвестиции, необходимые для внедрения современных систем контроля диаметра.

