 EN



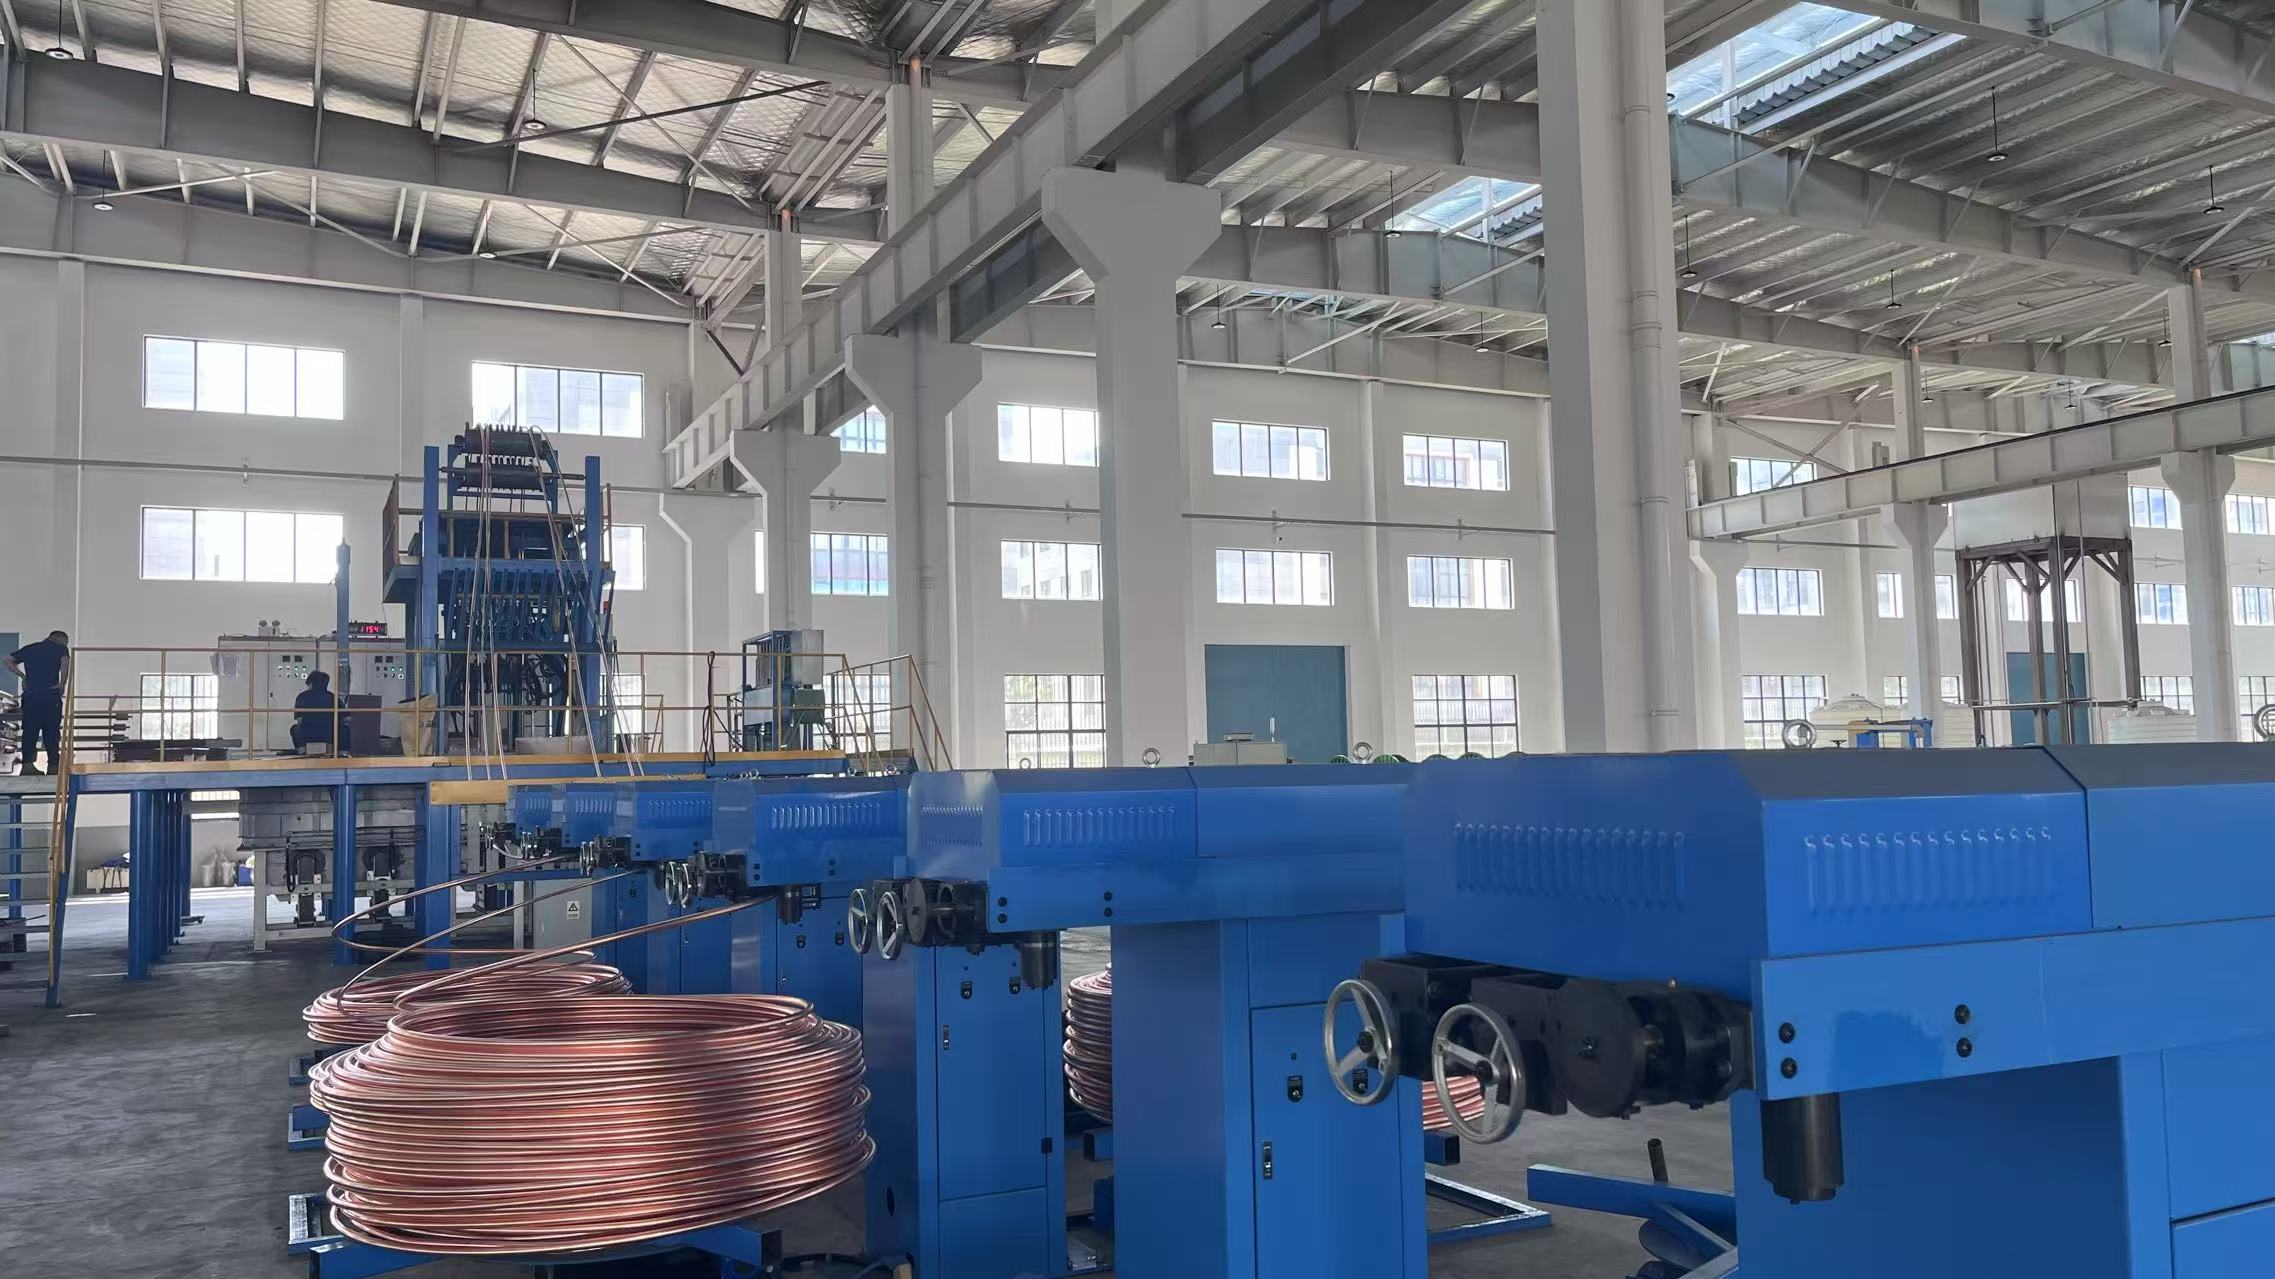
Ketepatan dalam kawalan diameter wayar merupakan salah satu faktor paling kritikal dalam operasi pembuatan moden. Sama ada anda mengendalikan jentera pengeluaran wayar untuk kegunaan elektrik, telekomunikasi, atau pengikat industri, mengekalkan spesifikasi wayar yang tepat secara langsung memberi kesan kepada kualiti produk, kepuasan pelanggan, dan keuntungan operasi. Ketidakkonsistenan diameter wayar menyebabkan kelompok wayar ditolak, kadar sisa meningkat, dan reputasi terjejas dalam rantaian bekalan.
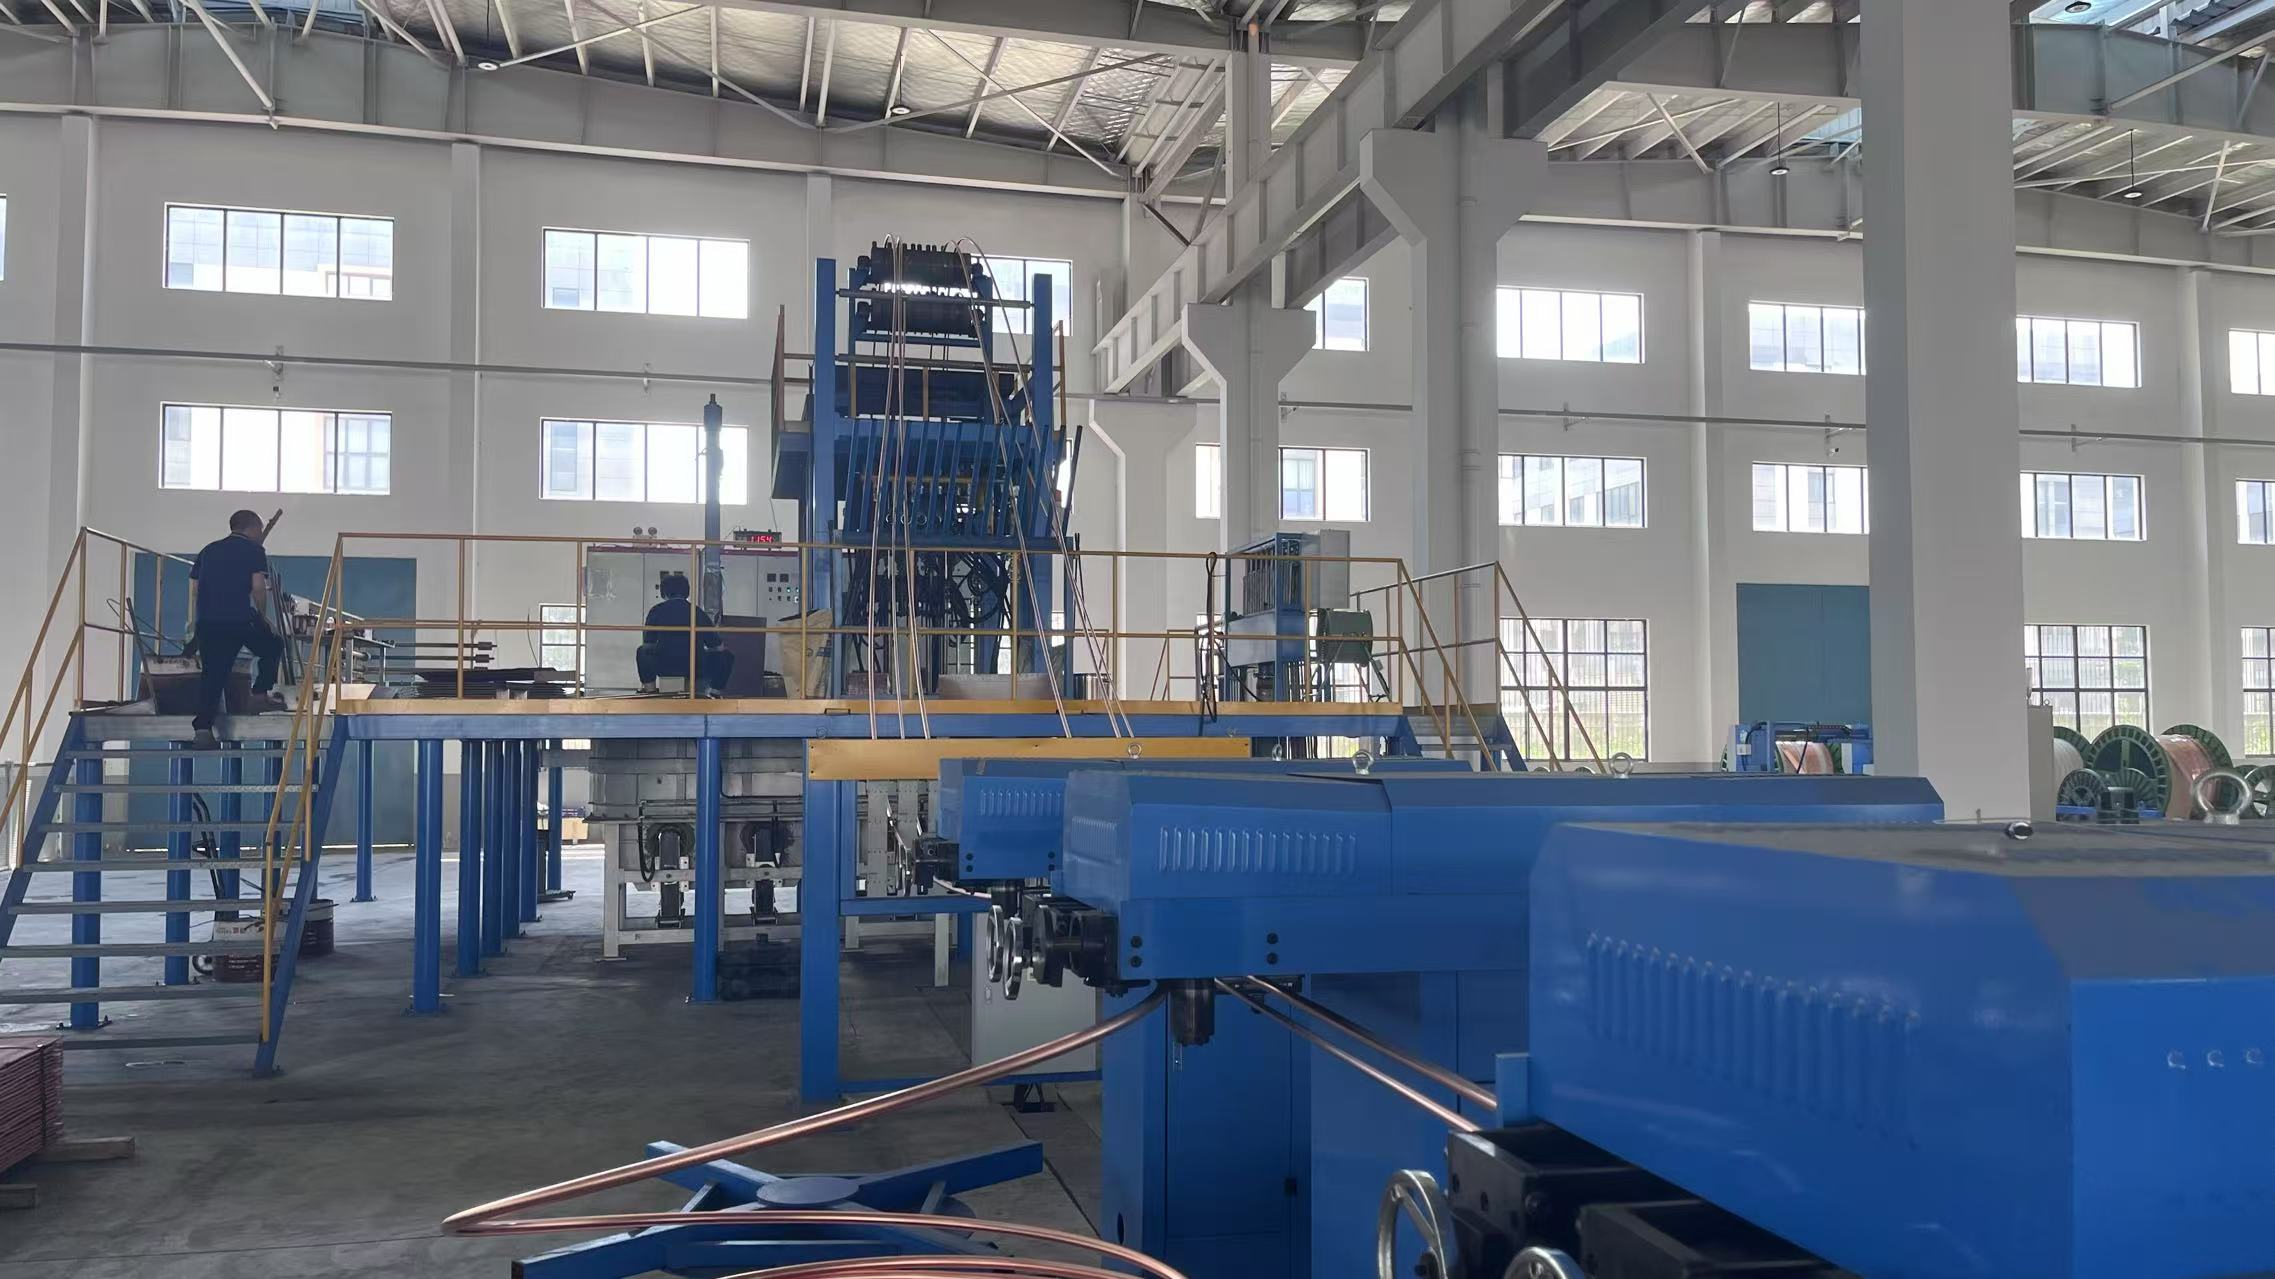
Cabaran mencapai kawalan diameter wayar yang optimum menjadi lebih rumit apabila isipadu pengeluaran meningkat dan spesifikasi pelanggan semakin ketat. Sebuah mesin pengeluaran wayar yang dilengkapi sistem pemantauan lanjutan dan protokol penyesuaian yang betul dapat mengurangkan variasi dimensi secara ketara. Artikel ini meneroka strategi praktikal untuk meningkatkan kawalan diameter wayar, meminimumkan ralat pengeluaran, dan memaksimumkan kecekapan operasi pembuatan anda.
Memahami Asas Kawalan Diameter Wayar
Peranan Ketepatan dalam Pembuatan Wayar
Kawalan diameter wayar secara langsung menentukan sama ada output pembuatan anda memenuhi spesifikasi kontrak dan piawaian industri. Walaupun penyimpangan kecil—yang sering diukur dalam pecahan milimeter—boleh mengakibatkan penolakan produk atau kegagalan prestasi dalam aplikasi seterusnya. Mesin pengeluaran wayar mesti mengekalkan ketegangan, suhu, dan kelajuan tarikan yang konsisten untuk menghasilkan wayar dalam julat toleransi yang ditetapkan.
Fasiliti pembuatan yang memberi keutamaan kepada kawalan diameter wayar mengalami lebih sedikit aduan pelanggan, kos kerja semula yang berkurang, dan reputasi pasaran yang lebih baik. Hubungan antara ketepatan diameter dan kos pengeluaran adalah songsang: kawalan yang lebih baik pada mulanya memerlukan pelaburan dalam teknologi pemantauan dan latihan operator, tetapi memberikan jimat besar melalui pengurangan bahan buangan dan kerja semula. Memahami prinsip asas ini membantu membenarkan peningkatan infrastruktur mesin pengeluaran wayar anda.
Pemboleh Ubah Utama yang Mempengaruhi Diameter Wayar
Beberapa pemboleh ubah saling bersandar mempengaruhi diameter wayar akhir yang dihasilkan oleh mesin pengeluaran wayar anda. Daya tarikan, kelajuan talian, suhu, geometri acuan, dan sifat bahan semuanya saling berinteraksi untuk menentukan sama ada wayar siap memenuhi spesifikasi. Pasukan pembuatan mesti mengenali pergantungan ini untuk melaksanakan strategi kawalan diameter wayar yang berkesan—yang menangani punca asal, bukan sekadar gejala.
Ketekalan bahan membentuk asas kawalan diameter wayar yang boleh dipercayai. Variasi dalam komposisi bahan mentah, kekerasan, atau kandungan lembapan mencipta kesan berantai sepanjang proses pengeluaran. Mesin pengeluaran wayar yang diselenggarakan dengan baik tidak dapat mengimbangi kualiti bahan masuk yang rendah, menjadikan perkongsian dengan pembekal dan protokol pemeriksaan bahan masuk sebagai komponen penting dalam mana-mana program kawalan diameter yang komprehensif.
Melaksanakan Sistem Pemantauan Lanjutan
Teknologi Sensor untuk Maklum Balas Secara Langsung
Mesin pengeluaran wayar moden menggabungkan sensor optik dan elektromagnetik untuk mengukur diameter wayar secara berterusan sepanjang proses penarikan. Maklum balas masa nyata membolehkan pelarasan serta-merta terhadap parameter penarikan sebelum bahan di luar spesifikasi terkumpul. Sistem pemantauan ini merakam data diameter pada beberapa titik sepanjang talian pengeluaran, mencipta profil menyeluruh mengenai kekonsistenan diameter wayar dan mengenal pasti zon masalah tempatan.
Pelaksanaan kawalan diameter wayar berasaskan sensor mengurangkan pergantungan manusia dan menghilangkan kelengahan pengukuran yang menjadi ciri pemeriksaan manual. Operator menerima amaran segera apabila anjakan diameter melebihi toleransi yang diterima, membolehkan intervensi proaktif bukan pengasingan reaktif. Pelaburan dalam teknologi sensor berkualiti memberi pulangan melalui peningkatan hasil lulus pertama dan pengurangan sisa pengeluaran yang berkaitan dengan kawalan diameter wayar yang tidak memadai.
Integrasi Data dan Analitik Ramalan
Mesin pengeluaran wayar lanjutan kini menggabungkan pengumpulan data dengan algoritma pembelajaran mesin yang meramalkan perubahan diameter sebelum ia berlaku. Data pengeluaran sejarah, keadaan persekitaran, dan metrik prestasi peralatan dijadikan input kepada model ramalan yang mengenal pasti isu yang sedang muncul serta mencadangkan penyelenggaraan pencegahan. Pendekatan proaktif terhadap kawalan diameter wayar ini mengubah jaminan kualiti daripada fungsi pengesanan kepada fungsi pencegahan.
Pasukan pengeluaran mendapat manfaat daripada dashboard terpadu yang memaparkan trend diameter secara masa nyata, penunjuk prestasi peralatan, dan amaran ramalan. Integrasi antara sistem pemantauan kualiti dan penjadualan pengeluaran membolehkan keputusan berasaskan data mengenai kelompok bahan, urutan pengeluaran, dan masa penyelenggaraan pencegahan. Kemampuan analitik ini menukar data pengeluaran mentah kepada maklumat boleh tindak yang secara langsung meningkatkan hasil kawalan diameter wayar.
Kalibrasi, Penyelenggaraan, dan Kecekapan Operator
Menubuhkan Protokol Kalibrasi yang Ketat
Ketepatan bermula dengan kalibrasi yang tepat bagi peralatan penarikan wayar dan sistem pengukuran mesin pengeluaran wayar anda. Acuan mesti diukur secara tepat mengikut spesifikasi, dan acuan haus mesti digantikan sebelum menyebabkan anjakan diameter sistematik. Pengesahan berkala terhadap peralatan pengukuran menggunakan piawaian bersertifikat memastikan data kualiti mencerminkan diameter sebenar wayar, bukan ralat instrumen.
Dokumentasi kalibrasi membentuk rekod sejarah yang menunjukkan pematuhan dan membantu menyelesaikan masalah kawalan diameter yang berulang. Fasiliti pembuatan perlu menetapkan selang kalibrasi berkala berdasarkan penggunaan peralatan, keadaan persekitaran, dan keperluan peraturan. Program kalibrasi yang didokumentasikan memberikan disiplin operasi yang diperlukan untuk kawalan diameter wayar yang konsisten serta ketelusuran yang diperlukan bagi audit pelanggan dan sijil kualiti.
Penyelenggaraan Pencegahan dan Latihan Operator
Penyelenggaraan peralatan secara langsung memberi kesan terhadap keupayaan mesin pengeluaran wayar anda untuk mengekalkan kawalan diameter wayar. Komponen mekanikal yang haus, acuan yang tidak selari, dan permukaan penarikan yang terdegradasi semuanya menyumbang kepada variasi dimensi. Program penyelenggaraan pencegahan harus merangkumi pemeriksaan berkala terhadap komponen kritikal, penggantian item boleh guna sebelum berlakunya kegagalan, dan ujian fungsi untuk mengesahkan bahawa parameter penarikan kekal stabil.
Kepakaran operator mewakili satu aset yang kerap tidak dimanfaatkan sepenuhnya dalam mencapai kawalan garis pusat dawai yang unggul. Operator yang terlatih dengan baik dapat mengenali perubahan halus dalam tingkah laku mesin, membuat pelarasan berdasarkan maklumat terhadap parameter pengeluaran, dan mengenal pasti keperluan penyelenggaraan sebelum ia menyebabkan masalah kualiti. Pelaburan dalam program latihan operator yang komprehensif—termasuk kemahiran menyelesaikan masalah, konsep kawalan proses statistik, dan pengetahuan khusus peralatan—memberikan pulangan yang signifikan melalui peningkatan konsistensi kawalan garis pusat dawai dan pengurangan masa henti pengeluaran.
Soalan Lazim
Apakah yang menyebabkan penyimpangan tiba-tiba pada garis pusat dawai semasa pengeluaran?
Perubahan mendadak pada diameter biasanya disebabkan oleh kerosakan acuan, perubahan sifat bahan, ketidakstabilan suhu, atau ketidakselarasan mekanikal pada mesin pengeluaran wayar. Mengenal pasti punca spesifik memerlukan penyiasatan sistematik: semak kekonsistenan bahan masuk, sahkan kalibrasi mesin, periksa acuan penarikan untuk kerosakan, dan teliti sistem kawalan suhu. Sistem pemantauan masa nyata membantu mengasingkan sama ada penyimpangan berlaku secara beransur-ansur atau mendadak, yang menunjukkan sama ada punca tersebut berkaitan dengan kerosakan atau kegagalan mekanikal akut.
Berapa kerap diameter wayar perlu diukur semasa pengeluaran?
Amalan terkini dalam pembuatan moden mengesyorkan pengukuran berterusan dengan menggunakan sensor automatik, bukan pensampelan manual secara berkala. Sistem kawalan diameter wayar automatik mengukur pada beberapa titik sepanjang talian pengeluaran, memberikan data menyeluruh setiap beberapa saat. Jika sistem automatik tidak tersedia, pensampelan manual perlu dijalankan sekurang-kurangnya setiap 30 minit, dengan selang yang lebih kerap semasa fasa penyesuaian atau apabila menghasilkan toleransi yang sangat ketat.
Adakah peningkatan dalam kawalan diameter wayar dapat mengurangkan kos bahan?
Ya, kawalan diameter dawai yang dipertingkat secara langsung mengurangkan kos bahan dengan meminimumkan kadar sisa dan keperluan kerja semula. Apabila jentera pengeluaran dawai beroperasi dalam julat toleransi yang ketat, lebih sedikit kelompok memerlukan pemprosesan semula atau pembuangan. Selain itu, diameter yang konsisten membolehkan penyesuaian saiz die dan tetapan daya tarikan secara optimum, seterusnya mengurangkan penggunaan tenaga bagi setiap unit keluaran. Jumlah penjimatan kos daripada pengurangan sisa, penggunaan tenaga yang lebih rendah, dan peningkatan hasil bahan sering melebihi pelaburan yang diperlukan untuk melaksanakan sistem kawalan diameter lanjutan.

