 EN



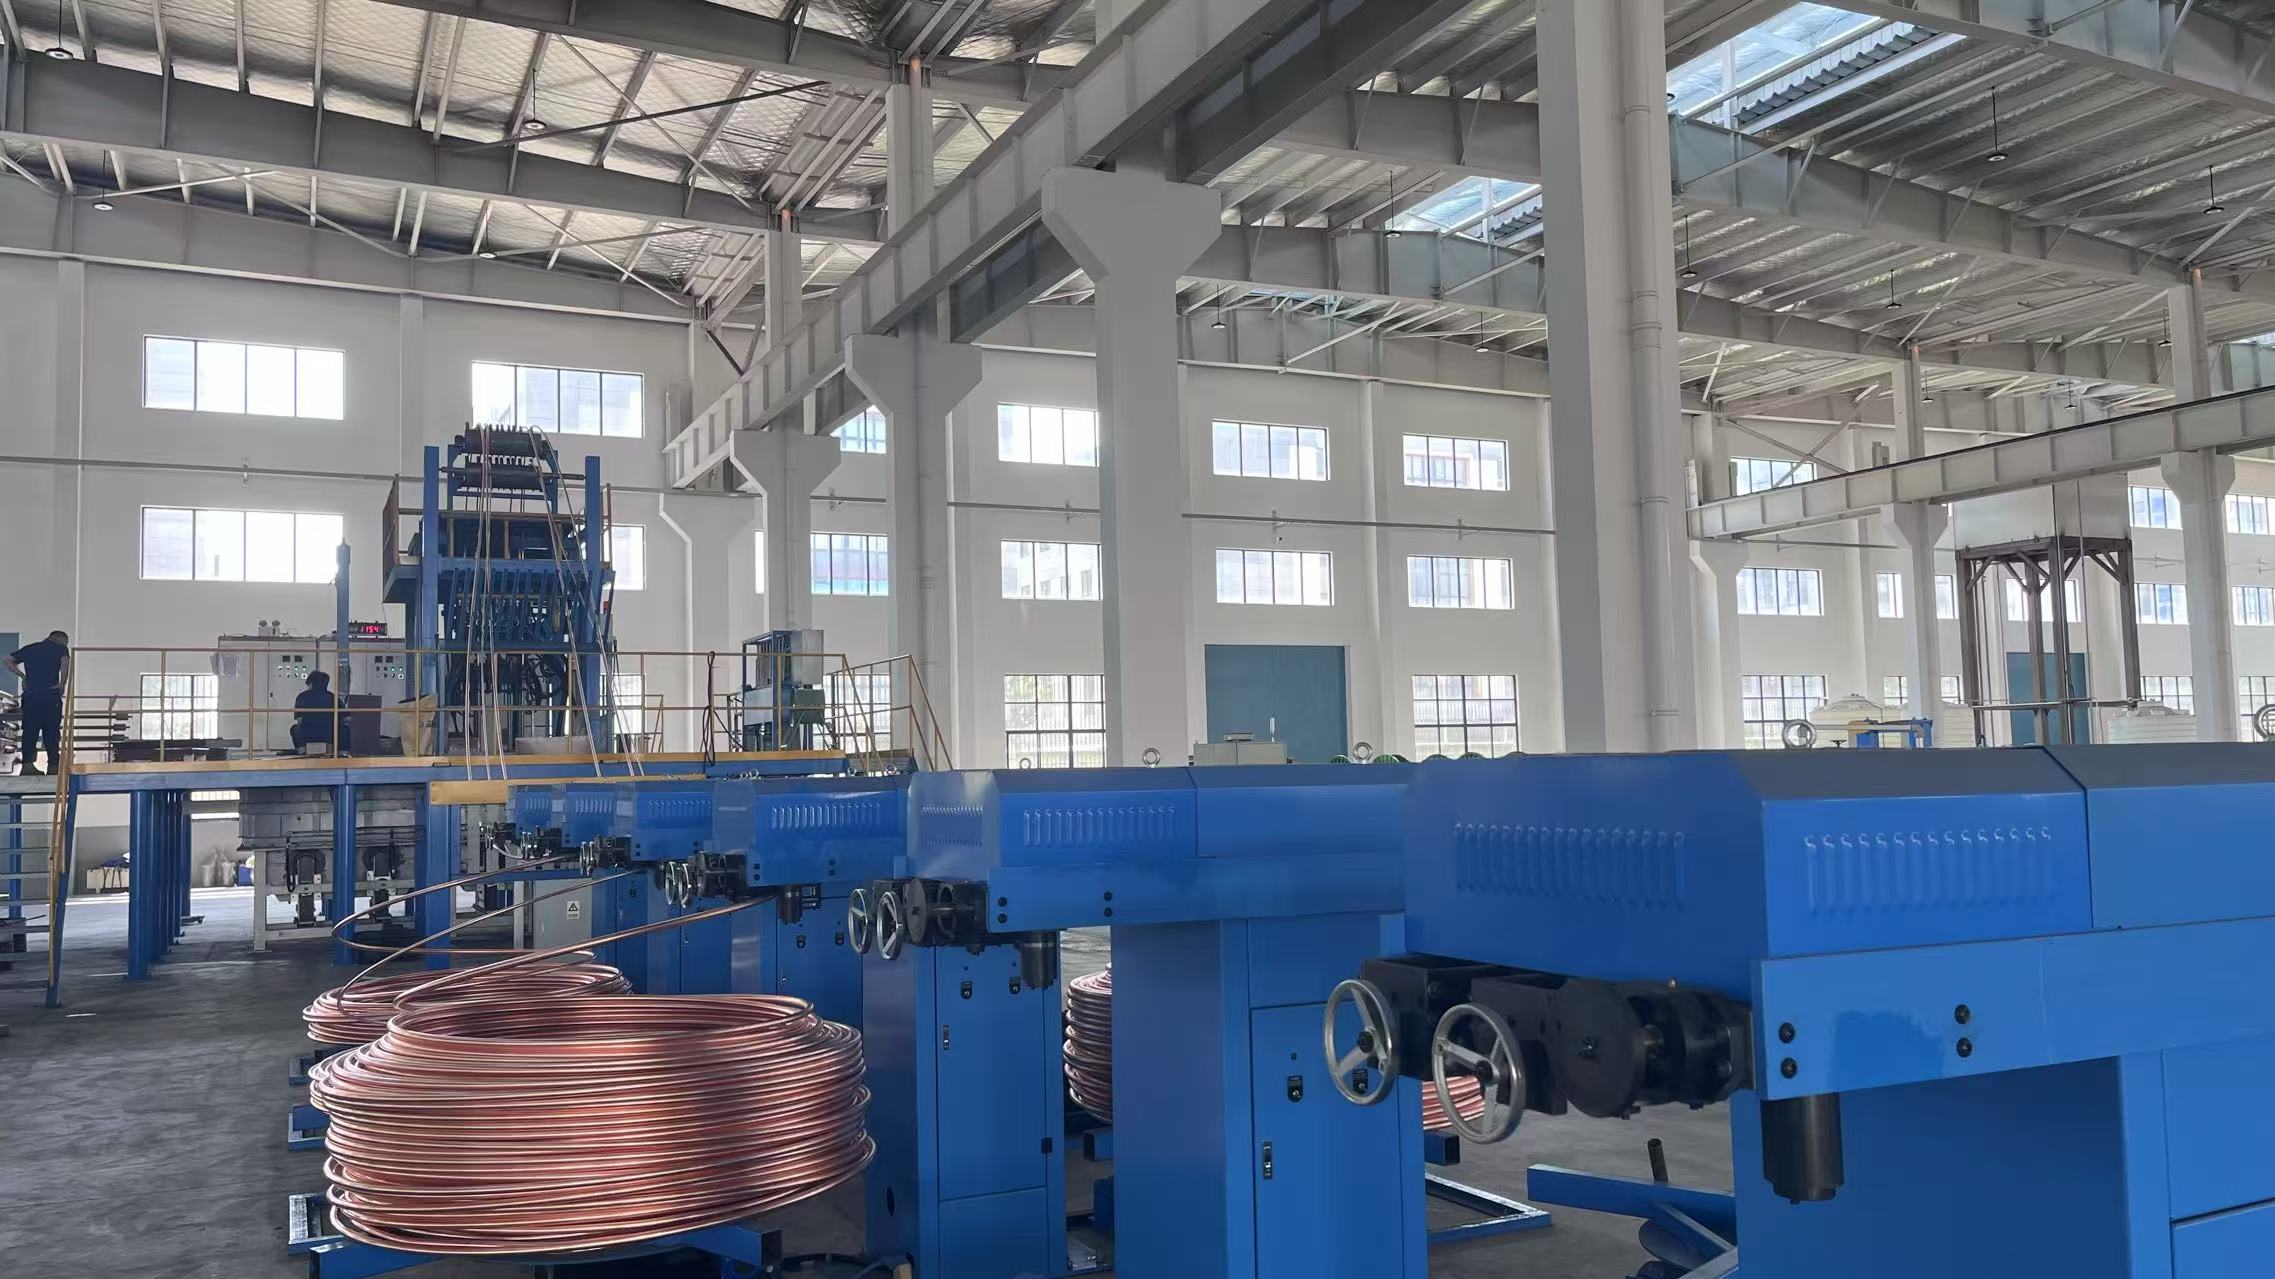
Tel çapı kontrolündeki doğruluk, modern üretim operasyonlarında en kritik faktörlerden biridir. Elektrik uygulamaları, telekomünikasyon veya endüstriyel bağlantı elemanları için tel üretimi yapan bir makine işletiyor olmanız fark etmez; tam tel özelliklerini korumak, ürün kalitesini, müşteri memnuniyetini ve operasyonel karlılığı doğrudan etkiler. Tutarlı olmayan tel çapı, partilerin reddedilmesine, artan hurda oranlarına ve tedarik zincirinde itibar kaybına yol açar.
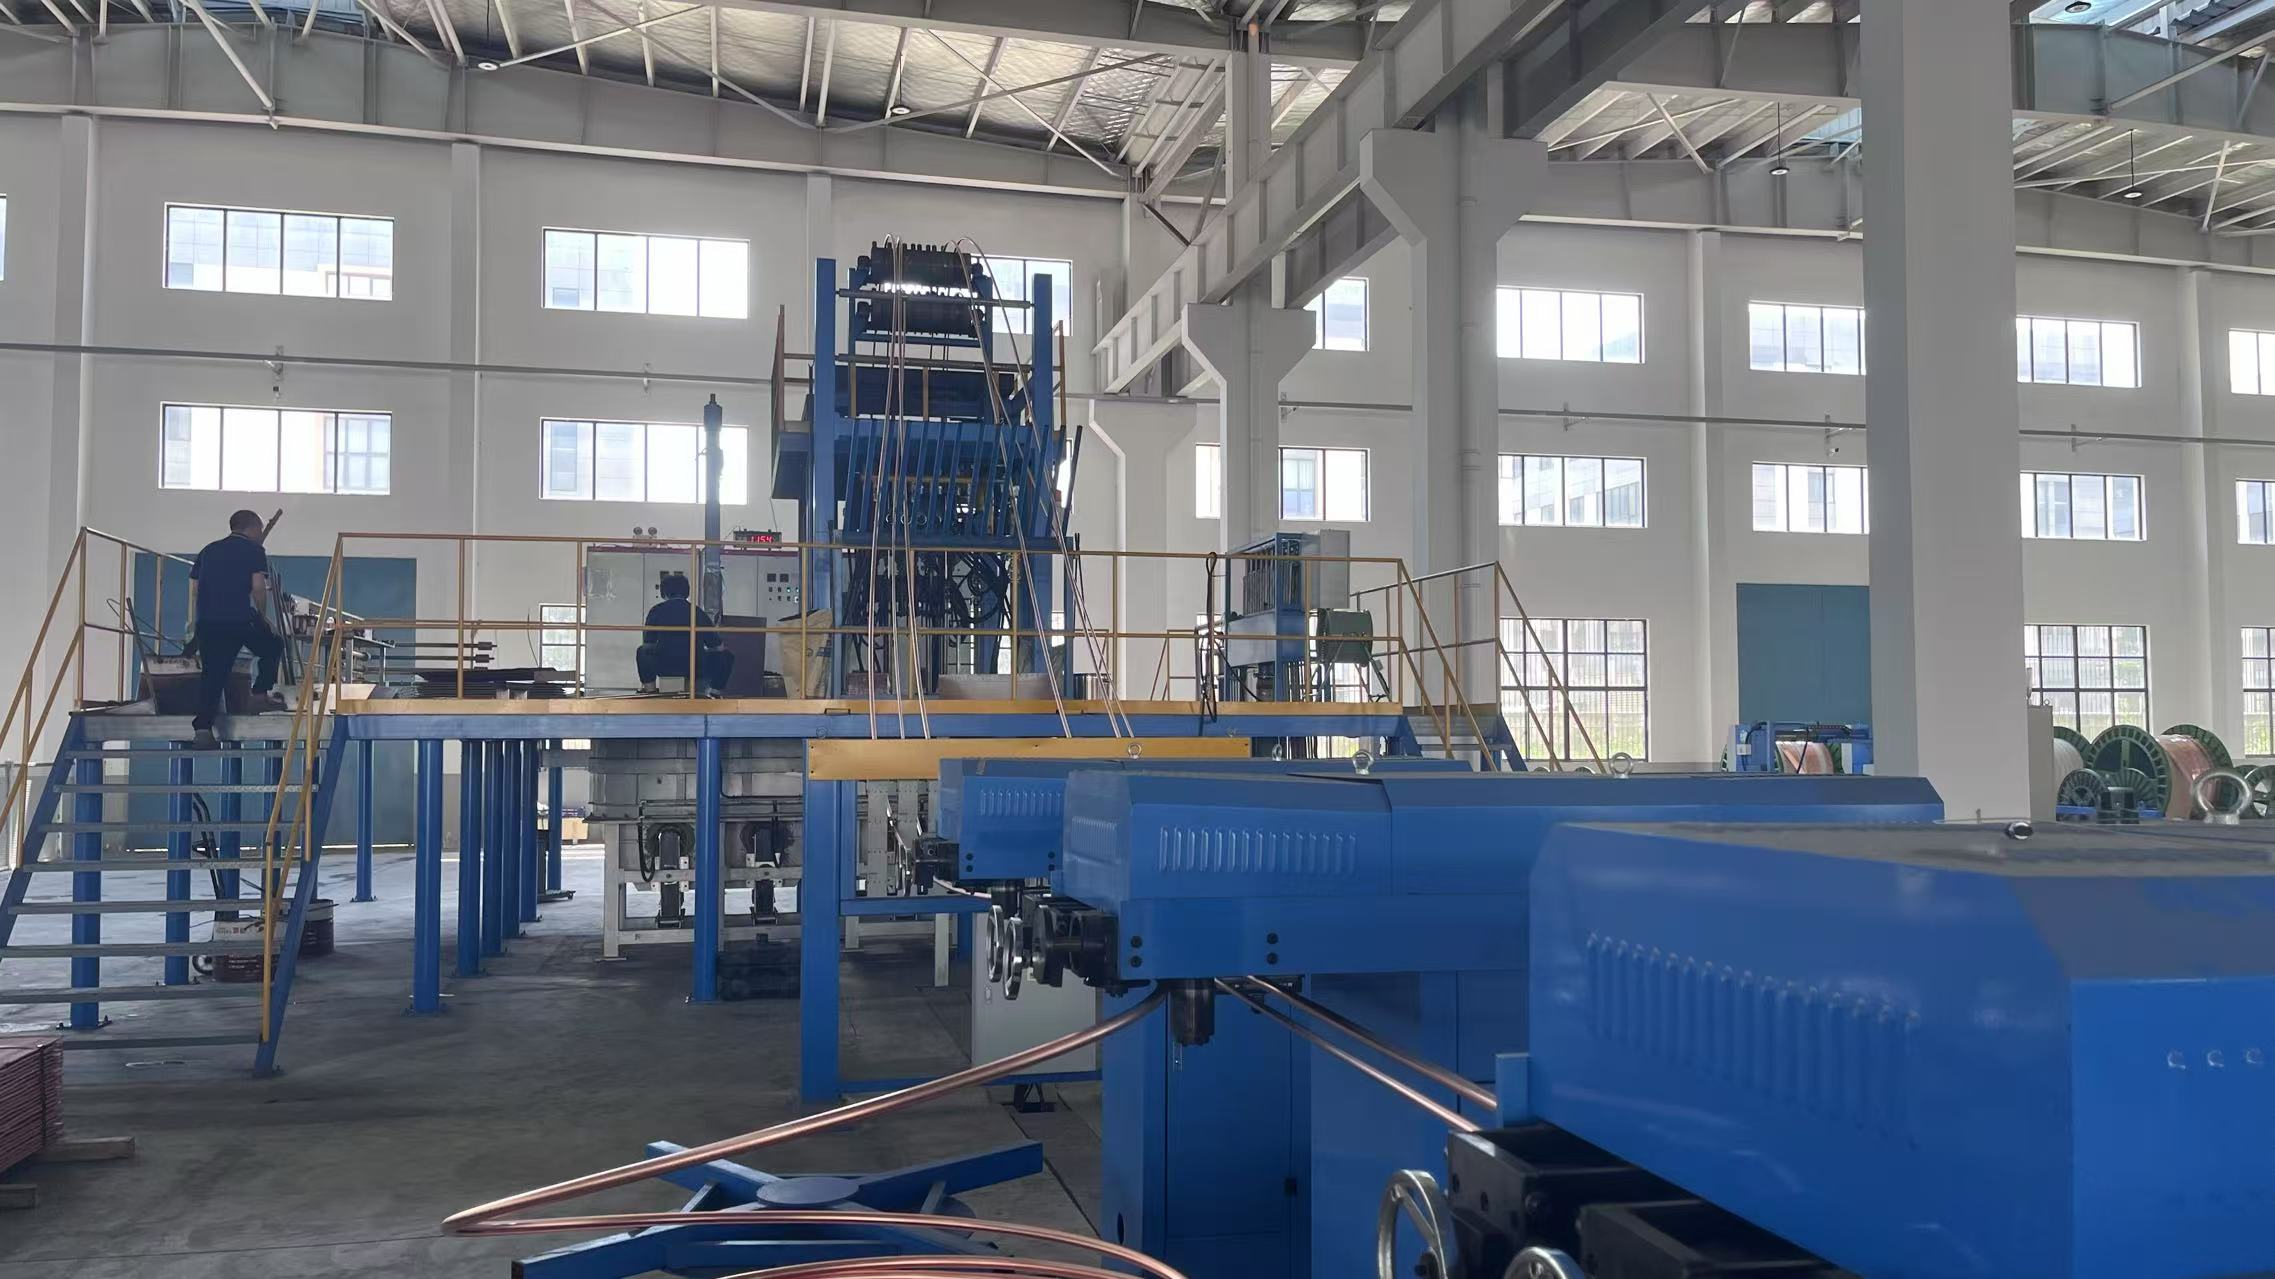
Üretim hacimleri arttıkça ve müşteri spesifikasyonları daha da sıkılaştıkça, optimal tel çapı kontrolünü sağlamak zorlaşır. Bir kablo üretim makinesi gelişmiş izleme sistemleriyle donatılmış ve doğru kalibrasyon protokolleriyle çalışan makine, boyutsal varyansı önemli ölçüde azaltabilir. Bu makale, tel çapı kontrolünü iyileştirmek, üretim hatalarını en aza indirmek ve üretim operasyonunuzun verimliliğini maksimize etmek için uygulanabilir stratejileri ele alır.
Tel Çapı Kontrolünün Temellerini Anlamak
Tel Üretimindeki Hassasiyetin Rolü
Tel çapı kontrolü, üretim çıktılarınızın sözleşme şartlarını ve sektör standartlarını karşılayıp karşılamadığını doğrudan belirler. Çoğunlukla milimetrenin onda birleriyle ölçülen küçük sapmalar bile ürünün reddedilmesine veya sonraki uygulamalardaki performans arızalarına neden olabilir. Belirtilen tolerans aralıkları içinde teller üretmek için tel üretim makinesi, tutumlu gerilim, sıcaklık ve çekme hızını tutarlı şekilde korumalıdır.
Tel çapı kontrolüne öncelik veren üretim tesisleri, daha az müşteri şikayeti, daha düşük yeniden işleme maliyetleri ve gelişmiş pazar itibarı yaşar. Çap hassasiyeti ile üretim maliyetleri arasındaki ilişki ters yönlüdür: Başlangıçta daha iyi kontrol sağlamak, izleme teknolojisi ve operatör eğitimi konusunda yatırım gerektirir; ancak hurda ve yeniden işleme oranlarındaki azalma sayesinde önemli tasarruflar sağlar. Bu temel ilkeyi anlamak, tel üretim makinesi altyapınızda yapılan iyileştirme yatırımlarını gerekçelendirmenize yardımcı olur.
Tel Çapını Etkileyen Temel Değişkenler
Çoklu birbirine bağlı değişkenler, tel üretim makinenizin ürettiği nihai tel çapını etkiler. Çekme kuvveti, hat hızı, sıcaklık, kalıp geometrisi ve malzeme özellikleri, bitmiş telin belirtimleriyle uyumlu olup olmadığını belirleyen etkileşimli faktörlerdir. Üretim ekipleri, kök nedenlere değil yalnızca belirtilere odaklanan stratejiler yerine etkili tel çapı kontrol stratejilerini uygulayabilmek için bu bağımlılıkları tanımak zorundadır.
Malzeme tutarlılığı, güvenilir tel çapı kontrolünün temelini oluşturur. Ham madde bileşimi, sertliği veya nem içeriğindeki değişimler, üretim süreci boyunca zincirleme etkiler yaratır. İyi bakımlı bir tel üretim makinesi, gelen malzemenin düşük kalitesini telafi edemez; bu nedenle tedarikçi ortaklıkları ve gelen malzeme denetim protokolleri, kapsamlı bir çap kontrol programının temel unsurlarıdır.
Gelişmiş İzleme Sistemlerinin Uygulanması
Gerçek Zamanlı Geri Bildirim İçin Sensör Teknolojisi
Modern tel üretim makineleri, çekme süreci boyunca tel çapını sürekli ölçmek için optik ve elektromanyetik sensörleri entegre eder. Gerçek zamanlı geri bildirim, spesifikasyon dışı malzemenin birikmesinden önce çekme parametrelerine anında ayar yapılması imkânı sağlar. Bu izleme sistemleri, üretim hattı boyunca çoklu noktalarda çap verisi toplar ve tel çapı tutarlılığına dair kapsamlı bir profili oluşturur; ayrıca yerel sorun bölgelerini belirler.
Sensörlü tel çapı kontrolünün uygulanması, insan bağımlılığını azaltır ve elle muayenenin karakteristik özelliği olan ölçüm gecikmesini ortadan kaldırır. Operatörler, çap sapması kabul edilebilir toleransları aştığında anında uyarı alır; bu da reaktif sınıflandırmadan ziyade proaktif müdahale imkânı sunar. Kaliteli sensör teknolojisine yapılan yatırım, ilk geçiş verimindeki iyileşme ve yetersiz tel çapı kontrolüyle ilişkili üretim atığındaki azalma sayesinde kendini öder.
Veri Entegrasyonu ve Tahmine Dayalı Analitik
Gelişmiş tel üretim makineleri, çap kaymasını oluşmadan önce tahmin eden makine öğrenimi algoritmalarıyla veri toplama işlevini birleştirir. Tarihsel üretim verileri, çevresel koşullar ve ekipman performans ölçümleri, ortaya çıkan sorunları tanımlayan ve önleyici bakım önerilerinde bulunan tahmine dayalı modellere beslenir. Tel çap kontrolüne yönelik bu proaktif yaklaşım, kalite güvencesini tespit fonksiyonundan önleme fonksiyonuna dönüştürür.
Üretim ekipleri, gerçek zamanlı çap eğilimlerini, ekipman performans göstergelerini ve tahmine dayalı uyarıları gösteren entegre panolarla faydalanır. Kalite izleme sistemleri ile üretim planlaması arasındaki entegrasyon, malzeme partileri, üretim sıraları ve önleyici bakım zamanlaması hakkında veriye dayalı kararlar alınmasını sağlar. Bu analitik yetenekler, ham üretim verilerini doğrudan tel çap kontrol sonuçlarını iyileştiren uygulanabilir bilgiye dönüştürür.
Kalibrasyon, Bakım ve Operatör Üstünlüğü
Kesin Kalibrasyon Protokollerinin Kurulması
Kesinlik, tel üretim makinenizin çekme ekipmanları ve ölçüm sistemlerinin doğru kalibre edilmesiyle başlar. Kalıplar, belirtildiği şekilde tam olarak boyutlandırılmalı ve sistematik çap kaymalarına neden olmalarından önce aşınmış kalıplar değiştirilmelidir. Ölçüm ekipmanlarının sertifikalı standartlara karşı düzenli doğrulanması, kalite verilerinin gerçek tel çapını değil, cihaz hatasını yansıtmadığından emin olur.
Kalibrasyon belgeleri, uyumluluğu gösteren ve tekrarlayan çap kontrol sorunlarının giderilmesine yardımcı olan tarihsel bir kayıt oluşturur. Üretim tesisleri, ekipman kullanım sıklığına, çevresel koşullara ve yasal gereksinimlere göre planlı kalibrasyon aralıkları belirlemelidir. Belgelenmiş bir kalibrasyon programı, tutarlı tel çap kontrolü için gerekli operasyon disiplinini ve müşteri denetimleri ile kalite sertifikaları için gerekli izlenebilirliği sağlar.
Önleyici Bakım ve Operatör Eğitimi
Ekipman bakımı, tel üretim makinenizin tel çapı kontrolünü sürdürme yeteneğini doğrudan etkiler. Aşınmış mekanik bileşenler, hizalanmamış kalıplar ve bozulmuş çekme yüzeyleri, tümü boyutsal değişkenliğe neden olur. Önleyici bakım programları, kritik bileşenlerin düzenli denetimini, arızadan önce tüketilebilir parçaların değiştirilmesini ve çekme parametrelerinin kararlılığını doğrulamak amacıyla işlevsel testleri içermelidir.
Operatör uzmanlığı, üstün tel çapı kontrolü elde etmede sıklıkla yeterince değerlendirilmeyen bir varlıktır. İyi eğitilmiş operatörler, makine davranışındaki ince değişiklikleri fark eder, üretim parametrelerinde bilinçli ayarlamalar yapar ve kalite sorunlarına neden olmalarından önce bakım ihtiyaçlarını tespit eder. Detaylı operatör eğitim programlarına yatırım yapılması—sorun giderme becerileri, istatistiksel süreç kontrol kavramları ve ekipmana özel bilgiler de dahil olmak üzere—tel çapı kontrolündeki tutarlılığın artırılması ve üretim kesintilerinin azaltılması yoluyla önemli getiriler sağlar.
SSS
Üretimde ani tel çapı sapmalarına neler neden olur?
Ani çap değişiklikleri genellikle kalıp aşınmasından, malzeme özelliklerindeki değişimlerden, sıcaklık dalgalanmalarından veya tel üretim makinesindeki mekanik hizalama hatasından kaynaklanır. Belirli nedenin tespiti sistematik bir inceleme gerektirir: gelen malzemenin tutarlılığını kontrol edin, makine kalibrasyonunu doğrulayın, çekme kalıplarını hasar açısından inceleyin ve sıcaklık kontrol sistemlerini denetleyin. Gerçek zamanlı izleme sistemleri, sapmanın kademeli mi yoksa ani mi gerçekleştiğini belirlemenize yardımcı olur; bu da nedenin aşınmayla mı ilgili olduğunu yoksa ani bir mekanik arızamı olduğunu gösterir.
Tel çapı üretim sırasında ne sıklıkta ölçülmelidir?
Modern üretim en iyi uygulamaları, periyodik elle örnekleme yerine otomatik sensörler kullanarak sürekli ölçüm yapılmasını önerir. Otomatik tel çapı kontrol sistemleri, üretim hattı boyunca birden fazla noktada ölçüm yapar ve her birkaç saniyede bir kapsamlı veri sağlar. Otomatik sistemler mevcut değilse, elle örnekleme en az 30 dakikada bir yapılmalıdır; kurulum aşamalarında veya özellikle dar toleranslarda üretim yapılırken daha sık aralıklarla yapılmalıdır.
Tel çapı kontrolüne yönelik iyileştirmeler, malzeme maliyetlerini azaltabilir mi?
Evet, geliştirilmiş tel çapı kontrolü, hurda oranlarını ve yeniden işleme gereksinimlerini azaltarak doğrudan malzeme maliyetlerini düşürür. Bir tel üretim makinesi dar tolerans aralıklarında çalıştığında, daha az parti yeniden işleme veya imha edilmesi gerekir. Ayrıca tutarlı çap, kalıp boyutlandırmasını ve çekme kuvveti ayarlarını optimize eder; bu da birim çıktı başına enerji tüketimini azaltır. Azaltılmış atık, daha düşük enerji kullanımı ve gelişmiş malzeme verimi sayesinde elde edilen birikimli maliyet tasarrufları, gelişmiş çap kontrol sistemlerinin uygulanması için gereken yatırımın genellikle üstünü geçer.

