 EN



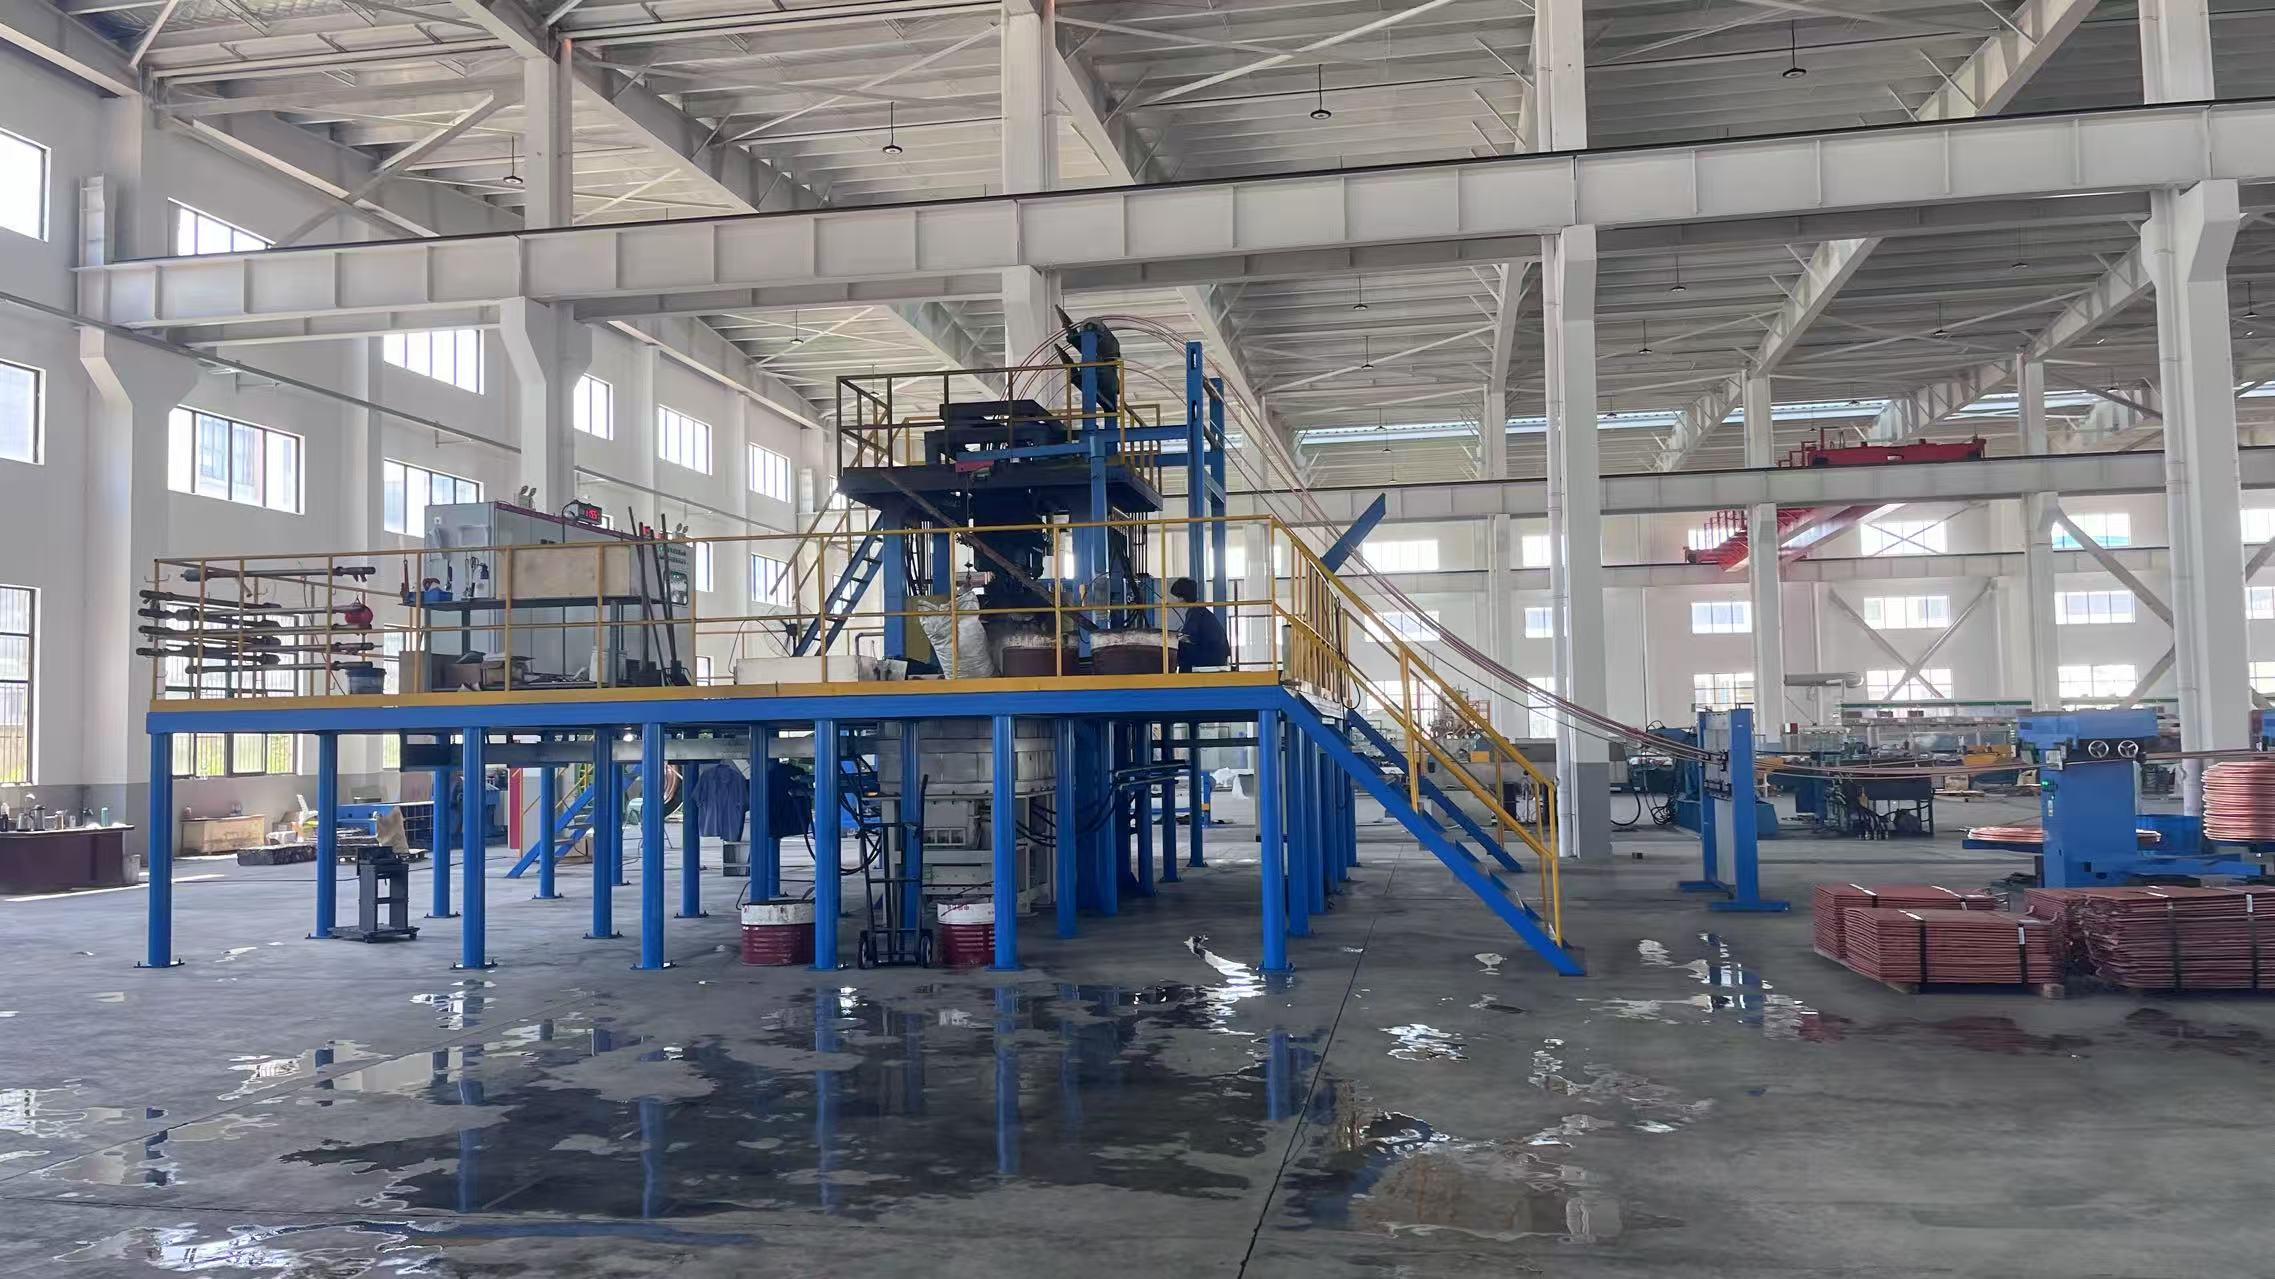
Достижение стабильного качества продукции при производстве проволоки в значительной степени зависит от правильной настройки и технического обслуживания вашего машина для производства проволоки . Многие производители сталкиваются с проблемами несоответствия размеров, поверхностных дефектов и потерь материала просто потому, что их оборудование работает за пределами оптимальных параметров. Понимание того, как выполнять целенаправленную настройку станков, является ключевым условием соблюдения жёстких допусков и снижения доли брака.
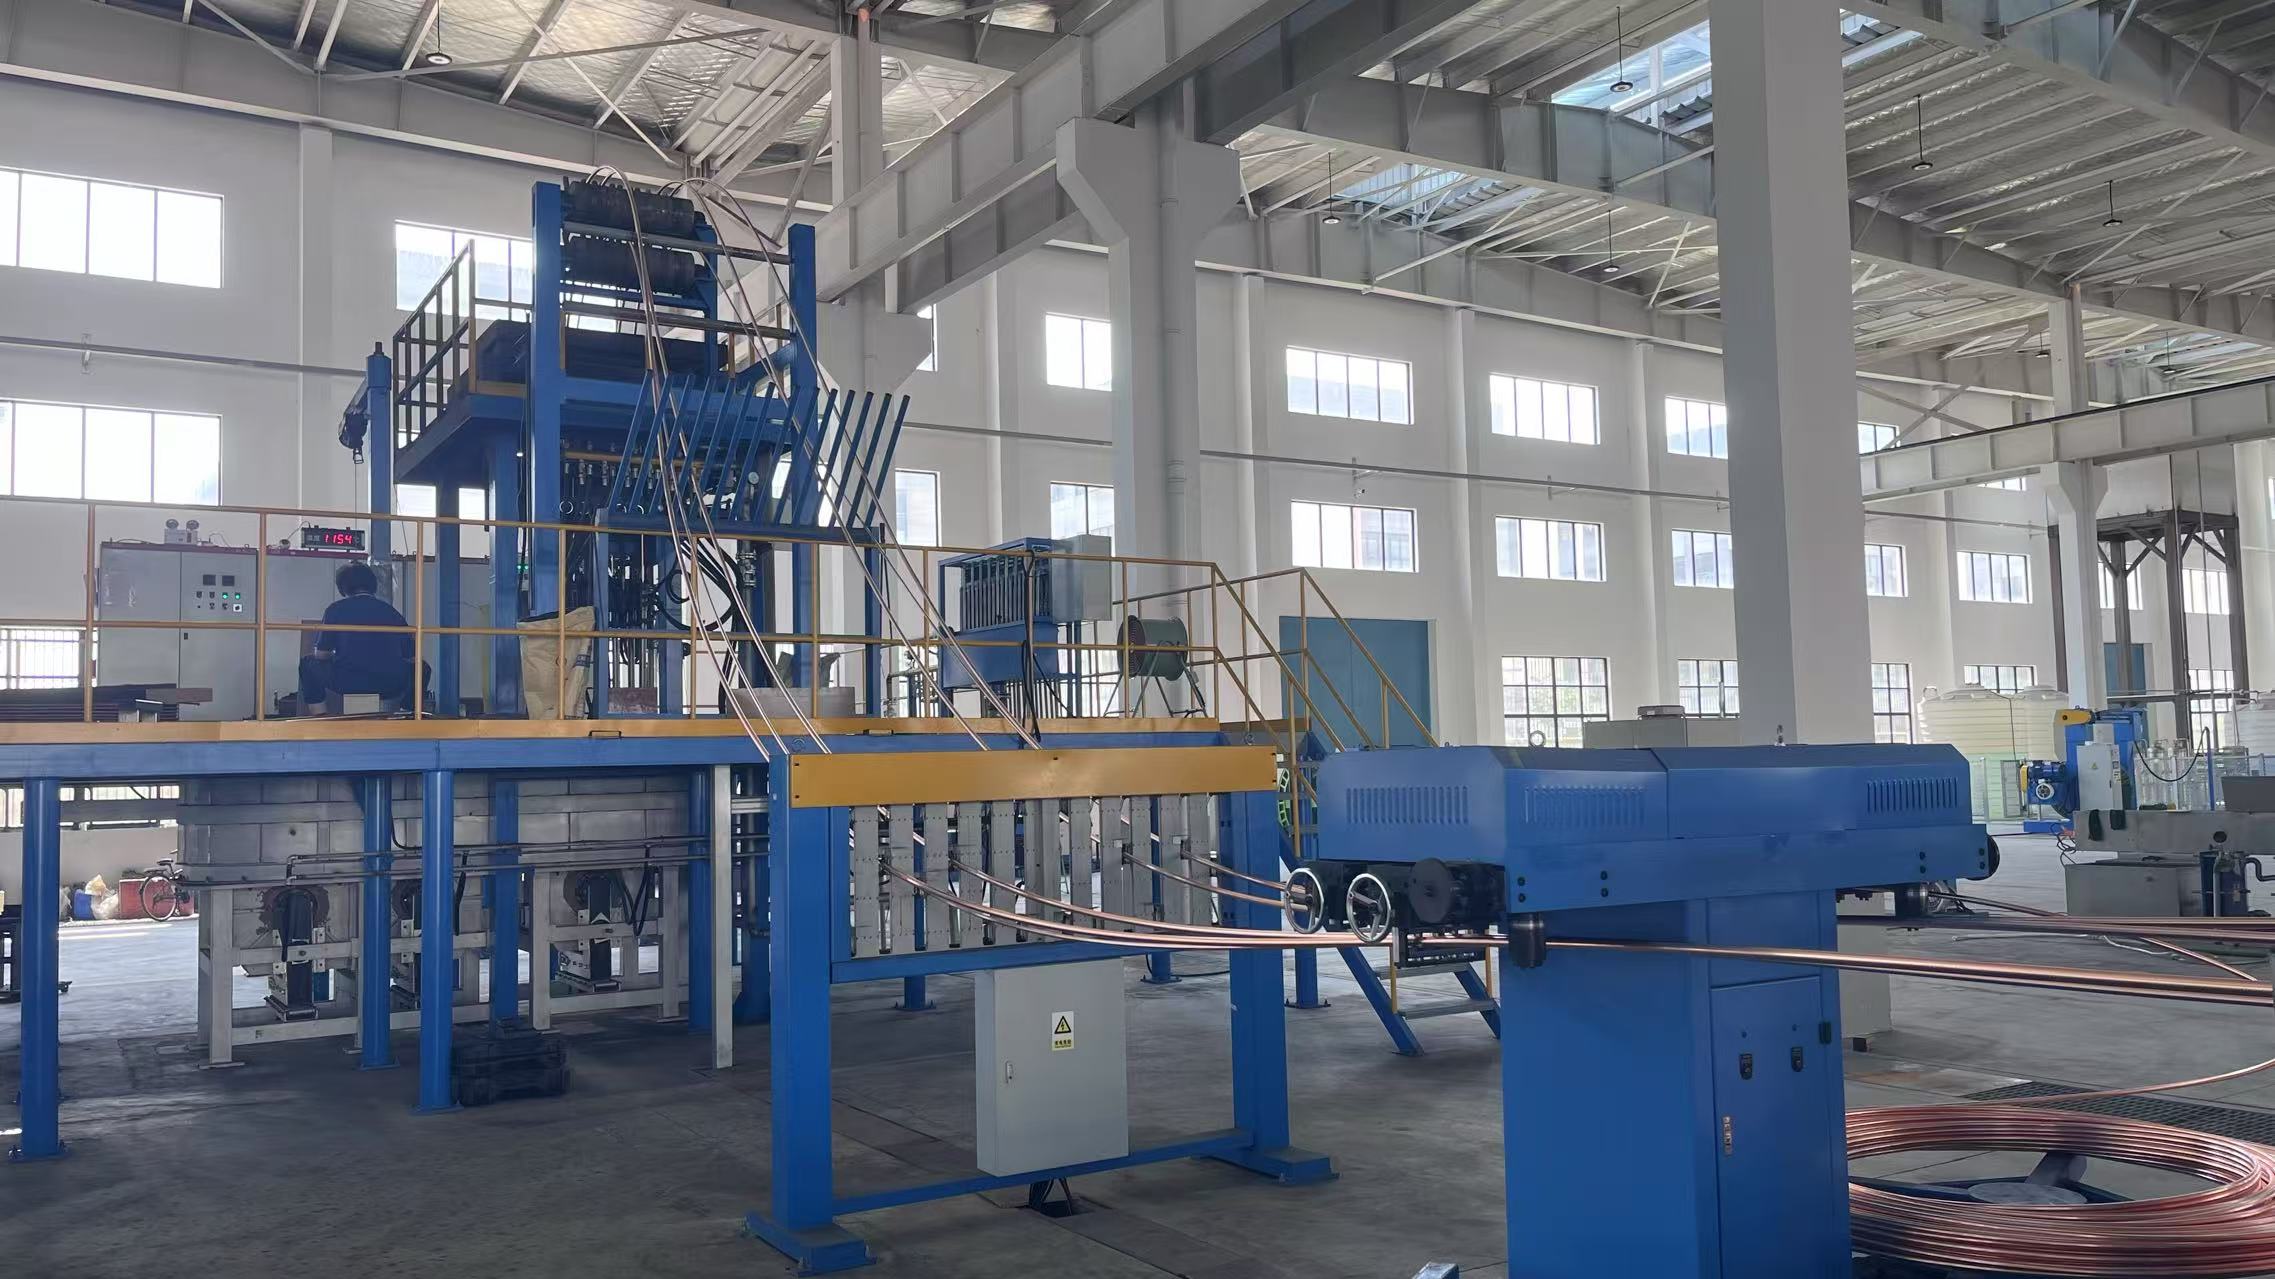
Связь между состоянием оборудования и качеством выпускаемой продукции прямая и поддаётся измерению. Если станок для производства проволоки работает с изношенными компонентами, неправильно установленными фильерами или некорректными настройками натяжения, получаемая продукция не соответствует заданным спецификациям. Правильная настройка оборудования обеспечивает стабильный диаметр проволоки, улучшенное качество поверхности, однородные механические свойства и снижение потерь материала. В этом руководстве подробно описаны критически важные процедуры настройки, применяемые специалистами по производству для максимизации качества выпускаемой продукции и увеличения срока службы оборудования.
Понимание основных принципов настройки станков
Роль правильной настройки в контроле качества
Контроль качества начинается до того, как первый провод поступает на производственную линию. Станок для производства проводов, работающий вне заданного рабочего диапазона, будет выпускать бракованную продукцию независимо от качества исходного сырья. Настройка станка включает калибровку натяжения, выравнивание матриц, контроль температуры и оптимизацию скорости. Каждый из этих параметров напрямую влияет на конечные свойства провода, включая предел прочности при растяжении, удлинение и точность геометрических размеров. Производители, которые тратят время на изучение этих взаимосвязей, как правило, отмечают улучшение качества уже в течение нескольких недель.
Процесс настройки станка требует систематического документирования. Записывайте исходные измерения до внесения изменений, затем корректируйте один параметр за раз, чтобы выделить его влияние. Такой методичный подход помогает определить, какие именно корректировки обеспечивают наиболее значимое повышение качества для вашего конкретного применения. Многие проблемы с качеством связаны не с одной катастрофической поломкой, а с несколькими небольшими несоосностями, поэтому тщательная и всесторонняя настройка станка имеет решающее значение.
Профилактический подход против реагирования на неисправности
Профилактическая настройка оборудования предотвращает возникновение дефектов качества до их появления. Операторы, выполняющие регулярную техническую настройку, отмечают меньшее количество внезапных дефектов и обеспечивают более стабильные выходные параметры продукции. Реактивный подход — когда настройка выполняется только после обнаружения брака — приводит к потере материалов и снижению удовлетворённости клиентов. Станок для производства проволоки работает наиболее эффективно при соблюдении графика технического обслуживания, а не в аварийном режиме. Внедрение регулярного графика настройки приносит выгоду за счёт улучшения контроля качества и сокращения простоев.
Ключевые параметры настройки для обеспечения качества проволоки
Оптимизация натяжения и скорости волочения
Настройки натяжения напрямую влияют на постоянство диаметра проволоки и качество её поверхности. Неправильная регулировка натяжения на станке приводит либо к чрезмерному растяжению, вызывающему тонкие участки и хрупкость, либо к недостаточному натяжению, оставляющему неровности на поверхности. Современные станки для производства проволоки оснащены датчиками натяжения, отображающими обратную связь в реальном времени, что позволяет выполнять точные корректировки с точностью до десятых долей килограмма. Контроль качества требует подбора настроек натяжения под конкретный материал проволоки, её диаметр и требуемые свойства. Для медной проволоки требуются иные значения натяжения, чем для стальной, а каждый диаметр в пределах одной группы материалов выигрывает от индивидуальной настройки.
Скорость волочения работает в связке с натяжением для определения конечных свойств проволоки. Более высокие скорости могут сократить время производства, однако требуют точной настройки оборудования для поддержания качества. Более низкие скорости волочения дают материалу время для равномерной деформации, но увеличивают цикл времени. Оптимальный баланс зависит от свойств вашего материала и целевых показателей качества. Операторы должны тестировать изменения скорости небольшими шагами, контролируя состояние поверхности и стабильность диаметра после каждого изменения. Такой контролируемый подход к настройке оборудования предотвращает дорогостоящие ошибки и помогает выявить оптимальный режим для вашей конкретной установки.
Процедуры выравнивания матриц и инструментов
Регулировка положения матриц относится к одной из наиболее важных задач настройки оборудования. Неправильное позиционирование матриц приводит к неравномерному течению материала, вызывая отклонения по диаметру и следы на поверхности, которые воспринимаются как дефекты качества. Проверку соосности матриц выполняйте с помощью индикаторов биения или часовых индикаторов, обеспечивая концентричность в пределах 0,05 мм. Матрицы станка для производства проволоки должны быть идеально центрированы относительно оси чертежа. Недостаточная точность настройки оборудования проявляется в виде продольных царапин, овальности готовой проволоки и ускоренного износа матриц. Проверку соосности выполняйте ежемесячно или при каждой замене матриц.
Коррекция и компенсация инструмента также требуют внимания при настройке станка. Современные системы обеспечивают цифровую позиционировку, которую можно быстро проверить и скорректировать. Убедитесь, что режущие инструменты, направляющие ролики и опорные конструкции находятся в предусмотренных проектом положениях. Даже незначительные отклонения на 0,1 мм могут накапливаться по всей производственной линии, ухудшая контроль качества. Фиксация этих измерений в системе технического обслуживания позволяет проводить анализ тенденций и выполнять прогнозирующие корректировки.
Управление температурой и смазкой
Контроль температуры в процессе производства проволоки напрямую влияет на свойства материала и эффективность настройки оборудования. Избыточный нагрев вызывает отжиг материала, что снижает твёрдость и изменяет механические характеристики. Недостаточное охлаждение приводит к накоплению термических напряжений и, как следствие, к хрупкости. Ваш станок для производства проволоки оснащён системами охлаждения, требующими периодической регулировки и технического обслуживания. Убедитесь, что охлаждающая жидкость подаётся с правильной скоростью, достигает всех точек контакта и поддерживает надлежащую температуру на всём протяжении процесса. Эту настройку оборудования часто упускают из виду, однако она существенно влияет на стабильность качества продукции.
Качество смазки и способ её нанесения влияют как на качество готового изделия, так и на срок службы оборудования. Недостаточная смазка в ходе регулировки станка повышает трение, из-за чего для поддержания заданной скорости требуется большее натяжение — это, в свою очередь, изменяет свойства проволоки. Избыточная смазка оставляет остатки, которые мешают последующей обработке. Используйте смазочные материалы, рекомендованные для вашей модели станка для производства проволоки и типа обрабатываемого материала. В рамках регулярного графика регулировки станка необходимо проводить осмотр системы смазки и замену рабочей жидкости в соответствии с рекомендациями производителя.
Систематический процесс регулировки станка
Подготовка и испытания перед началом производства
Начинайте каждый производственный цикл с систематической проверки настройки оборудования. Сначала выполните визуальный осмотр станка для производства проволоки на наличие явных повреждений, ослабленных компонентов или посторонних предметов. Запустите оборудование без нагрузки или с образцовым материалом и понаблюдайте за наличием необычной вибрации, шума или тепловых аномалий. Измерьте параметры выходного продукта первых производственных образцов и сравните их со спецификациями качества. Такое базовое тестирование позволяет выявить ошибки при настройке до того, как они повлияют на крупные партии. Многие производители отмечают, что пять–десять минут тщательной настройки оборудования при запуске предотвращают часы потерь из-за брака в дальнейшем.
Записывайте параметры настройки станка в производственный журнал. Фиксируйте значения натяжения, скорость протяжки, партию материала, показания температуры и начальные измерения выходной продукции. Такая документация служит справочником для последующих запусков и помогает выявить причины проблем с качеством, связав их с конкретными условиями настройки. При возникновении проблем можно проанализировать этот журнал, чтобы определить, какие параметры изменились по сравнению с предыдущими успешными запусками. Со временем такая база данных становится неоценимым инструментом для оптимизации производительности станка для производства проволоки.
Контроль и корректировки в ходе работы
Контроль качества в процессе производства требует постоянного наблюдения и периодической корректировки настроек оборудования. В ходе первой прокатки с новыми параметрами отбираются образцы готовой проволоки каждые 30 минут: измеряется диаметр и проверяется качество поверхности. По мере роста уверенности в стабильности настроек частоту отбора проб можно снизить, но полностью отказываться от неё недопустимо. Станок для производства проволоки работает наиболее эффективно, когда операторы внимательно следят за незначительными изменениями характеристик выходного продукта. Небольшие своевременные корректировки предотвращают отклонение параметров от заданных спецификаций.
Установите контрольные точки для корректирующих регулировок оборудования. Если диаметр отклоняется на 0,05 мм от заданного значения, выполните небольшую регулировку натяжения вместо ожидания отклонения в 0,10 мм за пределы спецификации. Такой проактивный подход обеспечивает стабильный контроль качества и снижает количество брака. Обучите операторов распознавать предупреждающие признаки: изменение текстуры поверхности, необычное поведение проволоки при охлаждении или незначительный рост частоты обрывов. Эти наблюдения сигнализируют о необходимости регулировки оборудования до фактического ухудшения качества.
ЧаВО
Как часто следует выполнять регулировку оборудования в системе производства проволоки?
Проводите всесторонние проверки настройки оборудования не реже одного раза в месяц для действующего производственного оборудования. Ежедневные предпусковые проверки должны подтверждать правильность выравнивания, калибровку натяжения и состояние смазки. После смены диаметра проволоки, типа материала или целевых значений скорости производства требуется дополнительная настройка оборудования. Для оборудования с высокой загрузкой может потребоваться настройка каждые две недели. Ведите журнал истории настроек, чтобы выявить закономерности, и затем адаптируйте график технического обслуживания в зависимости от того, насколько быстро конкретный станок для производства проволоки отклоняется от оптимальных параметров.
Какие признаки указывают на необходимость настройки моего оборудования?
Следите за отклонениями диаметра за пределы допуска, видимыми царапинами или следами на готовой проволоке, увеличением обрывов или переломов в процессе производства, а также необычной вибрацией или шумом. Эти признаки указывают на необходимость немедленной настройки оборудования. Регулярно проверяйте измерения в рамках контроля качества, поскольку статистические тенденции зачастую выявляют смещение параметров до появления видимых дефектов. Если испытания на твёрдость продукции показывают различия от партии к партии, возможно, потребуется корректировка температурных или скоростных параметров оборудования. Проводите анализ первопричин каждый раз, когда обнаруживается продукция, не соответствующая техническим требованиям.
Может ли неправильная настройка оборудования повлиять на срок его службы?
Да, значительно. Неправильная установка матриц, неверное натяжение и недостаточная смазка ускоряют износ компонентов вашего оборудования для производства проволоки. Работа с чрезмерным трением или при несоосности создаёт механические нагрузки, приводящие к преждевременному износу подшипников, матриц и направляющих роликов. Правильная настройка оборудования обеспечивает равномерное распределение нагрузок, снижает тепловые напряжения и минимизирует трение, что продлевает срок службы дорогостоящих компонентов. Регулярное техническое обслуживание и соблюдение правил корректной настройки могут увеличить срок эксплуатации оборудования на годы, одновременно повышая точность контроля качества и снижая эксплуатационные расходы.

