 EN



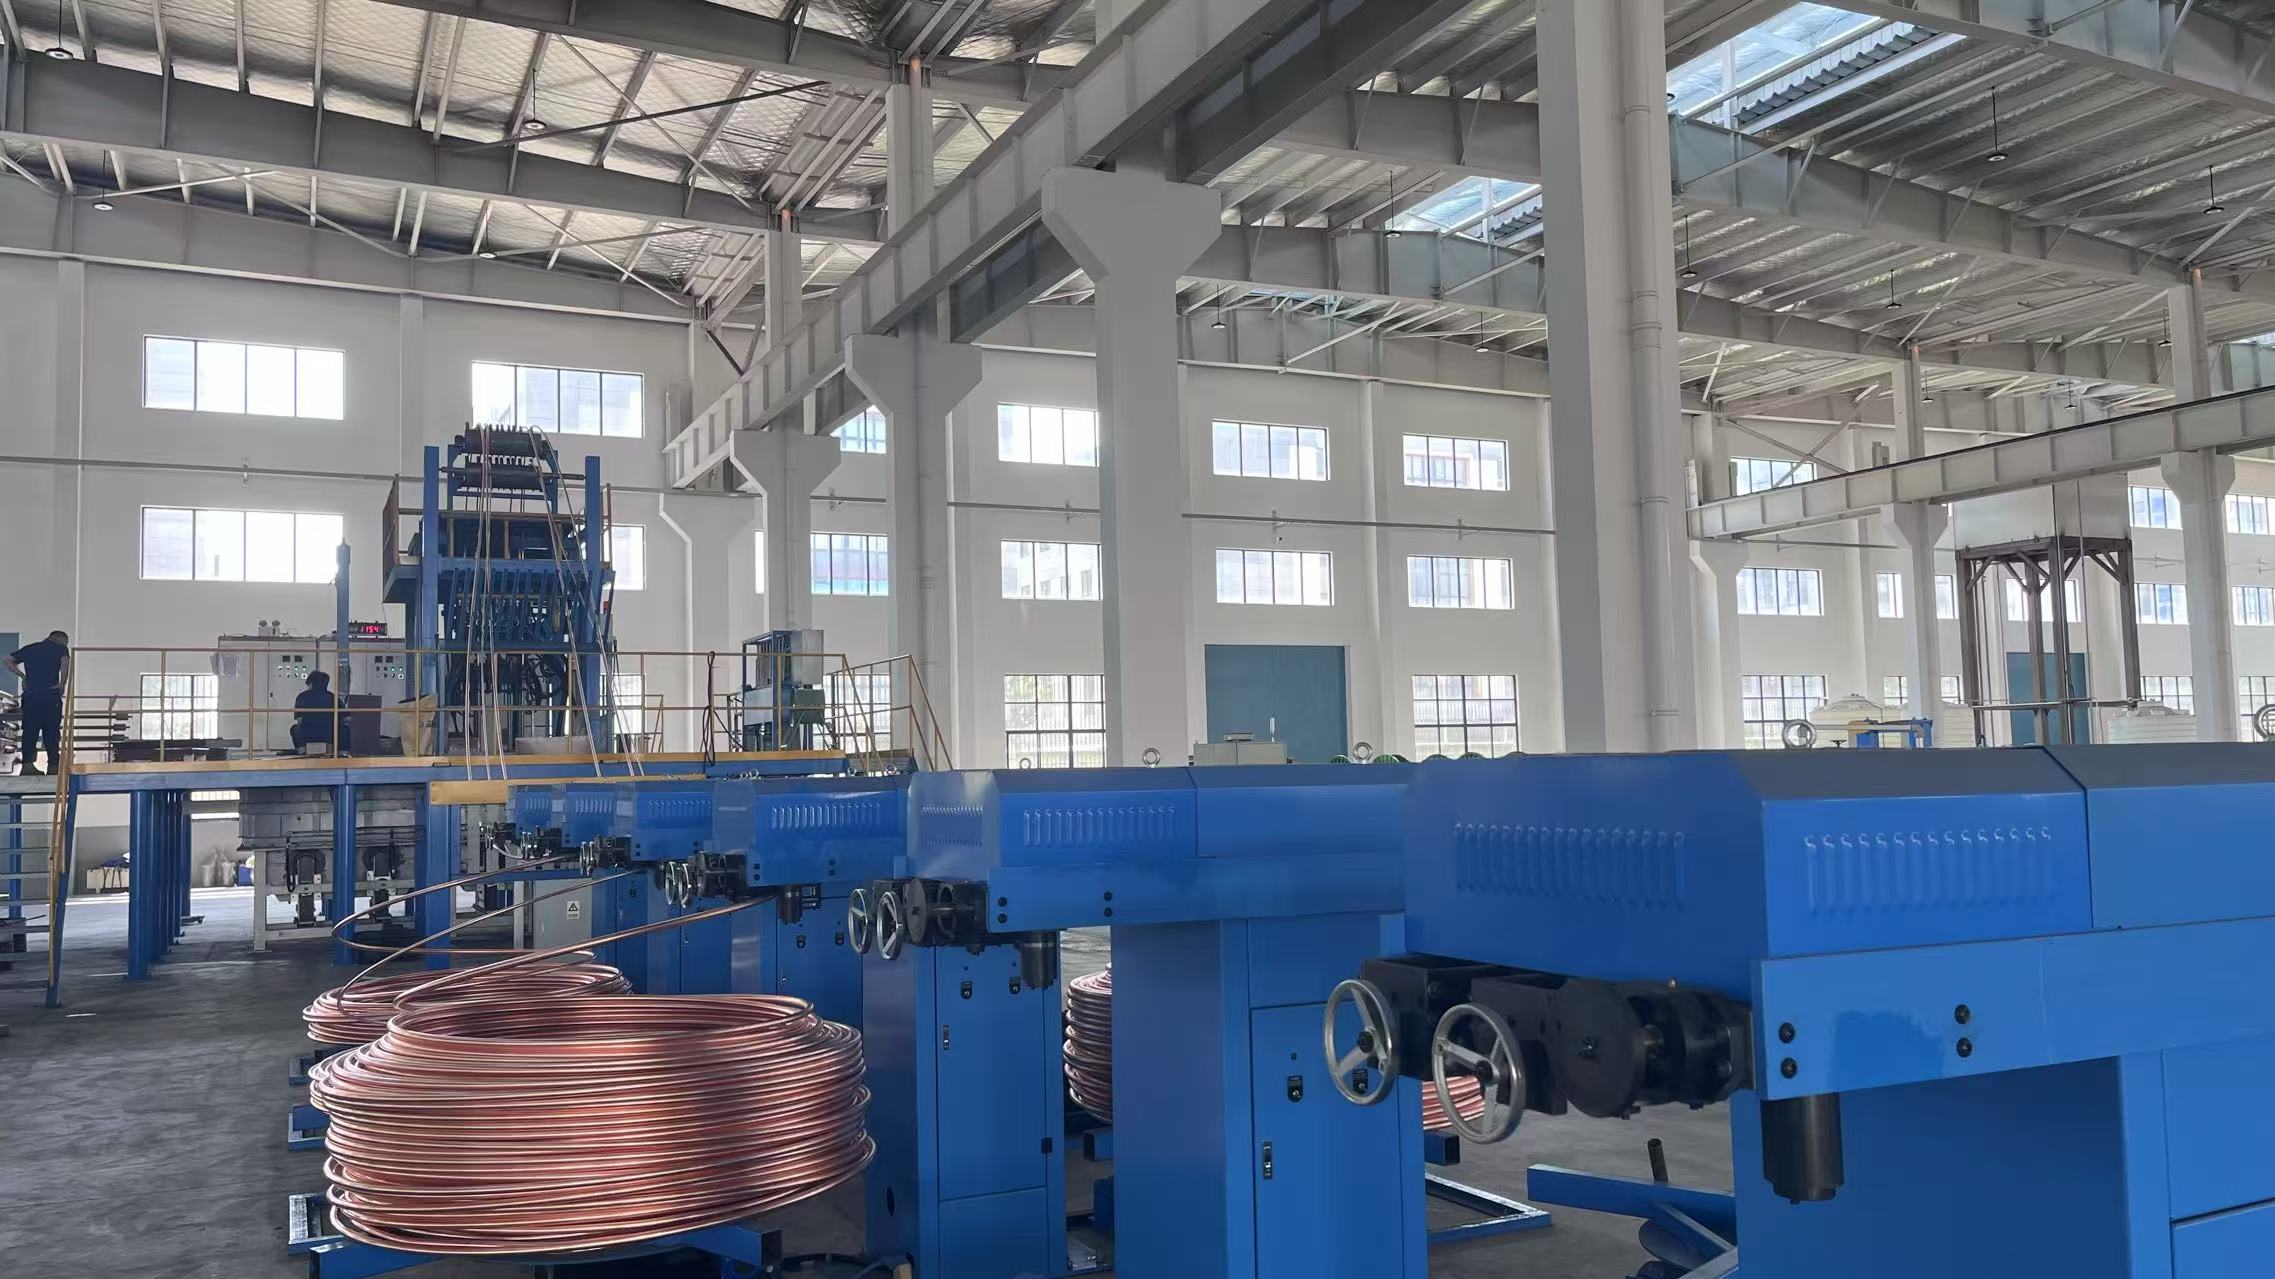
A pontos vezetékátmérő-szabályozás a modern gyártási folyamatok egyik legkritikusabb tényezője. Akár elektromos alkalmazásokhoz, akár távközlési vagy ipari rögzítési célokra szolgáló vezetékgépet üzemeltet, az pontos vezetékparaméterek fenntartása közvetlenül befolyásolja a termék minőségét, az ügyfelek elégedettségét és a működés jövedelmezőségét. Az átmérő-ingadozás hibás tételként való elutasításhoz, növekedett selejtaráthoz és a beszerzési láncban sérült hírnévhez vezet.
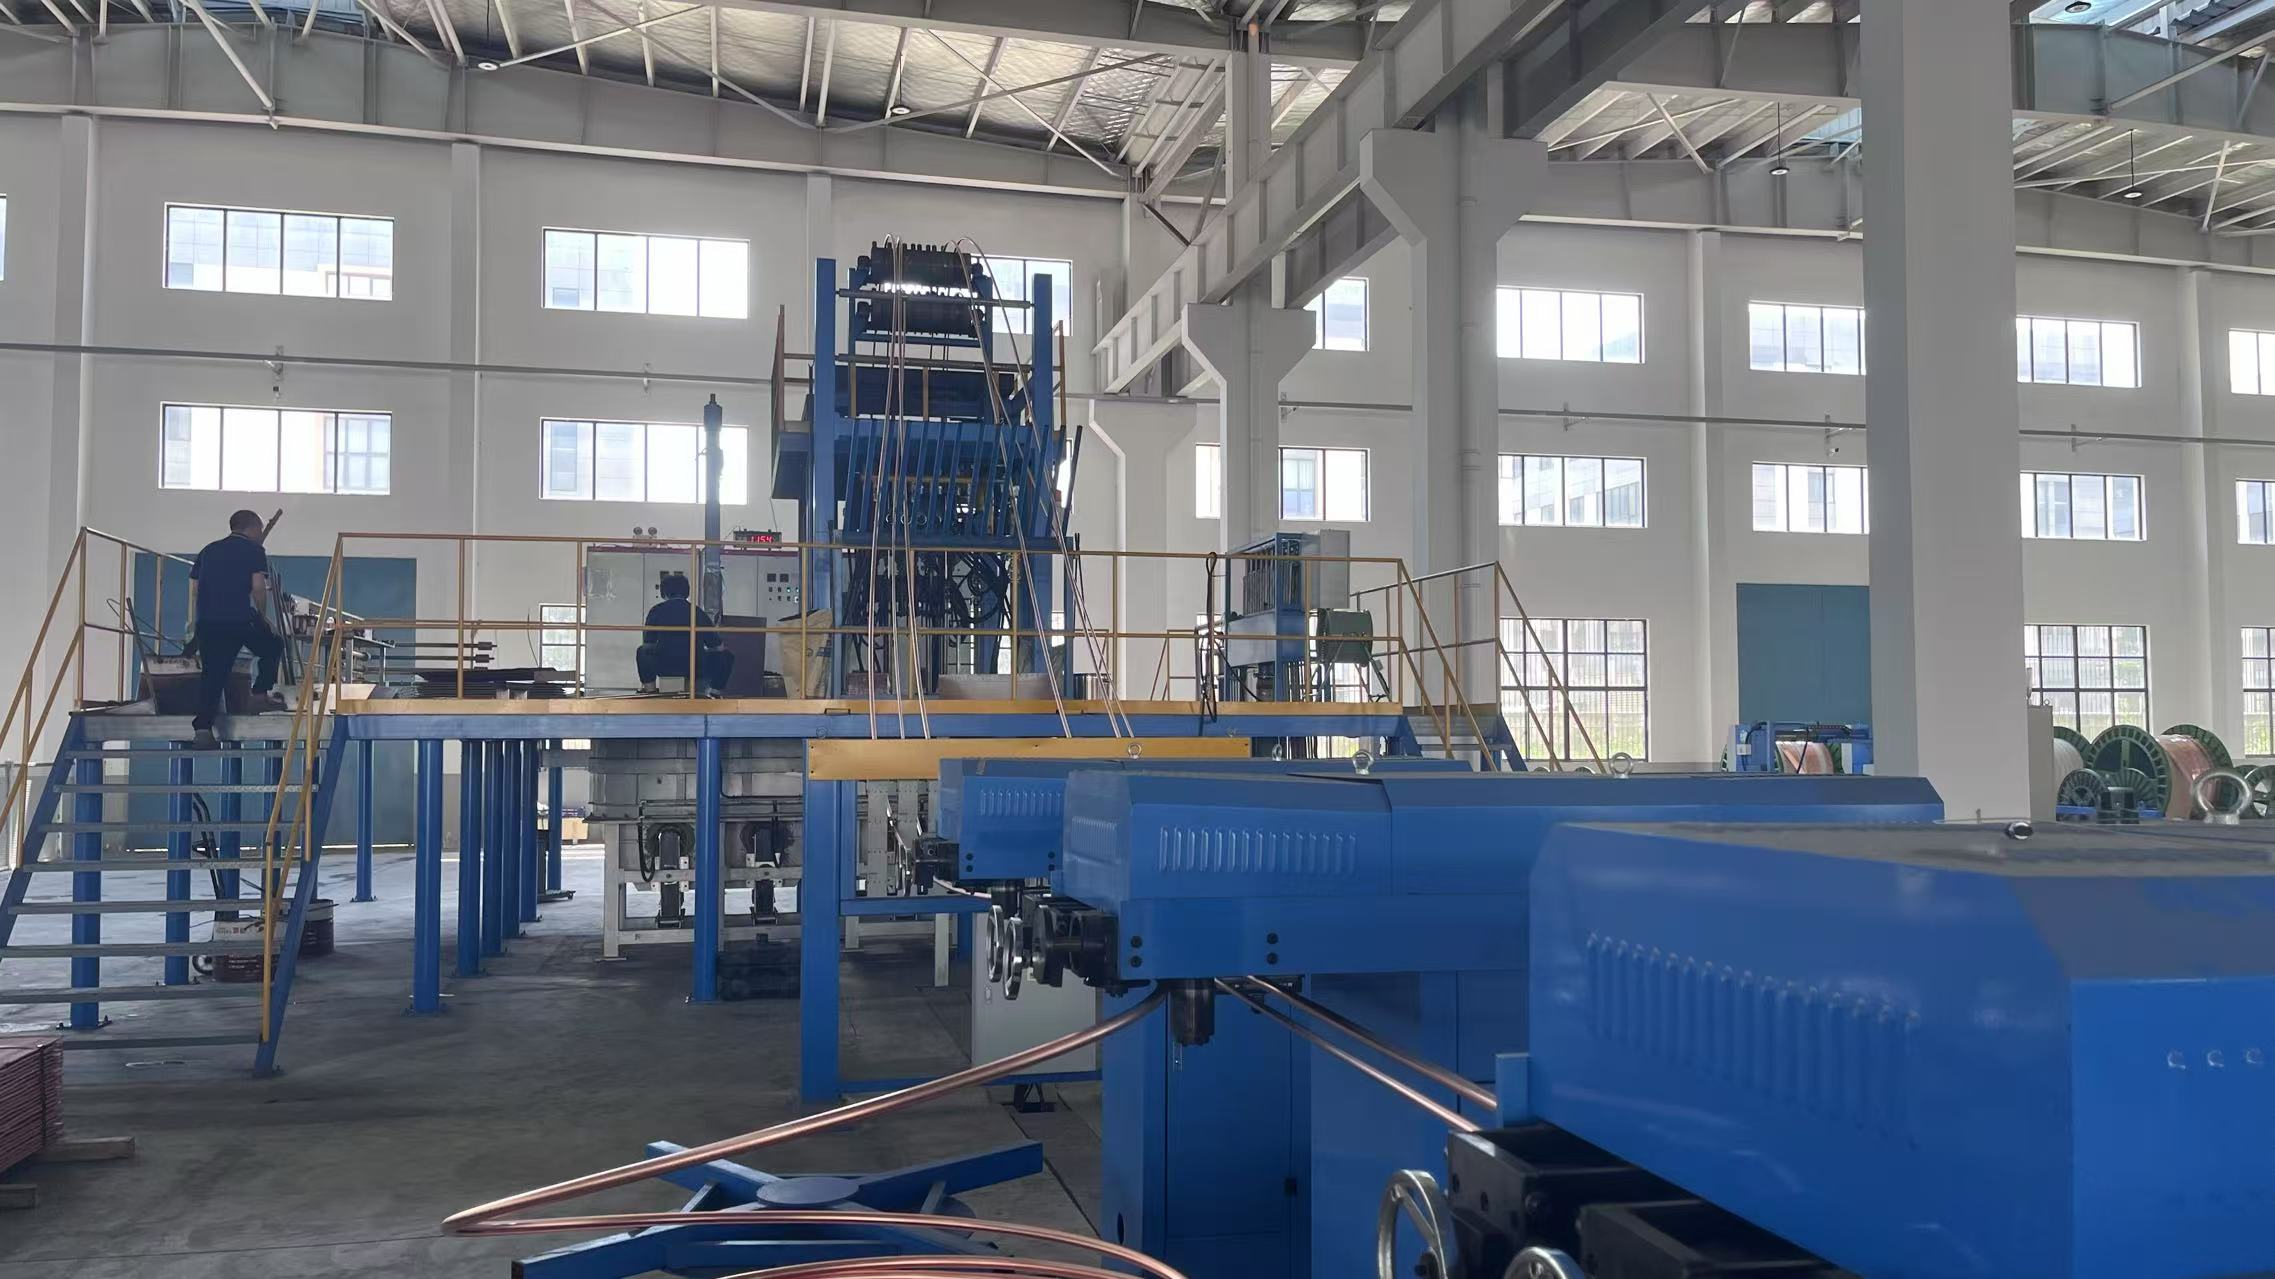
A megfelelő vezetékátmérő-szabályozás elérése egyre összetettebb kihívássá válik a gyártási mennyiségek növekedésével és az ügyfél által megadott szigorúbb specifikációkkal. Egy soldering wire gyártó gép speciális figyelőrendszerekkel és megfelelő kalibrálási protokollokkal felszerelt gép drasztikusan csökkentheti a méretbeli eltéréseket. Ez a cikk gyakorlatias stratégiákat mutat be a vezetékátmérő-szabályozás javítására, a gyártási hibák minimalizálására és a gyártási művelet hatékonyságának maximalizálására.
A vezetékátmérő-szabályozás alapjainak megértése
A pontosság szerepe a huzalgyártásban
A huzál átmérőjének szabályozása közvetlenül meghatározza, hogy a gyártási kimenet megfelel-e a szerződéses előírásoknak és az ipari szabványoknak. Még apró eltérések – amelyeket gyakran milliméter tört részeiben mérnek – is termék-elutasításhoz vagy a feldolgozás utáni alkalmazásokban fellépő teljesítményproblémákhoz vezethetnek. A huzalgyártó gépnek egyenletes feszültséget, hőmérsékletet és húzási sebességet kell fenntartania ahhoz, hogy a megadott tűréshatárokon belül gyárthasson huzalokat.
Azok a gyártóüzemek, amelyek a huzál átmérőjének szabályozását elsődleges szempontként kezelik, kevesebb vevői panaszt, alacsonyabb újrafeldolgozási költségeket és javult piaci hírnevet érnek el. Az átmérőpontosság és a gyártási költségek közötti kapcsolat fordított arányosságú: a jobb szabályozás kezdetben befektetést igényel a figyelő technológiákba és az operátorok képzésébe, de jelentős megtakarítást eredményez a selejt és az újrafeldolgozás csökkentésével. Ennek az alapvető elvnek a megértése segít indokolni a huzalgyártó gépek infrastruktúrájának fejlesztését.
A vezetékátmérőt befolyásoló kulcsfontosságú változók
Több egymástól függő változó határozza meg a vezetékgyártó gép által előállított végső vezetékátmérőt. A húzóerő, a vonalsebesség, a hőmérséklet, a szerszámgeometria és az anyagtulajdonságok mindegyike kölcsönhatásba lép egymással, hogy meghatározza, megfelel-e a kész vezeték a megadott specifikációknak. A gyártó csapatoknak fel kell ismerniük ezeket az összefüggéseket, hogy hatékony vezetékátmérő-szabályozási stratégiákat tudjanak bevezetni, amelyek a problémák gyökérokaival, nem pedig csak a tüneteikkel foglalkoznak.
Az anyag egyenletessége a megbízható vezetékátmérő-szabályozás alapja. Az alapanyag összetételében, keménységében vagy nedvességtartalmában bekövetkező ingadozások hatással vannak az egész gyártási folyamatra. Egy jól karbantartott vezetékgyártó gép nem képes ellensúlyozni az alacsony minőségű érkező anyagot, ezért a beszállítói partnerségek és az érkező anyagok ellenőrzésére szolgáló eljárások elengedhetetlen elemei bármely átfogó átmérő-szabályozási programnak.
Fejlett figyelőrendszerek bevezetése
Érzékelőtechnológia valós idejű visszajelzéshez
A modern huzalgyártó gépek optikai és elektromágneses érzékelőket integrálnak a huzál átmérőjének folyamatos mérésére a húzás teljes folyamata során. A valós idejű visszajelzés lehetővé teszi azonnali beállításokat a húzási paraméterekhez, mielőtt a specifikáción kívüli anyag felhalmozódna. Ezek a figyelő rendszerek az átmérőadatokat több ponton is rögzítik a gyártósoron, így egy átfogó profilt alkotnak a huzál átmérő-egyezéséről, és azonosítják a helyileg jelentkező problémás zónákat.
A szenzor-alapú huzálátmérő-vezérlés bevezetése csökkenti az emberi függőséget, és megszünteti a kézi ellenőrzést jellemző mérési késleltetést. Az üzemeltetők azonnali riasztást kapnak, ha az átmérő-ingadozás meghaladja a megengedett tűréshatárokat, így proaktív beavatkozásra van lehetőség, nem pedig csak reaktív szortírozásra. A minőségi szenzortechnológia beruházása jutalmat hoz az első átmeneti kihozatal javulásával és a gyártási hulladék csökkenésével, amely a huzál átmérőjének elégtelen szabályozásával jár együtt.
Adatintegráció és prediktív analitika
A fejlett vezetékgyártó gépek mostantól adatgyűjtést integrálnak a gépi tanulási algoritmusokkal, amelyek előre jelezik az átmérő-elcsúszást, még mielőtt az bekövetkezne. A korábbi gyártási adatok, a környezeti feltételek és a berendezések teljesítménymutatói táplálják az előrejelző modelleket, amelyek felismerik a kialakuló problémákat, és megelőző karbantartási intézkedéseket javasolnak. Ez a proaktív megközelítés a vezetékátmérő-szabályozás területén átalakítja a minőségellenőrzést egy észlelési funkcióból egy megelőzési funkcióvá.
A gyártó csapatok a konszolidált irányítópultokból profitálnak, amelyek valós idejű átmérő-irányzatokat, berendezés-teljesítmény-mutatókat és előrejelző riasztásokat jelenítenek meg. A minőségellenőrző rendszerek és a gyártási ütemezés közötti integráció lehetővé teszi az adatvezérelt döntéshozatalt az anyagkötegekkel, a gyártási sorrendekkel és a megelőző karbantartás időzítésével kapcsolatban. Ezek az elemzési képességek nyers gyártási adatokat alakítanak működőképes információvá, amely közvetlenül javítja a vezetékátmérő-szabályozás eredményeit.
Kalibrálás, karbantartás és operátori kiválóság
A szigorú kalibrációs protokollok kialakítása
A pontosság a vezetékgyártó gépek húzóberendezéseinek és mérőrendszereinek pontos kalibrálásával kezdődik. A szerszámokat (dies) pontosan a megadott méretek szerint kell kialakítani, és a kopott szerszámokat ki kell cserélni, mielőtt rendszeres átmérő-elmozdulást okoznának. A mérőberendezések rendszeres ellenőrzése hitelesített szabványokkal biztosítja, hogy a minőségi adatok valóban a vezeték tényleges átmérőjét tükrözzék, és ne a műszer hibáját.
A kalibrációs dokumentáció egy történeti nyilvántartást hoz létre, amely igazolja a megfelelést, és segít a gyakori átmérő-szabályozási problémák diagnosztizálásában. A gyártóüzemeknek a berendezés használati gyakorisága, a környezeti feltételek és a szabályozási követelmények alapján ütemezett kalibrációs időközöket kell meghatározniuk. Egy dokumentált kalibrációs program mind az operatív fegyelmet biztosítja a következetes vezetékátmérő-szabályozáshoz, mind a nyomvonalazhatóságot, amely szükséges az ügyfél általi ellenőrzésekhez és minőségi tanúsításokhoz.
Megelőző karbantartás és munkatárs-képzés
A felszerelés karbantartása közvetlenül befolyásolja a vezetékgyártó gép képességét a vezeték átmérőjének szabályozására. A kopott mechanikai alkatrészek, a rosszul beállított nyomószerszámok és a minőségüket vesztett húzófelületek mind hozzájárulnak az elméleti mérethez képest tapasztalható eltérésekhez. A megelőző karbantartási programoknak rendszeres ellenőrzést kell tartalmazniuk a kritikus alkatrészekről, a fogyóeszközök cseréjét a meghibásodás előtt, valamint funkcionális teszteket a húzási paraméterek stabilitásának ellenőrzésére.
A működtetők szakértelme gyakran kihasználatlan eszköz a huzalátmérő ellenőrzésének javítására. A jól képzett működtetők észreveszik a gép viselkedésében fellépő finom változásokat, megbízható döntéseket hoznak a gyártási paraméterek beállításával kapcsolatban, és azokat a karbantartási igényeket is felismerik, amelyek minőségi problémákat okozhatnának. A részletes működtetőképzési programokba – beleértve a hibaelhárítási készségeket, a statisztikai folyamatszabályozás alapelveit és a berendezés-specifikus ismereteket – történő befektetés jelentős eredményt hoz a huzalátmérő ellenőrzésének stabilitásának javításában és a gyártási leállások csökkentésében.
GYIK
Mi okozza a hirtelen huzalátmérő-ingadozásokat a gyártás során?
A hirtelen átmérőváltozásokat általában a húzószerszám kopása, az alapanyag tulajdonságainak megváltozása, a hőmérséklet-ingadozások vagy a vezetékgyártó gép mechanikai elmozdulása okozza. A pontos ok azonosításához rendszerszerű vizsgálat szükséges: ellenőrizni kell az érkező alapanyag egyenletességét, le kell ellenőrizni a gép kalibrálását, meg kell vizsgálni a húzószerszámokat károsodásra, és felül kell vizsgálni a hőmérséklet-szabályozó rendszereket. A valós idejű figyelőrendszerek segítenek eldönteni, hogy a méreteltérés fokozatosan vagy hirtelen következett-e be, ami arra utal, hogy a hiba kopásból ered, vagy akut mechanikai meghibásodásról van szó.
Milyen gyakran kell mérni a vezeték átmérőjét a gyártás során?
A modern gyártási legjobb gyakorlatok folyamatos, automatizált érzékelők általi mérést javasolnak a periódikus kézi mintavétel helyett. Az automatizált vezetékátmérő-szabályozó rendszerek a gyártósoron több ponton mérik az értékeket, és minden néhány másodpercben kimerítő adatokat szolgáltatnak. Amennyiben nem állnak rendelkezésre automatizált rendszerek, a kézi mintavételnek legalább 30 percenként kell történnie, és még gyakrabban a beállítási fázisokban vagy különösen szigorú tűréshatárok mellett történő gyártás esetén.
Lehet-e anyagköltség-csökkentést elérni a vezetékátmérő-szabályozás javításával?
Igen, a javított vezetékátmérő-szabályozás közvetlenül csökkenti az anyagköltségeket a hulladékráták és az újrafeldolgozási igények minimalizálásával. Amikor egy vezetékgyártó gép szűk tűréshatárokon belül működik, kevesebb tétel igényel újrafeldolgozást vagy selejtezést. Emellett az átmérő egyenletessége lehetővé teszi az optimális szerszámméret kiválasztását és a húzóerő-beállítások finomhangolását, ami csökkenti az energiafelhasználást termékegységenként. A hulladékcsökkenésből, az alacsonyabb energiafelhasználásból és a javult anyagkihozatalból származó összesített költségmegtakarítás gyakran meghaladja az előrehaladott átmérő-szabályozási rendszerek bevezetéséhez szükséges beruházást.

