 EN



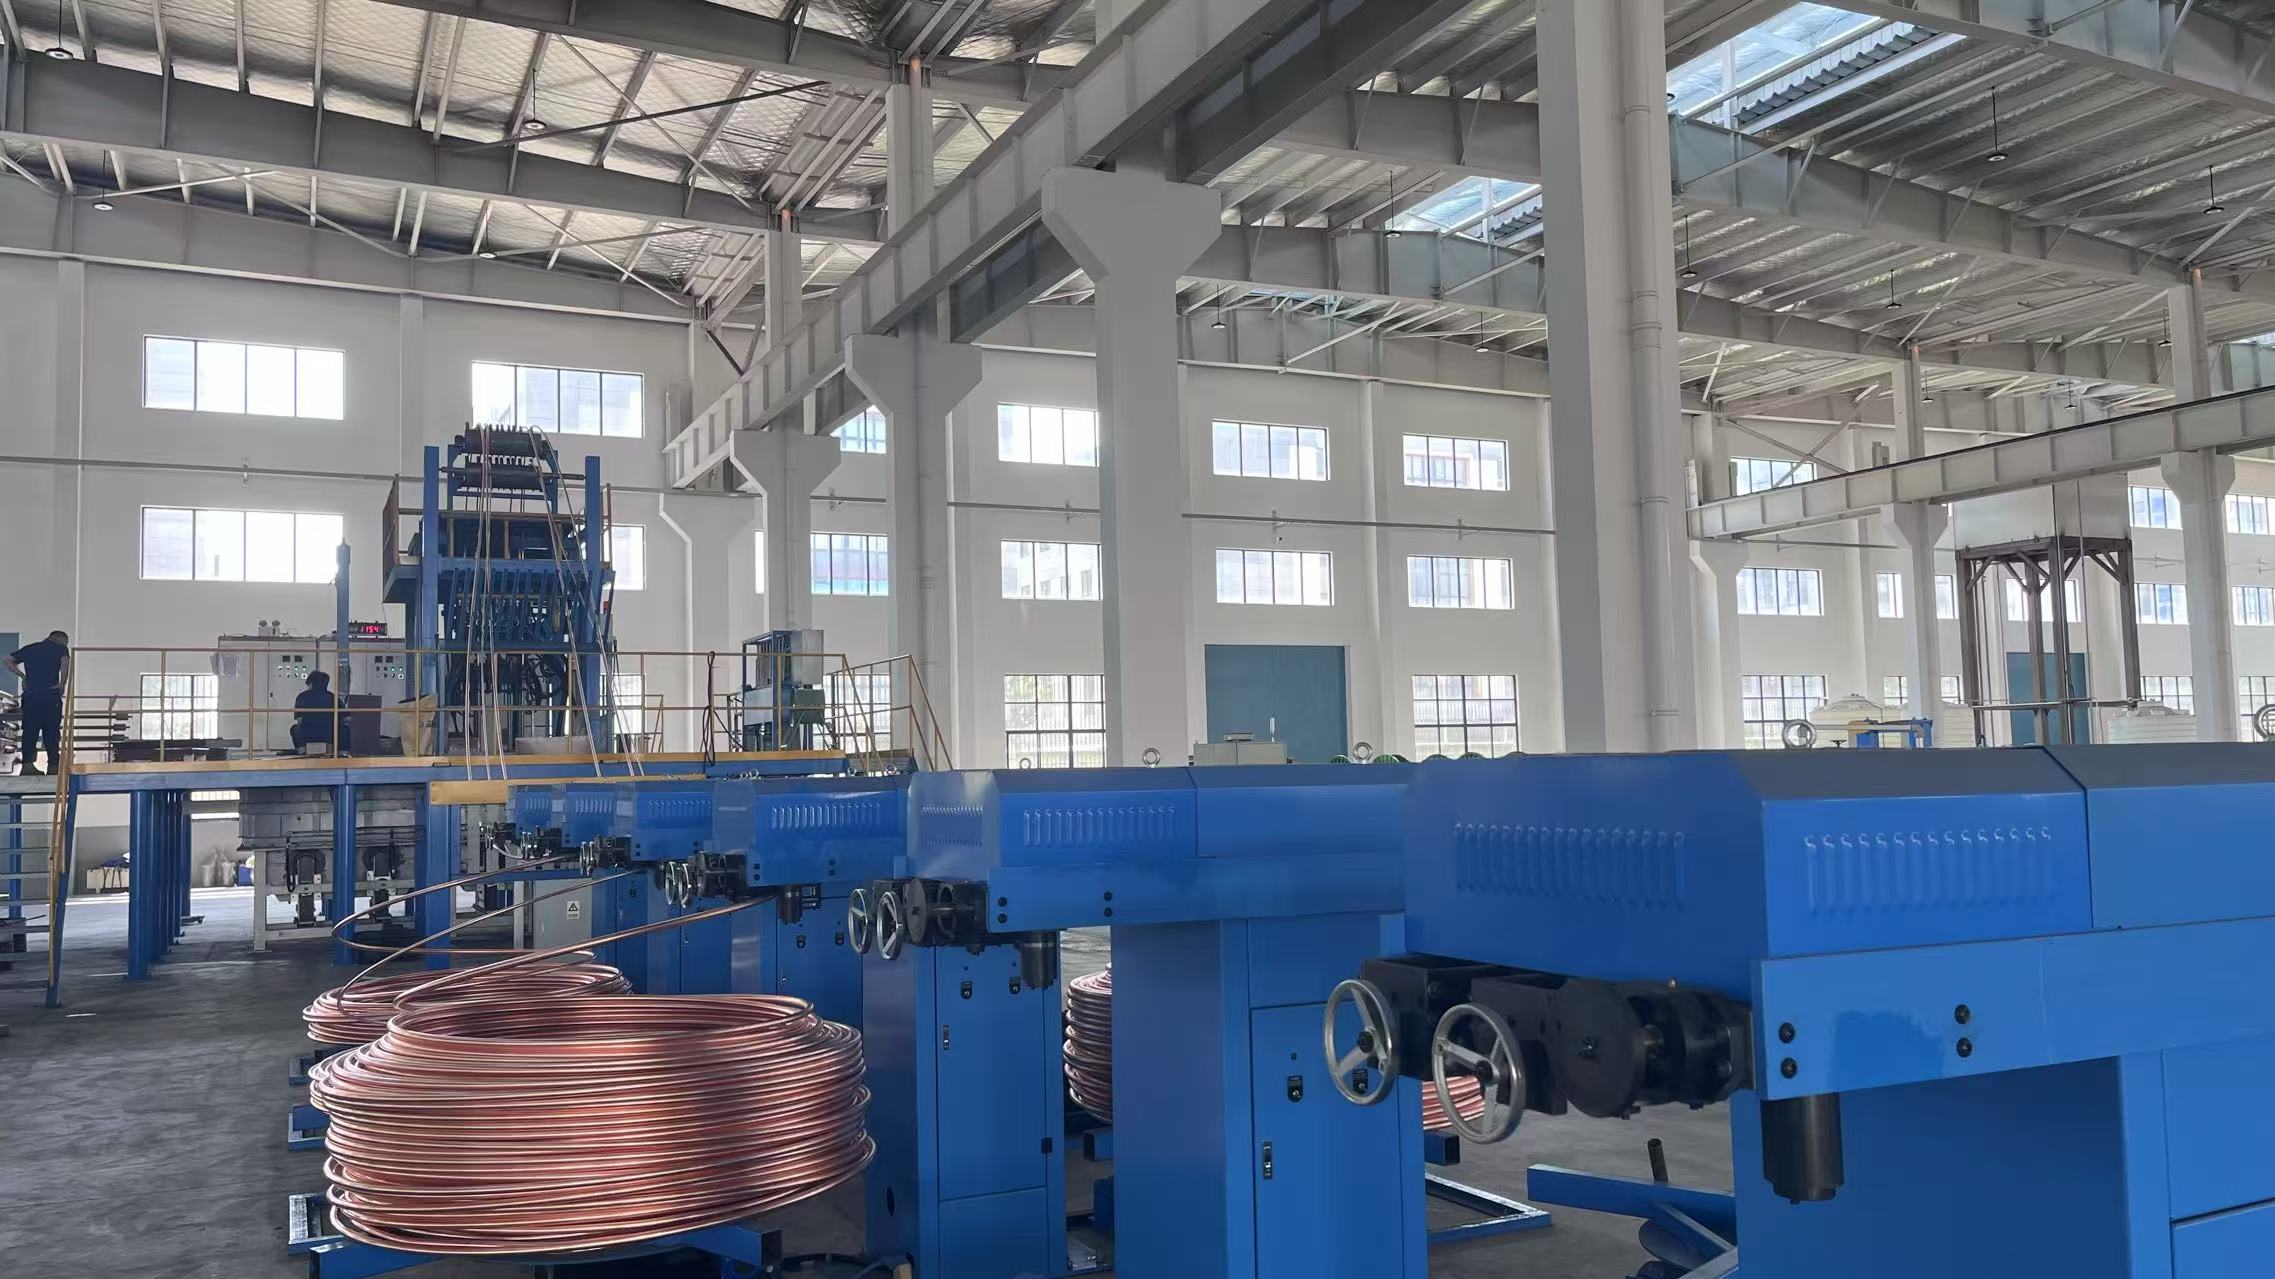
تُعَدُّ الدقة في التحكم في قطر السلك أحد العوامل الحاسمة الأكثر أهميةً في عمليات التصنيع الحديثة. فسواء كنت تُشغِّل آلة لإنتاج الأسلاك للاستخدامات الكهربائية أو الاتصالات السلكية واللاسلكية أو التثبيت الصناعي، فإن الحفاظ على مواصفات السلك بدقةٍ تامةٍ يؤثر مباشرةً في جودة المنتج ورضا العملاء والربحية التشغيلية. ويؤدي التباين في قطر السلك إلى رفض الدفعات، وزيادة معدلات الهدر، وتضرُّر السمعة في سلسلة التوريد.
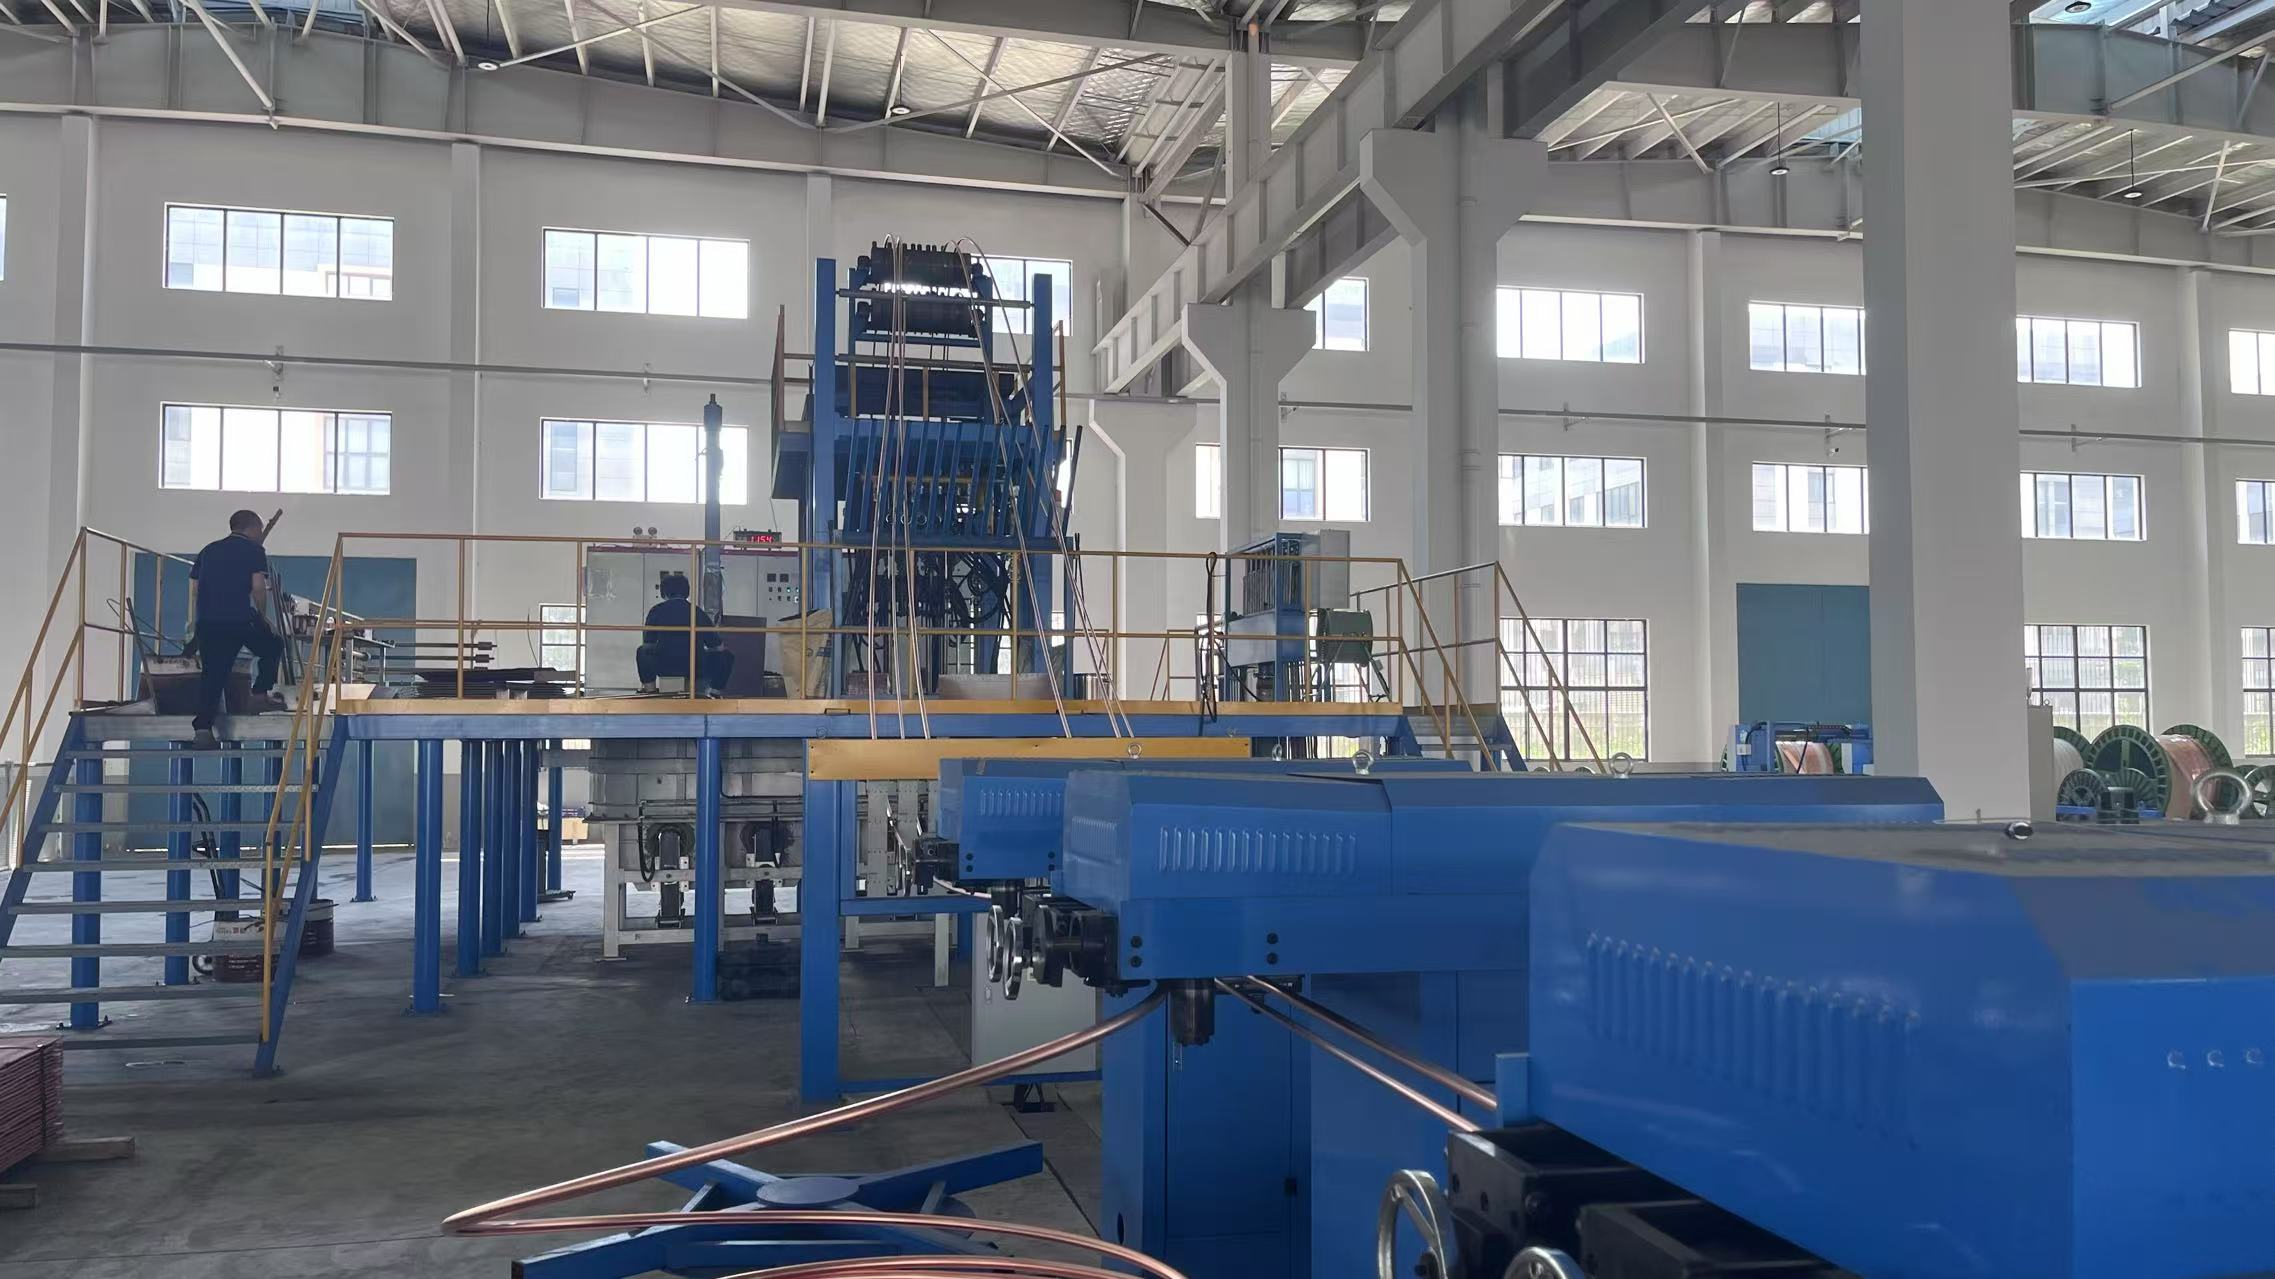
ويزداد تحدي تحقيق التحكم الأمثل في قطر السلك تعقيدًا مع ازدياد أحجام الإنتاج وتشدُّد مواصفات العملاء. ويمكن لآلة آلة إنتاج الأسلاك المزوَّدة بأنظمة مراقبة متقدمة وبروتوكولات معايرة صحيحة أن تقلِّل بشكلٍ كبيرٍ من التباين البُعدي. ويستعرض هذا المقال استراتيجيات قابلة للتطبيق لتحسين التحكم في قطر السلك، وتقليل الأخطاء الإنتاجية، وتعظيم كفاءة عمليتك التصنيعية.
فهم أساسيات التحكم في قطر السلك
دور الدقة في تصنيع الأسلاك
يحدد التحكم في قطر السلك مباشرةً ما إذا كانت مخرجات التصنيع تتوافق مع المواصفات التعاقدية ومعايير الصناعة. فحتى الانحرافات الطفيفة — التي تُقاس غالبًا بأجزاء من المليمتر — قد تؤدي إلى رفض المنتج أو فشله الوظيفي في التطبيقات اللاحقة. ويجب أن تحافظ آلة إنتاج الأسلاك على توترٍ ودرجة حرارةٍ وسرعات سحبٍ ثابتةٍ لإنتاج أسلاك ضمن نطاقات التحمل المحددة.
تواجه المنشآت التصنيعية التي تولي أولويةً عاليةً للتحكم في قطر السلك شكاوى عملاء أقل، وتكاليف إعادة العمل أدنى، وسمعة سوقية أفضل. والعلاقة بين دقة القطر وتكاليف الإنتاج عكسية: فالتحكم الأفضل يتطلب في البداية استثمارًا في تقنيات المراقبة وتدريب المشغلين، لكنه يحقّق وفورات كبيرة عبر خفض الهدر وإعادة العمل. ويساعد فهم هذه المبدأ الأساسي في تبرير تحديث البنية التحتية لآلات إنتاج الأسلاك.
المتغيّرات الرئيسية التي تؤثّر في قطر السلك
تؤثّر عدة متغيّرات مترابطة بشكل معقّد في القطر النهائي للسلك الذي تُنتجه آلة إنتاج الأسلاك. وتشمل هذه المتغيّرات قوّة السحب، وسرعة الخط، ودرجة الحرارة، وهندسة القالب، وخصائص المادة، حيث تتفاعل جميعها لتحديد ما إذا كان السلك المنتج يحقّق المواصفات المطلوبة أم لا. ولذلك، يجب على فرق التصنيع أن تدرك هذه العلاقات الاعتمادية لتطبيق استراتيجيات فعّالة للتحكم في قطر السلك تعالج الأسباب الجذرية لا الأعراض فقط.
ويشكّل اتساق المادة الأساس الذي يقوم عليه التحكم الموثوق في قطر السلك. فالتقلبات في تركيب المادة الأولية أو درجة صلابتها أو محتواها من الرطوبة تؤدي إلى تأثيرات متراكبة تمتدّ طوال عملية الإنتاج. وبما أن آلة إنتاج الأسلاك المُحافظ عليها جيّداً لا يمكنها تعويض انخفاض جودة المادة الداخلة، فإن شراكات المورّدين وبروتوكولات الفحص عند الاستلام تُعدّان عنصرين أساسيين في أي برنامج شامل للتحكم في القطر.
تنفيذ أنظمة مراقبة متقدّمة
تقنيات أجهزة الاستشعار لتوفير تغذية راجعة فورية
تدمج آلات إنتاج الأسلاك الحديثة أجهزة استشعار بصرية وكهرومغناطيسية لقياس قطر السلك باستمرار طوال عملية السحب. وتتيح التغذية الراجعة الفورية إجراء تعديلات فورية على معايير السحب قبل أن تتراكم مواد خارج المواصفات. وتسجّل أنظمة المراقبة هذه بيانات القطر عند عدة نقاط على امتداد خط الإنتاج، ما يكوّن ملفًّا شاملاً لاتساق قطر السلك ويحدّد مناطق المشكلة الموضعية.
ويؤدي تطبيق التحكم في قطر السلك القائم على أجهزة الاستشعار إلى الحدّ من الاعتماد على العنصر البشري وإلغاء التأخّر في القياس الذي تتصف به الفحوص اليدوية. ويحصل المشغلون على تنبيهات فورية حينما يتجاوز انحراف القطر الحدود المسموح بها، ما يمكّنهم من التدخل الاستباقي بدلًا من الفرز اللاحق. وتكفل الاستثمارات في تقنيات أجهزة الاستشعار عالية الجودة عوائدٍ مجزيةً من خلال تحسين نسبة الناتج الأولي الصالح للاستعمال والحدّ من الهدر التصنيعي الناجم عن ضعف التحكم في قطر السلك.
تكامل البيانات والتحليلات التنبؤية
تدمج آلات إنتاج الأسلاك المتطورة الآن جمع البيانات مع خوارزميات التعلُّم الآلي التي تتوقع الانحراف في القطر قبل حدوثه. وتُغذّي البيانات التاريخية للإنتاج والظروف البيئية ومعايير أداء المعدات النماذج التنبؤية التي تحدد المشكلات الناشئة وتقترح الصيانة الوقائية. ويحوّل هذا النهج الاستباقي للتحكم في قطر السلك وظيفة ضمان الجودة من وظيفة كشف إلى وظيفة وقائية.
يستفيد فرق التصنيع من لوحات مراقبة موحَّدة تعرض اتجاهات القطر في الوقت الفعلي ومؤشرات أداء المعدات والتنبيهات التنبؤية. وتتيح التكامل بين أنظمة مراقبة الجودة وجدولة الإنتاج اتخاذ قراراتٍ مبنية على البيانات بشأن دفعات المواد وتسلسل الإنتاج وتوقيت الصيانة الوقائية. وتحول هذه القدرات التحليلية البيانات الأولية للإنتاج إلى معلوماتٍ قابلة للتنفيذ تحسّن مباشرةً نتائج التحكم في قطر السلك.
المعايرة، والصيانة، والكفاءة التشغيلية
وضع بروتوكولات معايرة صارمة
يبدأ الدقة بالمعايرة الدقيقة لمعدات سحب الأسلاك ونظم القياس في آلة إنتاج الأسلاك. ويجب أن تكون القوالب مُصنَّعة بدقة وفق المواصفات المحددة، مع استبدال القوالب البالية قبل أن تؤدي إلى انحراف منهجي في القطر. ويضمن التحقق الدوري من معدات القياس مقابل المعايير المعتمدة أن تكون بيانات الجودة تعكس بدقة القطر الفعلي للسلك بدلًا من خطأ الأداة.
توفر وثائق المعايرة سجلاً تاريخيًّا يُظهر الامتثال ويساعد في تشخيص المشكلات المتكررة المتعلقة بالتحكم في القطر. وينبغي أن تُحدِّد مرافق التصنيع فترات معايرة منتظمة استنادًا إلى معدل استخدام المعدات والظروف البيئية والمتطلبات التنظيمية. كما يوفِّر برنامج المعايرة الموثَّق الانضباط التشغيلي الضروري للتحكم المتسق في قطر السلك، فضلًا عن إمكانية التتبع المطلوبة لمراجعات العملاء وشهادات الجودة.
الصيانة الوقائية وتدريب المشغلين
الصيانة الدورية للمعدات تؤثر مباشرةً على قدرة آلة إنتاج الأسلاك الخاصة بك في التحكم بدقة في قطر السلك. وتُسهم المكونات الميكانيكية البالية، والقوالب غير المحاذاة بشكلٍ صحيح، وأسطح السحب المتدهورة جميعها في حدوث تباينٍ أبعادي. وينبغي أن تتضمّن برامج الصيانة الوقائية فحص المكونات الحرجة بانتظام، واستبدال العناصر الاستهلاكية قبل حدوث عطلٍ فيها، وإجراء اختبارات وظيفية للتحقق من استقرار معايير عملية السحب.
تُعَدُّ خبرة المشغِّل أصلاً غير مستغلٍّ في كثيرٍ من الأحيان لتحقيق تحكُّمٍ متفوِّقٍ في قطر السلك. ويتمكَّن المشغِّلون المدرَّبون جيِّدًا من ملاحظة التغيُّرات الطفيفة في سلوك الآلة، وإدخال تعديلاتٍ مدروسةٍ على معايير الإنتاج، وتحديد احتياجات الصيانة قبل أن تؤدِّي إلى مشاكل في الجودة. وإن استثمار الموارد في برامج تدريبٍ شاملةٍ للمشغِّلين — تشمل مهارات التشخيص والتصليح، ومفاهيم التحكُّم الإحصائي في العمليات، والمعرفة الخاصة بكل نوعٍ من المعدات — يحقِّق عوائدَ كبيرةً من خلال تحسين اتساق التحكُّم في قطر السلك وتقليل توقُّف خطوط الإنتاج.
الأسئلة الشائعة
ما الأسباب التي تؤدي إلى انحرافاتٍ مفاجئةٍ في قطر السلك أثناء الإنتاج؟
عادةً ما تنتج التغيرات المفاجئة في القطر عن اهتراء القالب أو تغيُّرات في خصائص المادة أو تقلبات في درجة الحرارة أو عدم انتظام ميكانيكي في آلة إنتاج الأسلاك. ويستلزم تحديد السبب المحدَّد إجراء تحقيق منهجي: فحص اتساق المادة الداخلة، والتحقق من معايرة الآلة، وفحص قوالب السحب بحثاً عن أي تلف، ودراسة أنظمة التحكم في درجة الحرارة. وتساعد أنظمة المراقبة الفورية في تحديد ما إذا كان الانحراف قد حدث تدريجياً أم فجأةً، مما يشير إلى ما إذا كان السبب مرتبطاً بالاهتراء أم عطلًا ميكانيكيًّا حادًّا.
ما مدى تكرار قياس قطر السلك أثناء الإنتاج؟
توصي أفضل الممارسات الحديثة في التصنيع بالقياس المستمر باستخدام أجهزة استشعار آلية بدلًا من أخذ العينات اليدوية الدورية. وتقيس أنظمة التحكم الآلي في قطر السلك عند عدة نقاط على طول خط الإنتاج، ما يوفّر بيانات شاملة كل بضع ثوانٍ. وإذا لم تكن الأنظمة الآلية متوفرة، فيجب إجراء أخذ العينات اليدوي كل ٣٠ دقيقة على الأقل، مع فترات أكثر تكرارًا أثناء مراحل الضبط أو عند إنتاج مقاييس دقيقة جدًّا.
هل يمكن لتحسينات التحكم في قطر السلك أن تخفض تكاليف المواد؟
نعم، إن تحسين التحكم في قطر السلك يقلل مباشرةً من تكاليف المواد عبر خفض معدلات الهدر ومتطلبات إعادة المعالجة. فعندما تعمل آلة إنتاج الأسلاك ضمن نطاقات تحمل ضيقة، يصبح عدد الدفعات التي تتطلب إعادة معالجة أو التخلّص منها أقلَّ. علاوةً على ذلك، فإن اتساق القطر يمكّن من تحسين حجم القوالب وإعدادات قوة السحب، ما يقلل استهلاك الطاقة لكل وحدة من الإنتاج. وغالبًا ما تفوق الوفورات التراكمية في التكاليف الناتجة عن خفض الهدر واستهلاك الطاقة المُحسَّن وزيادة العائد من المواد الاستثمارَ المطلوب لتنفيذ أنظمة متقدمة للتحكم في القطر.

