 EN



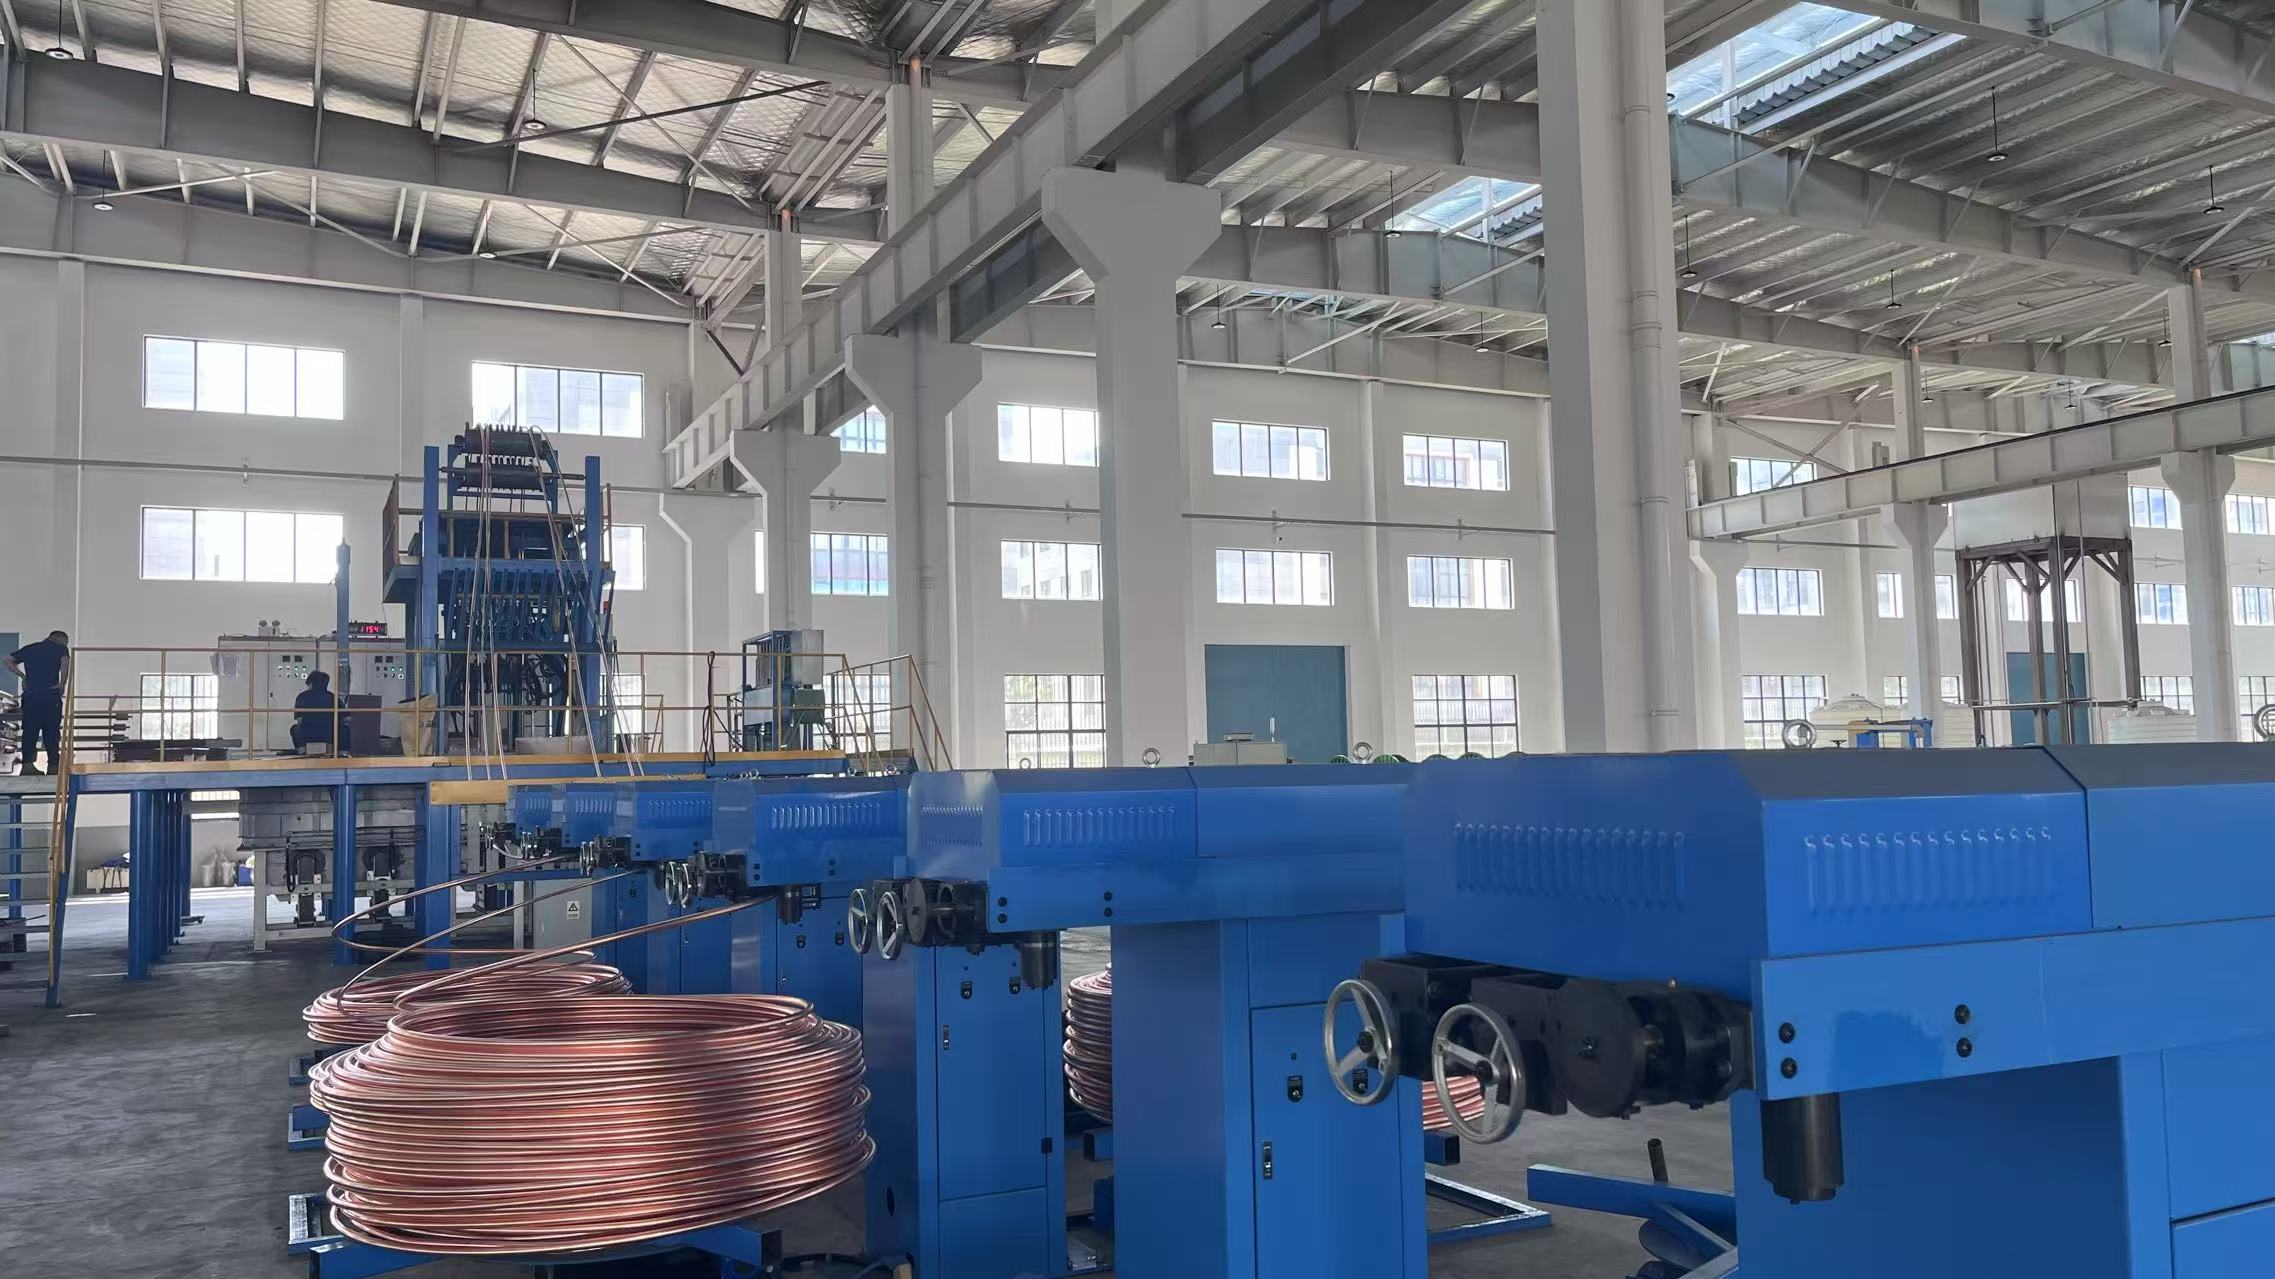
ワイヤーの直径制御の精度は、現代の製造工程において最も重要な要素の一つです。電気用途、通信機器、産業用締結部品など、どのような用途のワイヤー製造機を運用している場合でも、ワイヤーの寸法仕様を正確に維持することは、製品品質、顧客満足度、および操業上の収益性に直結します。直径のばらつきが生じると、ロットの不合格、不良品率の上昇、サプライチェーンにおける信頼損失につながります。
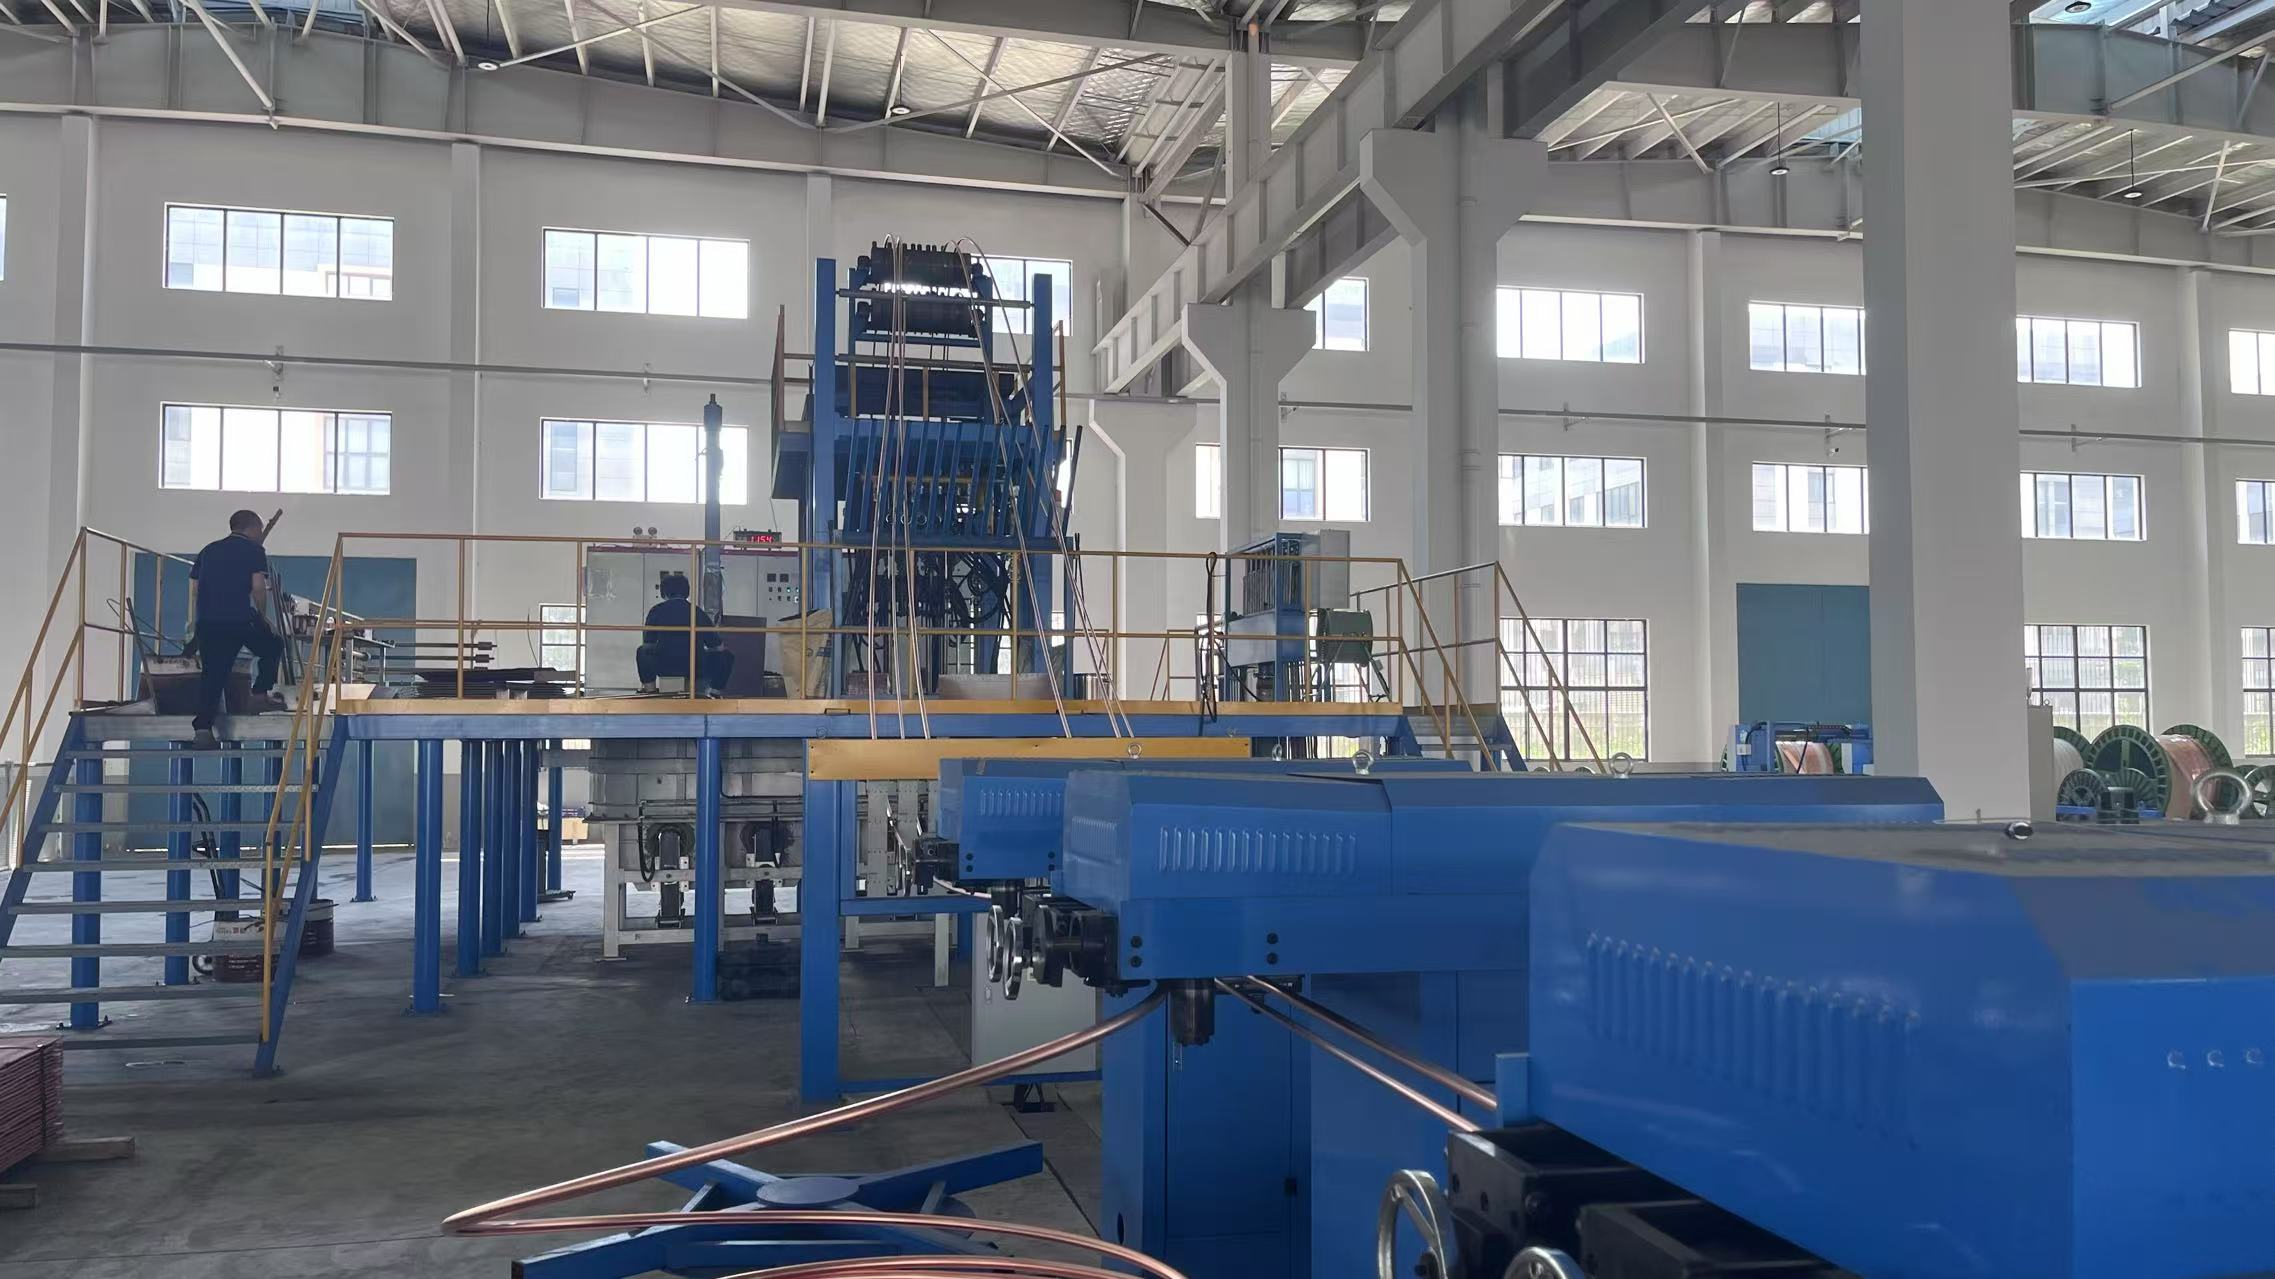
生産量の増加や顧客仕様の厳格化に伴い、最適なワイヤー直径制御を実現する課題はさらに複雑化しています。 ワイヤー生産機のように 高度な監視システムと適切なキャリブレーション手順を備えた装置は、寸法ばらつきを劇的に低減できます。本稿では、ワイヤー直径制御の向上、製造工程での誤差最小化、および製造効率の最大化に向けた実践的な対策について解説します。
ワイヤー直径制御の基本
ワイヤー製造における高精度の役割
ワイヤーの直径制御は、製造品が契約仕様および業界標準を満たすかどうかを直接的に左右します。わずか数十分の1ミリメートル単位の微小なずれであっても、製品の不合格や、後工程での性能不具合を招く可能性があります。そのため、ワイヤー製造機は、所定の公差範囲内に収まるワイヤーを安定して生産するために、張力・温度・引抜速度を一貫して制御する必要があります。
ワイヤー直径の制御を重視する製造施設では、顧客からの苦情が少なく、再加工コストが削減され、市場における評判も向上します。直径の精度と製造コストの間には逆相関関係があり、初期段階で監視技術や作業員教育への投資が必要となるものの、不良品や再加工の削減によって大幅なコスト節減が実現します。この基本的な原理を理解することで、ワイヤー製造設備の更新・改良に対する投資の正当性を明確に示すことができます。
ワイヤー直径に影響を与える主要な変数
ワイヤー製造機で得られる最終的なワイヤー直径には、複数の相互依存する変数が影響します。引張力、ライン速度、温度、ダイの形状、材料特性などが複雑に作用し、完成品のワイヤーが仕様を満たすかどうかを決定します。製造チームはこうした依存関係を正しく認識し、表面的な症状ではなく、根本原因に対処する効果的なワイヤー直径制御戦略を実施する必要があります。
材料の一貫性は、信頼性の高いワイヤー直径制御の基盤です。原材料の組成、硬度、水分含有量などのばらつきは、製造工程全体に連鎖的な影響を及ぼします。たとえ良好な状態で維持管理されたワイヤー製造機であっても、不良な入荷材料の品質を補うことはできません。そのため、サプライヤーとの連携および入荷検査手順は、包括的な直径制御プログラムにおいて不可欠な要素です。
高度な監視システムの導入
リアルタイムフィードバックを実現するセンサー技術
現代の電線製造機械では、光センサーや電磁センサーを統合し、引き抜き工程全体で電線の直径を連続的に測定します。リアルタイムのフィードバックにより、規格外の材料が蓄積する前に、引き抜きパラメーターを即座に調整できます。これらの監視システムは、生産ライン上の複数の地点で直径データを取得し、電線の直径の一貫性に関する包括的なプロファイルを作成するとともに、局所的な問題領域を特定します。
センサーによる電線直径制御を導入することで、人的依存度が低減され、手動検査に伴う測定遅延が解消されます。直径のばらつきが許容公差を超えた場合、オペレーターには即時にアラートが通知されるため、後手に回る仕分け作業ではなく、事前の対応が可能になります。高品質なセンサー技術への投資は、初回合格率の向上および直径制御不十分に起因する製造ロスの削減を通じて、確実なリターンをもたらします。
データ統合と予測分析
高度なワイヤー製造機械は、直径のずれを未然に予測する機械学習アルゴリズムとデータ収集機能を統合しています。過去の生産データ、環境条件、設備の性能指標が予測モデルに入力され、潜在的な問題を早期に特定し、予防保全を推奨します。この能動的な直径制御アプローチにより、品質保証は「検出」から「予防」へと機能を転換します。
製造チームは、リアルタイムの直径変動傾向、設備の性能指標、および予測に基づくアラートを一元的に表示するダッシュボードを活用できます。品質監視システムと生産スケジューリングとの連携により、材料ロットの選定、生産順序の決定、予防保全の実施時期など、データに基づいた意思決定が可能になります。こうした分析機能によって、生産データは単なる記録ではなく、ワイヤー直径制御の向上に直結する実行可能な知見へと変化します。
キャリブレーション、保守、およびオペレーターの熟練度
厳格なキャリブレーション手順の確立
高精度は、ワイヤー製造機の引抜設備および計測システムの正確なキャリブレーションから始まります。ダイスは仕様通りに精密に加工されなければならず、摩耗したダイスは直径の系統的ドリフトを引き起こす前に交換する必要があります。また、計測機器は定期的に認証済み標準器で検証し、品質データが実際のワイヤー径を正確に反映していることを確認しなければなりません(機器誤差による歪みがあってはなりません)。
キャリブレーション記録は、規制対応状況を示す履歴として機能し、再発する直径管理上の課題の原因特定にも役立ちます。製造現場では、設備の使用頻度、環境条件、および法規制要件に基づき、定期的なキャリブレーション実施間隔を定める必要があります。文書化されたキャリブレーションプログラムは、安定したワイヤー径管理に不可欠な運用上の規律性と、顧客監査および品質認証に求められるトレーサビリティの両方を提供します。
予防保全とオペレーター教育
設備の保守は、ワイヤー製造機による線径制御能力に直接影響します。摩耗した機械部品、ダイスのずれ、引き抜き面の劣化などは、すべて寸法ばらつきの原因となります。予防保全プログラムには、重要部品の定期点検、故障前の消耗品交換、および引抜きパラメーターが安定していることを確認するための機能試験を含める必要があります。
オペレーターの専門知識は、ワイヤー径の高精度制御を実現する上で、しばしば十分に活用されていない資産です。十分な訓練を受けたオペレーターは、機械の動作における微妙な変化を的確に把握し、生産パラメーターを適切に調整したり、品質問題を引き起こす前に保守が必要な状況を早期に見抜いたりすることができます。トラブルシューティング技術、統計的工程管理(SPC)の基本概念、および機器固有の知識を含む包括的なオペレーター教育プログラムへの投資は、ワイヤー径の制御精度の向上と生産停止時間の削減という形で、大きな効果をもたらします。
よくある質問
生産中にワイヤー径が急激に変動する原因は何ですか?
急激な直径変化は、通常、ダイスの摩耗、材料特性の変化、温度の変動、またはワイヤー製造機械の機械的アライメント不良によって引き起こされます。特定の原因を特定するには、体系的な調査が必要です:入荷材料の品質の一貫性を確認し、機械のキャリブレーションを検証し、引抜きダイスの損傷を点検し、温度制御システムを調べます。リアルタイム監視システムを活用すれば、偏差が徐々に生じたのか、あるいは突然発生したのかを特定でき、それにより原因が摩耗によるものか、あるいは急性の機械的故障によるものかを判断できます。
製造工程中におけるワイヤー直径の測定頻度はどのくらいが適切ですか?
現代の製造業におけるベストプラクティスでは、定期的な手動サンプリングではなく、自動化されたセンサーを用いた継続的な計測が推奨されています。自動ワイヤ径制御システムは、生産ライン上に複数の計測ポイントを設け、数秒ごとに包括的なデータを取得します。自動化システムが利用できない場合は、手動サンプリングを少なくとも30分ごとに行う必要があります。また、設備の立ち上げ時や特に厳しい公差で製品を製造する際には、さらに短い間隔で実施してください。
ワイヤ径の制御を改善することで、材料費を削減できますか?
はい。ワイヤーの直径制御を向上させることで、不良品率や再加工の必要性を直接的に低減し、材料費を削減できます。ワイヤー製造装置が狭い公差範囲内で安定して運転できれば、再処理や廃棄が必要となるロット数が減少します。また、直径の一貫性により、ダイスのサイズや引張力の設定を最適化でき、単位生産量あたりのエネルギー消費を抑えられます。こうした廃棄ロスの削減、エネルギー使用量の低減、材料歩留まりの向上によって得られる総合的なコスト削減効果は、先進的な直径制御システム導入に要する投資額を上回ることが多いです。

