 EN



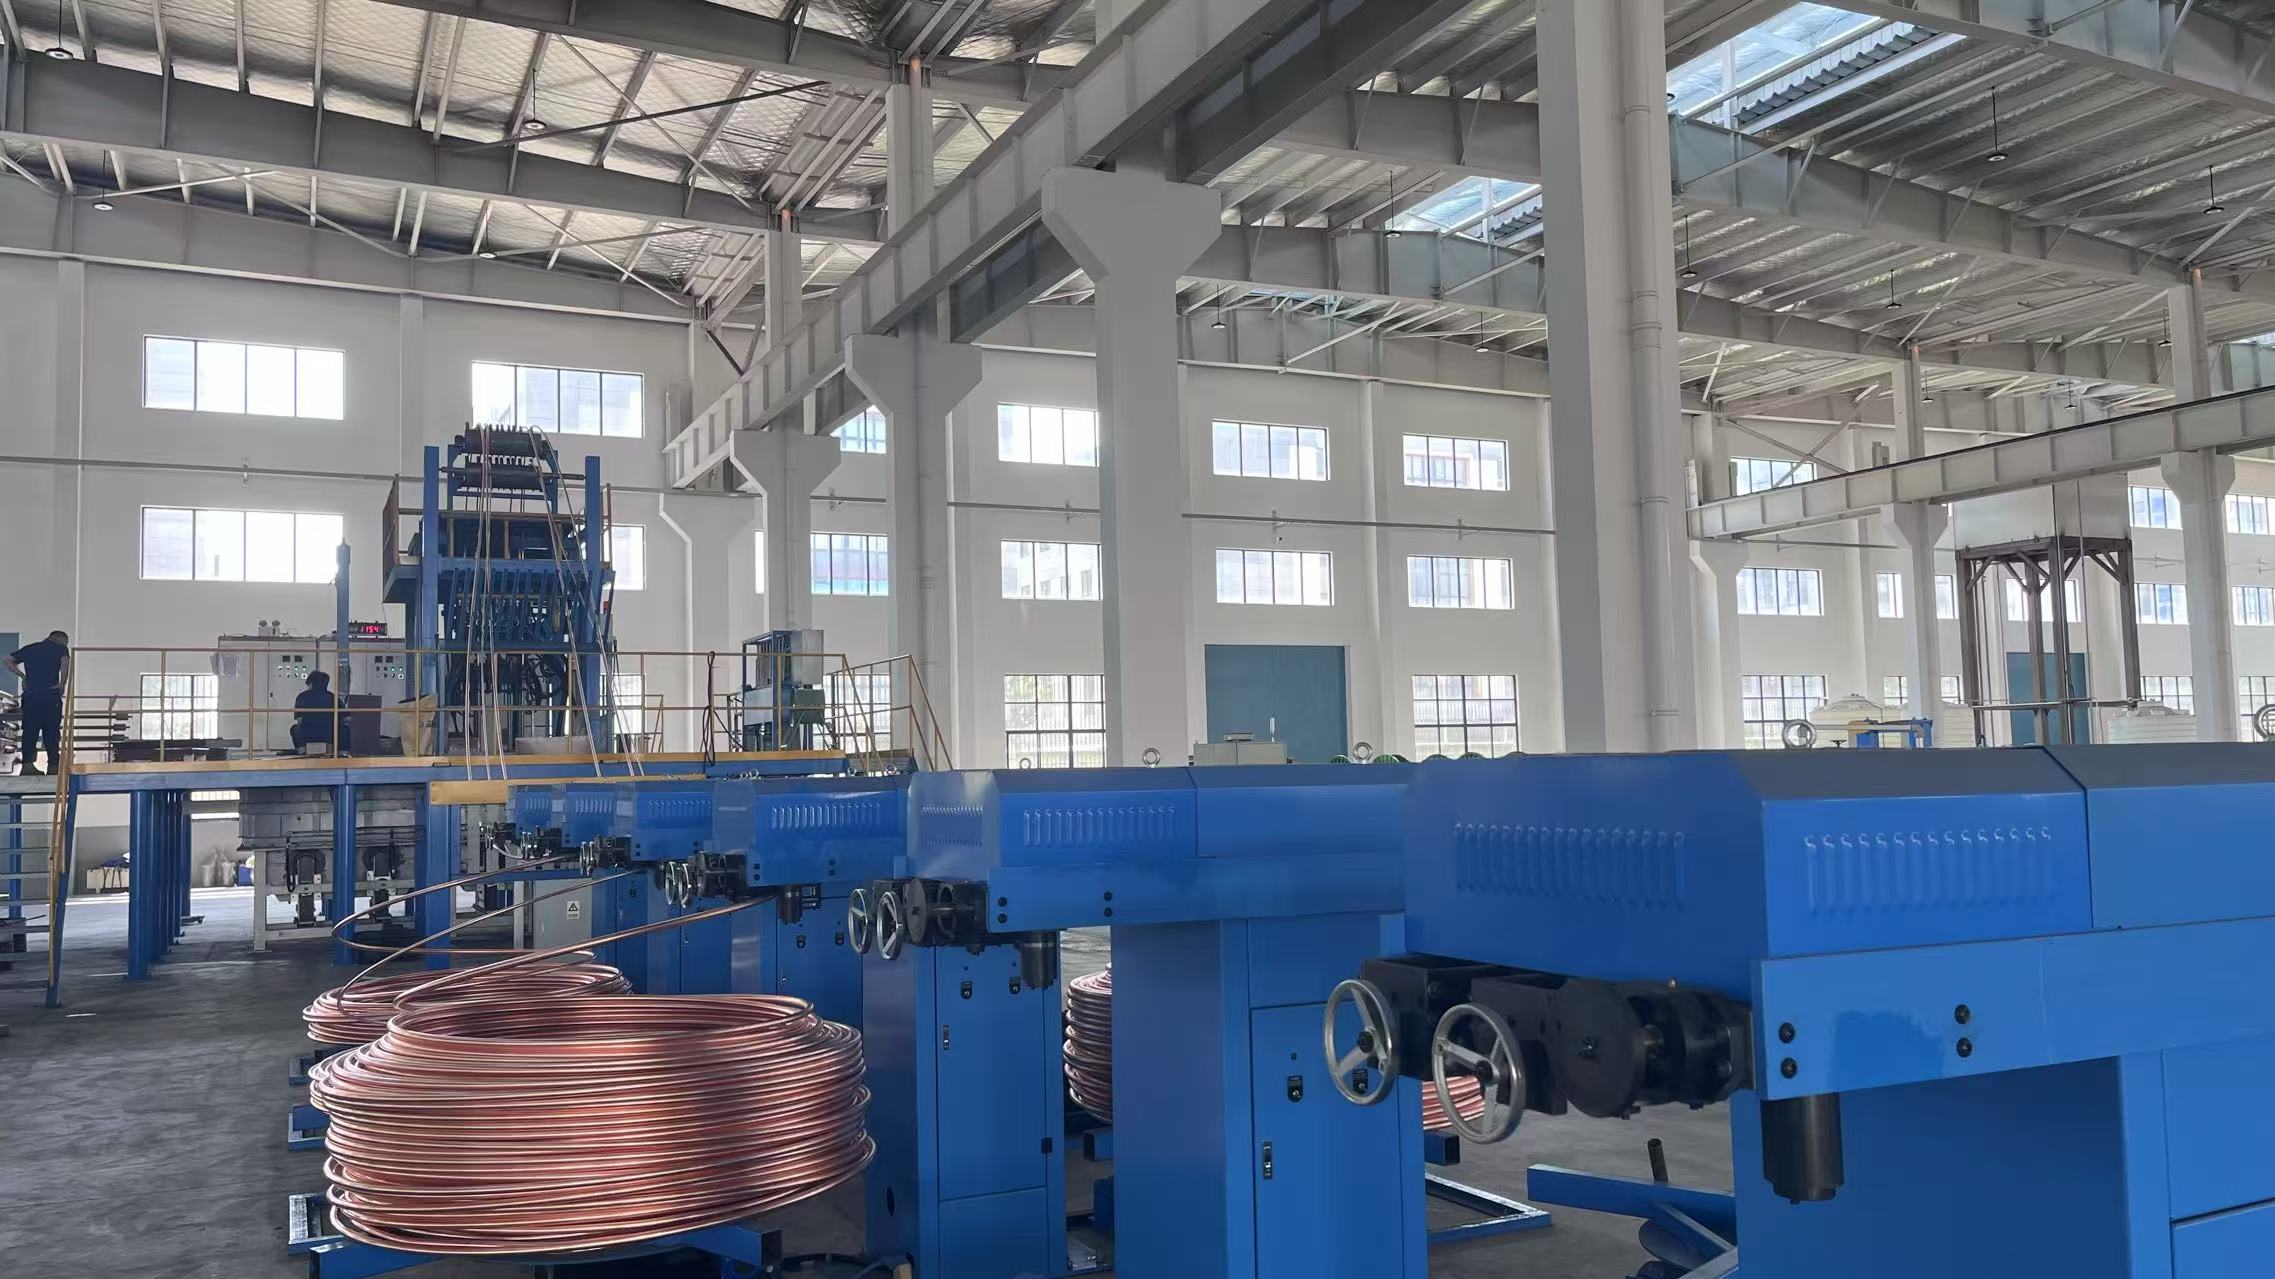
Presisi dalam pengendalian diameter kawat merupakan salah satu faktor paling kritis dalam operasi manufaktur modern. Baik Anda mengoperasikan mesin produksi kawat untuk aplikasi kelistrikan, telekomunikasi, maupun pengikatan industri, pemeliharaan spesifikasi diameter kawat yang tepat secara langsung memengaruhi kualitas produk, kepuasan pelanggan, dan profitabilitas operasional. Ketidakonsistenan diameter kawat menyebabkan penolakan terhadap lot produksi, peningkatan tingkat limbah, serta kerusakan reputasi dalam rantai pasok.
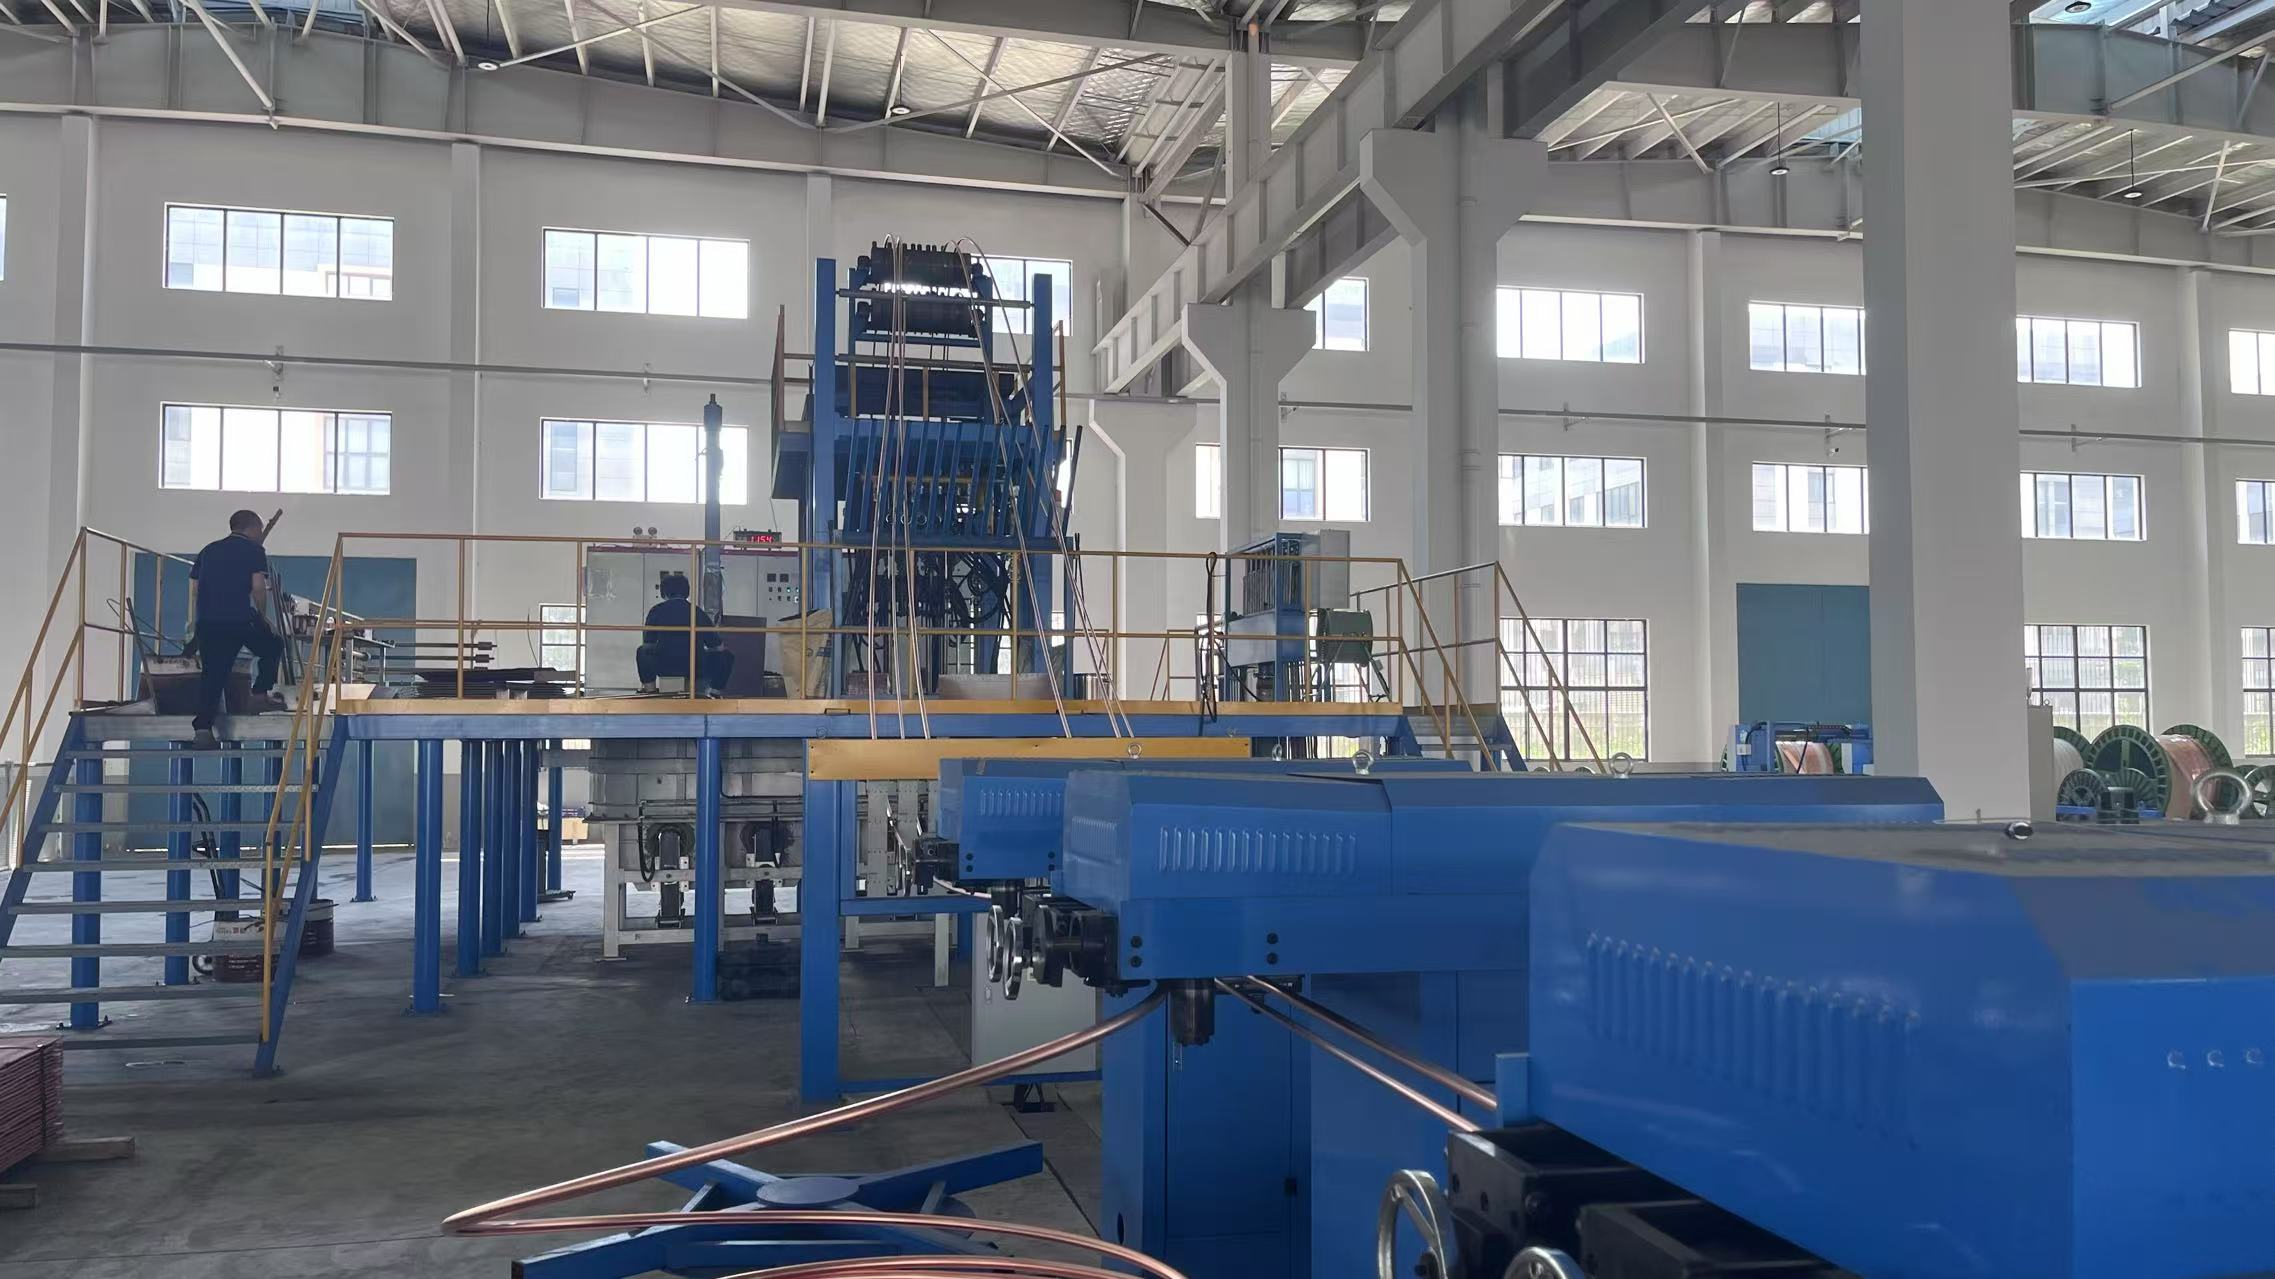
Tantangan dalam mencapai pengendalian diameter kawat yang optimal menjadi semakin kompleks seiring meningkatnya volume produksi dan semakin ketatnya spesifikasi pelanggan. Sebuah mesin produksi kawat yang dilengkapi sistem pemantauan canggih dan protokol kalibrasi yang tepat dapat secara signifikan mengurangi variasi dimensi. Artikel ini membahas strategi praktis untuk meningkatkan pengendalian diameter kawat, meminimalkan kesalahan produksi, serta memaksimalkan efisiensi operasi manufaktur Anda.
Memahami Dasar-Dasar Pengendalian Diameter Kawat
Peran Ketepatan dalam Manufaktur Kawat
Pengendalian diameter kawat secara langsung menentukan apakah hasil manufaktur Anda memenuhi spesifikasi kontrak dan standar industri. Bahkan penyimpangan kecil—yang sering diukur dalam pecahan milimeter—dapat menyebabkan penolakan produk atau kegagalan kinerja dalam aplikasi tahap lanjut. Mesin produksi kawat harus mempertahankan ketegangan, suhu, dan kecepatan penarikan yang konsisten guna menghasilkan kawat dalam batas toleransi yang ditentukan.
Fasilitas manufaktur yang mengutamakan pengendalian diameter kawat mengalami lebih sedikit keluhan pelanggan, biaya perbaikan ulang yang lebih rendah, serta reputasi pasar yang lebih baik. Hubungan antara ketepatan diameter dan biaya produksi bersifat terbalik: pengendalian yang lebih baik pada awalnya memerlukan investasi dalam teknologi pemantauan dan pelatihan operator, namun menghasilkan penghematan besar melalui penurunan limbah dan perbaikan ulang. Memahami prinsip dasar ini membantu membenarkan peningkatan infrastruktur mesin produksi kawat Anda.
Variabel Utama yang Mempengaruhi Diameter Kawat
Beberapa variabel saling terkait memengaruhi diameter kawat akhir yang dihasilkan oleh mesin produksi kawat Anda. Gaya tarik, kecepatan jalur, suhu, geometri die, dan sifat material semuanya saling berinteraksi guna menentukan apakah kawat jadi memenuhi spesifikasi. Tim manufaktur harus mengenali ketergantungan ini untuk menerapkan strategi pengendalian diameter kawat yang efektif—yang menangani akar permasalahan, bukan sekadar gejalanya.
Konsistensi material menjadi fondasi pengendalian diameter kawat yang andal. Variasi dalam komposisi bahan baku, kekerasan, atau kandungan kelembapan menimbulkan efek berantai sepanjang proses produksi. Mesin produksi kawat yang terawat baik tidak mampu mengkompensasi kualitas bahan baku masuk yang buruk, sehingga kemitraan dengan pemasok serta protokol inspeksi bahan masuk merupakan komponen esensial dalam setiap program pengendalian diameter yang komprehensif.
Menerapkan Sistem Pemantauan Lanjutan
Teknologi Sensor untuk Umpan Balik Secara Real-Time
Mesin produksi kawat modern mengintegrasikan sensor optik dan elektromagnetik untuk mengukur diameter kawat secara terus-menerus sepanjang proses penarikan. Umpan balik waktu nyata memungkinkan penyesuaian instan terhadap parameter penarikan sebelum material di luar spesifikasi menumpuk. Sistem pemantauan ini menangkap data diameter di berbagai titik sepanjang jalur produksi, sehingga membentuk profil komprehensif mengenai konsistensi diameter kawat serta mengidentifikasi zona bermasalah secara lokal.
Penerapan pengendalian diameter kawat berbasis sensor mengurangi ketergantungan pada tenaga manusia dan menghilangkan keterlambatan pengukuran yang menjadi ciri inspeksi manual. Operator menerima peringatan instan ketika penyimpangan diameter melebihi batas toleransi yang dapat diterima, sehingga memungkinkan intervensi proaktif alih-alih pemilahan reaktif. Investasi dalam teknologi sensor berkualitas memberikan keuntungan melalui peningkatan hasil produksi pertama kali (first-pass yield) dan pengurangan limbah manufaktur akibat pengendalian diameter kawat yang tidak memadai.
Integrasi Data dan Analitik Prediktif
Mesin produksi kawat canggih kini mengintegrasikan pengumpulan data dengan algoritma pembelajaran mesin yang memprediksi pergeseran diameter sebelum terjadi. Data produksi historis, kondisi lingkungan, dan metrik kinerja peralatan diumpankan ke model prediktif guna mengidentifikasi masalah yang mulai muncul serta merekomendasikan pemeliharaan preventif. Pendekatan proaktif terhadap pengendalian diameter kawat ini mengubah jaminan kualitas dari fungsi deteksi menjadi fungsi pencegahan.
Tim manufaktur memperoleh manfaat dari dashboard terpadu yang menampilkan tren diameter secara waktu nyata, indikator kinerja peralatan, serta peringatan prediktif. Integrasi antara sistem pemantauan kualitas dan penjadwalan produksi memungkinkan pengambilan keputusan berbasis data mengenai lot bahan, urutan produksi, serta waktu pelaksanaan pemeliharaan preventif. Kemampuan analitik ini mengubah data produksi mentah menjadi intelijen yang dapat ditindaklanjuti, sehingga secara langsung meningkatkan hasil pengendalian diameter kawat.
Kalibrasi, Pemeliharaan, dan Keunggulan Operator
Menetapkan Protokol Kalibrasi yang Ketat
Presisi dimulai dari kalibrasi akurat peralatan penarik kawat dan sistem pengukuran pada mesin produksi kawat Anda. Mati harus berukuran tepat sesuai spesifikasi, dengan mati yang aus diganti sebelum menyebabkan pergeseran diameter sistematik. Verifikasi berkala peralatan pengukuran terhadap standar bersertifikat memastikan data kualitas mencerminkan diameter kawat aktual secara akurat, bukan kesalahan instrumen.
Dokumentasi kalibrasi menciptakan catatan historis yang membuktikan kepatuhan serta membantu menangani masalah pengendalian diameter yang berulang. Fasilitas manufaktur harus menetapkan interval kalibrasi terjadwal berdasarkan tingkat penggunaan peralatan, kondisi lingkungan, dan persyaratan regulasi. Program kalibrasi yang terdokumentasi memberikan disiplin operasional yang diperlukan untuk pengendalian diameter kawat yang konsisten, sekaligus jejak terlacak yang dibutuhkan dalam audit pelanggan dan sertifikasi kualitas.
Pemeliharaan Pencegahan dan Pelatihan Operator
Pemeliharaan peralatan secara langsung memengaruhi kemampuan mesin produksi kawat Anda dalam mengendalikan diameter kawat. Komponen mekanis yang aus, mata dies yang tidak sejajar, serta permukaan penarik yang menurun kualitasnya semuanya berkontribusi terhadap variasi dimensi. Program pemeliharaan preventif harus mencakup inspeksi berkala terhadap komponen kritis, penggantian barang habis pakai sebelum terjadinya kegagalan, serta pengujian fungsional untuk memverifikasi bahwa parameter penarikan tetap stabil.
Keahlian operator merupakan aset yang sering kali belum dimanfaatkan secara optimal dalam mencapai pengendalian diameter kawat yang unggul. Operator yang terlatih dengan baik mampu mengenali perubahan halus dalam perilaku mesin, melakukan penyesuaian parameter produksi berdasarkan pertimbangan matang, serta mengidentifikasi kebutuhan perawatan sebelum menyebabkan masalah kualitas. Investasi dalam program pelatihan operator yang komprehensif—meliputi keterampilan pemecahan masalah, konsep pengendalian proses statistik, dan pengetahuan spesifik peralatan—memberikan imbal hasil signifikan melalui peningkatan konsistensi pengendalian diameter kawat dan pengurangan waktu henti produksi.
Tanya Jawab
Apa penyebab deviasi mendadak pada diameter kawat dalam proses produksi?
Perubahan mendadak pada diameter umumnya disebabkan oleh keausan die, perubahan sifat bahan, fluktuasi suhu, atau ketidaksejajaran mekanis pada mesin produksi kawat. Mengidentifikasi penyebab spesifik memerlukan investigasi sistematis: periksa konsistensi bahan baku masuk, verifikasi kalibrasi mesin, inspeksi die drawing untuk kerusakan, serta periksa sistem pengendali suhu. Sistem pemantauan waktu nyata membantu menentukan apakah penyimpangan terjadi secara bertahap atau mendadak—yang menunjukkan apakah penyebabnya terkait keausan atau kegagalan mekanis akut.
Seberapa sering diameter kawat harus diukur selama proses produksi?
Praktik terbaik manufaktur modern merekomendasikan pengukuran berkelanjutan menggunakan sensor otomatis, bukan pengambilan sampel manual secara berkala. Sistem kontrol diameter kawat otomatis mengukur di beberapa titik sepanjang jalur produksi, memberikan data komprehensif setiap beberapa detik. Jika sistem otomatis tidak tersedia, pengambilan sampel manual harus dilakukan minimal setiap 30 menit, dengan interval yang lebih sering selama fase penyetelan atau saat memproduksi toleransi yang sangat ketat.
Apakah peningkatan kontrol diameter kawat dapat mengurangi biaya bahan?
Ya, pengendalian diameter kawat yang lebih baik secara langsung mengurangi biaya bahan baku dengan meminimalkan tingkat limbah dan kebutuhan pengerjaan ulang. Ketika mesin produksi kawat beroperasi dalam batas toleransi yang ketat, lebih sedikit lot yang memerlukan pengolahan ulang atau pembuangan. Selain itu, diameter yang konsisten memungkinkan pengoptimalan ukuran die dan pengaturan gaya tarik, sehingga mengurangi konsumsi energi per unit output. Total penghematan biaya akibat pengurangan limbah, penurunan konsumsi energi, serta peningkatan hasil bahan baku sering kali melebihi investasi yang diperlukan untuk menerapkan sistem pengendalian diameter canggih.

