 EN



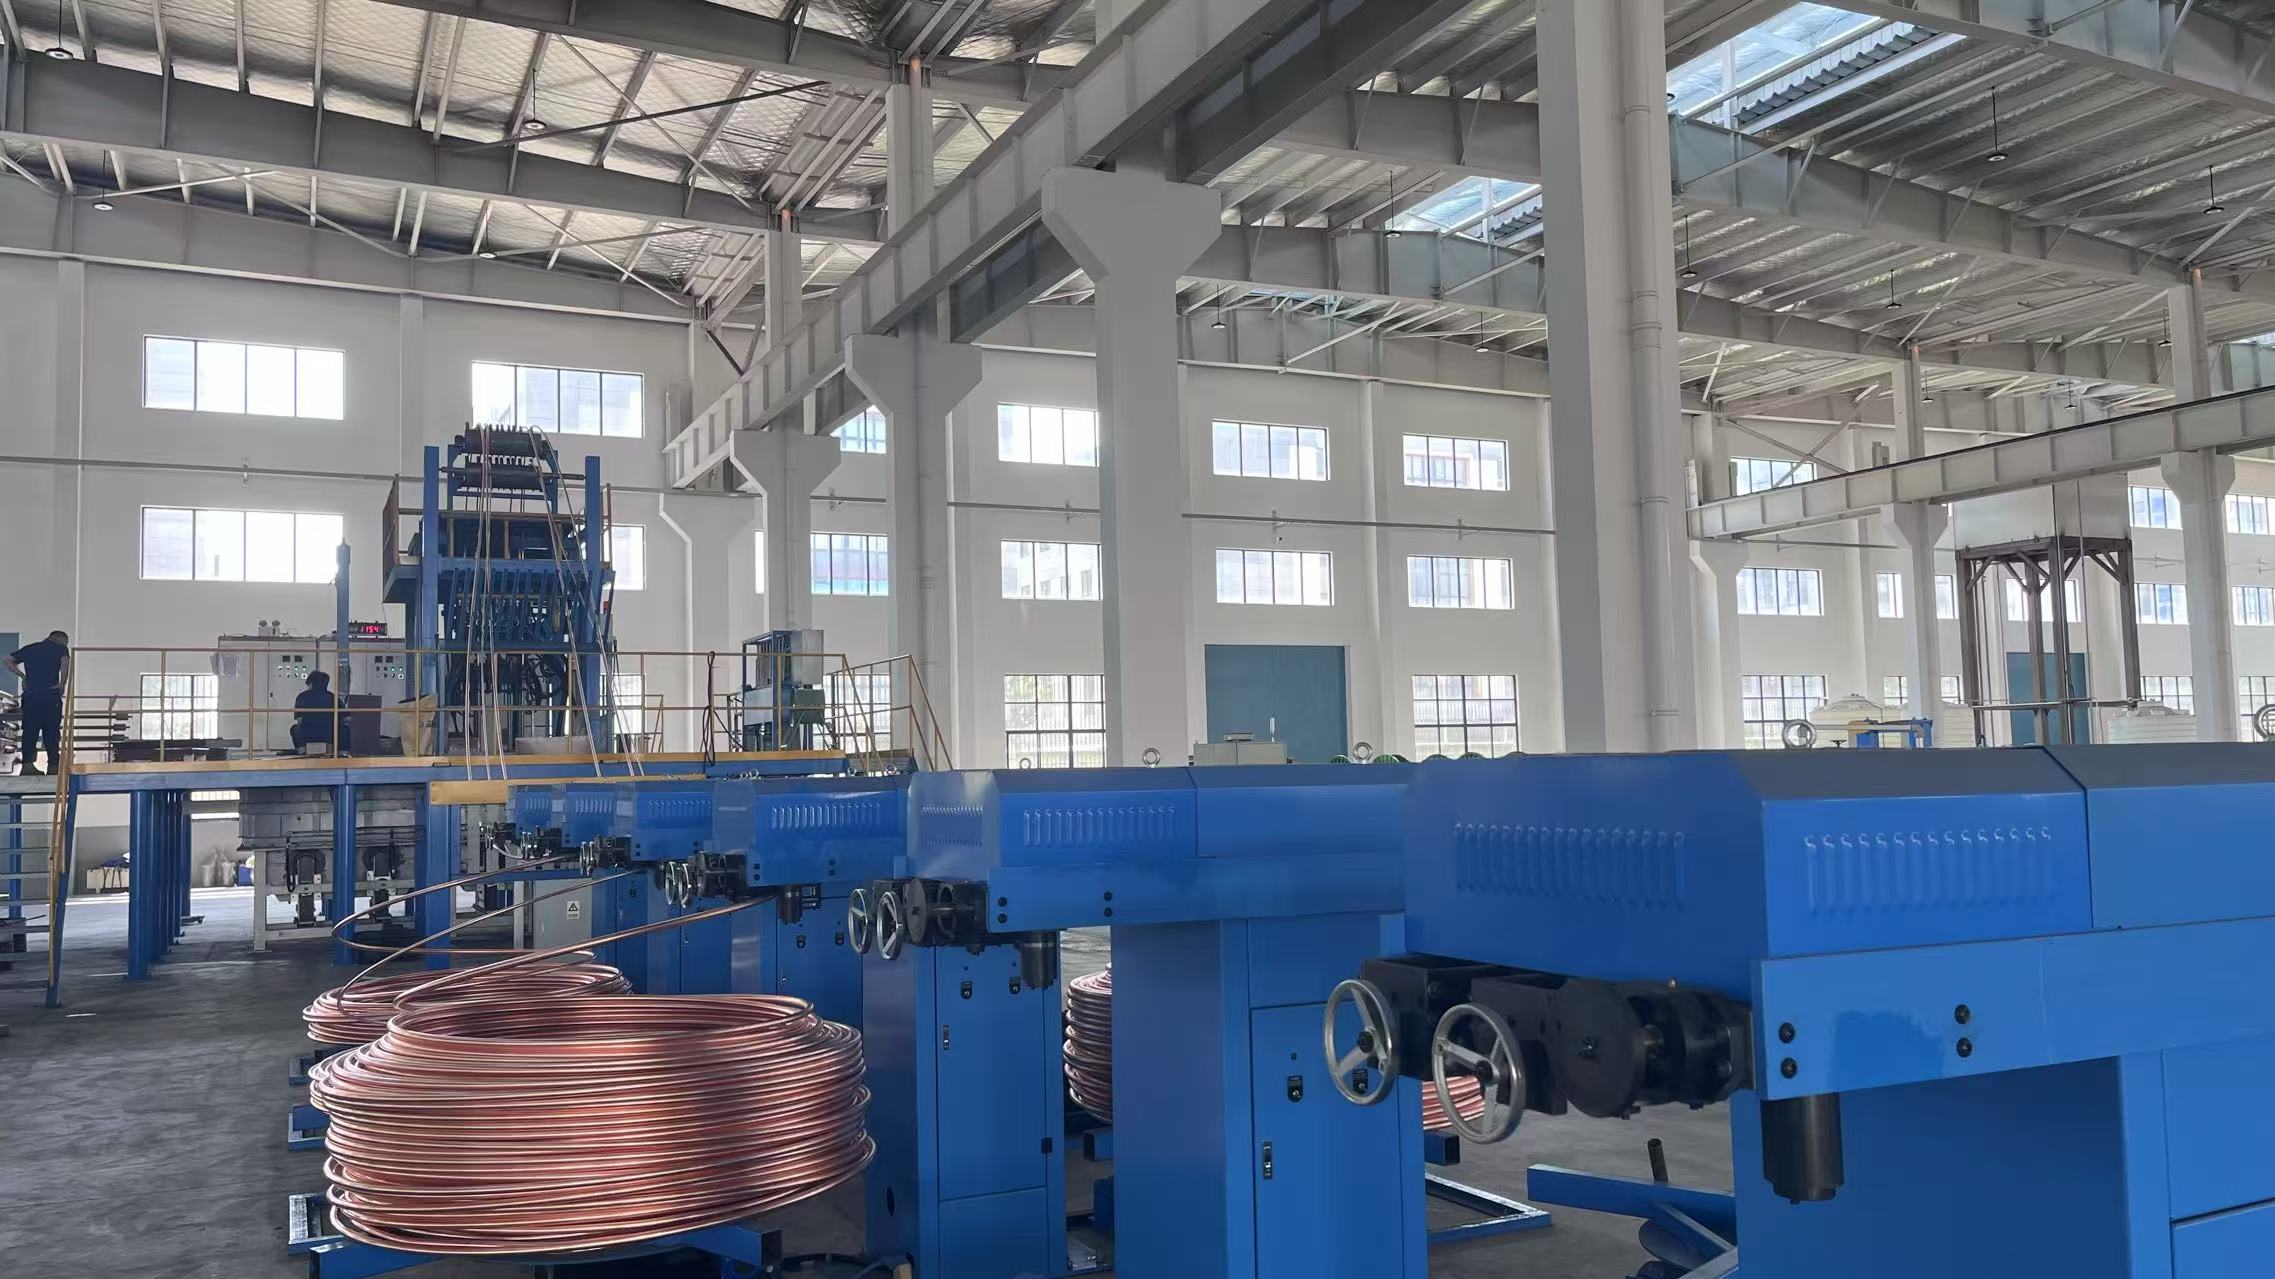
Точність у контролі діаметра дроту є одним із найважливіших чинників у сучасних виробничих процесах. Незалежно від того, чи ви експлуатуєте верстат для виробництва дроту для електротехнічних застосувань, телекомунікацій чи промислового кріплення, підтримання точних параметрів дроту безпосередньо впливає на якість продукції, задоволеність клієнтів та рентабельність виробництва. Нестабільність діаметра дроту призводить до відхилення партій, зростання відходів та пошкодження репутації в ланцюзі поставок.
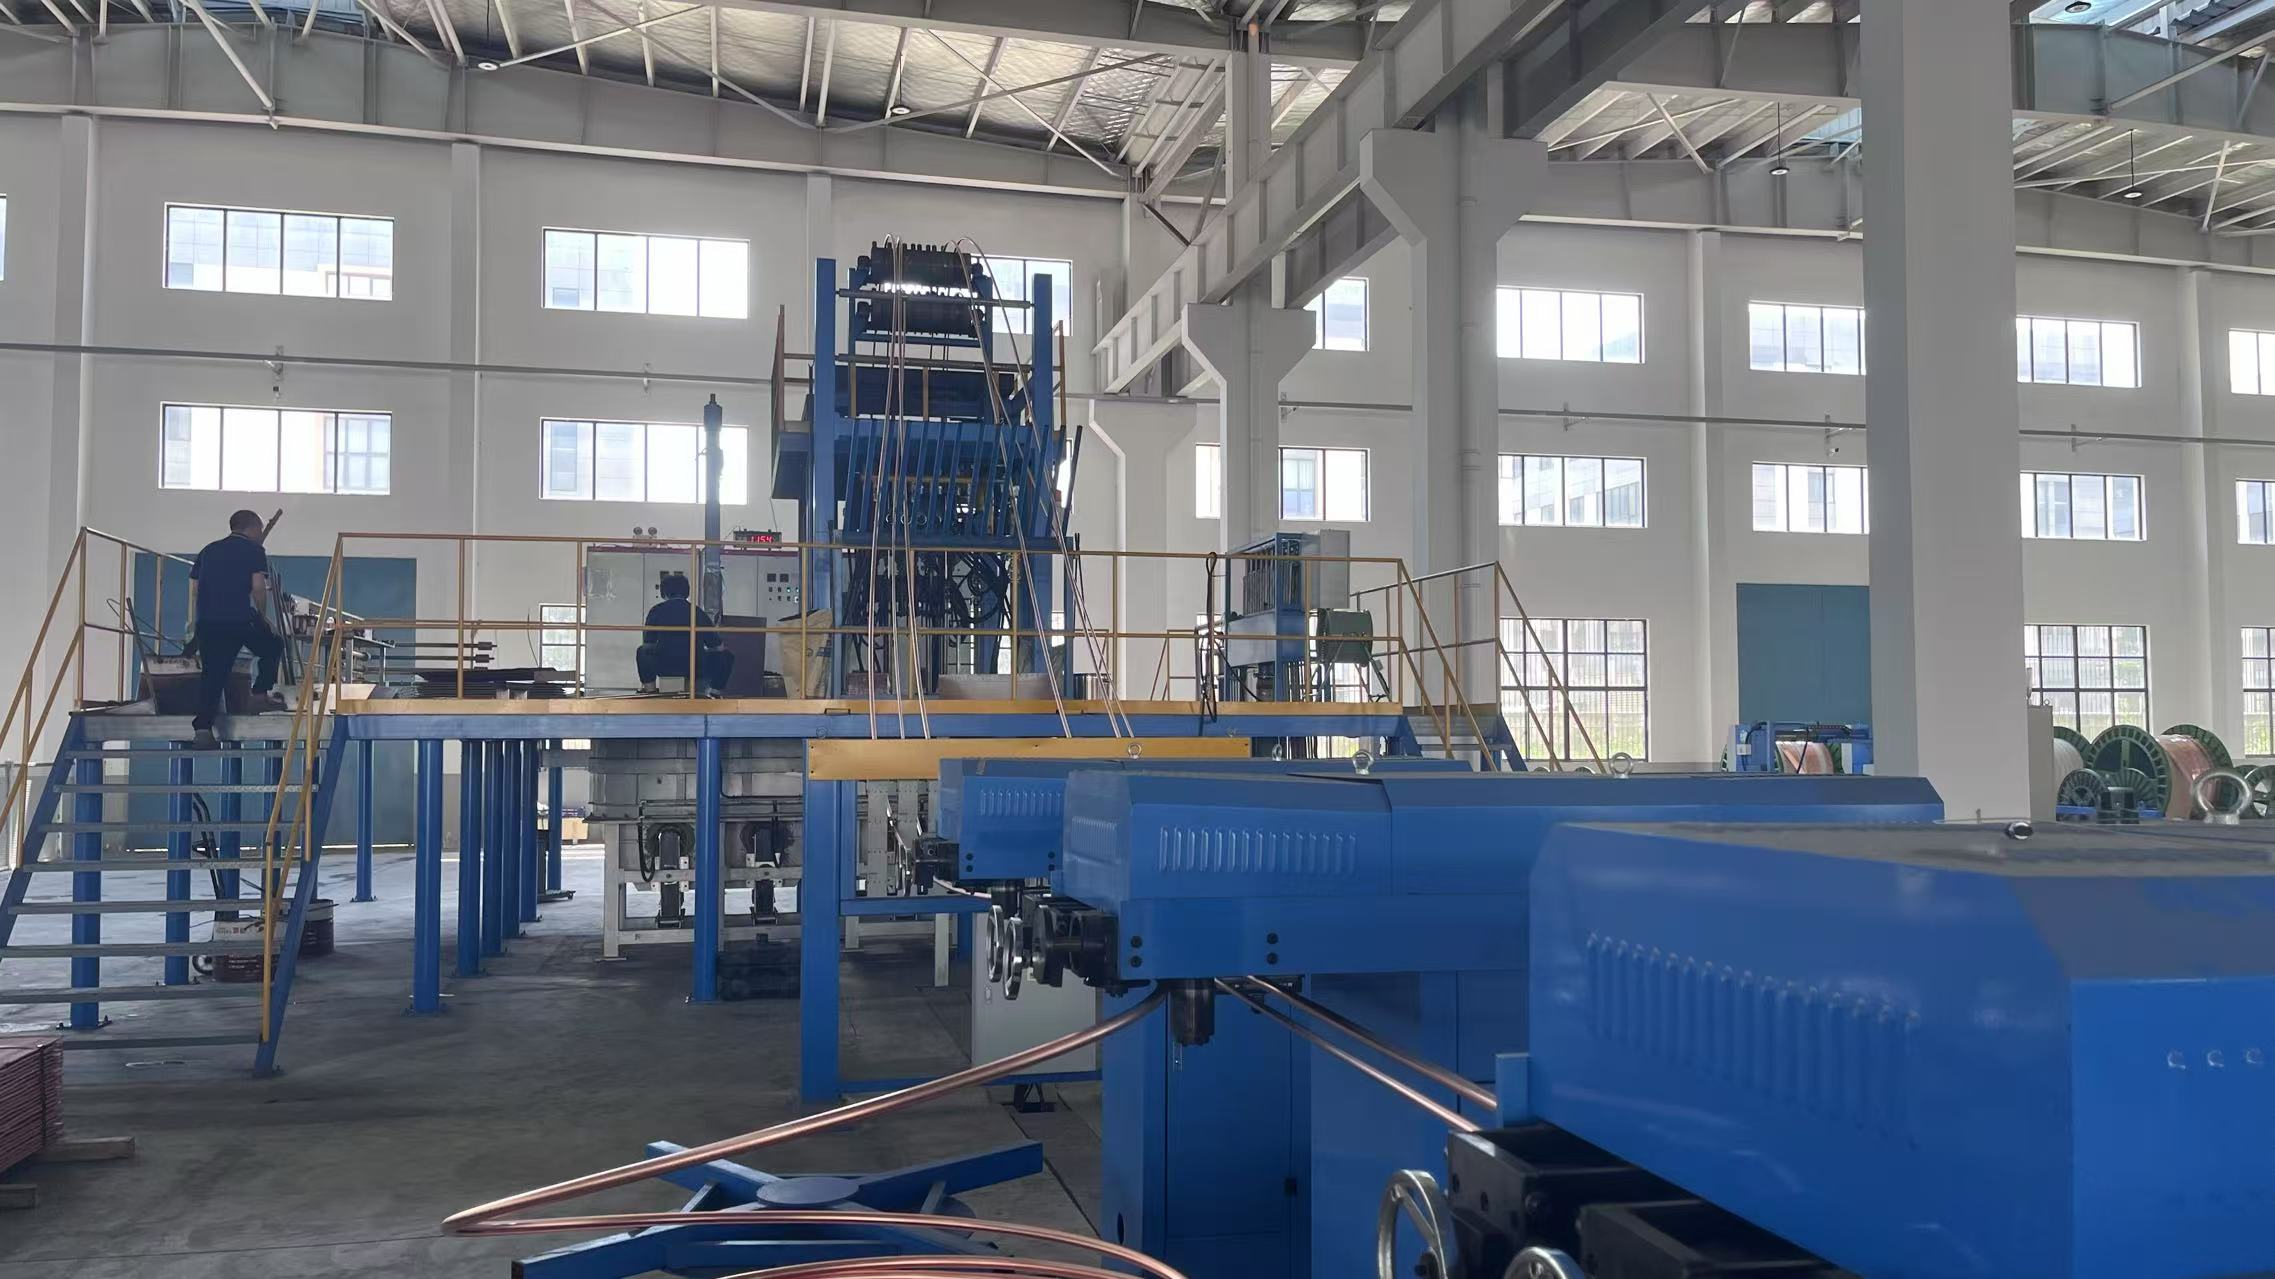
Задача досягнення оптимального контролю діаметра дроту стає складнішою зі збільшенням обсягів виробництва й ужорсточенням вимог замовників. виробничий апарат для проводів верстат, оснащений передовими системами моніторингу та правильними протоколами калібрування, може значно зменшити розкид розмірів. У цій статті розглядаються практичні стратегії покращення контролю діаметра дроту, зниження виробничих помилок та максимізації ефективності вашого виробничого процесу.
Основи контролю діаметра дроту
Роль точності у виробництві дроту
Контроль діаметра дроту безпосередньо визначає, чи відповідає ваша продукція контрактним специфікаціям та галузевим стандартам. Навіть незначні відхилення — часто вимірювані частками міліметра — можуть призвести до відмови продукту або збоїв у його роботі в подальших застосуваннях. Машина для виробництва дроту має забезпечувати стабільне натягнення, температуру та швидкість витягування, щоб виробляти дріт у межах заданих допусків.
Виробничі потужності, які надають пріоритет контролю діаметра дроту, отримують менше скарг від клієнтів, знижують витрати на повторну обробку та покращують репутацію на ринку. Зв’язок між точністю діаметра та виробничими витратами є оберненим: кращий контроль спочатку вимагає інвестицій у технології моніторингу та підготовку операторів, але приносить значні економії за рахунок зменшення браку та повторної обробки. Розуміння цього фундаментального принципу допомагає обґрунтувати модернізацію інфраструктури вашої машини для виробництва дроту.
Ключові змінні, що впливають на діаметр дроту
Кілька взаємопов’язаних змінних впливають на кінцевий діаметр дроту, який виробляє ваша машина для виробництва дроту. Зусилля протягування, швидкість лінії, температура, геометрія матриці та властивості матеріалу взаємодіють між собою й визначають, чи відповідає готовий дріт заданим специфікаціям. Виробничі команди повинні розуміти ці взаємозв’язки, щоб реалізовувати ефективні стратегії контролю діаметра дроту, спрямовані на усунення кореневих причин, а не лише їх проявів.
Стабільність матеріалу є основою надійного контролю діаметра дроту. Коливання складу сировини, твердості чи вмісту вологи в ній призводять до каскадних ефектів у всьому виробничому процесі. Навіть добре обслуговувана машина для виробництва дроту не може компенсувати погану якість вхідного матеріалу, тому партнерства з постачальниками та протоколи перевірки вхідної сировини є обов’язковими елементами будь-якої комплексної програми контролю діаметра.
Впровадження передових систем моніторингу
Сенсорні технології для зворотного зв’язку в реальному часі
Сучасні верстати для виробництва дроту інтегрують оптичні та електромагнітні датчики для безперервного вимірювання діаметра дроту протягом усього процесу витягування. Зворотний зв’язок у реальному часі дозволяє негайно коригувати параметри витягування, перш ніж накопичиться матеріал із відхиленням від специфікації. Ці системи моніторингу фіксують дані про діаметр у кількох точках вздовж виробничої лінії, формуючи комплексний профіль стабільності діаметра дроту й виявляючи локалізовані зони проблем.
Впровадження контролю діаметра дроту на основі датчиків зменшує залежність від людини й усуває затримку вимірювання, притаманну ручному огляду. Оператори отримують миттєві сповіщення, коли відхилення діаметра перевищує припустимі допуски, що забезпечує проактивне втручання замість реактивного сортування. Інвестиції в якісні датчикові технології відшкодовуються завдяки підвищенню коефіцієнта виходу придатної продукції з першого проходу й зниженню виробничих відходів, пов’язаних із недостатнім контролем діаметра дроту.
Інтеграція даних та прогнозна аналітика
Сучасні верстати для виробництва дроту інтегрують збір даних із алгоритмами машинного навчання, які передбачають відхилення діаметра до його виникнення. Історичні дані виробництва, умови навколишнього середовища та метрики продуктивності обладнання надходять у прогнозні моделі, що виявляють зароджувальні проблеми й рекомендують профілактичне технічне обслуговування. Такий проактивний підхід до контролю діаметра дроту перетворює забезпечення якості з функції виявлення на функцію запобігання.
Виробничі команди отримують переваги від узагальнених інформаційних панелей, що відображають поточні тенденції діаметра, показники продуктивності обладнання та прогнозні сповіщення. Інтеграція систем контролю якості з плануванням виробництва дозволяє приймати рішення, засновані на даних, щодо партій матеріалів, послідовності виробництва та термінів профілактичного технічного обслуговування. Ці аналітичні можливості перетворюють необроблені виробничі дані на практичну інформацію, яка безпосередньо покращує результати контролю діаметра дроту.
Калібрування, технічне обслуговування та майстерність операторів
Встановлення суворих протоколів калібрування
Точність починається з точного калібрування обладнання для витягування дроту та систем вимірювання. Дії мають мати точні розміри відповідно до специфікацій, а зношені дії слід замінювати до того, як вони спричинять систематичне відхилення діаметра. Регулярна перевірка вимірювального обладнання за сертифікованими стандартами забезпечує, що дані про якість точно відображають фактичний діаметр дроту, а не похибку приладу.
Документація щодо калібрування створює історичний запис, який підтверджує відповідність вимогам і допомагає усувати повторювані проблеми з контролем діаметра. Виробничі потужності мають встановлювати заплановані інтервали калібрування на основі інтенсивності використання обладнання, умов навколишнього середовища та регуляторних вимог. Документована програма калібрування забезпечує як оперативну дисципліну, необхідну для стабільного контролю діаметра дроту, так і повну прослідковуваність, потрібну для аудитів замовників та отримання сертифікатів якості.
Профілактичне технічне обслуговування та підготовка операторів
Обслуговування обладнання безпосередньо впливає на здатність вашого верстата для виробництва дроту підтримувати контроль над діаметром дроту. Зношені механічні компоненти, неправильно встановлені матриці та деградовані поверхні витягування призводять до розбіжностей у розмірах. Програми профілактичного обслуговування мають передбачати регулярний огляд критичних компонентів, заміну споживаних деталей до їхньої відмови та функціональні перевірки для підтвердження стабільності параметрів витягування.
Досвід операторів — це часто недооцінюваний ресурс для досягнення високоточної контролюваності діаметра дроту. Кваліфіковані оператори помічають незначні зміни в поведінці обладнання, вносить обґрунтовані корективи в технологічні параметри виробництва та вчасно виявляють потребу в технічному обслуговуванні, щоб запобігти виникненню проблем із якістю. Інвестиції в комплексні програми підготовки операторів — зокрема, у галузі усунення несправностей, статистичного контролю процесів та спеціалізованих знань про обладнання — забезпечують суттєвий економічний ефект завдяки покращенню стабільності контролюваності діаметра дроту та скороченню простоїв виробництва.
Часті запитання
Що викликає раптові відхилення діаметра дроту під час виробництва?
Різкі зміни діаметра, як правило, виникають через зношування матриць, зміни властивостей матеріалу, коливання температури або механічне розладження у верстаті для виробництва дроту. Визначення конкретної причини вимагає систематичного дослідження: перевірте однорідність вхідного матеріалу, підтвердьте калібрування верстата, огляньте матриці на наявність пошкоджень та проаналізуйте системи контролю температури. Системи моніторингу в реальному часі допомагають визначити, чи відхилення виникло поступово чи раптово, що вказує на те, чи є причиною зношування чи гостра механічна несправність.
Як часто слід вимірювати діаметр дроту під час виробництва?
Сучасні найкращі практики виробництва рекомендують безперервне вимірювання за допомогою автоматизованих датчиків замість періодичного ручного відбору зразків. Автоматизовані системи контролю діаметра дроту вимірюють у кількох точках уздовж виробничої лінії й надають комплексні дані кожні кілька секунд. Якщо автоматизовані системи недоступні, ручний відбір зразків слід проводити щонайменше раз на 30 хвилин, а під час етапів налагодження або виготовлення продукції з особливо жорсткими допусками — ще частіше.
Чи можуть покращення в контролі діаметра дроту знизити витрати на матеріали?
Так, покращений контроль діаметра дроту безпосередньо зменшує витрати на матеріали за рахунок мінімізації відходів і потреби у доопрацюванні. Коли верстат для виробництва дроту працює в межах вузьких допусків, менше партій потребує повторної обробки або утилізації. Крім того, постійний діаметр дозволяє оптимізувати розміри волок і налаштування зусиль протягування, що знижує енергоспоживання на одиницю продукції. Сукупна економія від зменшення відходів, нижчого енергоспоживання та покращеного виходу матеріалу часто перевищує інвестиції, необхідні для впровадження сучасних систем контролю діаметра.

