 EN



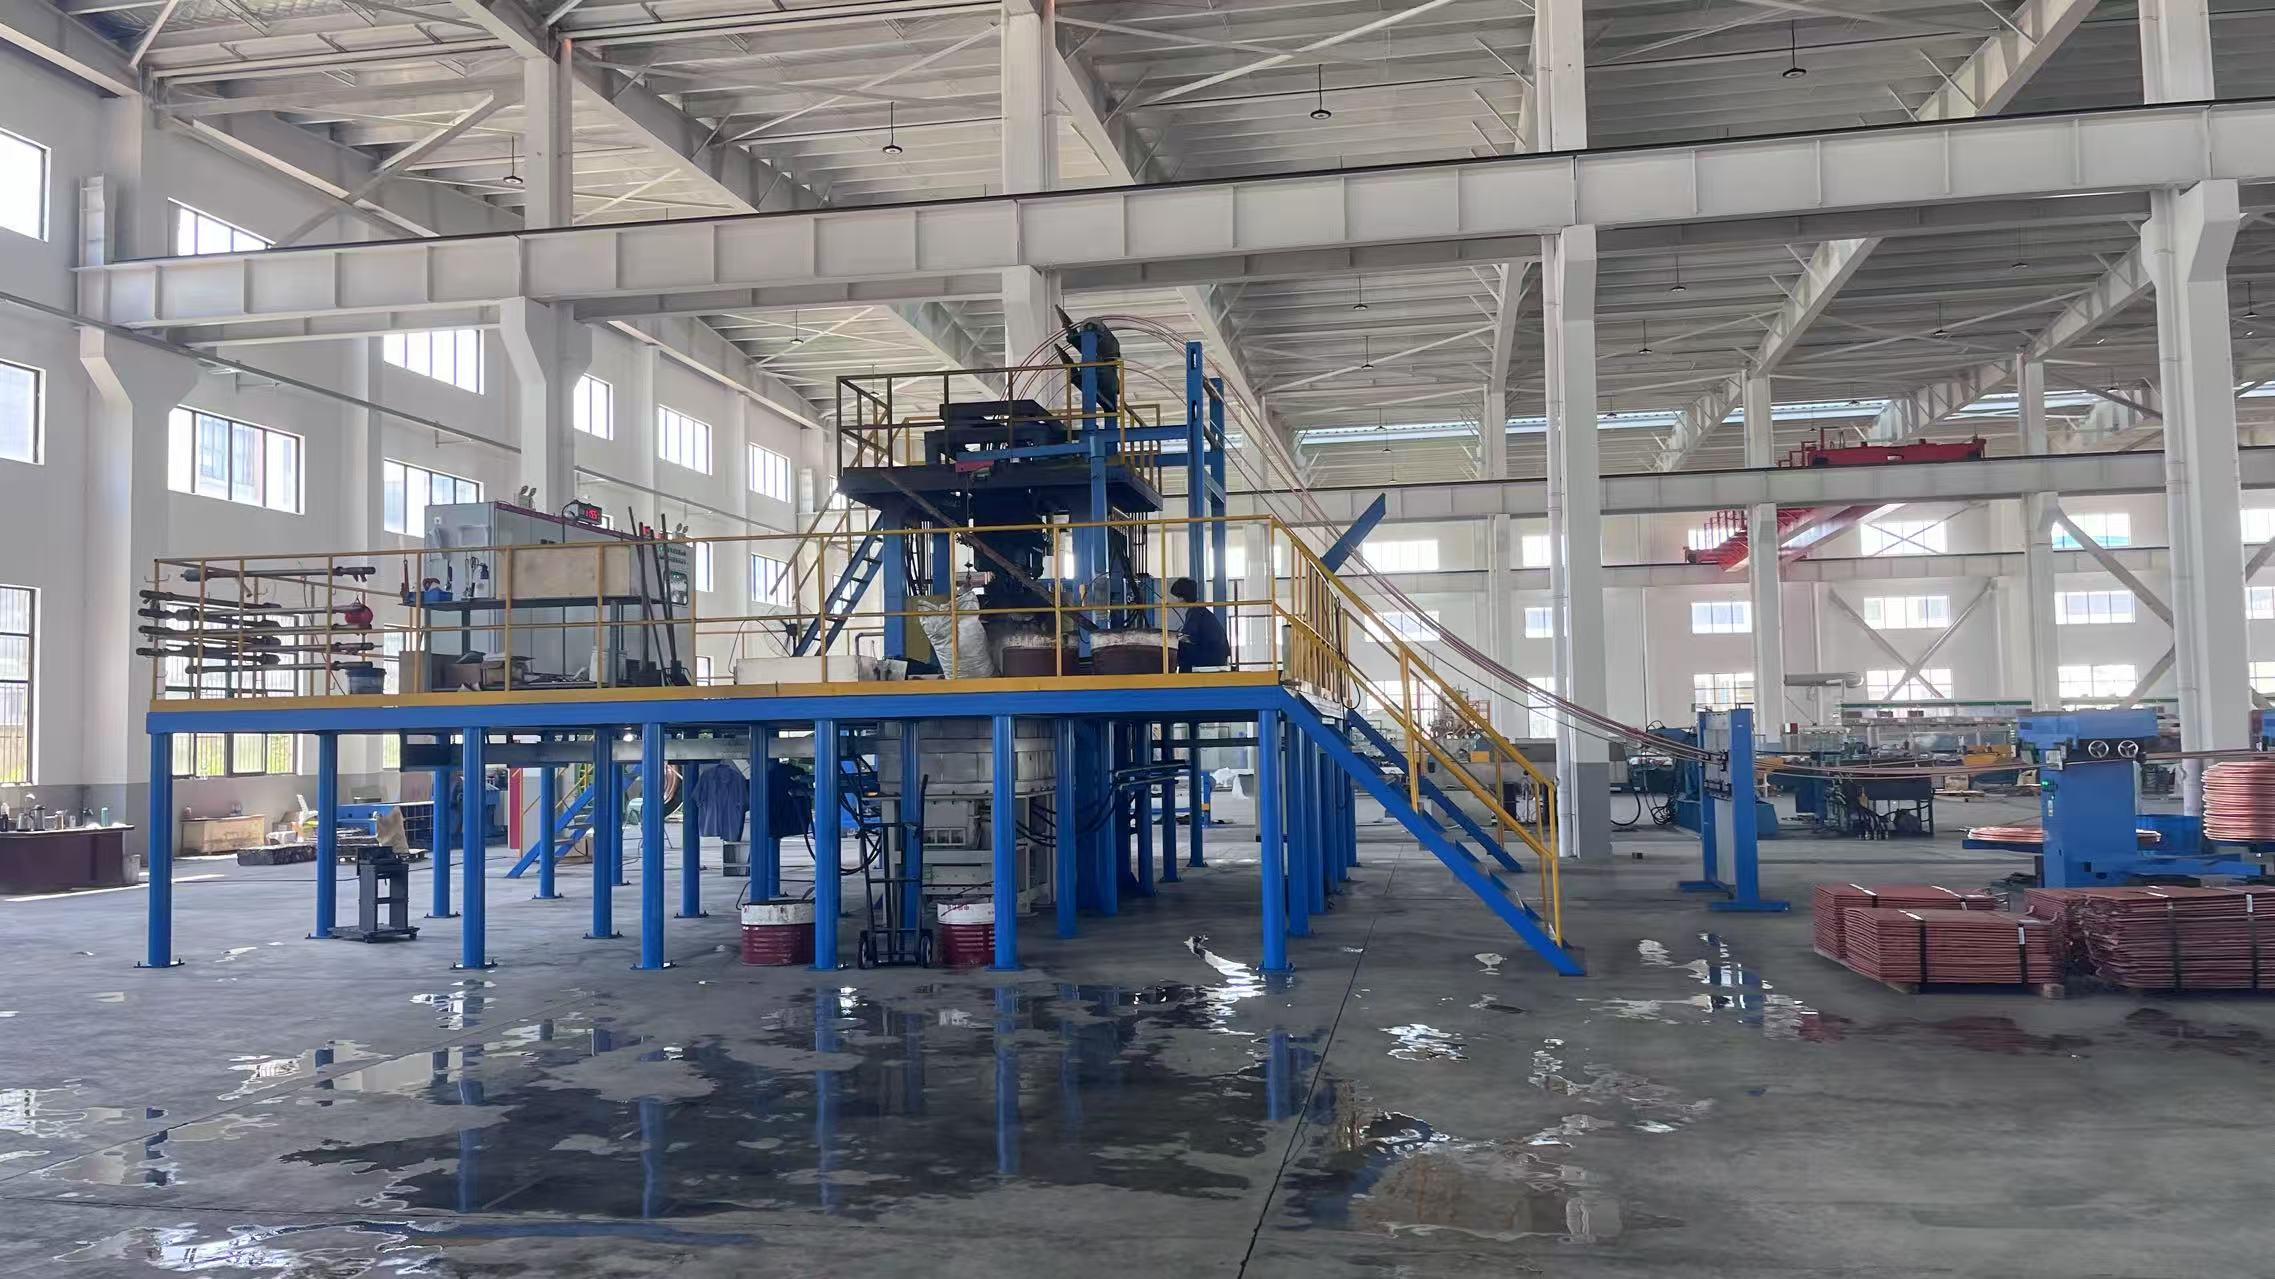
ワイヤー製造における製品品質の均一化は、主に「 ワイヤー生産機のように 」の適切な設定と保守に大きく依存します。多くのメーカーが、設備を最適なパラメーターから外れた状態で運用しているため、寸法ばらつき、表面欠陥、材料ロスといった問題に直面しています。目的に応じた機械調整を行う方法を理解することは、厳しい公差を維持し、不良品発生率を低減するために不可欠です。
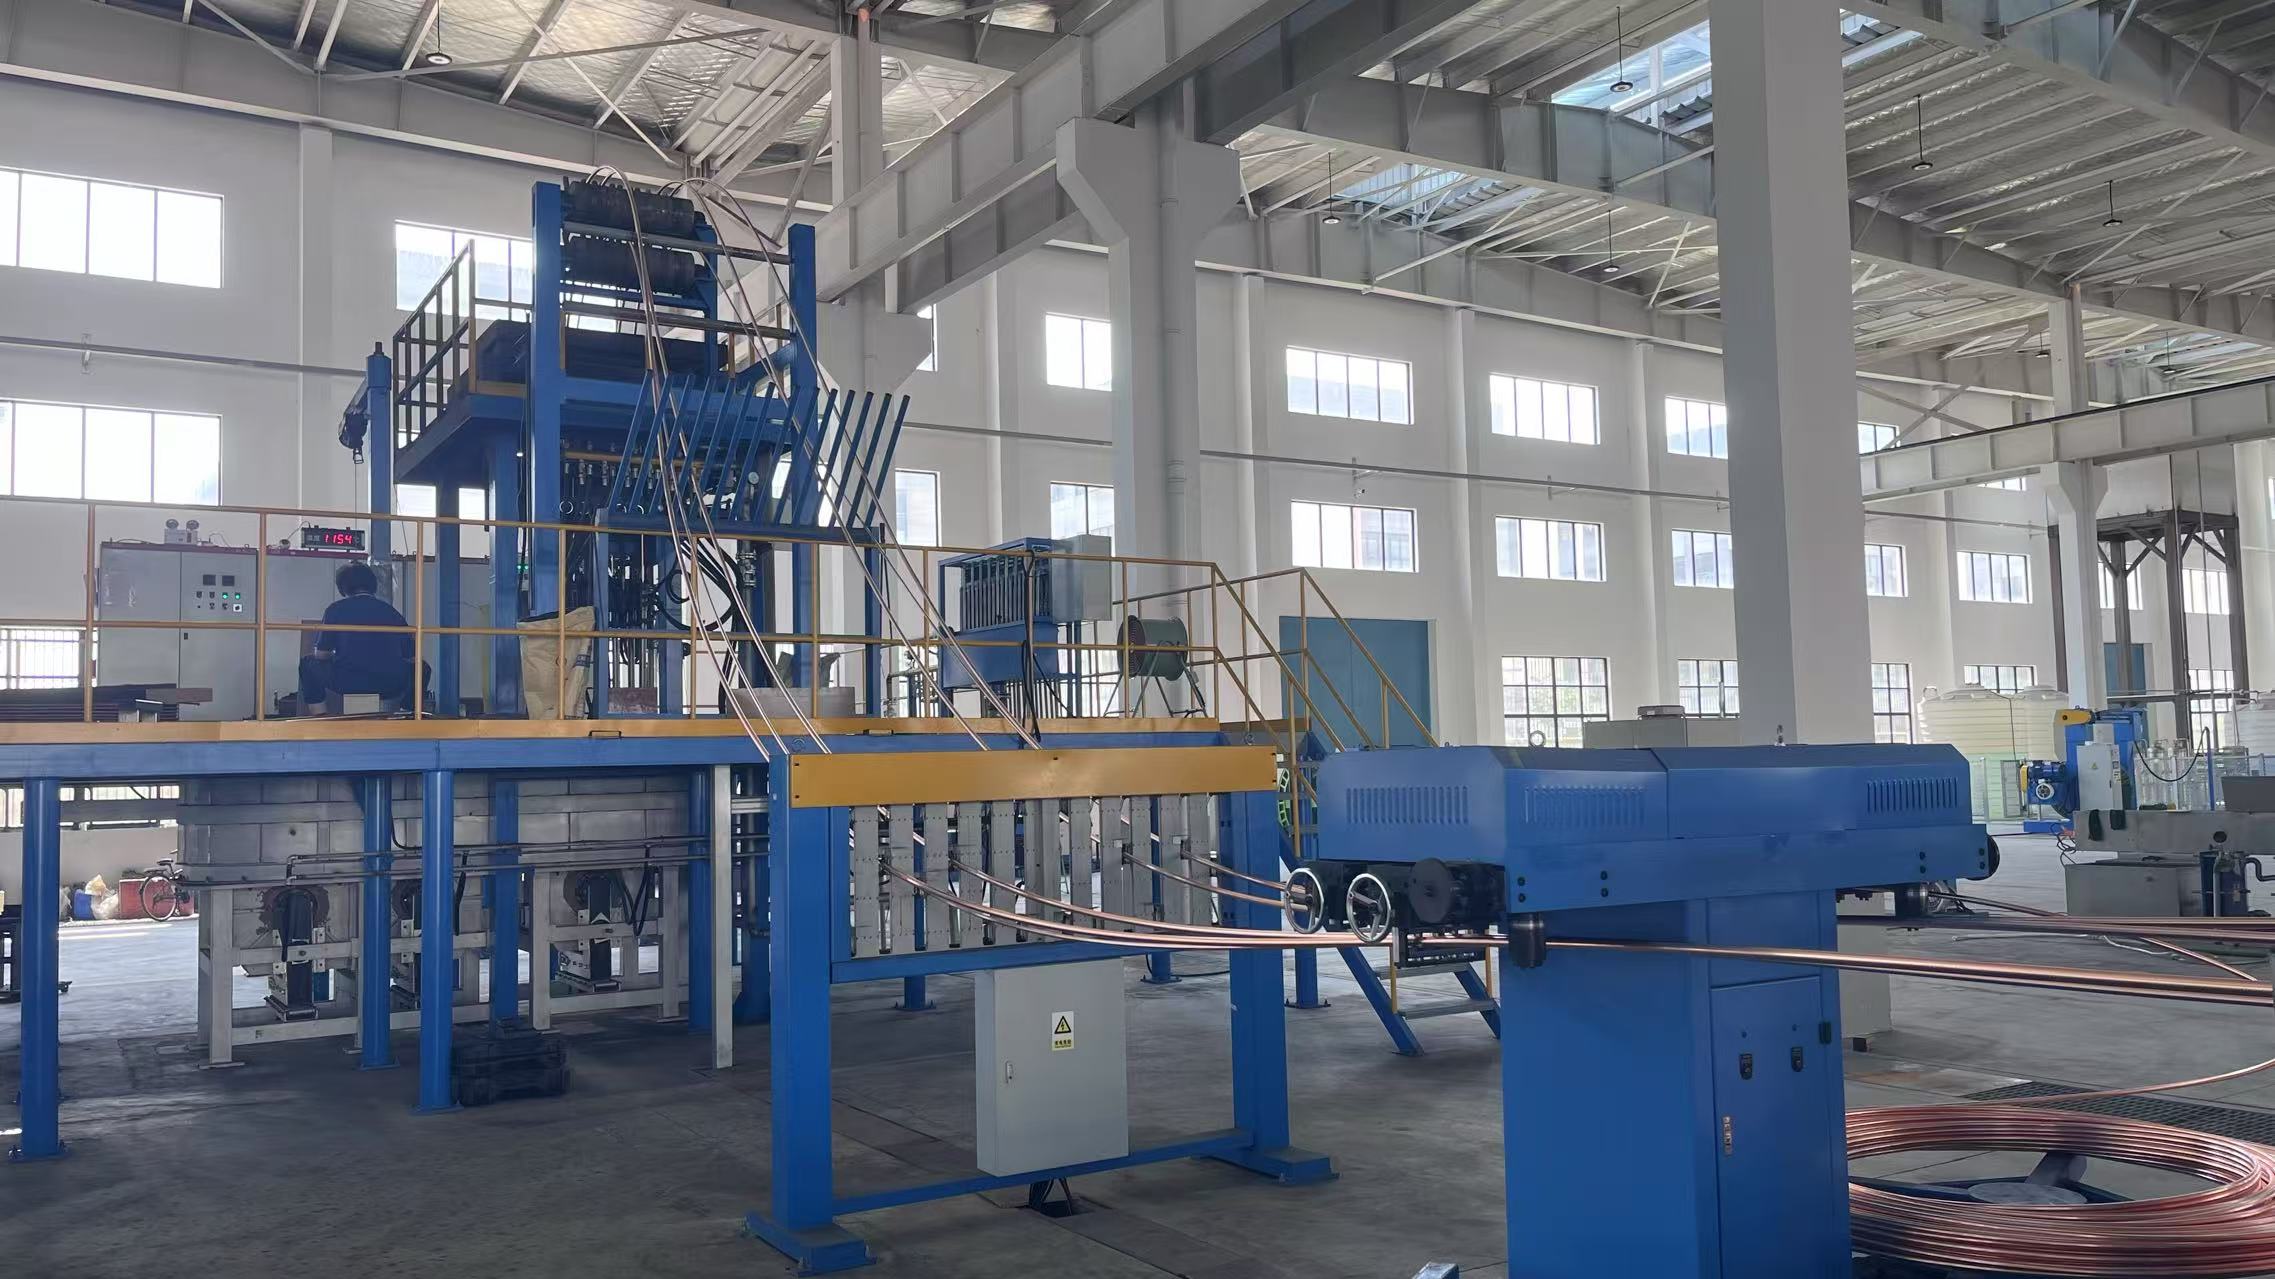
機械の状態と出力品質の間には、直接的かつ定量的に測定可能な関係があります。ワイヤー製造機が摩耗した部品やずれたダイス、不適切な張力設定で稼働すると、得られる製品は仕様を満たさなくなります。適切な機械調整により、ワイヤーの直径の均一性、表面仕上げの向上、機械的特性の安定化、および材料ロスの低減が実現されます。本ガイドでは、製造現場の専門家が品質向上と設備寿命の延長のために実施している、最も重要な調整手順を解説します。
機械調整の基本を理解する
適切なセットアップが品質管理に果たす役割
品質管理は、最初のワイヤーが生産ラインに投入される前から始まります。設計された動作範囲から外れた状態で稼働するワイヤー製造機は、原材料の品質がいかに優れていても、不良品を生み出します。機械調整には、張力のキャリブレーション、ダイスのアライメント、温度制御、および速度最適化が含まれます。これらの各パラメーターは、引張強度、延性、寸法精度など、最終的なワイヤー特性に直接影響を与えます。こうした関係性を深く理解しようと努めるメーカーでは、通常、数週間以内に品質の向上が見られます。
機械の調整作業には、体系的な記録が必要です。変更を加える前に基準となる測定値を記録し、その後は1つのパラメーターずつ順次調整して、その影響を明確に特定します。この計画的なアプローチにより、ご使用の用途において品質向上に最も寄与する調整項目を特定できます。多くの品質問題は、単一の重大な故障ではなく、複数のわずかなずれが重なって生じるため、機械全体の調整を徹底することが重要です。
予防的対応と事後的修理
品質不具合が発生する前に対応する機械の調整により、不良を未然に防ぎます。定期的な保守調整を行うオペレーターは、突発的な不良が少なくなり、出力仕様の安定性も高まります。一方、不良品(スクラップ)が発生してから調整する対応型の手法では、材料の無駄や顧客満足度の低下を招きます。ワイヤー製造機は、緊急時ではなく、計画通りに保守を行うことで最も効率的に稼働します。定期的な調整スケジュールを確立することで、品質管理の向上とダウンタイムの削減というメリットが得られます。
ワイヤー品質に影響する重要な調整パラメーター
張力と引抜速度の最適化
張力設定は、ワイヤーの直径の一貫性と表面品質に直接影響します。張力の機械調整が不適切だと、過度に伸ばされて太さが不均一になり、もろくなるか、あるいは張力が不足して表面に凹凸が生じるかのどちらかになります。最新のワイヤー製造機には張力センサーが搭載されており、リアルタイムで数値を表示するため、0.1kg単位での精密な調整が可能です。品質管理では、使用するワイヤー材質や直径、および求められる特性に応じて、張力設定を適切に合わせる必要があります。たとえば、銅線と鋼線では最適な張力が異なり、同じ材質でも直径ごとに最適な張力が変わります。
引線速度は、張力と協調して最終的なワイヤー特性を決定します。速度を上げると生産時間が短縮されますが、品質を維持するためには機械の精密な調整が不可欠です。一方、速度を落とすと材料が均一に変形する時間を確保できますが、サイクルタイムが延長されます。最適な速度設定は、使用する材料の特性や求められる品質基準によって異なります。オペレーターは、速度の調整を小さなステップ単位で行い、各変更後に表面粗さおよび直径のばらつきを確認するよう推奨します。こうした段階的・制御された調整手法により、高額な失敗を未然に防ぎ、自社の設備に最も適した「最適ポイント」を明らかにすることができます。
ダイスおよび工具のアライメント手順
ダイのアライメント調整は、機械の調整作業において最も重要な作業の一つです。ダイがずれていると、材料の流れが不均一になり、直径のばらつきや表面に傷のような品質不良が生じます。ランアウトゲージまたはダイヤルインジケーターを用いてダイのアライメントを確認し、同心度を0.05mm以内に保ってください。ワイヤー製造機のダイは、図面の中心軸に対して完全に同心でなければなりません。この部分の機械調整が不十分だと、製品ワイヤーの縦方向の傷(スコアリング)、楕円度の発生、およびダイの摩耗が早まることになります。アライメントの点検は、月1回、あるいはダイサイズを変更するたびに実施してください。
工具のオフセットおよび補正も、機械の調整手順において注意が必要です。最新のシステムでは、デジタル位置決めが可能で、これを素早く検証・修正できます。カッティングツール、ガイドローラー、サポート構造体が設計通りの位置に確実に配置されていることを確認してください。わずか0.1mmのずれでも、生産ライン全体で累積し、品質管理を損なう可能性があります。これらの測定値を保守管理システムに記録することで、傾向分析や予測に基づく調整が可能になります。
温度および潤滑管理
電線製造時の温度制御は、材料の特性および機械の調整効果に直接影響します。過度な加熱により材料が焼鈍され、硬度が低下し、機械的特性が変化します。一方、冷却が不十分だと熱応力が蓄積し、もろさを引き起こします。本電線製造機には冷却装置が備わっており、定期的な調整と保守が必要です。冷却液が適切な流量で供給され、すべての接触部に確実に到達し、製造工程全体を通じて所定の温度が維持されているかを確認してください。この機械の調整は見落とされがちですが、品質の安定性に大きく影響します。
潤滑の質と適用方法は、製品の仕上げ品質および設備の寿命に両方とも影響を与えます。機械の調整作業中の潤滑不足により摩擦が増大し、所定の速度を維持するためにより高い張力が必要となるため、結果としてワイヤーの特性に影響が出ます。一方、過剰な潤滑は残留物を残し、後工程の加工に悪影響を及ぼします。ご使用のワイヤー製造機の機種および材質に適合した指定潤滑油をご使用ください。定期的な機械調整スケジュールには、潤滑システムの点検およびメーカー推奨に従った潤滑油の交換を含める必要があります。
体系的な機械調整手順
生産開始前のセットアップおよび試運転
各生産ロットの開始時に、機械の調整状態を体系的に確認します。まず、ワイヤー製造機の目視点検を行い、明らかな損傷、緩みのある部品、異物の混入などがないかを確認します。その後、空運転または試料を用いて設備を稼働させ、異常な振動、異音、過熱などの兆候がないかを観察します。さらに、最初に製造されたサンプルの出力を測定し、品質仕様と照合します。この初期の基準検査により、大ロットへの影響が出る前に設定ミスを検出できます。多くのメーカーでは、始業時の丁寧な機械調整に5~10分かけることで、後々発生する不良品による数時間分のロスを防いでいます。
機械の調整パラメーターを生産ログに記録してください。張力設定、引抜速度、材料ロット、温度測定値、および初期出力の測定値を含めて記録します。この記録は今後の生産工程の参照資料となり、品質問題の原因を特定の調整条件まで遡って特定するのに役立ちます。問題が発生した際には、このログを確認することで、前回の良好な生産工程と比べて何が変化したかを把握できます。長期的には、このデータベースがワイヤー生産機の性能最適化に極めて貴重な資産となります。
監視と運転中の補正
製造工程中の品質管理には、継続的な監視と、必要に応じた機械の微調整が不可欠です。新しい設定で最初の試運転を行う際は、30分ごとに完成したワイヤーのサンプルを採取し、直径を測定して表面仕上げを確認してください。調整パラメーターに対する信頼度が高まれば、サンプリング頻度を徐々に減らすことはできますが、完全にやめることは絶対にありません。ワイヤー製造機は、オペレーターが製品の出力特性に生じるわずかな変化に常に注意を払っているときに最も良好な性能を発揮します。些細な変化を早期に察知し、迅速に微調整を行うことで、仕様から外れる「ドリフト」を未然に防ぐことができます。
補正用の機械調整を実施するためのトリガーとなる基準点を設定します。直径が目標値から0.05mmずれたら、0.10mmの規格外になるのを待たずに、小さな張力調整を行ってください。この予防的な対応により、品質管理の一貫性が保たれ、不良品の発生も抑えられます。また、作業員には、表面の質感の変化、冷却時のワイヤーの異常な挙動、あるいは断線率のわずかな上昇といった警告サインを認識できるよう教育してください。こうした観察結果は、品質が実際に低下する前に機械の調整が必要であるというサインです。
よくある質問
ワイヤー製造装置の調整は、どのくらいの頻度で行えばよいですか?
稼働中の生産設備については、少なくとも月1回の包括的な機械調整点検を実施してください。毎日の運転前点検では、アライメント、張力のキャリブレーション、潤滑状態を確認します。ワイヤー径、材質、または生産速度目標を変更した後には、追加の機械調整が必須です。高稼働率の設備では、2週間に1回の調整が必要になる場合があります。調整履歴を記録し、傾向を把握したうえで、自社のワイヤー生産機械が最適設定からどの程度速くずれるかに応じて、メンテナンススケジュールをカスタマイズしてください。
機械の調整が必要なサインとは?
完成品のワイヤーに公差を超える直径変動、目視可能な表面の傷や痕跡、生産中の断線や破断の増加、異常な振動や騒音が見られる場合、直ちに機械の調整が必要です。品質管理の測定値を定期的に確認し、統計的な傾向から、目に見える不良が発生する前兆としてドリフトを早期に検出してください。製品の硬度試験でロット間のばらつきが確認された場合は、温度または速度設定の機械調整が必要である可能性があります。仕様外の製品が出現した際には、必ず原因究明(ルート・ケース・アナリシス)を実施してください。
不適切な機械調整は、装置の寿命に影響を与えますか?
はい、非常に大きな影響があります。ダイスの位置ずれ、張力の不適切な設定、潤滑不良は、ワイヤー製造機の部品の摩耗を加速させます。過度な摩擦や位置ずれの状態で運転すると、ベアリング、ダイス、ガイドローラーなどに過剰な応力がかかり、早期劣化を招きます。適切な機械調整により負荷が均等に分散され、熱応力が低減し、摩擦も最小限に抑えられるため、高価な部品の寿命を延ばすことができます。定期的な保守と正しい調整手順を実施することで、設備の耐用年数を数年延長できるだけでなく、品質管理の向上や運用コストの削減にもつながります。

