 EN



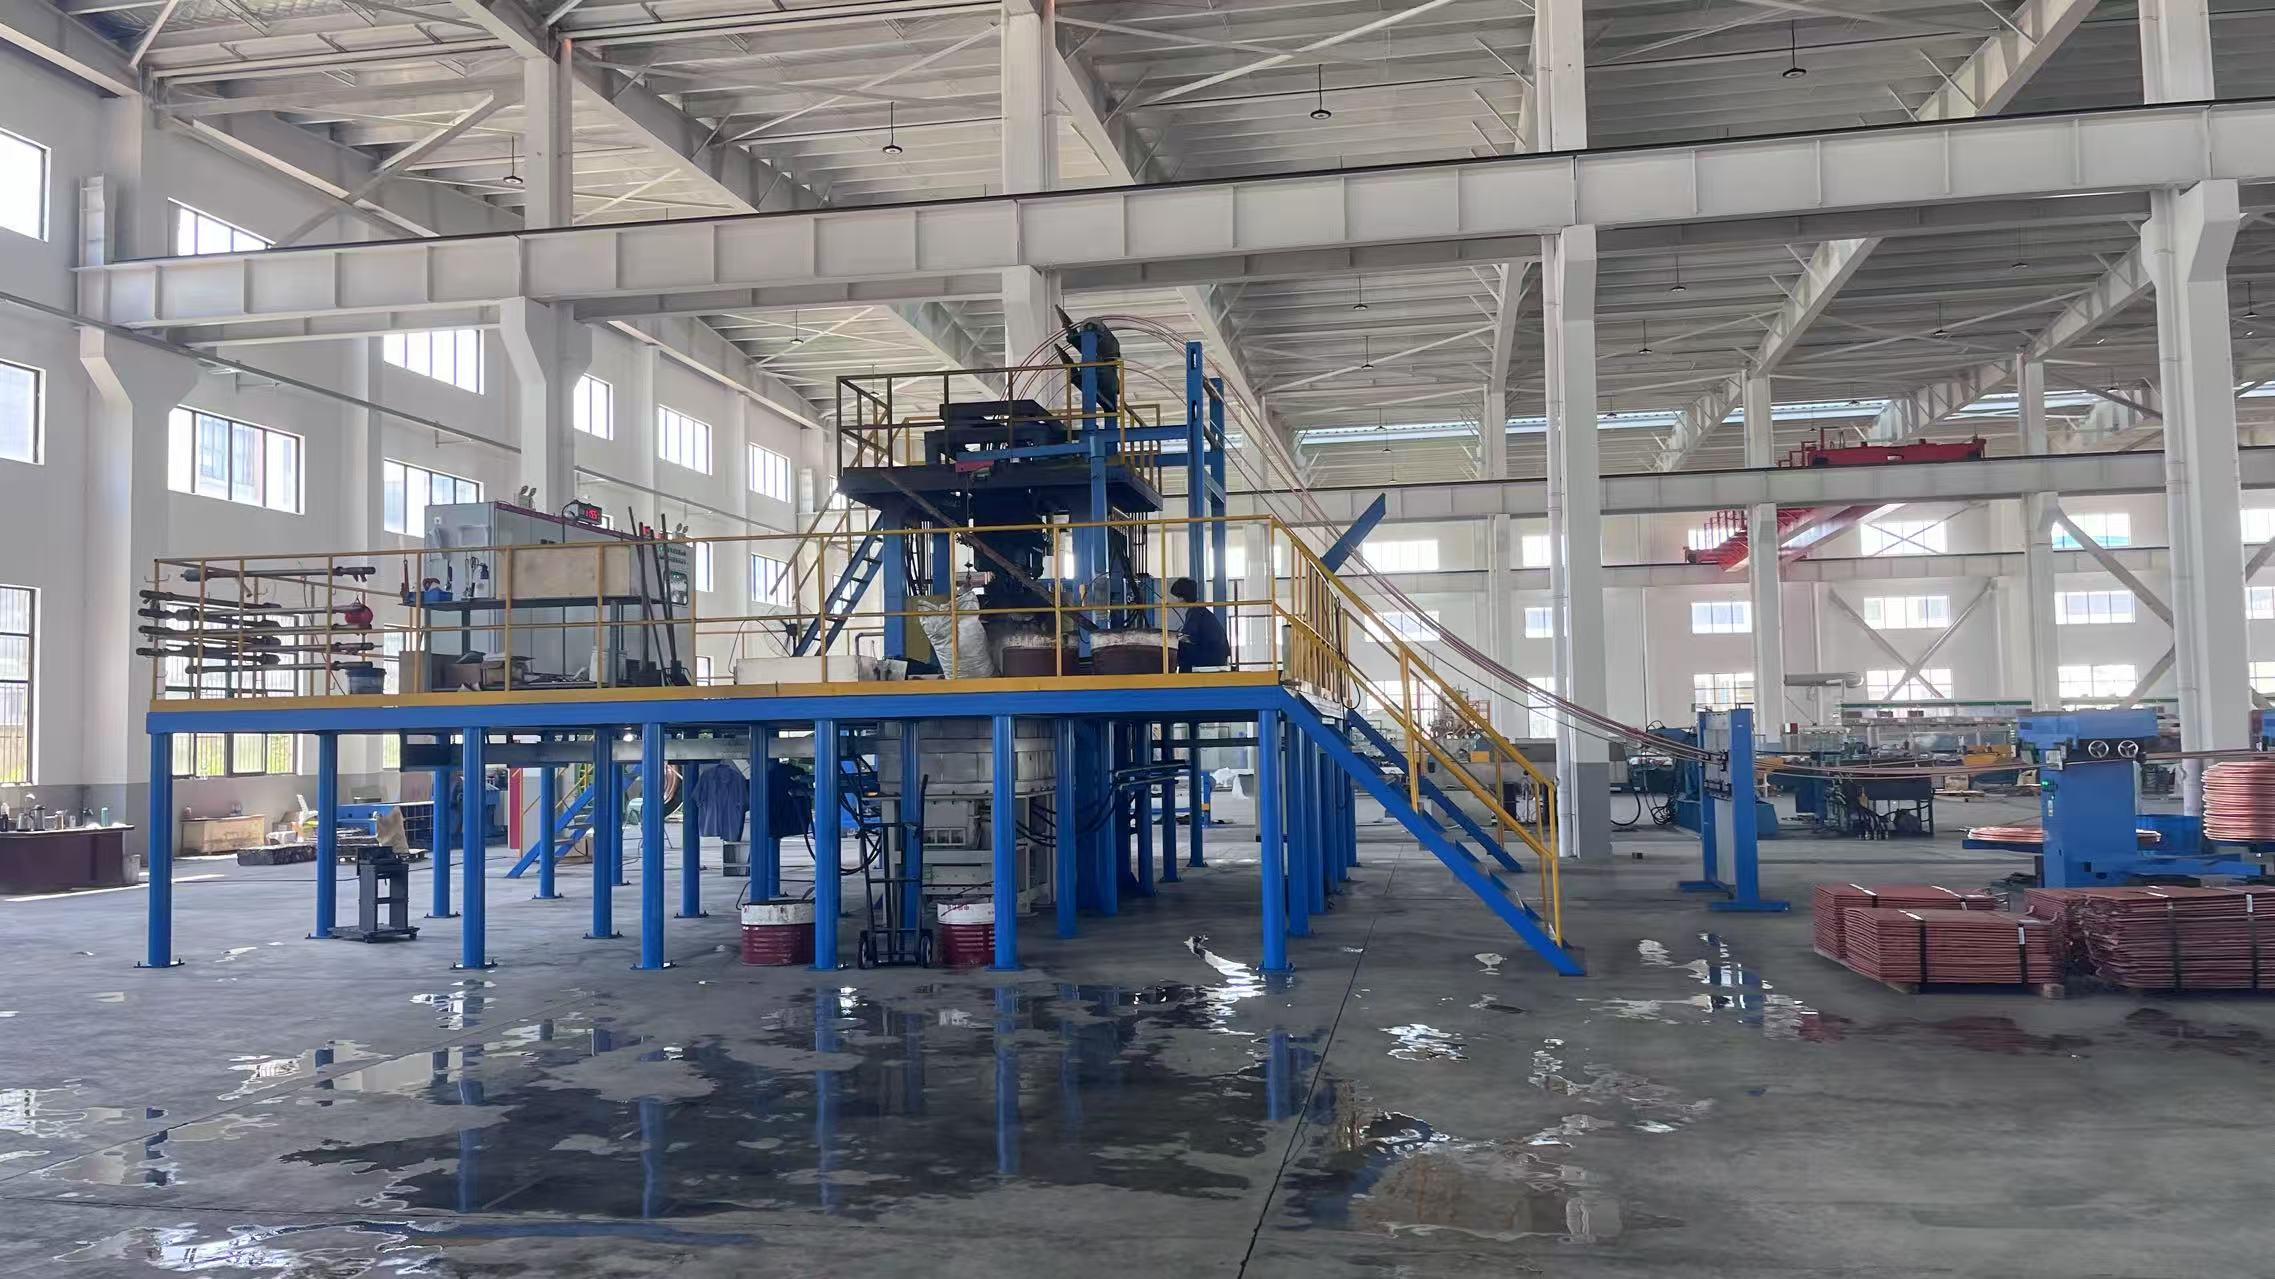
A huzalgyártásban a termékminőség egyenletességének elérése erősen függ a soldering wire gyártó gép megfelelő beállításától és karbantartásától. Számos gyártó küzd a méretbeli inkonzisztenciákkal, felületi hibákkal és anyagveszteséggel, egyszerűen azért, mert berendezései nem optimális paraméterek mellett működnek. A célzott gépbeállítások elvégzésének megértése alapvető fontosságú a szigorú tűrések fenntartásához és a selejtarány csökkentéséhez.
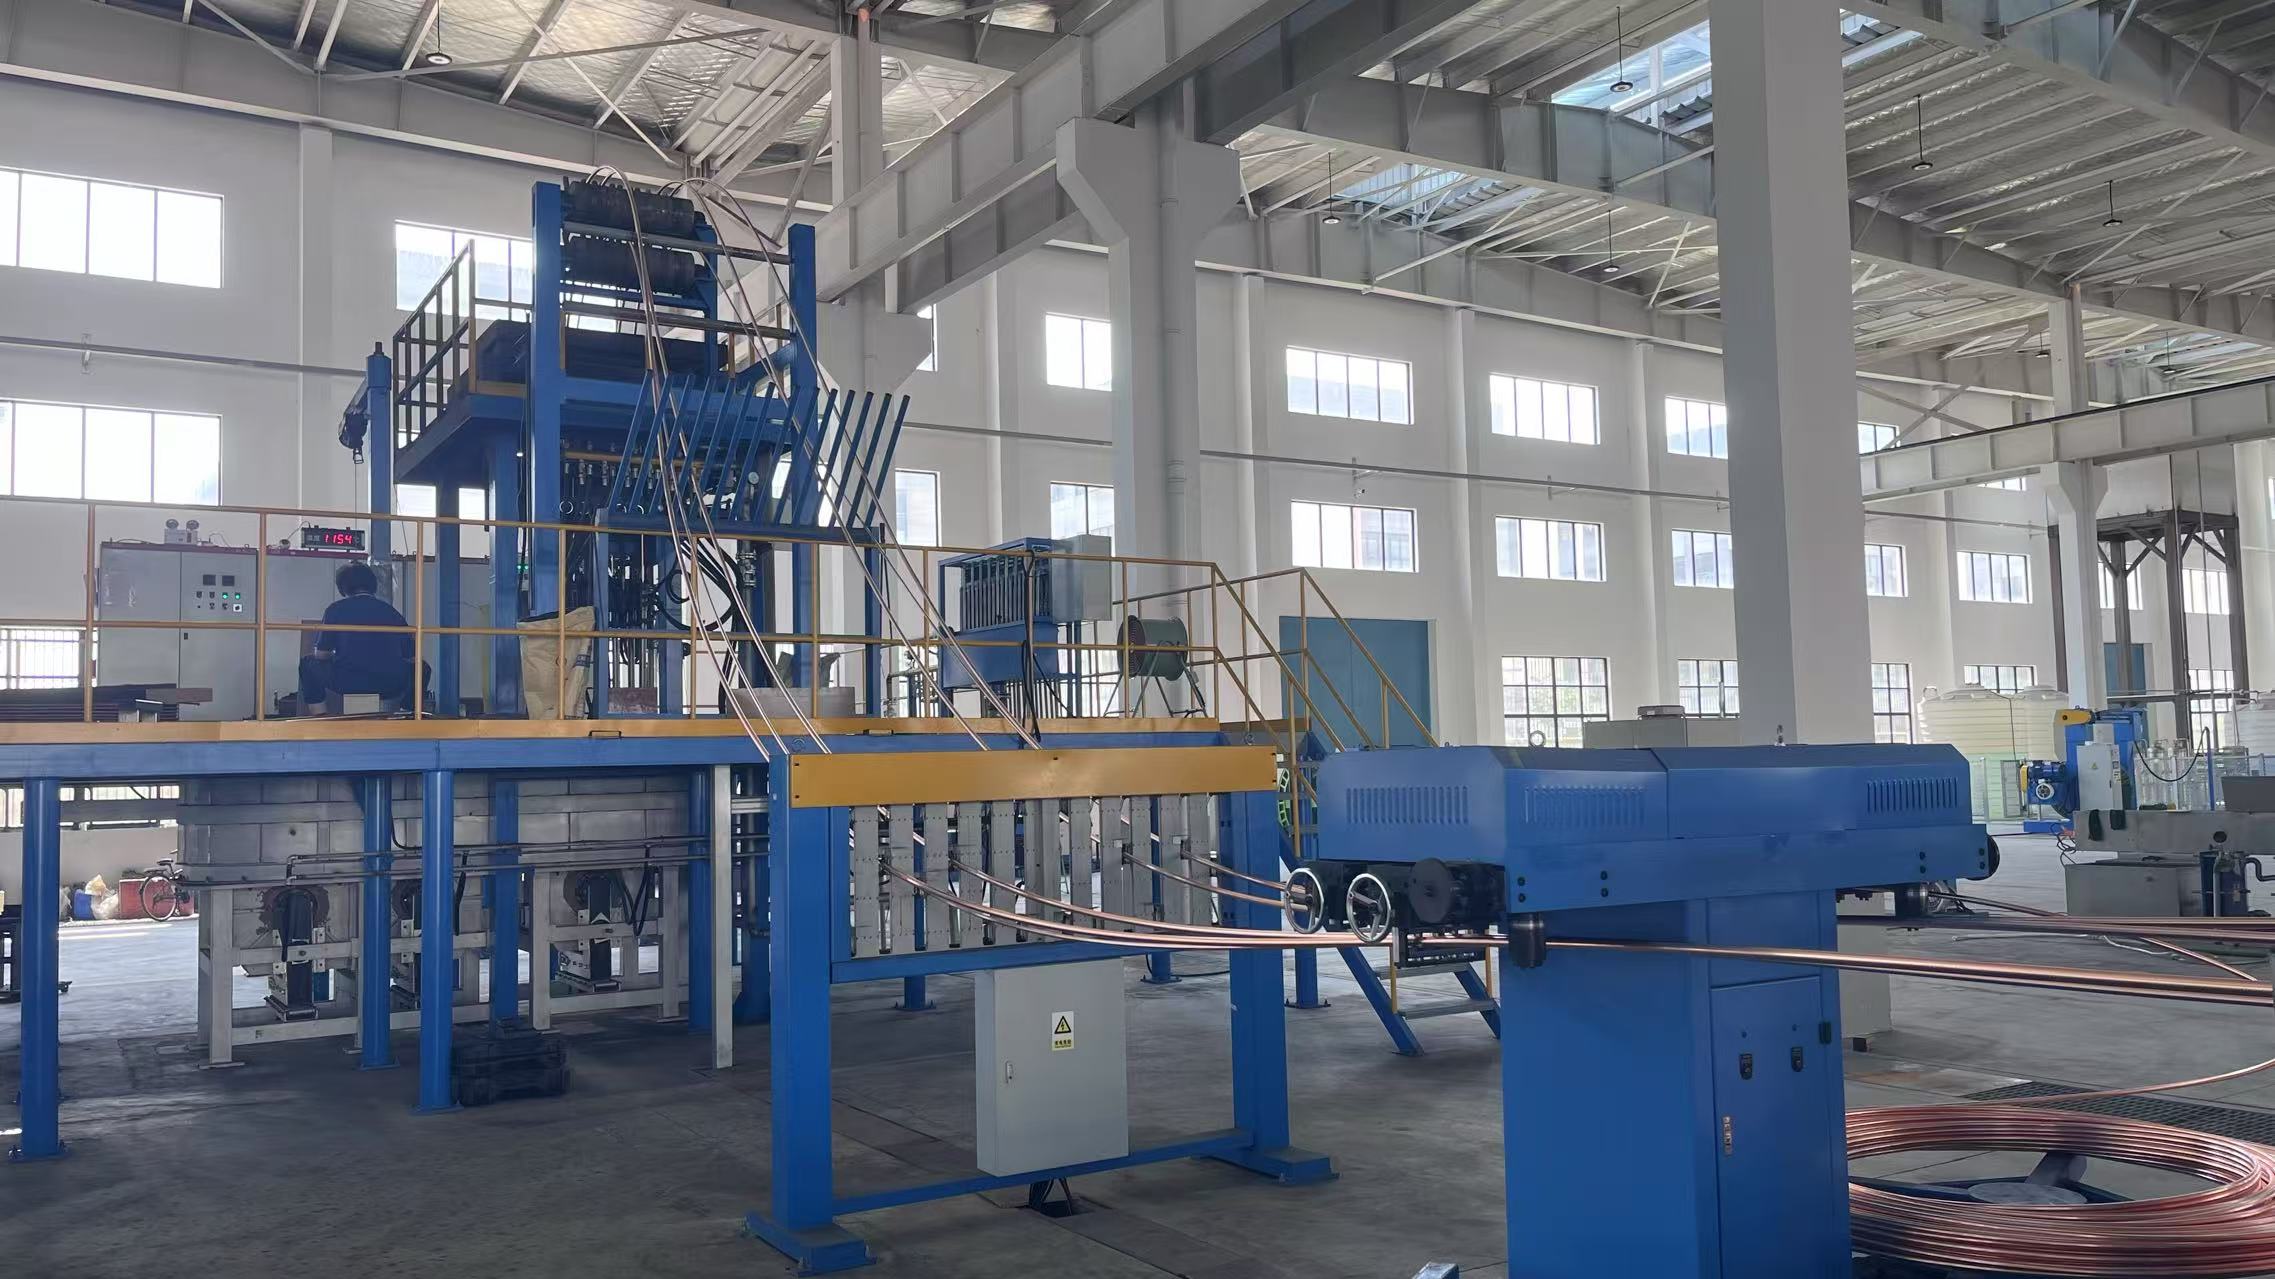
A gép állapota és a kimeneti minőség közötti kapcsolat közvetlen és mérhető. Amikor egy huzalgyártó gép kopott alkatrészekkel, rosszul igazított nyomószerszámokkal vagy helytelen feszítési beállításokkal működik, a kapott termék nem felel meg a specifikációknak. A megfelelő gépbeállítás biztosítja az egyenletes huzálátmérőt, a javult felületminőséget, a következetes mechanikai tulajdonságokat és a csökkentett anyagveszteséget. Ez az útmutató végigvezeti Önt a gyártási szakemberek által alkalmazott, kritikus beállítási eljárásokon, amelyek segítségével maximalizálható a kimeneti minőség és a berendezés élettartama.
A gépbeállítás alapjainak megértése
A megfelelő beállítás szerepe a minőségellenőrzésben
A minőségellenőrzés már az első huzal gyártósorba érkezése előtt elkezdődik. Egy olyan huzalgép, amely működési tartományán kívül üzemel, függetlenül az alapanyag minőségétől, hibás terméket állít elő. A gépbeállítás magában foglalja a feszültség kalibrálását, a szerszámok igazítását, a hőmérséklet-szabályozást és a sebesség optimalizálását. Mindegyik paraméter közvetlenül befolyásolja a végső huzal tulajdonságait, például a szakítószilárdságot, a nyúlást és a méretbeli pontosságot. Azok a gyártók, akik időt fordítanak ezeknek az összefüggések megértésére, általában minőségbeli javulást észlelnek néhány hét alatt.
A gépbeállítási folyamat rendszerszerű dokumentálást igényel. Rögzítse a kiindulási méréseket a változtatások elvégzése előtt, majd egy paramétert egyszerre állítson be, hogy elkülöníthető legyen a hatása. Ez a módszeres eljárás segít azonosítani, mely beállítások eredményezik a legjelentősebb minőségbeli javulást az Ön konkrét alkalmazásában. Sok minőségi probléma több kis méretű hibabeállításra vezethető vissza, nem pedig egyetlen katasztrofális hibára, ezért alapos gépbeállítás lényeges.
Megelőző megközelítés vs. reaktív javítás
A proaktív gépbeállítás megelőzi a minőségi hibákat, mielőtt azok bekövetkeznének. Azok az üzemeltetők, akik rendszeresen elvégzik a karbantartási beállításokat, kevesebb váratlan hibát észlelnek, és stabilabb kimeneti specifikációkat tartanak fenn. A reaktív megközelítés – amikor a beállításokat csak a selejt észlelése után végzik el – anyagi veszteséget okoz és elégedetlenséget szül az ügyfelek körében. A vezetékgyártó gép akkor működik a leghatékonyabban, ha a karbantartást időben, nem válságügyként végzik el. Egy rendszeres beállítási naptár létrehozása jutalmat hoz a minőségellenőrzés javulásával és az állásidő csökkenésével.
Kritikus beállítási paraméterek a vezeték minőségéhez
Feszültség- és húzási sebesség-optimalizálás
A feszültségbeállítások közvetlenül befolyásolják az átmérő egyenletességét és a felület minőségét. A gép helytelen feszültség-beállítása vagy túlnyújtást okoz, amely vékony pontokat és törékenységet eredményez, vagy elégtelen feszültséget, amely felületi egyenetlenségeket hagy. A modern vezetékgyártó gépek feszültségérzékelőket tartalmaznak, amelyek valós idejű visszajelzést mutatnak, így lehetővé teszik a pontos beállítást tizedkilogramm pontossággal. A minőségellenőrzéshez a feszültségbeállításokat a konkrét vezetékanyaghoz, átmérőhöz és kívánt tulajdonságokhoz kell igazítani. A rézvezeték más feszültséget igényel, mint a acélvezeték, és minden átmérő egy anyagcsoporton belül egyedi beállítást igényel.
A huzási sebesség a feszültséggel együtt határozza meg a vezeték végső tulajdonságait. A magasabb sebességek csökkenthetik a gyártási időt, de pontos gépbeállítást igényelnek a minőség fenntartásához. A lassabb huzás lehetővé teszi az anyag egyenletes alakváltozását, de megnöveli a ciklusidőt. Az optimális egyensúly az Ön anyagtulajdonságaitól és minőségi céloktól függ. A műszaki szakemberek kis lépésekben teszteljék a sebesség-beállításokat, és minden változás után ellenőrizzék a felületi minőséget és az átmérő-egyenetlenséget. Ez a kontrollált gépbeállítási módszer megelőzi a költséges hibákat, és felfedi az Ön konkrét berendezéséhez legmegfelelőbb beállítási tartományt.
Huzag és szerszámok igazítási eljárásai
A szerszámok igazítása az egyik legkritikusabb gépbeállítási feladat. A rosszul igazított szerszámok egyenetlen anyagáramlást eredményeznek, amely átmérő-ingadozásokat és felületi nyomokat okoz, melyek minőségi hibaként jelennek meg. Ellenőrizze a szerszámok igazítását forgómozgás-mérőkkel vagy mutatós mérőórákkal, és biztosítsa a koncentricitást 0,05 mm-en belül. A vezetékgyártó gépek szerszámainak tökéletesen közepesen kell elhelyezkedniük a rajz tengelyéhez képest. A gép rossz beállítása ezen a ponton hosszirányú karcolásokat, ovális alakot a kész vezetéken és gyorsult szerszámkopást eredményez. Az igazítási ellenőrzéseket havonta vagy minden szerszámcsere esetén végezze el.
A szerszámozás és a kompenzáció beállítása is külön figyelmet igényel a gép beállítási eljárásai során. A modern rendszerek digitális pozicionálást kínálnak, amelyet gyorsan ellenőrizni és korrigálni lehet. Győződjön meg arról, hogy a vágószerszámok, vezetőhengerek és támasztó szerkezetek a tervezett helyükön vannak. Már az 0,1 mm-es eltérések is összeadódnak a gyártósoron, és így romlik a minőségellenőrzés. Az ilyen mérések rögzítése a karbantartási rendszerben lehetővé teszi az irányzatelemzést és az előrejelzés alapján történő beállításokat.
Hőmérséklet- és kenéskezelés
A huzalgyártás során a hőmérséklet-szabályozás közvetlenül befolyásolja az anyag tulajdonságait és a gép beállításának hatékonyságát. A túlzott hő okozza az anyag lágyítását, ami csökkenti a keménységet és megváltoztatja a mechanikai tulajdonságokat. A nem elegendő hűtés lehetővé teszi a hőfeszültség felhalmozódását, amely törékenységhez vezet. A huzalgyártó gép hűtőrendszereket tartalmaz, amelyeket időnként újra kell állítani és karbantartani. Ellenőrizze, hogy a hűtőfolyadék megfelelő mennyiségben áramlik, eléri az összes érintkezési pontot, és folyamatosan megfelelő hőmérsékletet biztosít a folyamat során. Ezt a gépbeállítást gyakran figyelmen kívül hagyják, pedig jelentősen befolyásolja a minőség egyenletességét.
A kenés minősége és alkalmazása egyaránt hatással van a termék felületminőségére és a berendezés élettartamára. A gép beállításának műveletei során elégtelen kenés növeli a súrlódást, ami nagyobb feszítést igényel a sebesség fenntartásához, és ez így befolyásolja a huzal tulajdonságait. A túl sok kenőanyag maradékot hagy, amely zavarja a további feldolgozást. Használjon a huzalgyártó gép típusához és az anyagtípushoz megadott kenőanyagokat. A rendszeres gépbeállítási ütemterveknek tartalmazniuk kell a kenőrendszer ellenőrzését és a folyadék cseréjét a gyártó ajánlásai szerint.
Rendszeres gépbeállítási munkafolyamat
Gyártás előtti beállítás és tesztelés
Minden gyártási ciklus megkezdése előtt rendszeres gépbeállítás-ellenőrzést kell végezni. Először vizuálisan ellenőrizze a huzalgyártó gépet bármilyen nyilvánvaló sérülés, laza alkatrész vagy szennyeződés jelenléte után. Üzemeltesse a berendezést üresen vagy mintaanyaggal, és figyelje meg az esetleges szokatlan rezgést, zajt vagy hőmérsékleti anomáliákat. Mérje meg az első gyártási minták kimenetét, és hasonlítsa össze a minőségi specifikációkkal. Ez az alapvonal-teszt felismeri a beállítási hibákat, mielőtt azok nagyobb tételre hatnának. Sok gyártó tapasztalata szerint az indításkor eltöltött öt-tíz percnyi gondos gépbeállítás óráknyi selejt elkerülését teszi lehetővé.
Dokumentálja a gép beállítási paramétereit egy gyártási naplóban. Jegyezze fel a feszítési értékeket, a húzási sebességet, az anyag tételét, a hőmérsékleti értékeket és a kezdeti kimeneti méréseket. Ez a dokumentáció hivatkozási alapot biztosít a jövőbeli gyártási ciklusokhoz, és segít minőségi problémákat konkrét beállítási feltételekhez kapcsolni. Amikor problémák merülnek fel, ezt a naplót áttekintve megállapíthatja, mi változott az előző sikeres gyártási ciklusokhoz képest. Idővel ez az adatbázis elengedhetetlenül fontossá válik a vezetékgyártó gép teljesítményének optimalizálásához.
Figyelés és köztes beavatkozások
A minőségellenőrzés a gyártás során folyamatos megfigyelést és időnkénti gépbeállítási korrekciókat igényel. Az új beállításokkal történő első futtatás során minden 30 percenként mintavételt kell végezni a kész huzalból, méretek (átmérő) ellenőrzésével és felületi minőség vizsgálatával. Ahogy egyre biztosabbá válik az Ön beállítási paraméterei iránti bizalom, a mintavétel gyakorisága csökkenthető, de soha nem hagyható el teljesen. A huzalgyártó gép akkor működik a legjobban, ha az üzemeltetők figyelmesek a kimeneti jellemzők finom változásaira. A gyorsan végrehajtott kis beállítások megakadályozzák, hogy a termék a megengedett tűréshatárokon kívülre kerüljön.
Határozza meg a korrekciós gépi beállítások aktiválásának küszöbértékeit. Ha az átmérő 0,05 mm-rel tér el a céltól, végezzen kis feszültség-beállítást, ne várjon addig, amíg a mérték 0,10 mm-re nő. Ez a proaktív megközelítés biztosítja a minőségellenőrzés folyamatosságát, és csökkenti a selejt mennyiségét. Képezze a munkavállalókat arra, hogy felismerjék a figyelmeztető jeleket, például a felületi szerkezet változásait, a huzal szokatlan viselkedését a hűtés során, vagy a törések gyakoriságának enyhe növekedését. Ezek a megfigyelések arra utalnak, hogy gépi beállításra lehet szükség még mielőtt a minőség ténylegesen romlana.
GYIK
Milyen gyakran kell gépi beállítást végeznem a huzalgyártó rendszeremen?
Végezzen teljes gépbeállítási ellenőrzéseket legalább havonta egyszer az aktív gyártóberendezéseken. A napi előüzemelési ellenőrzéseknek ellenőrizniük kell a beállítást, a feszültségkalibrációt és a kenés állapotát. A huzal átmérőjének, anyagtípusának vagy a gyártási sebesség céljainak megváltoztatása után további gépbeállítás szükséges. A nagy kihasználtságú berendezések esetleg két hetente is szükségessé teszik a beállítást. Kövesse nyomon a beállítási történetet, hogy azonosítsa a mintákat, majd személyre szabja karbantartási ütemtervét annak alapján, hogy milyen gyorsan tér el a konkrét huzalgépe az optimális beállításoktól.
Milyen jelek mutatják, hogy gépem beállításra szorul?
Figyelje a megengedett tűréshatárokon túli átmérő-ingadozást, a kész huzalon látható felületi karcolásokat vagy nyomokat, a gyártás során növekvő törések vagy letöredekítés jelenségét, valamint a szokatlan rezgést vagy zajt. Ezek a tünetek azt jelzik, hogy azonnali gépbeállításra van szükség. Rendszeresen ellenőrizze a minőségellenőrzési méréseket, mivel a statisztikai tendenciák gyakran felfedik az eltolódást még látható hibák megjelenése előtt. Ha a termék keménységvizsgálata során tételről tételre változó eredményeket kap, akkor a hőmérséklet- vagy sebességbeállítások módosítása szükséges lehet a gépen. Vizsgálja meg a hiba gyökérokait minden alkalommal, amikor a specifikáción kívüli termék jelenik meg.
Hogyan befolyásolhatja a helytelen gépbeállítás a berendezés élettartamát?
Igen, jelentősen. A rosszul igazított kihúzószerszámok, a helytelen feszültség és a megfelelő kenés hiánya gyorsítják a huzalgyártó gép alkatrészeinek kopását. A túlzott súrlódással vagy rossz igazítással történő üzemeltetés mechanikai feszültséget okoz, amely előidézi a csapágyak, kihúzószerszámok és vezetőhengerek korai kopását. A megfelelő gépbeállítás egyenletesen osztja el a terheléseket, csökkenti a hőterhelést és minimalizálja a súrlódást, ezzel meghosszabbítva a drága alkatrészek élettartamát. A rendszeres karbantartás és a helyes beállítási eljárások évekkel meghosszabbíthatják berendezése élettartamát, miközben javítják a minőségellenőrzést és csökkentik az üzemeltetési költségeket.

