 EN



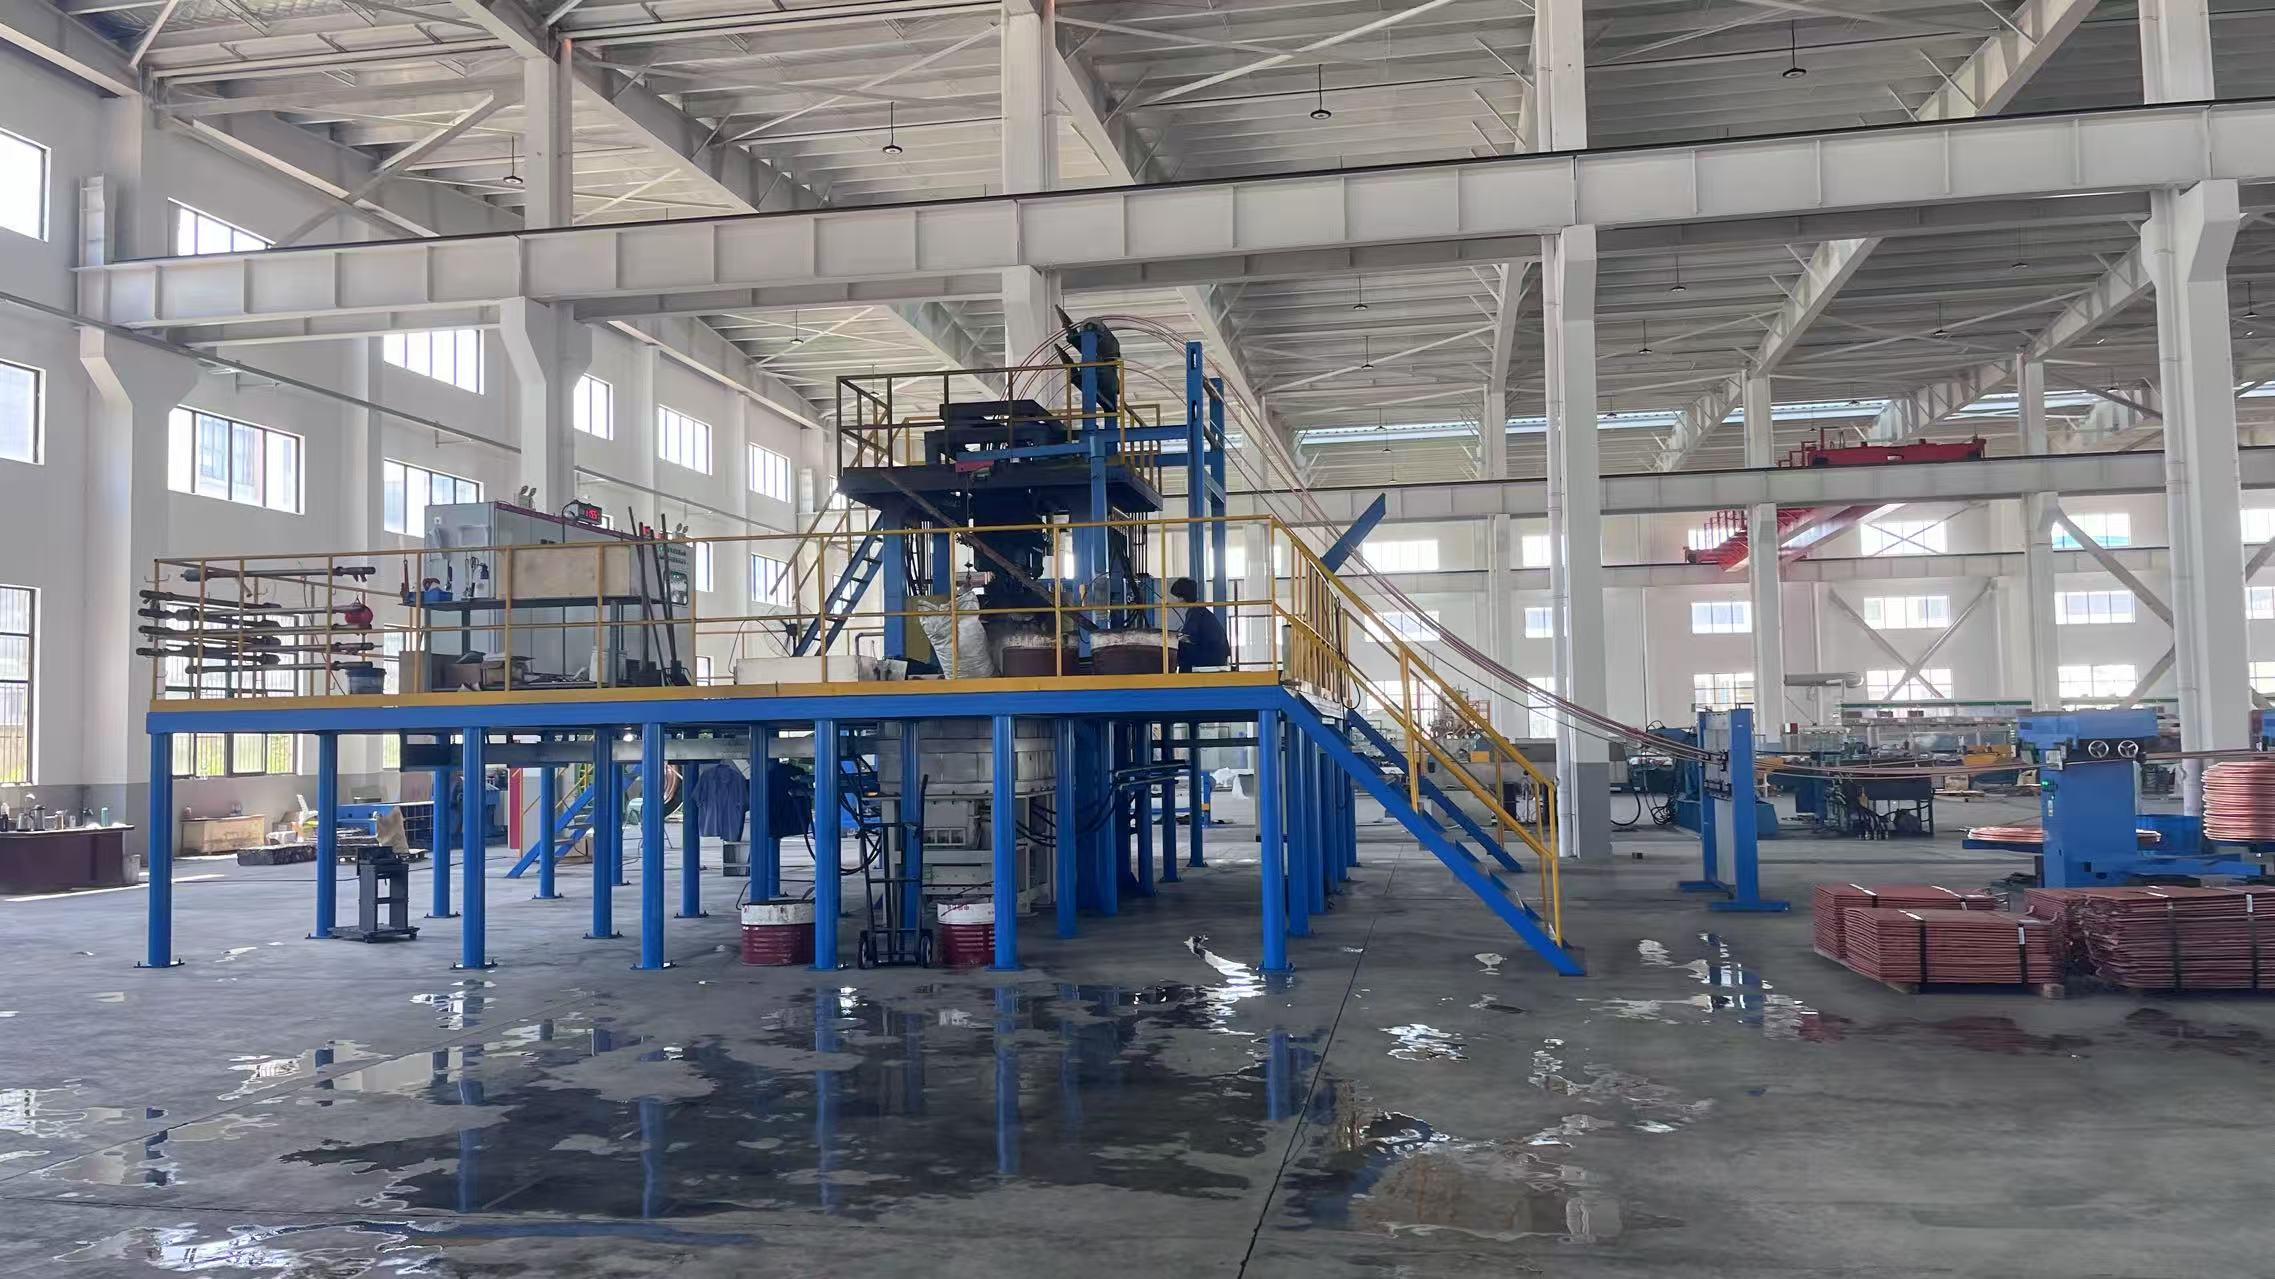
يَعتمِدُ التَّحصُّلُ على جودةٍ مُتَّسِقَةٍ في منتجات الأسلاك في عمليات التصنيع اعتمادًا كبيرًا على ضبط المعدات وصيانتها بشكلٍ سليمٍ. آلة إنتاج الأسلاك ويواجه العديد من مصنّعي الأسلاك صعوباتٍ في تحقيق تَّجانُسٍ أبعاديٍّ، أو ظهور عيوبٍ على السطح، أو هدر المواد، وذلك ببساطةٍ لأن معدّاتهم تعمل خارج المدى الأمثل للمعايير التشغيلية. ولذلك، فإن فهم كيفية إجراء ضبطٍ دقيقٍ للمعدات يُعَدُّ أمرًا جوهريًّا للحفاظ على التحملات الضيّقة وتقليل نسب الهدر.
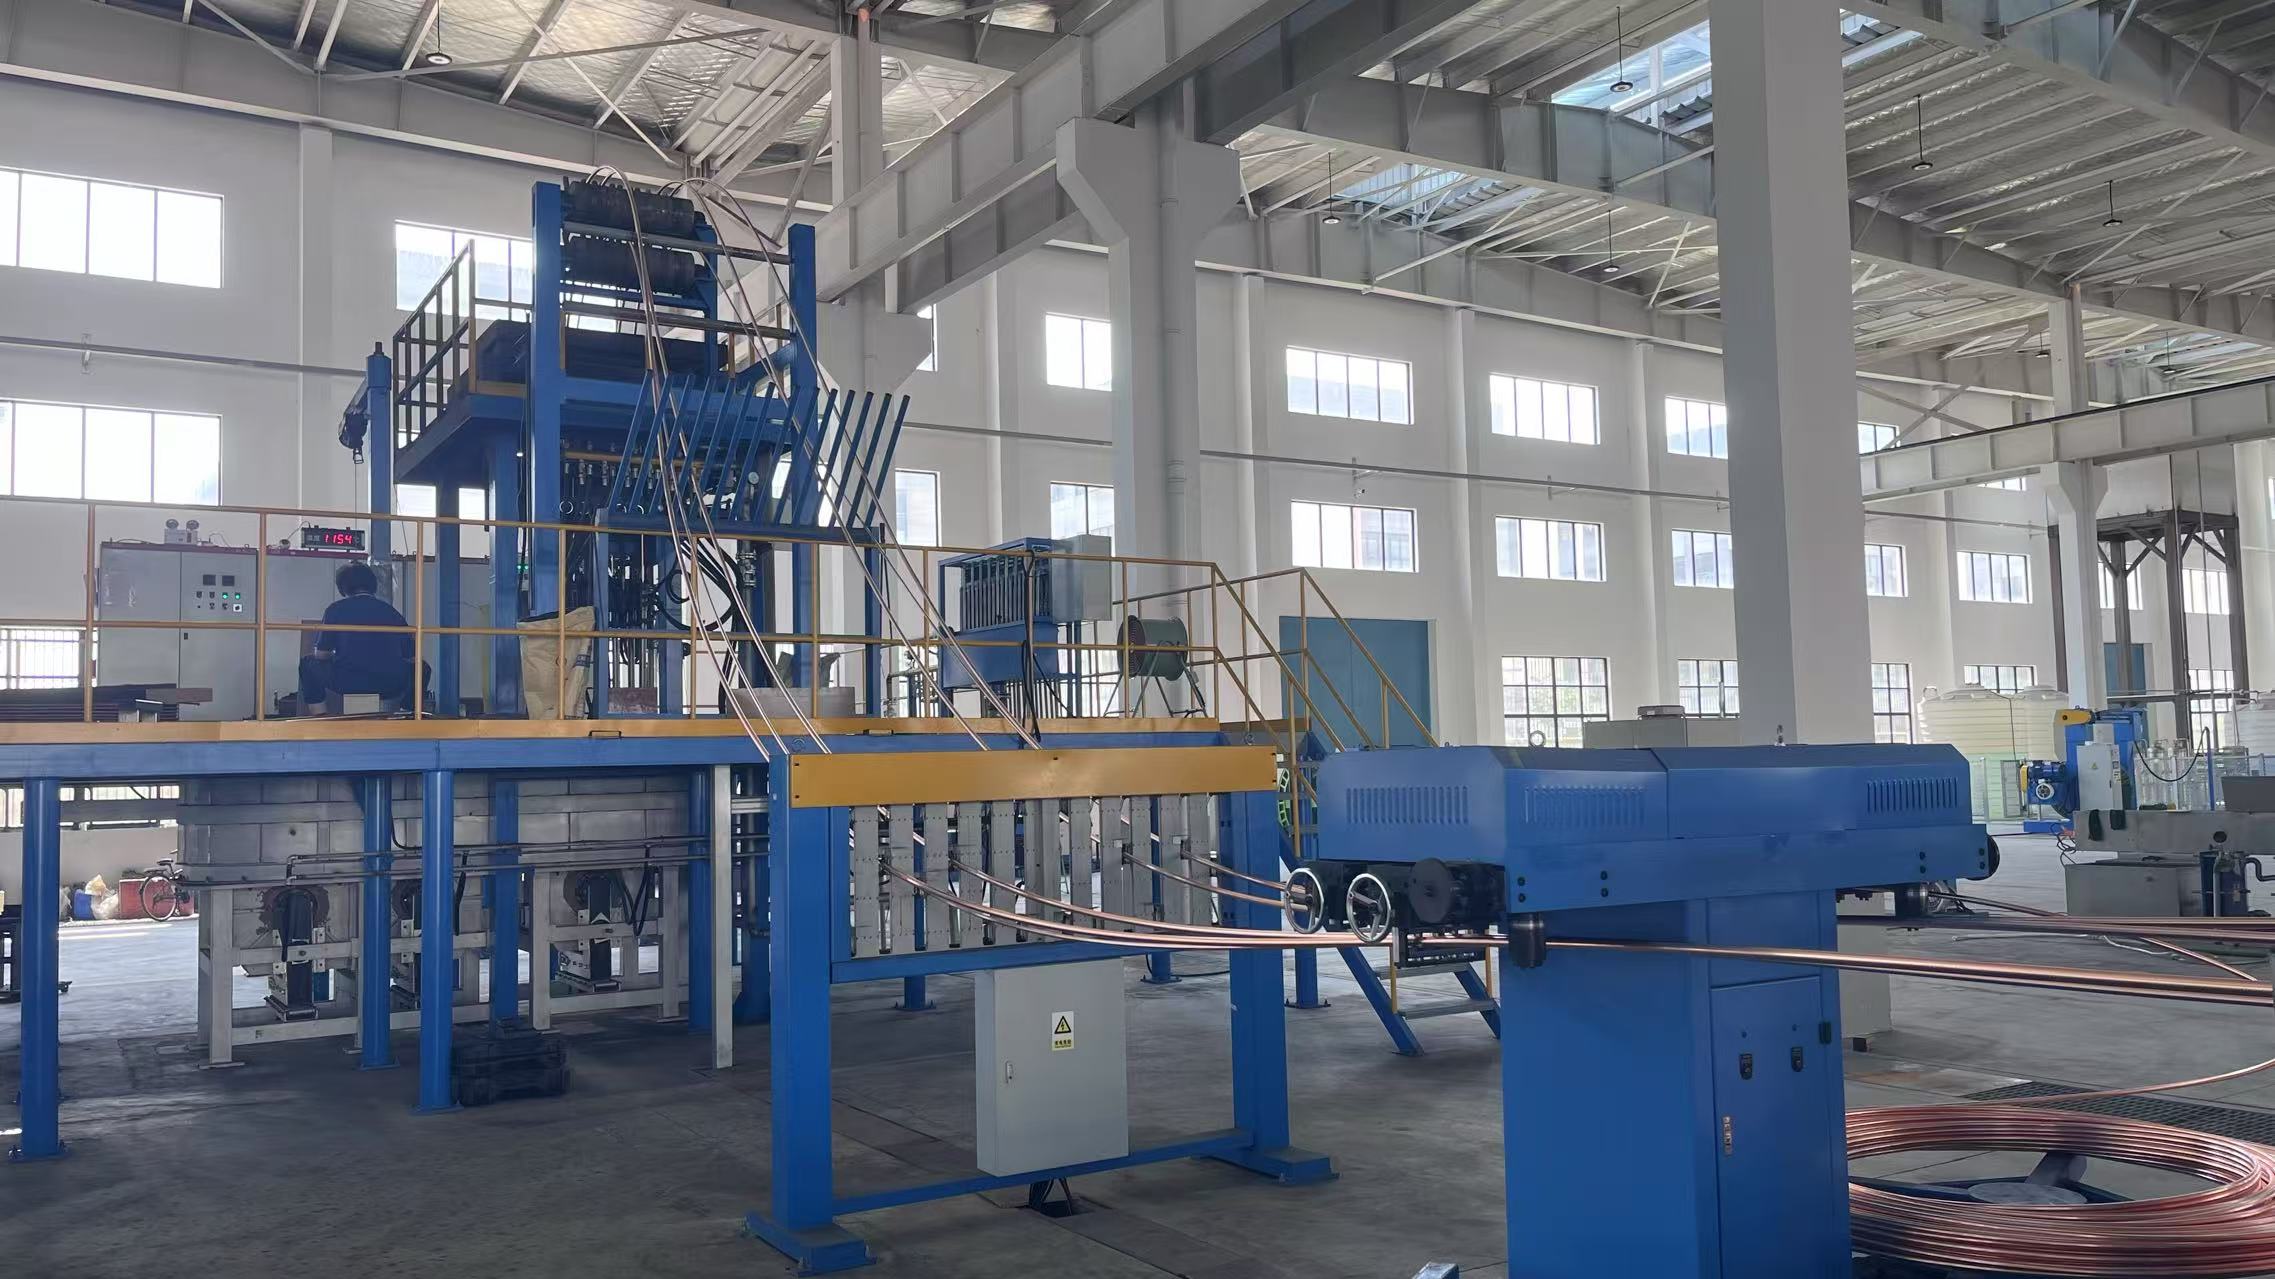
والعلاقة بين حالة المعدات وجودة الناتج هي علاقةٌ مباشرةٌ وقابلةٌ للقياس. فعندما تعمل ماكينة إنتاج الأسلاك بمكوناتٍ مُستهلكةٍ، أو قوالب غير مُحاذاةٍ بدقةٍ، أو إعدادات توتر غير صحيحةٍ، فإن المنتج الناتج لا يستوفي المواصفات المطلوبة. أما الضبط السليم للمعدات فيضمن انتظام قطر السلك، وتحسين نعومة السطح، واستقرار الخواص الميكانيكية، وتقليل فقدان المواد. ويقدّم هذا الدليل الإجراءات الحاسمة لضبط المعدات التي يستخدمها المتخصصون في مجال التصنيع لتعظيم جودة الإنتاج ومدّة عمر المعدات.
فهم أساسيات ضبط الآلات
دور الإعداد الصحيح في مراقبة الجودة
تبدأ مراقبة الجودة قبل دخول السلك الأول إلى خط الإنتاج. فآلة إنتاج الأسلاك التي تعمل خارج النطاق التشغيلي المُصمَّم لها ستُنتج منتجات معيبة بغض النظر عن جودة المواد الخام. ويشمل ضبط الآلة معايرة التوتر، ومحاذاة القوالب، والتحكم في درجة الحرارة، وتحسين السرعة. وكل معلمةٍ من هذه المعلمات تؤثر مباشرةً في الخصائص النهائية للسلك، ومنها مقاومة الشد، والاستطالة، والدقة الأبعادية. وعادةً ما يلاحظ المصنعون الذين يستثمرون الوقت في فهم هذه العلاقات تحسُّنًا في الجودة خلال أسابيع.
تتطلب عملية ضبط الجهاز توثيقًا منهجيًّا. سجِّل القياسات الأولية قبل إدخال أية تغييرات، ثم عدِّل معلَّمة واحدة في كل مرة لعزل تأثيرها. ويساعد هذا النهج المنظم على تحديد التعديلات التي تحقِّق أكبر تحسينٍ في الجودة لتطبيقك المحدَّد. فكثيرٌ من مشكلات الجودة تعود إلى انحرافات صغيرة متعددة بدلًا من عطل كارثي واحد، ولذلك فإن ضبط الجهاز بشكل شاملٍ أمرٌ بالغ الأهمية.
النهج الوقائي مقابل الإصلاح الاستباقي
التكيف الاستباقي للآلة يمنع فشل الجودة قبل حدوثه. ويلاحظ المشغلون الذين يقومون بتعديلات الصيانة الدورية عيوبًا مفاجئة أقل ويبقون على مواصفات الإنتاج أكثر استقرارًا. أما النهج التفاعلي، الذي يتم فيه إجراء التعديلات فقط بعد اكتشاف الهدر، فيُضيّع المواد ويُولّد عدم رضا العملاء. وتؤدي آلة إنتاج الأسلاك أداءها بكفاءةٍ أعلى ما دامت عمليات الصيانة تتم وفق الجدول المحدَّد، لا في حالات الأزمات. وإن إنشاء تقويمٍ دوريٍّ للتعديلات يُحقِّق عوائدٍ من خلال تحسين ضبط الجودة والحد من توقُّف التشغيل.
المعلمات الحرجة للتعديل المتعلقة بجودة السلك
تحسين الشد وسرعة السحب
تؤثر إعدادات الشد مباشرةً على اتساق قطر السلك وجودة سطحه. ويؤدي ضبط الجهاز بشكل غير صحيح إلى إما شدٍّ مفرطٍ، ما يُسبِّب مناطق رقيقة وهشاشةً، أو شدٍّ غير كافٍ، ما يترك عيوبًا سطحيةً. وتضم آلات إنتاج الأسلاك الحديثة أجهزة استشعار للشد تعرض تغذيةً راجعةً فوريةً، مما يمكِّن من إجراء تعديلات دقيقة تصل إلى أعشار الكيلوجرام. ويتطلب ضبط الجودة مواءمة إعدادات الشد مع نوع سلكك المحدَّد وقطره والخصائص المرغوبة فيه. فالأسلاك النحاسية تتطلَّب شدًّا مختلفًا عن الأسلاك الفولاذية، كما يستفيد كل قطرٍ ضمن عائلة المواد من تعديلٍ مُخصَّص.
تؤثر سرعة السحب بالتعاون مع التوتر في تحديد الخصائص النهائية للسلك. وقد تقلِّل السرعات الأعلى من زمن الإنتاج، لكنها تتطلب ضبطًا دقيقًا للآلة للحفاظ على الجودة. أما السحب البطيء فيتيح للمواد وقتًا كافيًا للتشوه بشكل متجانس، لكنه يزيد من زمن الدورة. ويعتمد التوازن الأمثل على خصائص المادة والأهداف المنشودة من حيث الجودة. وينبغي لمشغِّلي الآلات إجراء اختبارات على تعديلات السرعة بزيادات صغيرة، مع مراقبة نعومة السطح وثبات القطر بعد كل تعديل. ويمنع هذا النهج المتحكم فيه لضبط الآلة ارتكاب أخطاء مكلفة، كما يكشف عن أفضل سرعة تناسب تركيبتك الخاصة.
إجراءات محاذاة القوالب والأدوات
يُعَدُّ محاذاة القوالب إحدى أهم مهام ضبط الآلة. فعدم محاذاة القوالب يؤدي إلى تدفُّق غير منتظم للمواد، ما يسبِّب تنوُّعًا في القطر وعلامات سطحية تظهر كعيوب جودة. تحقَّق من محاذاة القوالب باستخدام أجهزة قياس الانحراف أو المؤشرات الدوَّارة، مع التأكُّد من أن التمركز يكون ضمن مدى ٠٫٠٥ مم. ويجب أن تكون قوالب آلة إنتاج الأسلاك مركزية تمامًا بالنسبة لمحور الرسم البياني. أما سوء ضبط الآلة في هذه النقطة فيتجلى في ظهور خدوش طولية، أو تشوه بيضاوي في السلك النهائي، أو ازدياد معدل تآكل القوالب. وينبغي إجراء فحوصات المحاذاة شهريًّا أو كلما غيَّرت مقاس القوالب.
تتطلب إجراءات ضبط الآلة أيضًا الانتباه إلى انحراف الأدوات وتعويضها. وتوفّر الأنظمة الحديثة تحديدَ المواقع رقميًّا، يمكن التحقق منه وتصحيحه بسرعة. وتأكد من أن أدوات القطع وبكرات التوجيه وهياكل الدعم تقع في مواضعها المصمَّمة بدقة. فحتى الانحرافات الصغيرة جدًّا مثل ٠٫١ مم قد تتراكم على طول خط الإنتاج، مما يُضعف التحكم في الجودة. ويتيح توثيق هذه القياسات في نظام الصيانة الخاص بك إجراء تحليل الاتجاهات والتعديلات التنبؤية.
إدارة درجة الحرارة والتشحيم
يؤثر التحكم في درجة الحرارة أثناء إنتاج السلك مباشرةً على خصائص المادة وفعالية ضبط الآلة. ويؤدي ارتفاع الحرارة بشكل مفرط إلى تلدين المادة، ما يقلّل من صلابتها ويغيّر خصائصها الميكانيكية. أما عدم كفاية التبريد فيسمح بتراكم الإجهاد الحراري، ما يؤدي إلى الهشاشة. وتضم آلة إنتاج السلك الخاصة بك أنظمة تبريد تتطلب ضبطاً وصيانة دوريين. تأكَّد من أن سائل التبريد يتدفّق بالمعدل الصحيح، ويصل إلى جميع نقاط التلامس، ويحافظ على درجة الحرارة المناسبة طوال العملية. وغالباً ما يُهمَل هذا الضبط للآلة، رغم تأثيره الكبير على تحقيق جودةٍ متسقة.
تؤثر جودة التشحيم وطريقة تطبيقه على نعومة المنتج وطول عمر المعدات على حدٍّ سواء. ويؤدي عدم كفاية التشحيم أثناء عمليات ضبط الماكينة إلى زيادة الاحتكاك، ما يستلزم توتيرًا أعلى للحفاظ على السرعة، وهو ما يؤثر بدوره على خصائص السلك. أما الإفراط في التشحيم فيترك رواسب تؤثر على المعالجة اللاحقة. استخدم مواد التشحيم الموصى بها لنوع ماكينة إنتاج السلك والمادة المستخدمة. وينبغي أن تتضمن جداول ضبط الماكينة الدورية فحص نظام التشحيم واستبدال السائل وفقاً لتوصيات الشركة المصنِّعة.
منهجية منهجية لضبط الماكينة
إعداد الاختبارات قبل الإنتاج
ابدأ كل دورة إنتاج بتحقق منهجي من ضبط الآلة. أولاً، قم بفحص بصري لآلة إنتاج السلك للبحث عن أي تلف ظاهر أو مكونات مفكوكة أو شوائب. شغّل المعدات فارغة أو باستخدام عيّنة من المادة، وراقب وجود اهتزاز غير عادي أو ضجيج أو ظروف حرارية غير طبيعية. قِس الناتج من العيّنات الأولى للإنتاج وقارنه بمواصفات الجودة. تُعتبر هذه الاختبارات الأولية أساسية لاكتشاف أخطاء الضبط قبل أن تؤثّر على الدفعات الكبيرة. ويجد العديد من المصنّعين أن خمسة إلى عشر دقائق من ضبط دقيق للآلة عند التشغيل يمنعان ساعات من الهدر لاحقاً.
وثِّق معايير ضبط الآلة في سجل الإنتاج. وثِّق إعدادات الشد، وسرعة السحب، ودفعة المادة، وقراءات درجة الحرارة، والقياسات الأولية للناتج. وتُشكِّل هذه الوثائق مرجعاً للتشغيلات المستقبلية، وتساعد في تتبع مشكلات الجودة إلى ظروف الضبط المحددة. وعند حدوث مشكلات، يمكنك مراجعة هذا السجل لتحديد ما تغيَّر مقارنةً بالتشغيلات الناجحة السابقة. وبمرور الوقت، يصبح هذا القاعدة بيانات لا تُقدَّر بثمن لتحسين أداء آلة إنتاج الأسلاك.
المراقبة والتصحيحات أثناء التشغيل
تتطلب مراقبة الجودة أثناء الإنتاج رصدًا مستمرًّا وتصحيحاتٍ دوريةً لضبط الآلات. خذ عيِّنةً من السلك المُنتَج كلَّ ٣٠ دقيقة خلال التشغيل الأولي باستخدام إعدادات جديدة، وقِس القطر وافحص حالة السطح. وبمجرد أن تكتسب ثقةً في معاملات الضبط الخاصة بك، يمكن تقليل تكرار أخذ العيِّنات، لكنَّه لا يجوز أبدًا التخلّي عنه تمامًا. وتؤدي آلة إنتاج السلك أفضل أداءٍ لها عندما يظل المشغلون منتبهين للتغيرات الطفيفة في خصائص الناتج. فالتعديلات الصغيرة التي تُنفَّذ فورًا تمنع الانحراف عن المواصفات المطلوبة.
تحديد نقاط التفعيل لإجراءات ضبط الآلة التصحيحية. إذا زاد القطر عن القيمة المستهدفة بمقدار ٠٫٠٥ مم، فقم بإجراء تعديل طفيف على الشد بدلًا من الانتظار حتى تصل الانحرافات إلى ٠٫١٠ مم خارج المواصفات. ويُسهم هذا النهج الاستباقي في الحفاظ على ثبات مراقبة الجودة وتقليل الهدر. ودرب المشغلين على التعرف على علامات التحذير مثل تغيرات قوام السطح، أو سلوك السلك غير المعتاد أثناء التبريد، أو ارتفاع طفيف في معدل الانكسارات. وهذه الملاحظات تشير إلى الحاجة المحتملة لضبط الآلة قبل أن تتدهور الجودة فعليًّا.
الأسئلة الشائعة
ما التكرار الموصى به لإجراء ضبط الآلة في نظام إنتاج الأسلاك؟
قم بإجراء فحوصات شاملة لضبط الآلة مرة واحدة على الأقل شهريًّا لمعدات الإنتاج العاملة. ويجب أن تشمل الفحوصات اليومية قبل التشغيل التحقق من المحاذاة ومعايرة الشد وحالة التزييت. وبعد تغيير قطر السلك أو نوع المادة أو أهداف سرعة الإنتاج، يصبح ضبط الآلة إضافيًّا أمرًا ضروريًّا. وقد تحتاج المعدات ذات الاستخدام العالي إلى ضبط كل أسبوعين. وثِّق سجلات الضبط الخاصة بك لتحديد الأنماط، ثم عدِّل جدول الصيانة وفقًا لمدى سرعة انحراف آلة إنتاج السلك الخاصة بك عن الإعدادات المثلى.
ما العلامات التي تدل على حاجة آلتك إلى ضبط؟
راقب أي تغير في القطر يتجاوز التحمل المسموح، أو خدوش أو علامات مرئية على سطح السلك النهائي، أو ازدياد في حالات الانقطاع أو التمزق أثناء الإنتاج، أو اهتزاز غير معتاد أو أصوات غريبة. هذه الأعراض تشير إلى ضرورة تعديل الجهاز فورًا. وقم بفحص قياسات مراقبة الجودة بشكل دوري، لأن الاتجاهات الإحصائية غالبًا ما تكشف الانحراف قبل ظهور العيوب المرئية. وإذا أظهرت نتائج اختبار صلادة المنتج تباينًا بين الدفعات، فقد تحتاج إعدادات درجة الحرارة أو السرعة إلى تعديل يدوي للجهاز. ونفّذ تحليل السبب الجذري كلما ظهر منتج لا يتوافق مع المواصفات.
هل يمكن أن يؤثر التعديل غير الصحيح للجهاز على عمر المعدات؟
نعم، وبشكلٍ كبيرٍ. إن عدم انتظام القوالب، والتوتر غير الصحيح، وسوء التزييت يُسرّع من تآكل مكونات آلة إنتاج الأسلاك الخاصة بك. فالتشغيل مع احتكاكٍ مفرطٍ أو عدم انتظامٍ يولّد إجهاداتٍ تؤدي إلى تدهور المحامل والقوالب وبكرات التوجيه قبل أوانها. أما الضبط السليم للآلة فيوزّع الأحمال بشكلٍ متساوٍ، ويقلّل من الإجهاد الحراري، ويحدّ من الاحتكاك، ما يطيل عمر المكونات الباهظة الثمن. كما أن الصيانة الدورية وإجراءات الضبط الصحيحة يمكن أن تضيف سنواتٍ عديدةً إلى عمر معداتك، مع تحسين التحكم في الجودة وتقليل تكاليف التشغيل.

