 EN



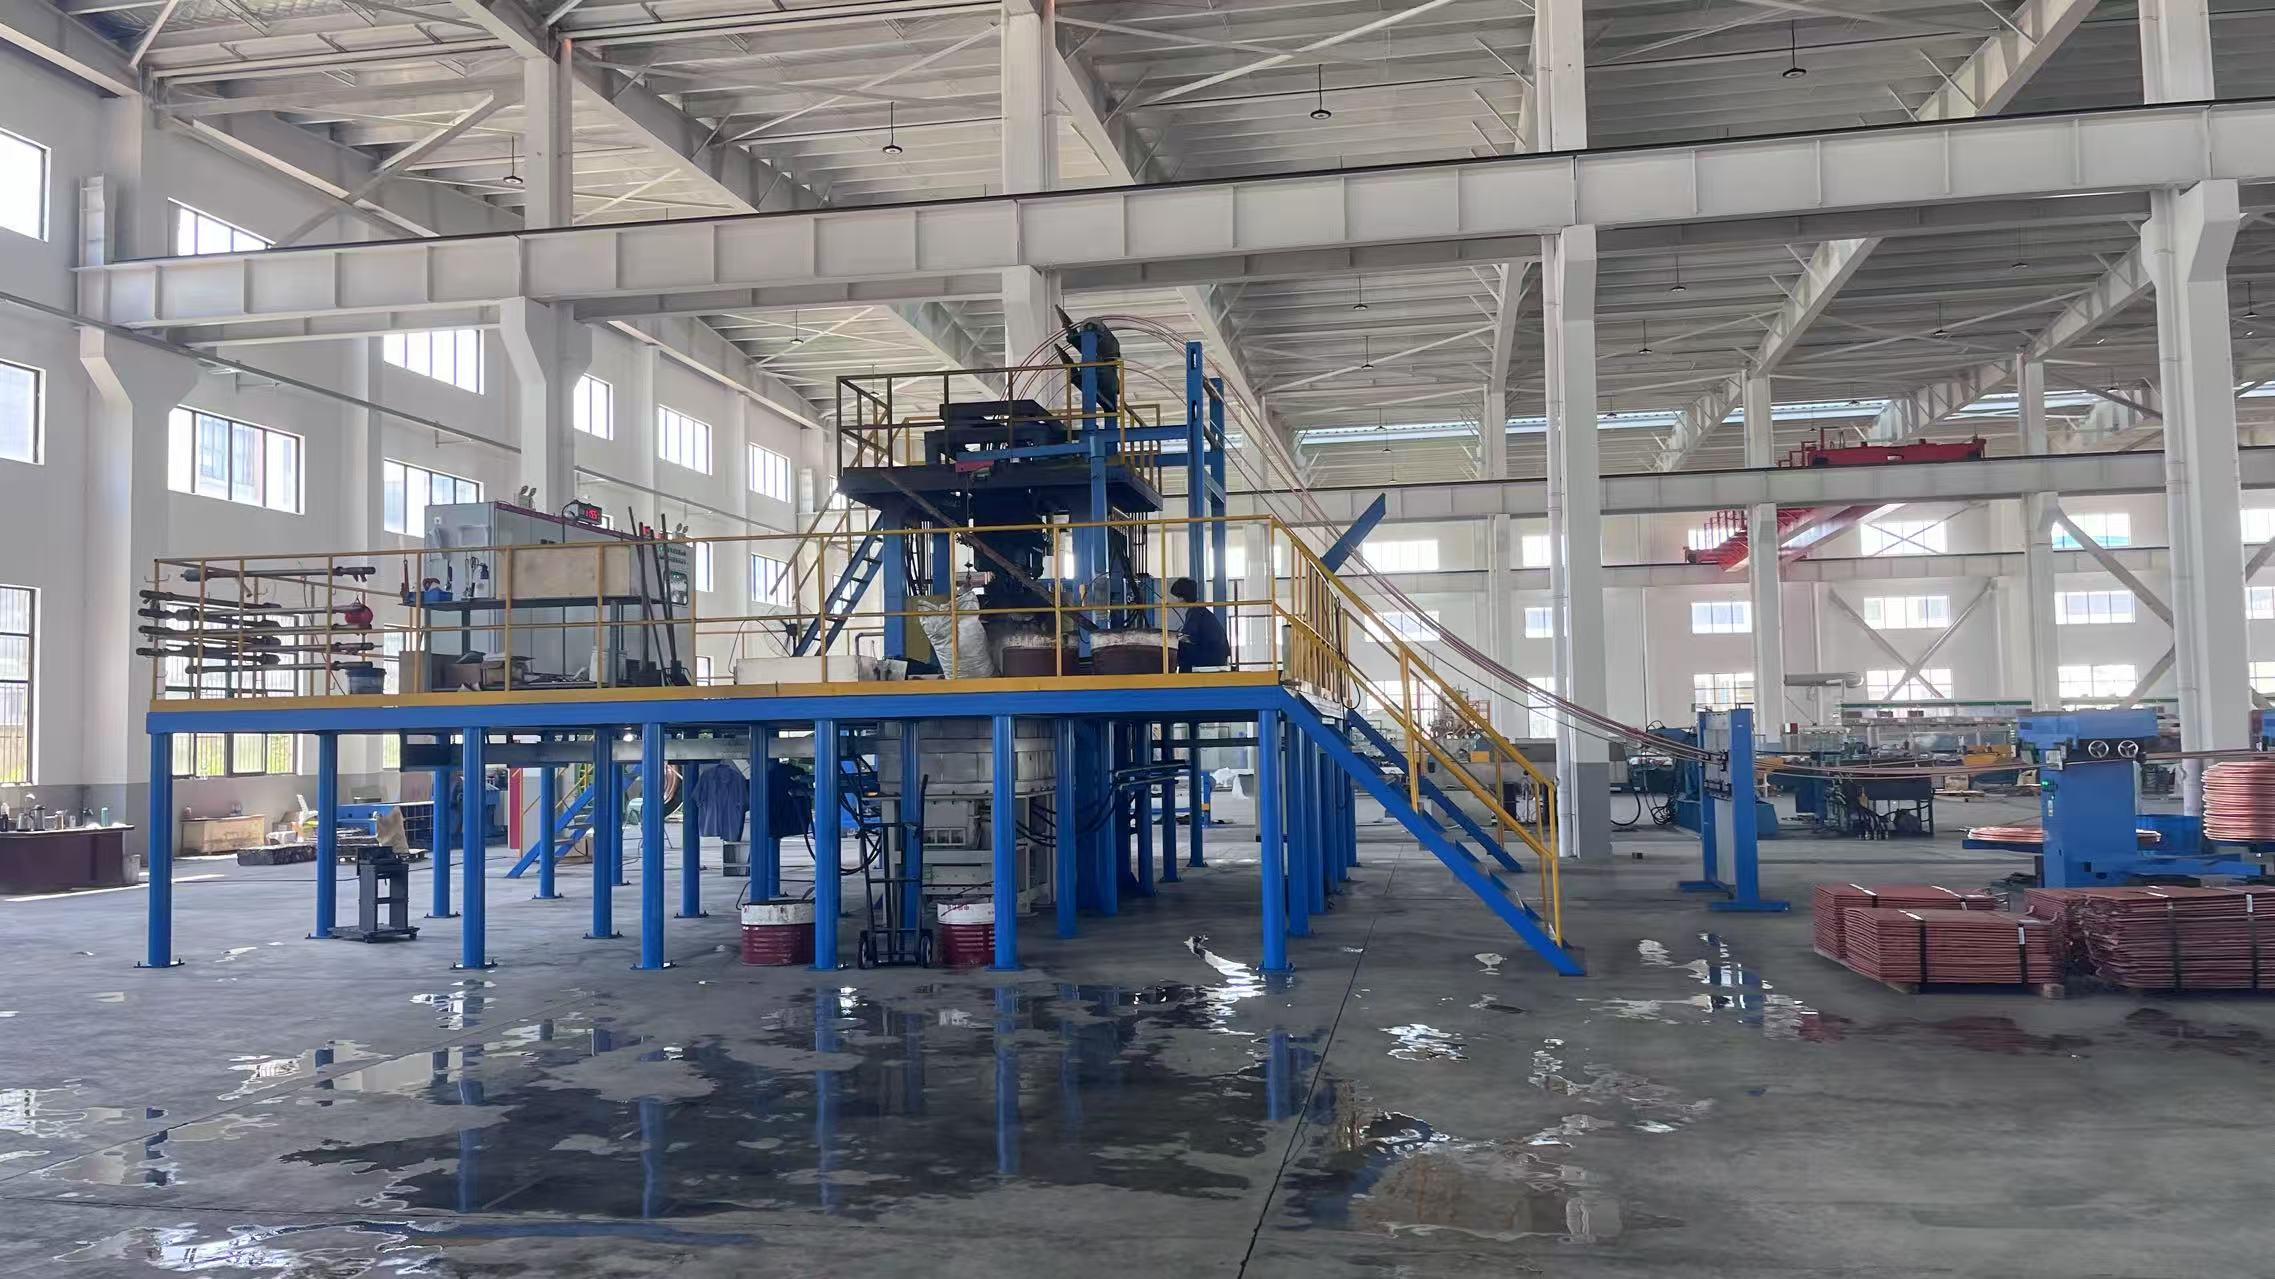
Atingerea unei calități constante a produselor în fabricarea sârmei depinde în mare măsură de configurarea și întreținerea corespunzătoare a mașină pentru productia fierării . Mulți producători se confruntă cu incoerențe dimensionale, defecte de suprafață și pierderi de material doar pentru că echipamentele lor funcționează în afara parametrilor optimi. Înțelegerea modului de efectuare a ajustărilor țintite ale mașinii este esențială pentru menținerea unor toleranțe strânse și reducerea ratei de deșeuri.
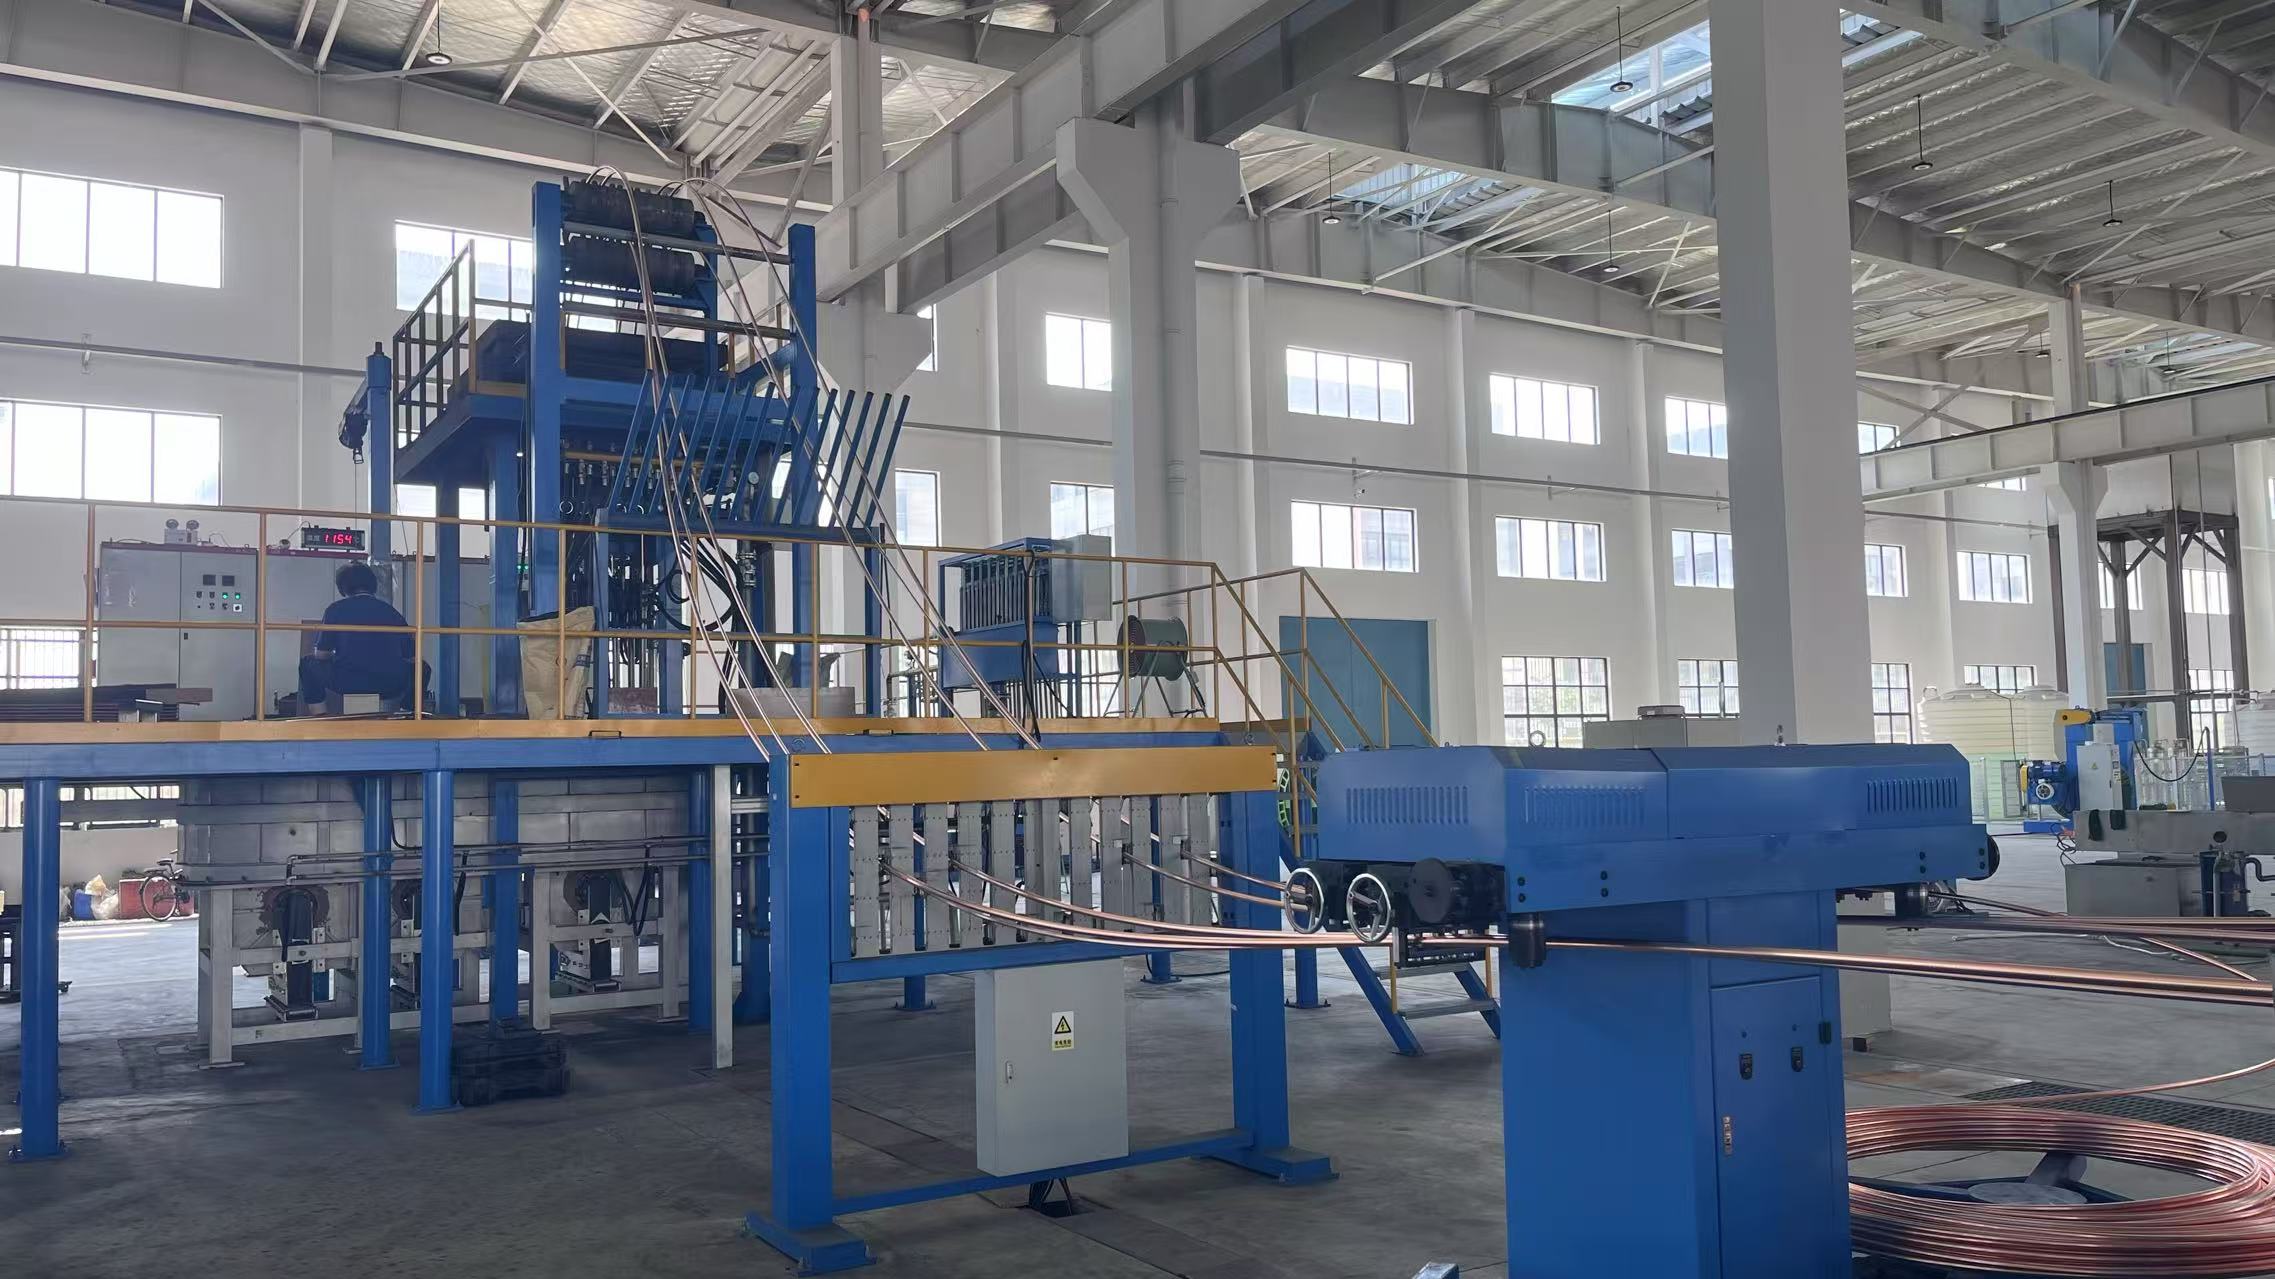
Relația dintre starea mașinii și calitatea produsului este directă și măsurabilă. Atunci când o mașină de producție a sârmei funcționează cu componente uzate, matrițe dezaliniate sau reglaje incorecte ale tensiunii, produsul rezultat nu îndeplinește specificațiile. Ajustarea corectă a mașinii asigură un diametru uniform al sârmei, o finisare îmbunătățită a suprafeței, proprietăți mecanice constante și o pierdere redusă de material. Acest ghid vă conduce pas cu pas prin procedurile critice de ajustare pe care profesioniștii din domeniul fabricării le folosesc pentru a maximiza calitatea produsului și durata de viață a echipamentului.
Înțelegerea principiilor fundamentale ale reglării mașinilor
Rolul configurării corespunzătoare în controlul calității
Controlul calității începe înainte ca primul fir să intre în linia de producție. O mașină de producție a firelor care funcționează în afara ferestrei de operare proiectate va genera produse defecte, indiferent de calitatea materiei prime. Reglarea mașinii include calibrarea tensiunii, alinierea matrițelor, controlul temperaturii și optimizarea vitezei. Fiecare parametru influențează direct proprietățile finale ale firului, inclusiv rezistența la tracțiune, alungirea și precizia dimensională. Producătorii care investesc timp în înțelegerea acestor relații obișnuiesc să observe îmbunătățiri ale calității în decurs de câteva săptămâni.
Procesul de reglare a mașinii necesită documentare sistematică. Înregistrați măsurătorile inițiale înainte de efectuarea oricăror modificări, apoi ajustați câte un parametru la un moment dat pentru a izola efectul său. Această abordare meticuloasă ajută la identificarea ajustărilor care aduc cele mai semnificative îmbunătățiri ale calității pentru aplicația dvs. specifică. Multe probleme de calitate se datorează unor multiple mici dezalieri, nu unei singure defecțiuni catastrofale, așadar o reglare completă a mașinii este esențială.
Abordare preventivă versus reparație reactivă
Ajustarea proactivă a mașinii previne defecțiunile de calitate înainte ca acestea să apară. Operatorii care efectuează ajustări regulate de întreținere observă mai puține defecte bruște și mențin specificații de ieșire mai stabile. Abordările reactive, în care ajustările au loc doar după detectarea deșeurilor, risipesc materiale și generează nemulțumirea clienților. Mașina de producție a sârmei funcționează cel mai eficient atunci când întreținerea se desfășoară conform programului, nu în regim de criză. Stabilirea unui calendar rutinier de ajustări aduce beneficii sub formă de control îmbunătățit al calității și reducere a timpului nefuncțional.
Parametri critici de ajustare pentru calitatea sârmei
Optimizarea tensiunii și a vitezei de tragere
Setările de tensiune influențează direct consistența diametrului sârmei și calitatea suprafeței. O reglare incorectă a mașinii în ceea ce privește tensiunea duce fie la întindere excesivă, care creează zone subțiri și fragilitate, fie la tensiune insuficientă, care lasă neregularități la suprafață. Mașinile moderne de producție a sârmei includ senzori de tensiune care afișează feedback în timp real, permițând reglări precise la zecimi de kilogram. Controlul calității necesită potrivirea setărilor de tensiune cu materialul specific de sârmă, diametrul său și proprietățile dorite. Sârma de cupru necesită o tensiune diferită față de sârma de oțel, iar fiecare diametru din cadrul unei familii de materiale beneficiază de reglări adaptate.
Viteza de tragere acționează împreună cu tensiunea pentru a determina proprietățile finale ale sârmei. Vitezele mai mari pot reduce durata producției, dar necesită o reglare precisă a mașinii pentru a menține calitatea. Tragerea mai lentă oferă materialului timpul necesar pentru a se deforma în mod uniform, dar mărește durata ciclului. Echilibrul optim depinde de proprietățile materialului dumneavoastră și de obiectivele de calitate. Operatorii ar trebui să testeze ajustările de viteză în mici incrementuri, monitorizând finisajul superficial și consistența diametrului după fiecare modificare. Această abordare controlată a reglării mașinii previne greșelile costisitoare și evidențiază punctul optim pentru configurația specifică dumneavoastră.
Proceduri de aliniere a matrițelor și a sculelor
Alinierea matrițelor reprezintă una dintre cele mai critice sarcini de reglare a mașinii. Matrițele nealiniate provoacă un flux neuniform al materialului, generând variații ale diametrului și urme pe suprafață care apar ca defecte de calitate. Verificați alinierea matrițelor folosind comparatoare de excentricitate sau indicatoare cu cadran, asigurând concentricitatea în limitele de 0,05 mm. Matrițele mașinii de producție a sârmei trebuie să fie perfect centrate față de axa desenului. Un reglaj necorespunzător al mașinii se manifestă prin zgârieturi longitudinale, ovalitate a sârmei finite și uzură accelerată a matrițelor. Efectuați verificările de aliniere lunar sau ori de câte ori schimbați dimensiunea matrițelor.
Compensarea și decalajul sculelor necesită, de asemenea, atenție în timpul procedurilor de reglare a mașinii. Sistemele moderne oferă poziționare digitală, care poate fi verificată și corectată rapid. Verificați dacă sculele de tăiere, rolele ghid, precum și structurile de susținere se află în pozițiile lor proiectate. Chiar și mici abateri de 0,1 mm pot acumula efecte de-a lungul liniei de producție, compromițând controlul calității. Înregistrarea acestor măsurători în sistemul dumneavoastră de întreținere permite analiza tendințelor și ajustări predictive.
Gestionarea temperaturii și a lubrifierii
Controlul temperaturii în timpul producției sârmei influențează direct proprietățile materialelor și eficacitatea reglării mașinii. Căldura excesivă provoacă recoacerea materialului, reducând duritatea și modificând proprietățile mecanice. Răcirea insuficientă permite acumularea stresului termic, ducând la fragilitate. Mașina dumneavoastră de producție a sârmei include sisteme de răcire care necesită reglare și întreținere periodice. Verificați dacă lichidul de răcire curge cu debitul corect, ajunge în toate punctele de contact și menține temperatura adecvată pe întreaga durată a procesului. Această reglare a mașinii este adesea neglijată, dar are un impact semnificativ asupra calității constante.
Calitatea lubrifiantului și modul de aplicare influențează atât calitatea produsului finit, cât și durata de viață a echipamentului. Lubrifierea insuficientă în timpul operațiunilor de reglare a mașinii crește frecarea, necesitând o tensiune mai mare pentru a menține viteza, ceea ce afectează ulterior proprietățile sârmei. Lubrifierea excesivă lasă reziduuri care perturbă prelucrarea ulterioară. Utilizați lubrifiantii specificați pentru modelul mașinii de producție a sârmei și pentru tipul de material. Programele regulate de reglare a mașinii trebuie să includă inspecția sistemului de lubrifiere și înlocuirea lichidului conform recomandărilor producătorului.
Flux de lucru sistematic de reglare a mașinii
Configurarea și testarea înainte de producție
Începeți fiecare serie de producție cu verificarea sistematică a reglării mașinii. În primul rând, efectuați o inspecție vizuală a mașinii de producție a sârmei pentru a detecta orice deteriorare evidentă, componente slăbite sau resturi străine. Porneșteți echipamentul în gol sau cu material de probă, observând eventualele vibrații, zgomote sau condiții termice neobișnuite. Măsurați parametrii de ieșire ai primelor mostre produse și comparați-i cu specificațiile de calitate. Această testare de referință identifică erorile de configurare înainte ca acestea să afecteze loturi mari. Mulți producători constată că cinci până la zece minute de reglare atentă a mașinii la pornire previn ore întregi de deșeuri ulterioare.
Documentați parametrii de reglare ai mașinii într-un jurnal de producție. Înregistrați setările de tensiune, viteza de tragere, lotul de material, citirile de temperatură și măsurătorile inițiale ale produsului obținut. Această documentare creează un punct de referință pentru rulările ulterioare și ajută la identificarea cauzelor problemelor de calitate legate de anumite condiții de reglare. Atunci când apar probleme, puteți consulta acest jurnal pentru a determina ce s-a modificat față de rulările anterioare reușite. Pe termen lung, această bază de date devine extrem de valoroasă pentru optimizarea performanței mașinii de producție a cablurilor.
Monitorizarea și corecțiile în timpul rulării
Controlul calității în timpul producției necesită monitorizare continuă și, uneori, corecții ale reglajelor mașinii. Luați probe de sârmă finită la fiecare 30 de minute în timpul primei rulări cu setări noi, măsurând diametrul și verificând aspectul suprafeței. Pe măsură ce vă crește încrederea în parametrii de reglare, frecvența prelevării probelor poate scădea, dar nu trebuie să dispară niciodată. Mașina de producție a sârmei funcționează cel mai bine atunci când operatorii rămân atenți la modificările subtile ale caracteristicilor produsului. Ajustările mici, efectuate imediat, previn deraparea în afara limitelor de specificație.
Stabiliți puncte de declanșare pentru acțiunile corective de reglare a mașinii. Dacă diametrul se abate cu 0,05 mm față de valoarea țintă, efectuați o mică reglare a tensiunii, în loc să așteptați până când abaterea ajunge la 0,10 mm față de specificații. Această abordare proactivă menține un control constant al calității și reduce deșeurile. Instruiți operatorii să recunoască semnele de avertizare, cum ar fi modificările texturii suprafeței, comportamentul neobișnuit al sârmei în timpul răcirii sau ușoare creșteri ale ratei de rupere. Aceste observații indică faptul că reglarea mașinii poate fi necesară chiar înainte ca calitatea să se deterioreze efectiv.
Întrebări frecvente
Cât de des trebuie să efectuez reglarea mașinii pe sistemul meu de producție a sârmei?
Efectuați inspecții complete de reglare a mașinilor cel puțin o dată pe lună pentru echipamentele active de producție. Verificările zilnice înainte de pornire trebuie să confirme alinierea, calibrarea tensiunii și starea lubrifierii. După schimbarea diametrului sârmei, a tipului de material sau a vitezelor țintă de producție, este esențială o reglare suplimentară a mașinii. Echipamentele cu utilizare intensă pot necesita reglare la fiecare două săptămâni. Înregistrați istoricul reglărilor pentru a identifica tendințele, apoi personalizați programul de întreținere în funcție de viteza cu care mașina dumneavoastră specifică de producție a sârmei se abate de la setările optime.
Care sunt semnele că mașina mea necesită reglare?
Monitorizați variația diametrului care depășește toleranța, zgârieturile sau urmele vizibile pe suprafața sârmei finite, creșterea ruperilor sau a întreruperilor în timpul producției, precum și vibrația sau zgomotul neobișnuit. Aceste simptome indică faptul că ajustarea mașinii este necesară imediat. Verificați regulat măsurătorile de control al calității, deoarece tendințele statistice evidențiază adesea deriva înainte ca defectele vizibile să apară. Dacă testele de duritate ale produsului arată variații între loturi, setările de temperatură sau viteză pot necesita ajustarea mașinii. Efectuați analiza cauzelor fundamentale de fiecare dată când apare un produs în afara specificațiilor.
Poate afecta o ajustare incorectă a mașinii durata de viață a echipamentului?
Da, în mod semnificativ. Matricele dezaliniate, tensiunea incorectă și lubrifierea deficitară accelerează uzura componentelor mașinii dvs. de producție a sârmei. Funcționarea cu frecare excesivă sau dezaliniere generează eforturi care degradează prematur rulmenții, matricele și rolele ghid. Reglarea corectă a mașinii distribuie încărcăturile în mod uniform, reduce efortul termic și minimizează frecarea, prelungind astfel durata de viață a componentelor costisitoare. Întreținerea regulată și procedurile corecte de reglare pot adăuga ani întregi duratei de funcționare a echipamentului dvs., îmbunătățind în același timp controlul calității și reducând costurile de exploatare.

