 EN



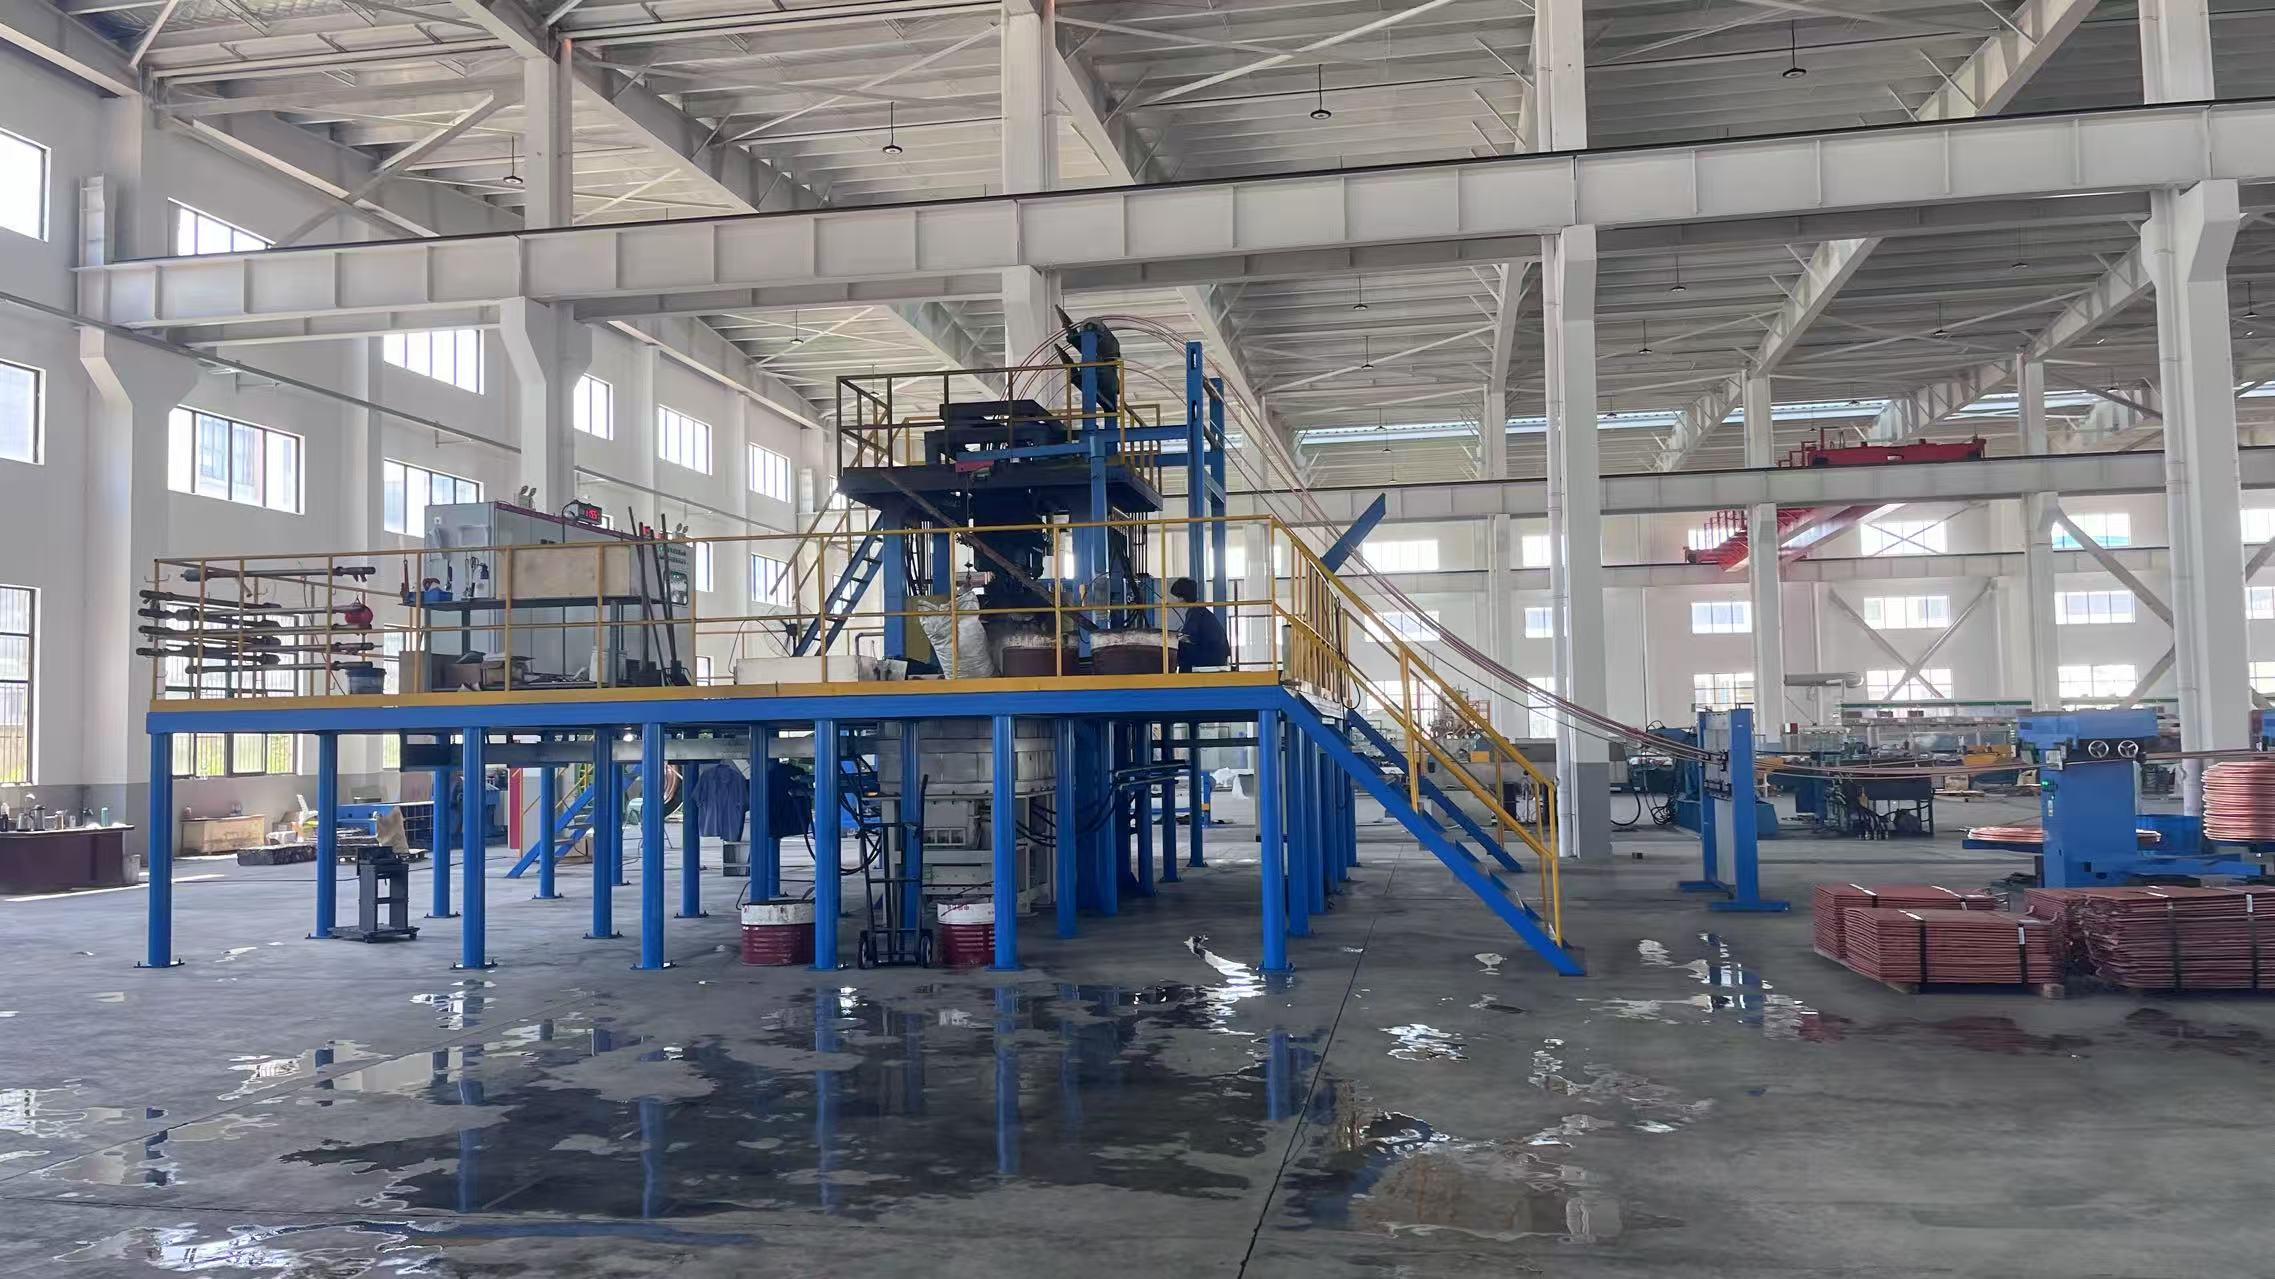
तार निर्माण में सुसंगत उत्पाद गुणवत्ता प्राप्त करना आपके तार उत्पादन मशीन पर सही स्थापना और रखरखाव पर बहुत अधिक निर्भर करता है। कई निर्माता केवल इसलिए आयामी असंगतियों, सतह दोषों और सामग्री के अपव्यय के साथ संघर्ष करते हैं क्योंकि उनका उपकरण इष्टतम पैरामीटर के बाहर काम करता है। लक्षित मशीन समायोजन कैसे करना है, यह समझना टाइट टॉलरेंस बनाए रखने और स्क्रैप दर को कम करने के लिए आवश्यक है।
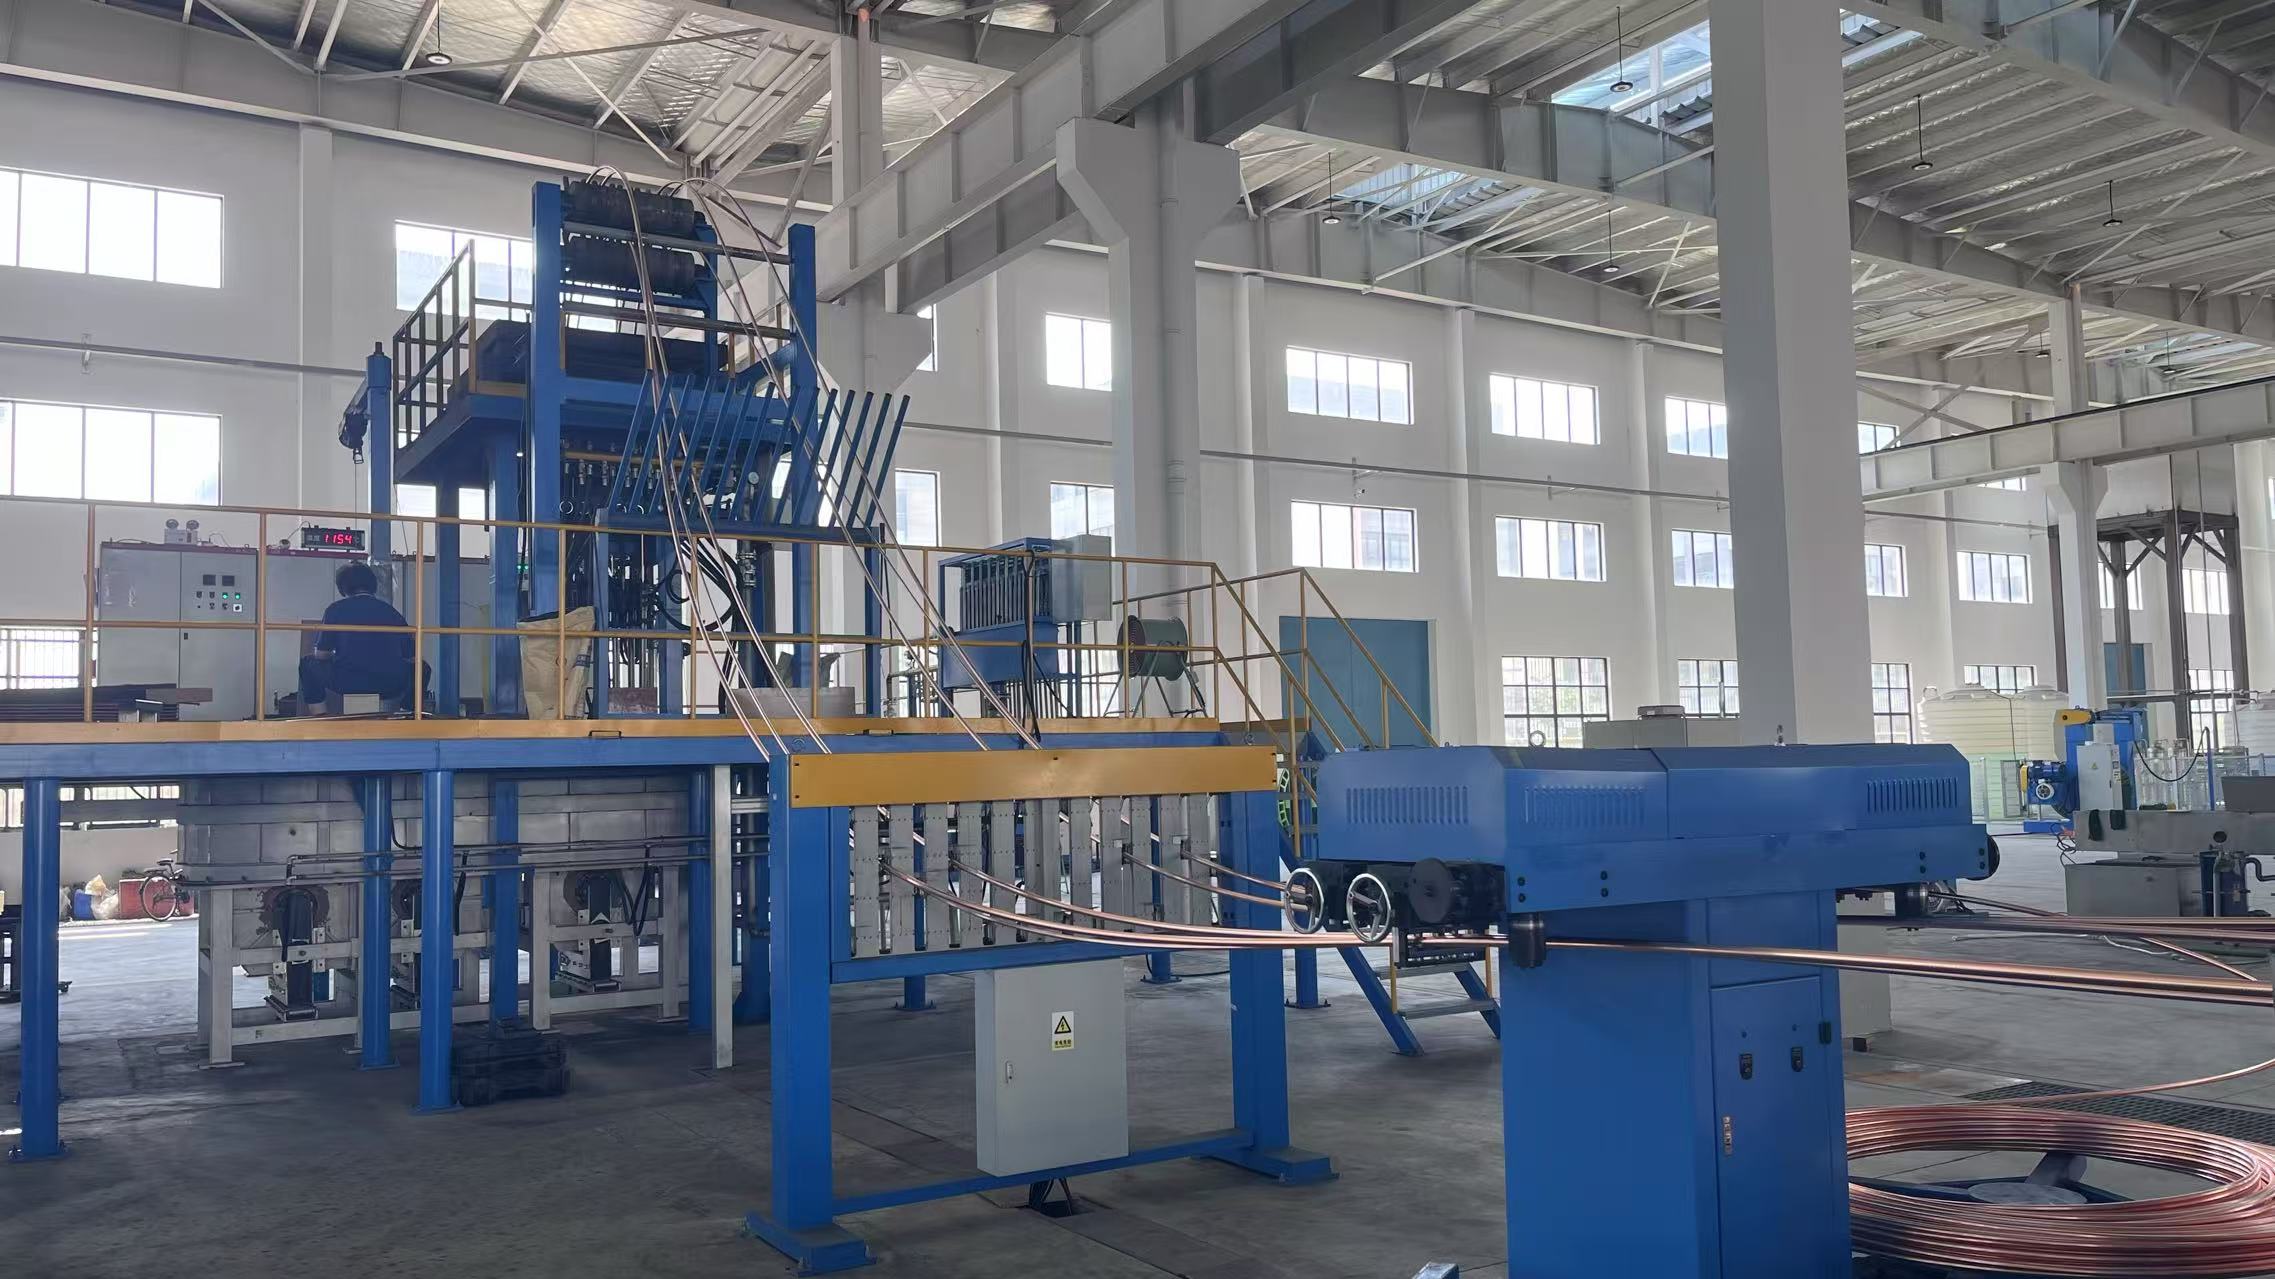
मशीन की स्थिति और आउटपुट गुणवत्ता के बीच का संबंध सीधा और मापने योग्य है। जब एक तार उत्पादन मशीन पहनी हुई घटकों, गलत संरेखित डाइज़ या गलत टेंशन सेटिंग्स के साथ काम करती है, तो परिणामी उत्पाद विनिर्देशों को पूरा नहीं करता है। उचित मशीन समायोजन समान तार व्यास, सुधारित सतह समाप्ति, सुसंगत यांत्रिक गुणों और कम सामग्री हानि सुनिश्चित करता है। यह गाइड आपको उन महत्वपूर्ण समायोजन प्रक्रियाओं के माध्यम से ले जाता है जिनका उपयोग निर्माण पेशेवर उच्चतम आउटपुट गुणवत्ता और उपकरण जीवनकाल को अधिकतम करने के लिए करते हैं।
मशीन समायोजन के मूल सिद्धांतों को समझना
गुणवत्ता नियंत्रण में उचित सेटअप की भूमिका
गुणवत्ता नियंत्रण पहले तार के उत्पादन लाइन में प्रवेश करने से पहले शुरू होता है। एक तार उत्पादन मशीन जो अपनी डिज़ाइन की गई संचालन सीमा के बाहर काम करती है, चाहे कच्चे माल की गुणवत्ता कितनी भी अच्छी क्यों न हो, दोषपूर्ण उत्पाद बनाएगी। मशीन समायोजन में तनाव कैलिब्रेशन, डाई संरेखण, तापमान नियंत्रण और गति अनुकूलन शामिल हैं। प्रत्येक पैरामीटर अंतिम तार के गुणों—जैसे तन्य शक्ति, खिंचाव और आयामी सटीकता—पर सीधे प्रभाव डालता है। जो निर्माता इन संबंधों को समझने में समय लगाते हैं, वे आमतौर पर कुछ हफ़्तों के भीतर गुणवत्ता में सुधार देखते हैं।
मशीन समायोजन प्रक्रिया के लिए व्यवस्थित दस्तावेज़ीकरण की आवश्यकता होती है। परिवर्तन करने से पहले आधारभूत माप दर्ज करें, फिर प्रत्येक बार एक मापदंड को समायोजित करें ताकि उसके प्रभाव को अलग किया जा सके। यह पद्धतिपूर्ण दृष्टिकोण आपके विशिष्ट अनुप्रयोग के लिए सबसे महत्वपूर्ण गुणवत्ता सुधार कौन-से समायोजन प्रदान करते हैं, यह पहचानने में सहायता करता है। कई गुणवत्ता समस्याएँ एक भयानक विफलता के बजाय कई छोटे-छोटे असंरेखणों के कारण उत्पन्न होती हैं, इसलिए व्यापक मशीन समायोजन महत्वपूर्ण है।
निवारक दृष्टिकोण बनाम प्रतिक्रियाशील मरम्मत
सक्रिय मशीन समायोजन गुणवत्ता विफलताओं को उनके होने से पहले रोकता है। नियमित रखरखाव समायोजन करने वाले ऑपरेटरों को अचानक दोषों की कम संख्या दिखाई देती है और वे अधिक स्थिर उत्पादन विशिष्टताएँ बनाए रखते हैं। प्रतिक्रियाशील दृष्टिकोण, जहाँ समायोजन केवल अपशिष्ट का पता लगने के बाद किए जाते हैं, सामग्री को बर्बाद करते हैं और ग्राहक असंतुष्टि पैदा करते हैं। तार उत्पादन मशीन तब सबसे कुशलता से काम करती है जब रखरखाव निर्धारित समय पर किया जाता है, संकट मोड में नहीं। एक नियमित समायोजन कैलेंडर स्थापित करने से गुणवत्ता नियंत्रण में सुधार और डाउनटाइम में कमी के माध्यम से लाभ मिलते हैं।
तार की गुणवत्ता के लिए महत्वपूर्ण समायोजन पैरामीटर
तनाव और ड्रॉइंग गति का अनुकूलन
तनाव सेटिंग्स सीधे तार के व्यास की एकरूपता और सतह की गुणवत्ता को प्रभावित करती हैं। तनाव का गलत मशीन समायोजन या तो अत्यधिक खिंचाव का कारण बनता है, जिससे पतले स्थान और भंगुरता उत्पन्न होती है, या अपर्याप्त तनाव का कारण बनता है, जिससे सतह पर अनियमितताएँ बनी रहती हैं। आधुनिक तार उत्पादन मशीनों में तनाव सेंसर शामिल होते हैं जो वास्तविक समय में प्रतिक्रिया प्रदर्शित करते हैं, जिससे दसवें किलोग्राम के भीतर सटीक समायोजन संभव हो जाते हैं। गुणवत्ता नियंत्रण के लिए आपके विशिष्ट तार के पदार्थ, व्यास और अभिलक्षणित गुणों के अनुसार तनाव सेटिंग्स को सुमेलित करना आवश्यक है। तांबे के तार के लिए तनाव की आवश्यकता इस्पात के तार से भिन्न होती है, और प्रत्येक पदार्थ परिवार के भीतर प्रत्येक व्यास के लिए विशिष्ट समायोजन का लाभ उठाया जाता है।
खींचने की गति तनाव के साथ मिलकर तार के अंतिम गुणों को निर्धारित करती है। उच्च गति से उत्पादन का समय कम हो सकता है, लेकिन गुणवत्ता बनाए रखने के लिए मशीन को सटीक रूप से समायोजित करने की आवश्यकता होती है। धीमी खींचने की प्रक्रिया सामग्री को समान रूप से विकृत होने के लिए समय प्रदान करती है, लेकिन चक्र समय बढ़ा देती है। इष्टतम संतुलन आपकी सामग्री के गुणों और गुणवत्ता के लक्ष्यों पर निर्भर करता है। ऑपरेटरों को छोटे-छोटे अंतराल में गति के समायोजन का परीक्षण करना चाहिए और प्रत्येक परिवर्तन के बाद सतह के फिनिश और व्यास की स्थिरता की निगरानी करनी चाहिए। मशीन समायोजन के इस नियंत्रित दृष्टिकोण से महंगी गलतियों को रोका जा सकता है और आपकी विशिष्ट स्थापना के लिए आदर्श बिंदु का पता लगाया जा सकता है।
डाई और टूल संरेखण प्रक्रियाएँ
डाई संरेखण मशीन के समायोजन के सबसे महत्वपूर्ण कार्यों में से एक है। गलत संरेखित डाइज़ सामग्री के असमान प्रवाह का कारण बनती हैं, जिससे व्यास में भिन्नताएँ और सतह पर निशान उत्पन्न होते हैं, जो गुणवत्ता के दोष के रूप में प्रकट होते हैं। रनआउट गेज़ या डायल इंडिकेटर का उपयोग करके डाई संरेखण की जाँच करें, जिससे संकेंद्रिता 0.05 मिमी के भीतर सुनिश्चित हो। तार उत्पादन मशीन की डाइज़ को आरेख अक्ष के साथ पूर्णतः केंद्रित होना चाहिए। यहाँ खराब मशीन समायोजन अनुदैर्ध्य खरोंच, तैयार तार में अंडाकारता और डाई के त्वरित क्षरण के रूप में प्रकट होता है। संरेखण जाँच मासिक रूप से या जब भी आप डाई के आकार बदलें, करें।
मशीन समायोजन प्रक्रियाओं के दौरान टूल ऑफ़सेट और कॉम्पेंसेशन पर भी ध्यान देने की आवश्यकता होती है। आधुनिक प्रणालियाँ डिजिटल स्थिति निर्धारण प्रदान करती हैं, जिसे त्वरित रूप से सत्यापित और सुधारा जा सकता है। सत्यापित करें कि कटिंग टूल, गाइड रोलर और समर्थन संरचनाएँ अपनी डिज़ाइन की गई स्थितियों में सही ढंग से स्थित हैं। 0.1 मिमी के भी छोटे विचलन उत्पादन लाइन के पूरे दौरान संचित हो सकते हैं, जिससे गुणवत्ता नियंत्रण प्रभावित हो सकता है। इन मापों को अपनी रखरखाव प्रणाली में दस्तावेज़ित करने से प्रवृत्ति विश्लेषण और भविष्यवाणी आधारित समायोजन संभव हो जाते हैं।
तापमान और स्नेहन प्रबंधन
तार उत्पादन के दौरान तापमान नियंत्रण सीधे सामग्री के गुणों और मशीन समायोजन की प्रभावशीलता को प्रभावित करता है। अत्यधिक ऊष्मा के कारण सामग्री का ऐनीलिंग हो जाता है, जिससे कठोरता कम हो जाती है और यांत्रिक गुणों में परिवर्तन आ जाता है। अपर्याप्त शीतलन के कारण ऊष्मीय तनाव बढ़ता है, जिससे भंगुरता उत्पन्न होती है। आपकी तार उत्पादन मशीन में शीतलन प्रणालियाँ शामिल हैं, जिनकी नियमित अवधि के बाद समायोजन और रखरखाव की आवश्यकता होती है। सुनिश्चित करें कि शीतलक सही दर से प्रवाहित हो रहा है, सभी संपर्क बिंदुओं तक पहुँच रहा है और पूरी प्रक्रिया के दौरान उचित तापमान बनाए रखा जा रहा है। यह मशीन समायोजन अक्सर अनदेखा कर दिया जाता है, लेकिन यह निरंतर गुणवत्ता को काफी प्रभावित करता है।
स्नेहन की गुणवत्ता और उपयोग दोनों ही उत्पाद के अंतिम रूप तथा उपकरण की दीर्घायु को प्रभावित करते हैं। मशीन समायोजन के दौरान अपर्याप्त स्नेहन घर्षण को बढ़ा देता है, जिससे गति बनाए रखने के लिए उच्च तनाव की आवश्यकता होती है, जो फिर तार के गुणों को प्रभावित करता है। अत्यधिक स्नेहन से अवशेष छोड़ा जाता है, जो निम्न-प्रवाह प्रसंस्करण को प्रभावित करता है। अपने तार उत्पादन मशीन मॉडल और सामग्री प्रकार के लिए निर्दिष्ट स्नेहकों का उपयोग करें। नियमित मशीन समायोजन के कार्यक्रमों में निर्माता की सिफारिशों के अनुसार स्नेहन प्रणाली का निरीक्षण और द्रव प्रतिस्थापन शामिल होना चाहिए।
व्यवस्थित मशीन समायोजन कार्यप्रवाह
उत्पादन से पूर्व स्थापना और परीक्षण
प्रत्येक उत्पादन चक्र की शुरुआत में व्यवस्थित मशीन समायोजन सत्यापन के साथ प्रारंभ करें। सबसे पहले, तार उत्पादन मशीन का दृश्य निरीक्षण करें, जिसमें कोई स्पष्ट क्षति, ढीले घटक या कचरा हो सकता है। उपकरण को खाली या नमूना सामग्री के साथ चलाएँ, और असामान्य कंपन, शोर या तापीय स्थितियों का अवलोकन करें। पहले उत्पादन नमूनों से आउटपुट को मापें और गुणवत्ता विनिर्देशों के साथ तुलना करें। यह आधारभूत परीक्षण सेटअप की त्रुटियों को बड़े बैचों को प्रभावित करने से पहले पकड़ लेता है। कई निर्माताओं को पाया गया है कि शुरुआत में पाँच से दस मिनट का सावधानीपूर्ण मशीन समायोजन बाद में कई घंटों के कचरे को रोक देता है।
अपने मशीन समायोजन पैरामीटर्स को उत्पादन लॉग में दर्ज करें। तनाव सेटिंग्स, ड्रॉइंग गति, सामग्री बैच, तापमान पाठ्यांक और प्रारंभिक आउटपुट माप दर्ज करें। यह दस्तावेज़ीकरण भविष्य के चलाने के लिए एक संदर्भ बनाता है और गुणवत्ता संबंधी समस्याओं को विशिष्ट समायोजन स्थितियों तक ट्रेस करने में सहायता करता है। जब समस्याएँ उत्पन्न होती हैं, तो आप इस लॉग की समीक्षा करके पिछले सफल चलाने से क्या बदला गया था, यह पहचान सकते हैं। समय के साथ, यह डेटाबेस आपकी तार उत्पादन मशीन के प्रदर्शन को अनुकूलित करने के लिए अमूल्य हो जाता है।
निगरानी और चलाने के दौरान सुधार
उत्पादन के दौरान गुणवत्ता नियंत्रण के लिए निरंतर निगरानी और कभी-कभार मशीन समायोजन सुधारों की आवश्यकता होती है। नई सेटिंग्स के साथ पहली बार चलाए जाने पर हर 30 मिनट में तार के नमूने लें, व्यास मापें और सतह के फ़िनिश की जाँच करें। जैसे-जैसे आप अपने समायोजन पैरामीटर्स पर विश्वास बनाते हैं, नमूना लेने की आवृत्ति कम की जा सकती है, लेकिन कभी भी पूरी तरह समाप्त नहीं की जा सकती। तार उत्पादन मशीन तब सबसे अच्छा प्रदर्शन करती है जब ऑपरेटर आउटपुट की विशेषताओं में सूक्ष्म परिवर्तनों पर ध्यान बनाए रखते हैं। तुरंत किए गए छोटे समायोजन विनिर्देश से बाहर होने के झुकाव को रोकते हैं।
सुधारात्मक मशीन समायोजन कार्यों के लिए ट्रिगर बिंदुओं को निर्धारित करें। यदि व्यास लक्ष्य से ०.०५ मिमी विचलित हो जाता है, तो ०.१० मिमी बाहर होने का इंतज़ार किए बिना एक छोटा तनाव समायोजन करें। यह पूर्वानुमानात्मक दृष्टिकोण सुसंगत गुणवत्ता नियंत्रण बनाए रखता है और अपव्यय को कम करता है। ऑपरेटरों को सतह के बनावट में परिवर्तन, ठंडा होने के दौरान तार के असामान्य व्यवहार, या टूटने की दर में हल्की वृद्धि जैसे चेतावनी संकेतों को पहचानने के लिए प्रशिक्षित करें। ये अवलोकन यह संकेत देते हैं कि गुणवत्ता में वास्तविक गिरावट से पहले ही मशीन समायोजन की आवश्यकता हो सकती है।
अक्सर पूछे जाने वाले प्रश्न
मैं अपनी तार उत्पादन प्रणाली पर मशीन समायोजन कितनी बार करूँ?
सक्रिय उत्पादन उपकरणों के लिए कम से कम मासिक आधार पर व्यापक मशीन समायोजन निरीक्षण करें। दैनिक पूर्व-चालन जाँच में संरेखण, तनाव कैलिब्रेशन और स्नेहन स्थिति की पुष्टि करनी चाहिए। तार के व्यास, सामग्री के प्रकार या उत्पादन गति के लक्ष्यों में परिवर्तन के बाद, अतिरिक्त मशीन समायोजन आवश्यक है। उच्च उपयोग वाले उपकरणों को प्रत्येक दो सप्ताह में समायोजन की आवश्यकता हो सकती है। अपने समायोजन इतिहास को ट्रैक करें ताकि पैटर्न की पहचान की जा सके, फिर अपने विशिष्ट तार उत्पादन मशीन के अनुकूल सेटिंग्स से कितनी तेज़ी से विचलित होने के आधार पर अपने रखरखाव कार्यक्रम को अनुकूलित करें।
मेरी मशीन को समायोजन की आवश्यकता है—इसके क्या संकेत हैं?
व्यास में अनुमत सीमा से अधिक भिन्नता, पूर्ण तार पर दृश्य सतह खरोंच या निशान, उत्पादन के दौरान बढ़ती हुई टूटन या टूटना, और असामान्य कंपन या शोर का ध्यान रखें। ये लक्षण यह संकेत देते हैं कि मशीन को तुरंत समायोजित करने की आवश्यकता है। नियमित रूप से अपने गुणवत्ता नियंत्रण माप की जाँच करें, क्योंकि सांख्यिकीय प्रवृत्तियाँ अक्सर दृश्य दोषों के प्रकट होने से पहले विचलन को उजागर करती हैं। यदि उत्पाद कठोरता परीक्षण में बैच-से-बैच भिन्नता दिखाई देती है, तो आपके तापमान या गति सेटिंग्स में मशीन समायोजन की आवश्यकता हो सकती है। जब भी विनिर्दिष्ट विशेषताओं के बाहर का उत्पाद प्रकट हो, मूल कारण विश्लेषण करें।
क्या अनुचित मशीन समायोजन उपकरण के जीवनकाल को प्रभावित कर सकता है?
हाँ, काफी हद तक। गलत संरेखित मैट्रिस, गलत तनाव और खराब स्नेहन आपकी तार उत्पादन मशीन के घटकों पर पहनने को तेज करते हैं। अत्यधिक घर्षण या विसंरेखण के साथ संचालन करना बेयरिंग, मैट्रिस और गाइड रोलर्स को जल्दी से क्षीण करने वाला तनाव पैदा करता है। उचित मशीन समायोजन भार को समान रूप से वितरित करता है, तापीय तनाव को कम करता है और घर्षण को न्यूनतम करता है, जिससे महंगे घटकों का जीवनकाल बढ़ जाता है। नियमित रखरखाव और सही समायोजन प्रक्रियाएँ आपके उपकरण के जीवनकाल में वर्षों की वृद्धि कर सकती हैं, जबकि गुणवत्ता नियंत्रण में सुधार और संचालन लागत में कमी भी होती है।

