 EN



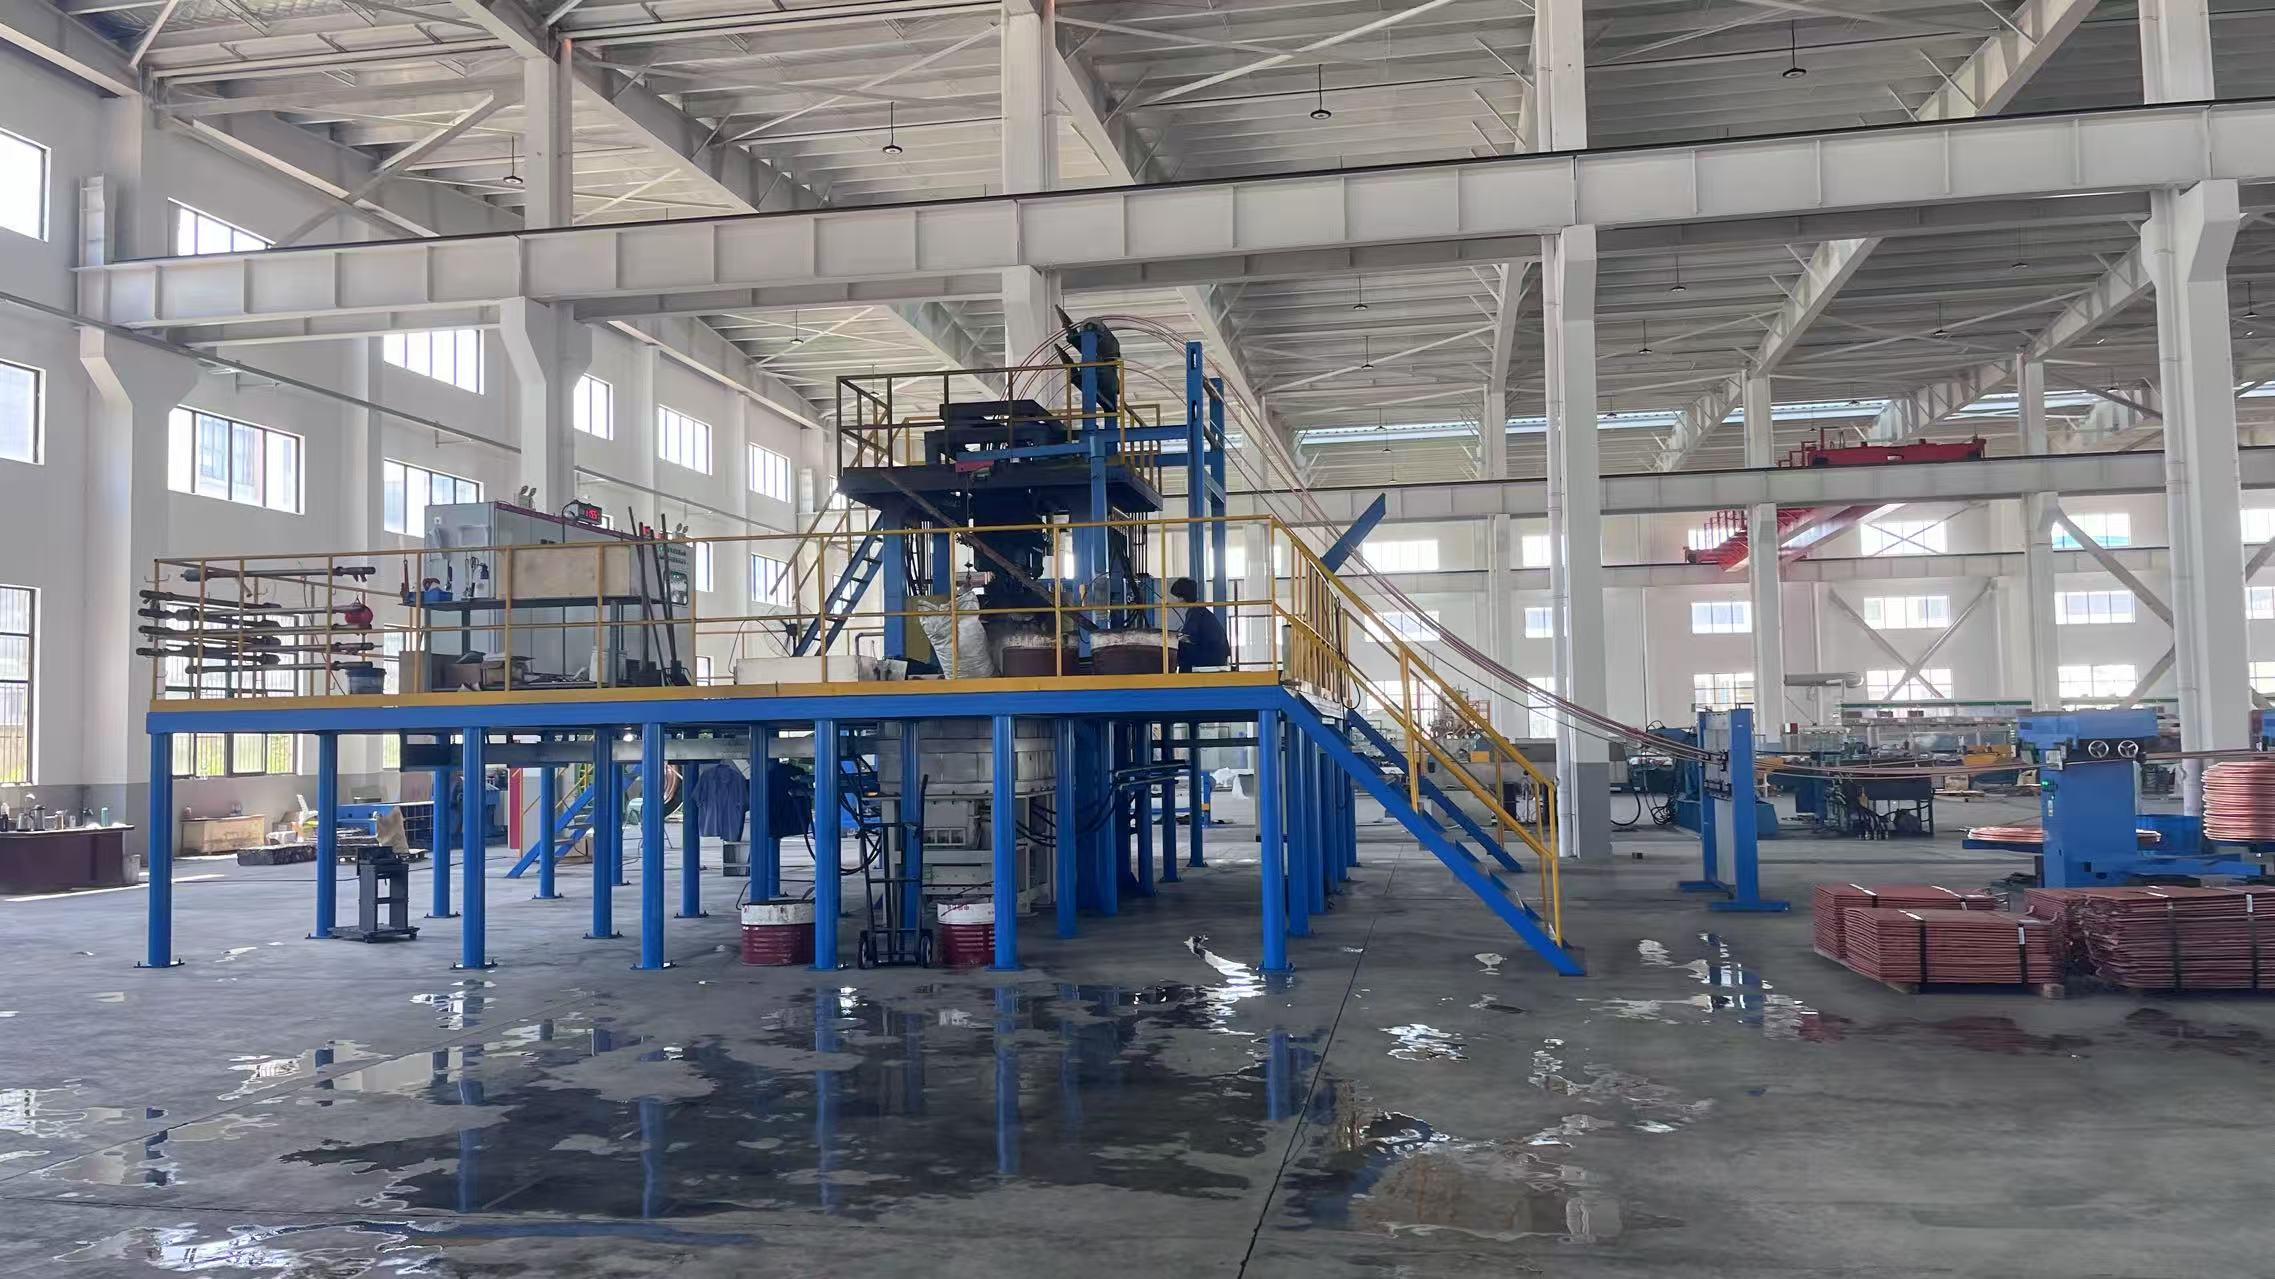
Simli istehsalında sabit məhsul keyfiyyətinin əldə edilməsi, sizin səbək istehsal etmə makinəsi -nın düzgün quraşdırılmasına və texniki xidmətinə çox güclü asılılıqda olur. Bir çox istehsalçılar ölçüsüz uyğunsuzluqlar, səth çatları və material itki problemləri ilə üzləşirlər, çünki onların avadanlıqları optimal parametrlərin xaricində işləyir. Məqsədyönlü maşın tənzimləməsinin necə aparılacağını bilmək, dəqiq toleransları saxlamaq və israf dərəcəsini azaltmaq üçün vacibdir.
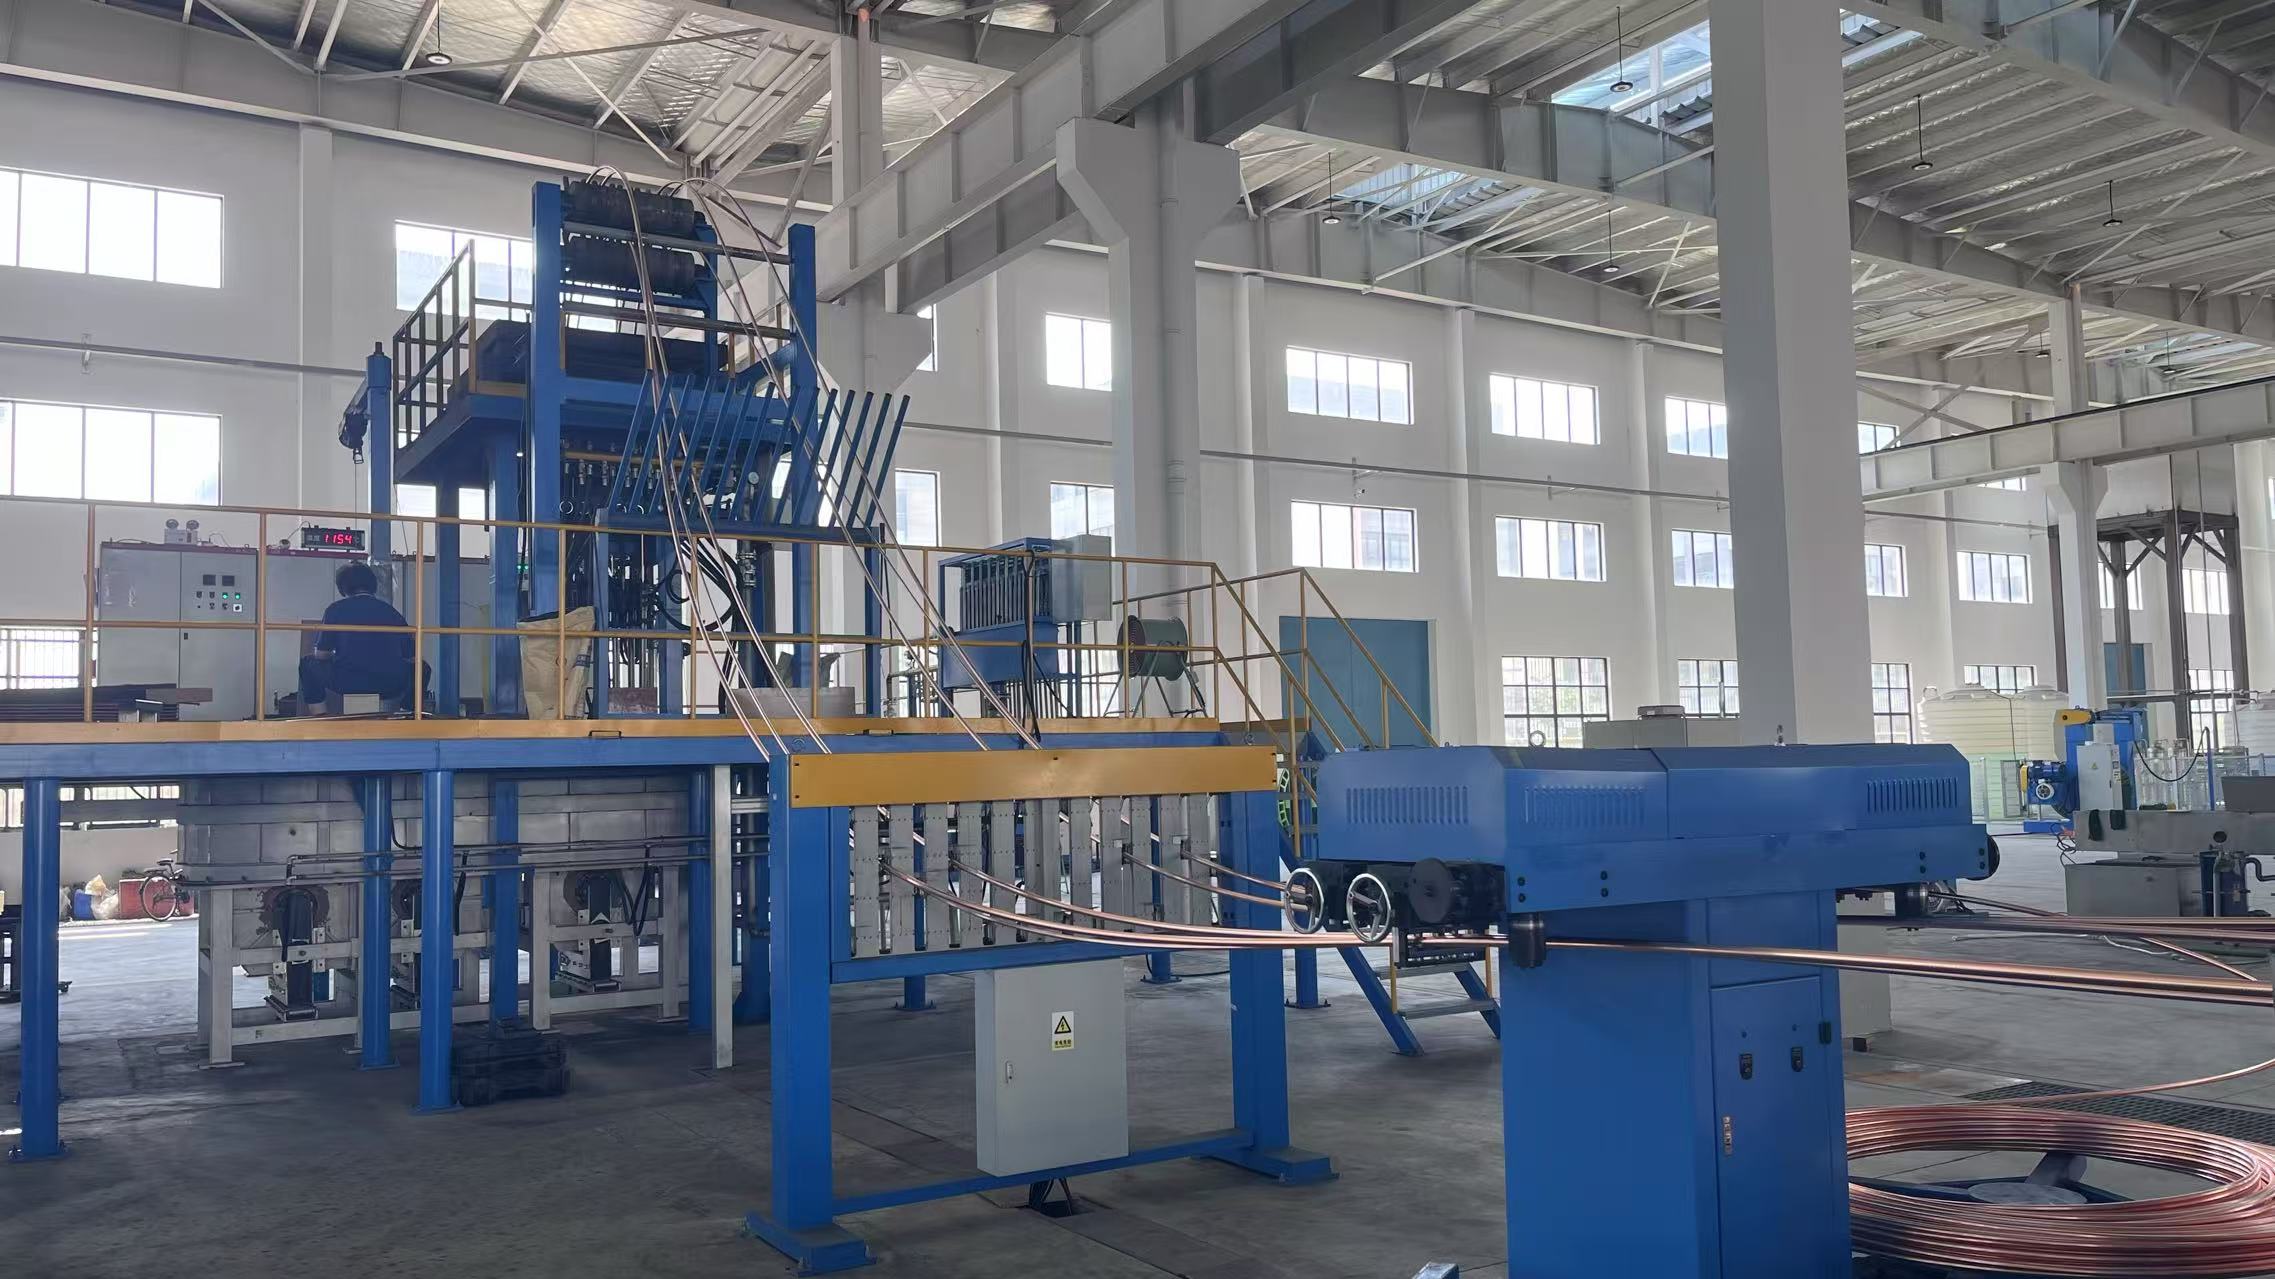
Avadanlığın vəziyyəti ilə çıxış keyfiyyəti arasındakı əlaqə birbaşa və ölçülməlidir. Sim istehsalı maşını aşınmış komponentlərlə, yanlış yerləşdirilmiş kalıplarla və ya düzgün olmayan gərginlik ayarları ilə işlədikdə, nəticədə alınan məhsul spesifikasiyalara cavab verməz. Doğru maşın tənzimləməsi bircins sim diametrini, yaxşılaşdırılmış səth bitişini, sabit mexaniki xüsusiyyətləri və azalmış material itkisini təmin edir. Bu təlimat sizə istehsal peşəkarlarının çıxış keyfiyyətini və avadanlığın ömrünü maksimuma çatdırmaq üçün istifadə etdikləri əsas tənzimləmə prosedurlarını izah edir.
Maşın tənzimlənməsinin əsaslarını başa düşmək
Keyfiyyət nəzarətində düzgün quraşdırılmanın rolu
Keyfiyyət nəzarəti ilk naqil istehsal xəttinə daxil olmazdan əvvəl başlayır. Layihələnmiş iş rejimi pəncərəsi xaricində işləyən naqil istehsal maşını, xammalın keyfiyyətindən asılı olmayaraq, nasaz məhsul yaradacaq. Maşın tənzimlənməsi gərginlik kalibrasiyasını, kalıp uyğunluğunu, temperatur nəzarətini və sürət optimallaşdırılmasını əhatə edir. Hər bir parametr son naqil xüsusiyyətlərini – çəkmə möhkəmliyini, uzanmanı və ölçüsün dəqiqliyini – birbaşa təsir edir. Bu əlaqələri başa düşməyə vaxt sərf edən istehsalçılar adətən həftələr içində keyfiyyət yaxşılaşmaları müşahidə edirlər.
Maşının tənzimlənmə prosesi sistemli sənədləşdirmə tələb edir. Dəyişikliklər etməzdən əvvəl bazov ölçümləri qeyd edin, sonra təsirini izolə etmək üçün bir parametri vaxtda tənzimləyin. Bu metodik yanaşma, müəyyən tətbiqiniz üçün ən əhəmiyyətli keyfiyyət yaxşılaşdırılmalarını hansı tənzimləmələrin təmin etdiyini müəyyən etməyə kömək edir. Bir çox keyfiyyət problemləri bir neçə kiçik uyğunsuzluqlara, bir böyük fəlakətə görə deyil, qayıdır; buna görə də tam maşın tənzimlənməsi vacibdir.
Qarşısını alma yanaşması qarşı reaktiv təmir
Keyfiyyət pozuntularını qarşısını almaq üçün maşının proaktiv tənzimlənməsi aparılır. Tez-tez texniki xidmət tənzimləmələri edən operatorlar daha az qəflətən yaranan nasazlıqlarla qarşılaşır və çıxış spesifikasiyalarını daha sabit saxlayırlar. Qərəzli yanaşma — yəni yalnız atıq material aşkar edildikdən sonra tənzimləmə aparılması — materialları israf edir və müştərilərdə narazılığa səbəb olur. Sim istehsalı maşını texniki xidmət işləri vaxtında, yəni krizis vəziyyətində deyil, plana uyğun yerinə yetirildikdə ən səmərəli şəkildə işləyir. Tənzimləmələr üçün müntəzəm təqvim qurmaq keyfiyyət nəzarətində yaxşılaşma və dayanma vaxtlarının azalması ilə mükafatlandırılır.
Sim keyfiyyəti üçün kritik tənzimləmə parametrləri
Gərginlik və çəkmə sürətinin optimallaşdırılması
Gerginlik parametrləri birbaşa simin diametrinin bircinsliyini və səth keyfiyyətini təsir edir. Gerginliyin maşında düzgün qurulmaması ya çox uzanmaya səbəb olur (nəticədə nazik yerlər və qırılganlıq yaranır), ya da kifayət qədər gerginlik olmamasına səbəb olur (bu halda səthdə qeyri-bircinsliklər qalır). Müasir sim istehsalı maşınları real vaxtda geri əlaqə verən gerginlik sensorları ilə təchiz olunub; bu, ondalıq kiloqram dəqiqliyi ilə dəqiq tənzimləmələr etməyə imkan verir. Keyfiyyət nəzarəti üçün gerginlik parametrlərini konkret sim materialınızın, diametrinin və istənilən xüsusiyyətlərinə uyğunlaşdırmaq lazımdır. Mis simi üçün tələb olunan gerginlik polad simdən fərqlidir və hər bir material qrupunda müxtəlif diametrlər üçün fərdiləşdirilmiş tənzimləmələr məqsədəuyğundur.
Çəkilmə sürəti, son naqil xüsusiyyətlərini müəyyən etmək üçün gərginliklə birlikdə işləyir. Daha yüksək sürətlər istehsal müddətini qısa sala bilər, lakin keyfiyyəti saxlamaq üçün dəqiq maşın tənzimlənməsini tələb edir. Yavaş çəkilmə materialın bərabər şəkildə deformasiya olmasına vaxt verir, lakin dövr müddətini artırır. Optimal balans sizin material xüsusiyyətlərinizə və keyfiyyət hədəflərinizə əsaslanır. Operatorlar sürət tənzimləmələrini kiçik addımlarla sınamlı, hər dəyişiklikdən sonra səth bitişi və diametr bərabərliyini nəzarət edərlər. Bu idarə olunan yanaşma maşın tənzimlənməsində bahalı səhvləri qarşısını alır və sizin konkret quraşdırmanıza uyğun optimal nöqtəni aşkar edir.
Die və Alət Tənzimləmə Prosedurları
Die tənzimlənməsi ən vacib maşın tənzimləmə tapşırıqlarından biridir. Yerində olmayan die-lər material axınının bərabərsiz olmasını və diametr dəyişiklikləri ilə səth işarələrinin yaranmasını təmin edir ki, bu da keyfiyyət çatışmazlığı kimi görünür. Die-lərin tənzimlənməsini runout ölçüsündən və ya dial göstəricilərindən istifadə edərək yoxlayın və mərkəzdən uzaqlaşmanı 0,05 mm-dən az saxlayın. Sim istehsalı maşınlarının die-ləri çertyoj oxuna tam mərkəzləşdirilməlidir. Bu sahədə zəif maşın tənzimlənməsi uzununa xətlər, sonradan alınan simdə oval formalılaşma və die aşınmasının sürətlənməsi kimi özünü büruzə verir. Tənzimləmə yoxlamalarını hər ay və ya die ölçülərini dəyişdikdə aparın.
Alət ofseti və kompensasiyası da maşın tənzimləmə prosedurları zamanı diqqət tələb edir. Müasir sistemlər sürətlə yoxlanıla bilən və düzəldilə bilən rəqəmsal mövqe təyini təklif edir. Kəsici alətlərin, istiqamət verən valıların və dəstək strukturlarının layihələnmiş yerlərində oturduğunu yoxlayın. Hətta 0.1 mm-lik kiçik sapmalar belə istehsal xəttində toplanaraq keyfiyyət nəzarətini zədələyə bilər. Bu ölçümlərin texniki xidmət sisteminizdə qeyd edilməsi tendensiyaların təhlili və proqnozlaşdırılan tənzimləmələr üçün imkan yaradır.
Temperatur və Yağlama İdarəetməsi
Sim çəkmə zamanı temperaturun nəzarəti birbaşa material xassələrinə və maşının tənzimlənməsinin effektivliyinə təsir edir. Artıq istilik materialın yumşaldılmasına səbəb olur, beləliklə sərtlik azalır və mexaniki xassələr dəyişir. Kifayət qədər soyutma olmaması istilik gərginliyinin yığılmasına imkan verir və bu da qırılganlığa gətirib çıxarır. Sizə aid olan sim çəkən maşın soyutma sistemləri ilə təchiz olunub; bu sistemlər dövri tənzimlənmə və texniki xidmət tələb edir. Soyuducu mayenin düzgün sürətlə axdığını, bütün kontakt nöqtələrinə çatdığını və proses boyu uyğun temperaturu saxladığını yoxlayın. Bu maşın tənzimlənməsi tez-tez nəzərdən qaçırılır, lakin sabit keyfiyyət üçün əhəmiyyətli təsir göstərir.
Yağlama keyfiyyəti və tətbiqi həm məhsulun səth keyfiyyətini, həm də avadanlığın ömrünü təsir edir. Maşınların quraşdırılması əsnasında yetərsiz yağlama sürtünməni artırır və sürəti saxlamaq üçün daha yüksək gərginlik tələb olunur; bu da naqil xüsusiyyətlərini təsir edir. Artıq yağlama aşağı axında emalı təsir edən qalıqlar yaradır. Naqil istehsalı maşınınızın modeli və material növü üçün göstərilən yağlayıcılardan istifadə edin. Dövrü maşın quraşdırma cədvəlinizə yağlama sisteminin yoxlanılması və istehsalçının tövsiyə etdiyi kimi mayenin dəyişdirilməsi daxil olmalıdır.
Sistemli Maşın Quraşdırma İş Akışı
İstehsaldan Əvvəl Quraşdırma və Sınaq
Hər istehsal dövrünü sistematik maşın tənzimləməsi yoxlaması ilə başlayın. Əvvəlcə sim istehsal maşınına vizual yoxlama aparın: aşkar zədələr, qeyri-sabit komponentlər və ya çirkablar olub-olmadığını yoxlayın. Avadanlığı boş işlədin və ya nümunə materialla sınaqdan keçirin; qeyri-adi titrəmə, səs və ya istilik şəraitini müşahidə edin. İlk istehsal nümunələrindən alınan çıxışı keyfiyyət spesifikasiyaları ilə müqayisə edin. Bu bazovu sınaq, böyük partiyalara təsir göstərə biləcək quraşdırma xətalarını erkən aşkar edir. Bir çox istehsalçı üçün işə salınanda beş-dən on dəqiqəlik diqqətli maşın tənzimləməsi sonradan saatlarla atılan məhsulun qarşısını alır.
Maşının tənzimləmə parametrlərini istehsal jurnalına qeyd edin. Gərginlik ayarlarını, çəkilmə sürətini, material partiyasını, temperatur göstəricilərini və başlanğıc çıxış ölçülərini qeyd edin. Bu sənədləşdirmə gələcək işlər üçün referens yaradır və keyfiyyət problemlərini müəyyən tənzimləmə şəraitinə izləməyə kömək edir. Problemlər baş verdikdə, bu jurnala baxaraq əvvəlki uğurlu işlərdən nə dəyişdiyini müəyyən edə bilərsiniz. Vaxt keçdikcə bu verilənlər bazası simli istehsal maşınınızın performansını optimallaşdırmaq üçün qiymətli olur.
Nəzarət və iş prosesində düzəlişlər
Məhsuldarlıq prosesində keyfiyyət nəzarəti davamlı izləmə və bəzən maşın tənzimləmələrinin düzəldilməsini tələb edir. Yeni parametrlərlə ilk işə salınanda hər 30 dəqiqədə bir bitmiş naqil nümunəsi götürülür, diametri ölçülür və səthi yoxlanılır. Tənzimləmə parametrlərinizə etibarınız artdıqca nümunə götürmə tezliyi azaldıla bilər, lakin heç vaxt tamamilə dayandırılmaz. Naqil istehsalı maşını operatorların çıxış xüsusiyyətlərindəki incə dəyişikliklərə diqqət yetirdikləri zaman ən yaxşı işləyir. Vaxtında edilən kiçik tənzimləmələr spesifikasiyadan kənar sapmaları qarşısını alır.
Düzəliş tədbirləri üçün siqnal nöqtələrini müəyyən edin. Əgər diametr hədəf dəyərdən 0,05 mm qədər dəyişirsə, spesifikasiyadan 0,10 mm çıxana qədər gözləmək əvəzinə kiçik bir gərginlik düzəlişi edin. Bu proaktiv yanaşma sabit keyfiyyət nəzarətini təmin edir və israfı azaldır. Operatorları səth teksturasında dəyişikliklər, soyuma zamanı nağın davranışında qeyri-adi hallar və ya qırılma sürətində yüngül artım kimi xəbərdarlıq əlamətlərini tanıyaraq təlim edin. Bu müşahidələr keyfiyyətin faktiki olaraq pisləşməsindən əvvəl maşının düzəlişinə ehtiyac olduğunu göstərir.
Tez-tez verilən suallar
Nağın istehsal sisteminizdə maşın düzəlişini nə vaxt etməliyəm?
Aktiv istehsalat avadanlıqları üçün ən azı ayda bir dəfə ətraflı maşın tənzimləmə yoxlamaları aparın. Günlük işə başlamazdan əvvəl yoxlamalar hizalama, gərginlik kalibrasiyası və yağlama vəziyyətini təsdiq etməlidir. Sim diametri, material növü və ya istehsalat sürəti hədəfləri dəyişdirildikdən sonra əlavə maşın tənzimləməsi mütləq tələb olunur. Yüksək istifadə olunan avadanlıqlar həftədə iki dəfə tənzimlənməyə ehtiyac duyur. Tənzimləmə tarixçənizi izləyin ki, nümunələri müəyyən edəsiniz; sonra konkret sim istehsalat maşınınızın optimal parametrlərdən necə tez çıxdığını əsas alaraq texniki xidmət cədvəlinizi fərdiləşdirin.
Maşınımın tənzimlənməyə ehtiyacı olduğunu göstərən əlamətlər hansılardır?
Diametr dəyişikliyinin toleransı aşması, bitmiş simin görünən səthində xətlər və ya izlər, istehsal zamanı qırılma və ya partlama hallarının artması, həmçinin qeyri-adi titrəmə və ya səs kimi əlamətlərə diqqət edin. Bu əlamətlər maşının dərhal tənzimlənməsinin tələb olunduğunu göstərir. Keyfiyyət nəzarəti ölçülərinizi tez-tez yoxlayın, çünki statistik meyllər çox vaxt görünən nasazlıqlar baş verməzdən əvvəl sapmaları aşkar edir. Məhsulun sərtlik testi növbəti partiyalarda dəyişiklik göstəririrsə, temperatur və ya sürət parametrlərinizdə maşın tənzimləməsi tələb oluna bilər. Spesifikasiyalara uyğun olmayan məhsul göründükdə hər zaman kök səbəb analizi aparın.
Səhv maşın tənzimləməsi avadanlığın xidmət müddətinə təsir edə bilərmi?
Bəli, əhəmiyyətli dərəcədə. Qeyri-müvafiq die-lər, səhv gərginlik və pis yağlama sizin sim istehsalı maşınının komponentlərində aşınmanı sürətləndirir. Artıq sürtünmə və ya qeyri-müvafiqlik şəraitində işlətmə yataqlar, die-lər və istiqamətləndirici valıklar üçün erkən deqradasiyaya səbəb olan gərginlik yaradır. Doğru maşın tənzimlənməsi yükü bərabər paylayır, istilik gərginliyini azaldır və sürtünməni minimuma endirir; bu da bahalı komponentlərin ömrünü uzadır. Tez-tez texniki xidmət və düzgün tənzimləmə prosedurları avadanlığınızın ömrünü illərlə uzada bilər və eyni zamanda keyfiyyət nəzarətini yaxşılaşdıraraq istismar xərclərini azaldar.

