 EN



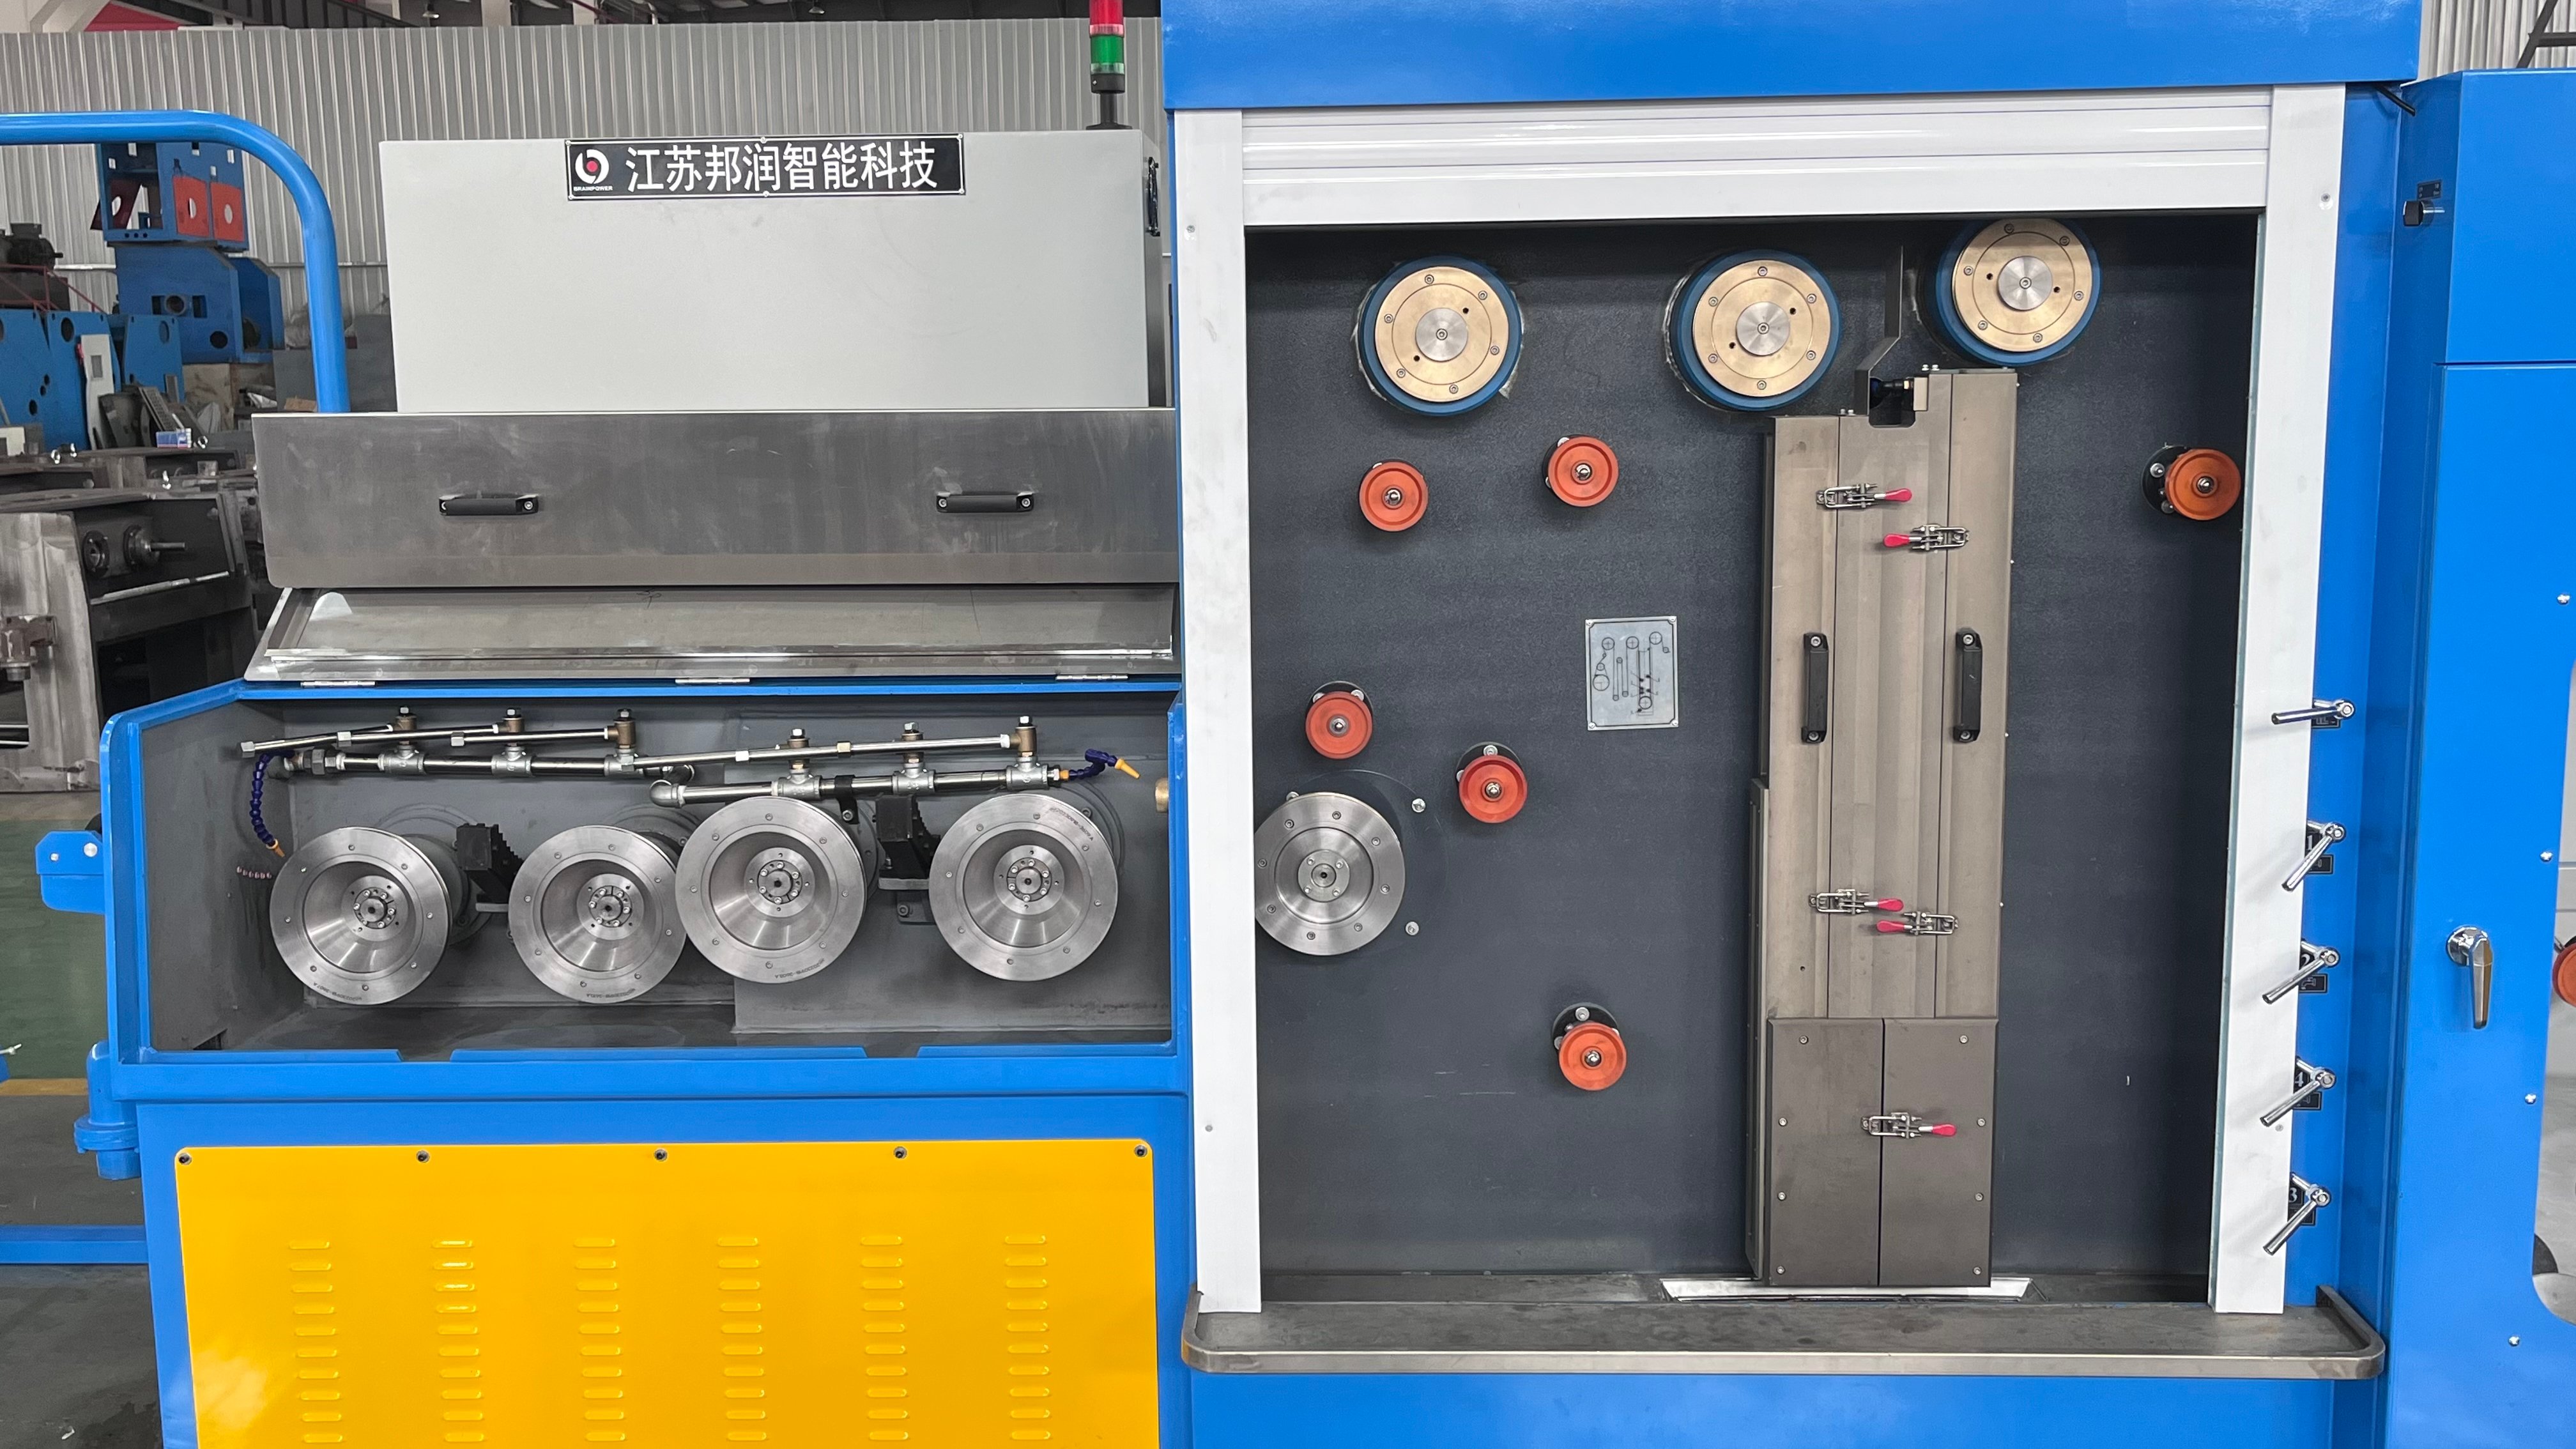
А машина для раскатки прутка имеет решающее значение для стабильной и высококачественной обработки проволоки в производстве кабелей и металлургических операциях. Стабильность производства напрямую влияет на рентабельность, сокращение отходов и удовлетворённость клиентов. Когда ваше оборудование работает надёжно и стабильно, вы достигаете более высокой точности геометрических параметров, снижаете простои и повышаете производительность на всём протяжении технологического процесса обработки проволоки.
Достижение стабильной производственной работы требует сочетания профилактического обслуживания, дисциплинированности в эксплуатации и стратегического управления оборудованием. Многие производители сталкиваются с нестабильностью выпускаемой продукции, износом инструментов, проблемами подачи материала и механическим дрейфом, что негативно сказывается на стабильности процесса волочения и качестве конечного продукта. В этом руководстве рассматриваются ключевые факторы, определяющие машина для раскатки прутка стабильность, и предлагаются конкретные стратегии для оптимизации ваших операций по обработке проволоки.
Понимание коренных причин нестабильности производства
Механический износ и проблемы с выравниванием
Механическая основа вашего оборудования для волочения напрямую влияет на стабильность производства. При износе шкивов, матриц, подшипников и приводных компонентов происходит смещение допусков, что приводит к колебаниям размеров и нестабильному натяжению при обработке проволоки. Несоосность между подающими роликами и волочильными матрицами создаёт боковые нагрузки, ускоряющие выход инструмента из строя и производство продукции, не соответствующей техническим требованиям. Регулярные измерения и коррекция соосности предотвращают каскадные процессы износа, усиливающиеся со временем.
Биение шпинделя, люфт подшипников и изношенные направляющие вызывают вибрацию, которая снижает точность волочения. Эти проблемы усиливаются при высокоскоростной работе, поскольку инерция усиливает даже незначительные механические дефекты. Проведение базовых замеров с помощью индикаторных головок и лазерных инструментов для выравнивания позволяет выявить отклонения до того, как они повлияют на качество продукции. Проактивное устранение износа обеспечивает геометрическую точность, необходимую для стабильной работы станка для разбивки прутков в течение длительных циклов производства.
Изменчивость материала и исходного сырья
Обработка проволочной катанки зависит от стабильных характеристик исходного материала. Колебания диаметра поступающей катанки, её твёрдости, качества поверхности и прямолинейности вызывают нестабильность в операциях волочения на последующих этапах. При изменении свойств исходного материала требования к силе волочения меняются непредсказуемо, вынуждая операторов корректировать настройки натяжения, что, в свою очередь, влияет на точность геометрических размеров и качество поверхности. Установление технических требований к поставщикам и внедрение протоколов входного контроля позволяют снизить такую изменчивость на стадии поступления материала.
Загрязнение поверхности, окалина и окисление исходного материала повышают давление на матрицу и ускоряют износ инструмента, что снижает стабильность последующих циклов волочения. Очистка и подготовка материала, удаляющие окалину и нормализующие поверхностные свойства, улучшают равномерность подачи и снижают резкие скачки силы волочения. Колебания твёрдости материала также влияют на его волочильность и требуют компенсационных корректировок скорости и натяжения, нарушающих ритм производства и вносящих вариации, вызванные оператором.
Профилактическое техническое обслуживание и оптимизация оборудования
Системные протоколы профилактического технического обслуживания
Структурированный график профилактического технического обслуживания является основой для поддержания стабильности работы станка для прокатки прутков. Ежедневные осмотры состояния матриц, качества охлаждающей жидкости, температуры подшипников и функционирования приводных компонентов позволяют выявлять возникающие проблемы до того, как они перерастут в сбои производственного процесса. Еженедельная глубокая очистка механизмов подачи, направляющих реек и датчиков натяжения удаляет скопившиеся материалы, постепенно снижающие точность и повышающие трение. Ежемесячная проверка соосности и замена компонентов по заранее запланированному циклу предотвращают внезапные отказы, вызывающие простои вне графика и снижение качества.
Документирование мероприятий по техническому обслуживанию создаёт историю эксплуатационных показателей, которая выявляет закономерности и режимы отказов, характерные именно для вашего оборудования и условий его эксплуатации. Отслеживание срока службы матриц, интервалов замены подшипников и расхода охлаждающей жидкости помогает прогнозировать потребность в техническом обслуживании и планировать работы в заранее запланированные перерывы в производстве. Предсказуемые циклы технического обслуживания повышают общую стабильность производства за счёт устранения непредвиденных поломок, нарушающих графики обработки проволочной стали и вынуждающих к дорогостоящему экстренному ремонту.
Выбор и управление матрицами
Производительность матрицы напрямую определяет стабильность волочения и качество поверхности. Выбор матриц с соответствующей твёрдостью, шероховатостью поверхности и калибром под конкретный материал и требуемые размеры снижает разброс силы волочения и размерных параметров готового изделия. Изношенные матрицы требуют более высокого давления при волочении для достижения того же степени обжатия, что создаёт нестабильное натяжение, влияющее на последующие проходы волочения и конечную размерную точность. Установление критериев замены матриц на основе количества циклов обжатия, а не календарного времени, гарантирует замену инструмента именно тогда, когда его эксплуатационные характеристики действительно ухудшились.
Правильная установка фильеры и соблюдение последовательности её замены предотвращают перекос, вызывающий биение по размеру и непостоянный контакт поверхности при обработке проволоки. Обучение операторов правильной установке фильеры, приложению давления и процедурам проверки снижает количество проблем, возникающих при монтаже. Контроль состояния фильеры посредством периодических измерений позволяет своевременно выявить износ и запланировать замену до наступления катастрофического отказа, который может повлиять на качество продукции и производительность.
Эксплуатационные параметры и стабильность процесса
Управление скоростью и натяжением
Постоянная скорость протяжки и натяжение критически важны для стабильного выхода продукции на вашем станке для промежуточной протяжки. Колебания скорости вызывают изменения расхода материала и силы протяжки, что приводит к отклонениям в геометрических размерах. Электронные системы регулирования скорости с обратной связью по замкнутому контуру поддерживают постоянную линейную скорость независимо от изменений твёрдости материала или износа фильеры, снижая частоту ручных корректировок оператора и повышая стабильность геометрических размеров при обработке проволочной катанки. Работа на оптимальной, а не максимальной скорости зачастую улучшает общую стабильность процесса и качество продукции.
Системы управления натяжением, которые автоматически компенсируют изменения материала и оборудования, устраняют циклы ручной настройки, вызывающие нестабильность. Правильно откалиброванные датчики натяжения обеспечивают обратную связь в реальном времени, позволяя системе поддерживать оптимальные условия протяжки в течение длительных производственных циклов. Установка консервативных пределов натяжения и мониторинг трендовых данных помогают выявить износ матриц и приближение к порогу их замены до того, как нестабильность протяжки станет заметной в качестве продукции.
Оптимизация охлаждающей жидкости и смазки
Качество охлаждающей жидкости напрямую влияет на стабильность процесса вытяжки и срок службы инструмента. Загрязнённая или деградировавшая охлаждающая жидкость повышает трение, ускоряет износ матрицы и вызывает дефекты поверхности, что ухудшает эксплуатационные характеристики изделия. Поддержание концентрации охлаждающей жидкости в пределах заданных спецификаций, регулярная фильтрация для удаления металлической стружки и периодическая полная замена охлаждающей жидкости предотвращают постепенное снижение производительности. Использование охлаждающих жидкостей, оптимизированных под конкретные материалы и скорости вытяжки, повышает стабильность процесса вытяжки и увеличивает срок службы матрицы.
Контроль температуры охлаждающей жидкости на подаче обеспечивает стабильные условия волочения. Холодная охлаждающая жидкость повышает вязкость и снижает эффективность охлаждения, тогда как горячая охлаждающая жидкость быстрее разлагается и теряет смазывающие свойства. Поддержание температуры охлаждающей жидкости в узком диапазоне с помощью холодильных систем снижает термически обусловленные колебания свойств материала и силы волочения. Правильное управление охлаждающей жидкостью представляет собой экономически эффективное вложение, которое значительно повышает стабильность станка для волочения проволоки и снижает количество брака из-за продукции, не соответствующей техническим требованиям.
ЧаВО
Как часто следует проверять фильеры на моём станке для волочения проволоки?
Эти матрицы следует ежедневно визуально осматривать на наличие сколов, отложений и видимого износа. Измерение геометрических размеров матриц должно проводиться еженедельно при высокопроизводительной обработке проволочной катанки или после каждой замены матрицы. Более частые проверки в начальный период производства помогают установить базовые показатели износа, характерные для ваших материалов и условий эксплуатации. Как только закономерности износа стабилизируются, частоту измерений можно соответствующим образом скорректировать, сохраняя при этом регулярные визуальные осмотры.
Какую роль играет охлаждающая жидкость в обеспечении устойчивости оборудования для волочения?
Охлаждающая жидкость выполняет три ключевые функции при обработке проволочной катанки: смазку матрицы и материала, отвод тепла из зоны волочения и улучшение качества поверхности. Деградированная или загрязнённая охлаждающая жидкость теряет все три функции, что приводит к росту силы волочения, ускоренному износу матриц и возникновению дефектов на поверхности. Поддержание правильной концентрации, температуры и чистоты охлаждающей жидкости — один из наиболее экономически эффективных способов повышения стабильности и согласованности производства на станках для разбивки катанки.
Может ли смещение выравнивания оборудования влиять на качество обработки проволочной катанки?
Да, даже незначительное отклонение в выравнивании существенно ухудшает качество вытяжки и стабильность производства. Неправильное выравнивание повышает нагрузку на штампы и подшипники, ускоряет износ, вызывает радиальное биение размеров и приводит к дефектам поверхности. Регулярная проверка выравнивания с помощью прецизионных инструментов помогает поддерживать стабильное качество деталей и продлевает срок службы оборудования. Проверки выравнивания должны входить в вашу программу профилактического обслуживания, особенно после замены компонентов или длительных циклов производства.

