 EN



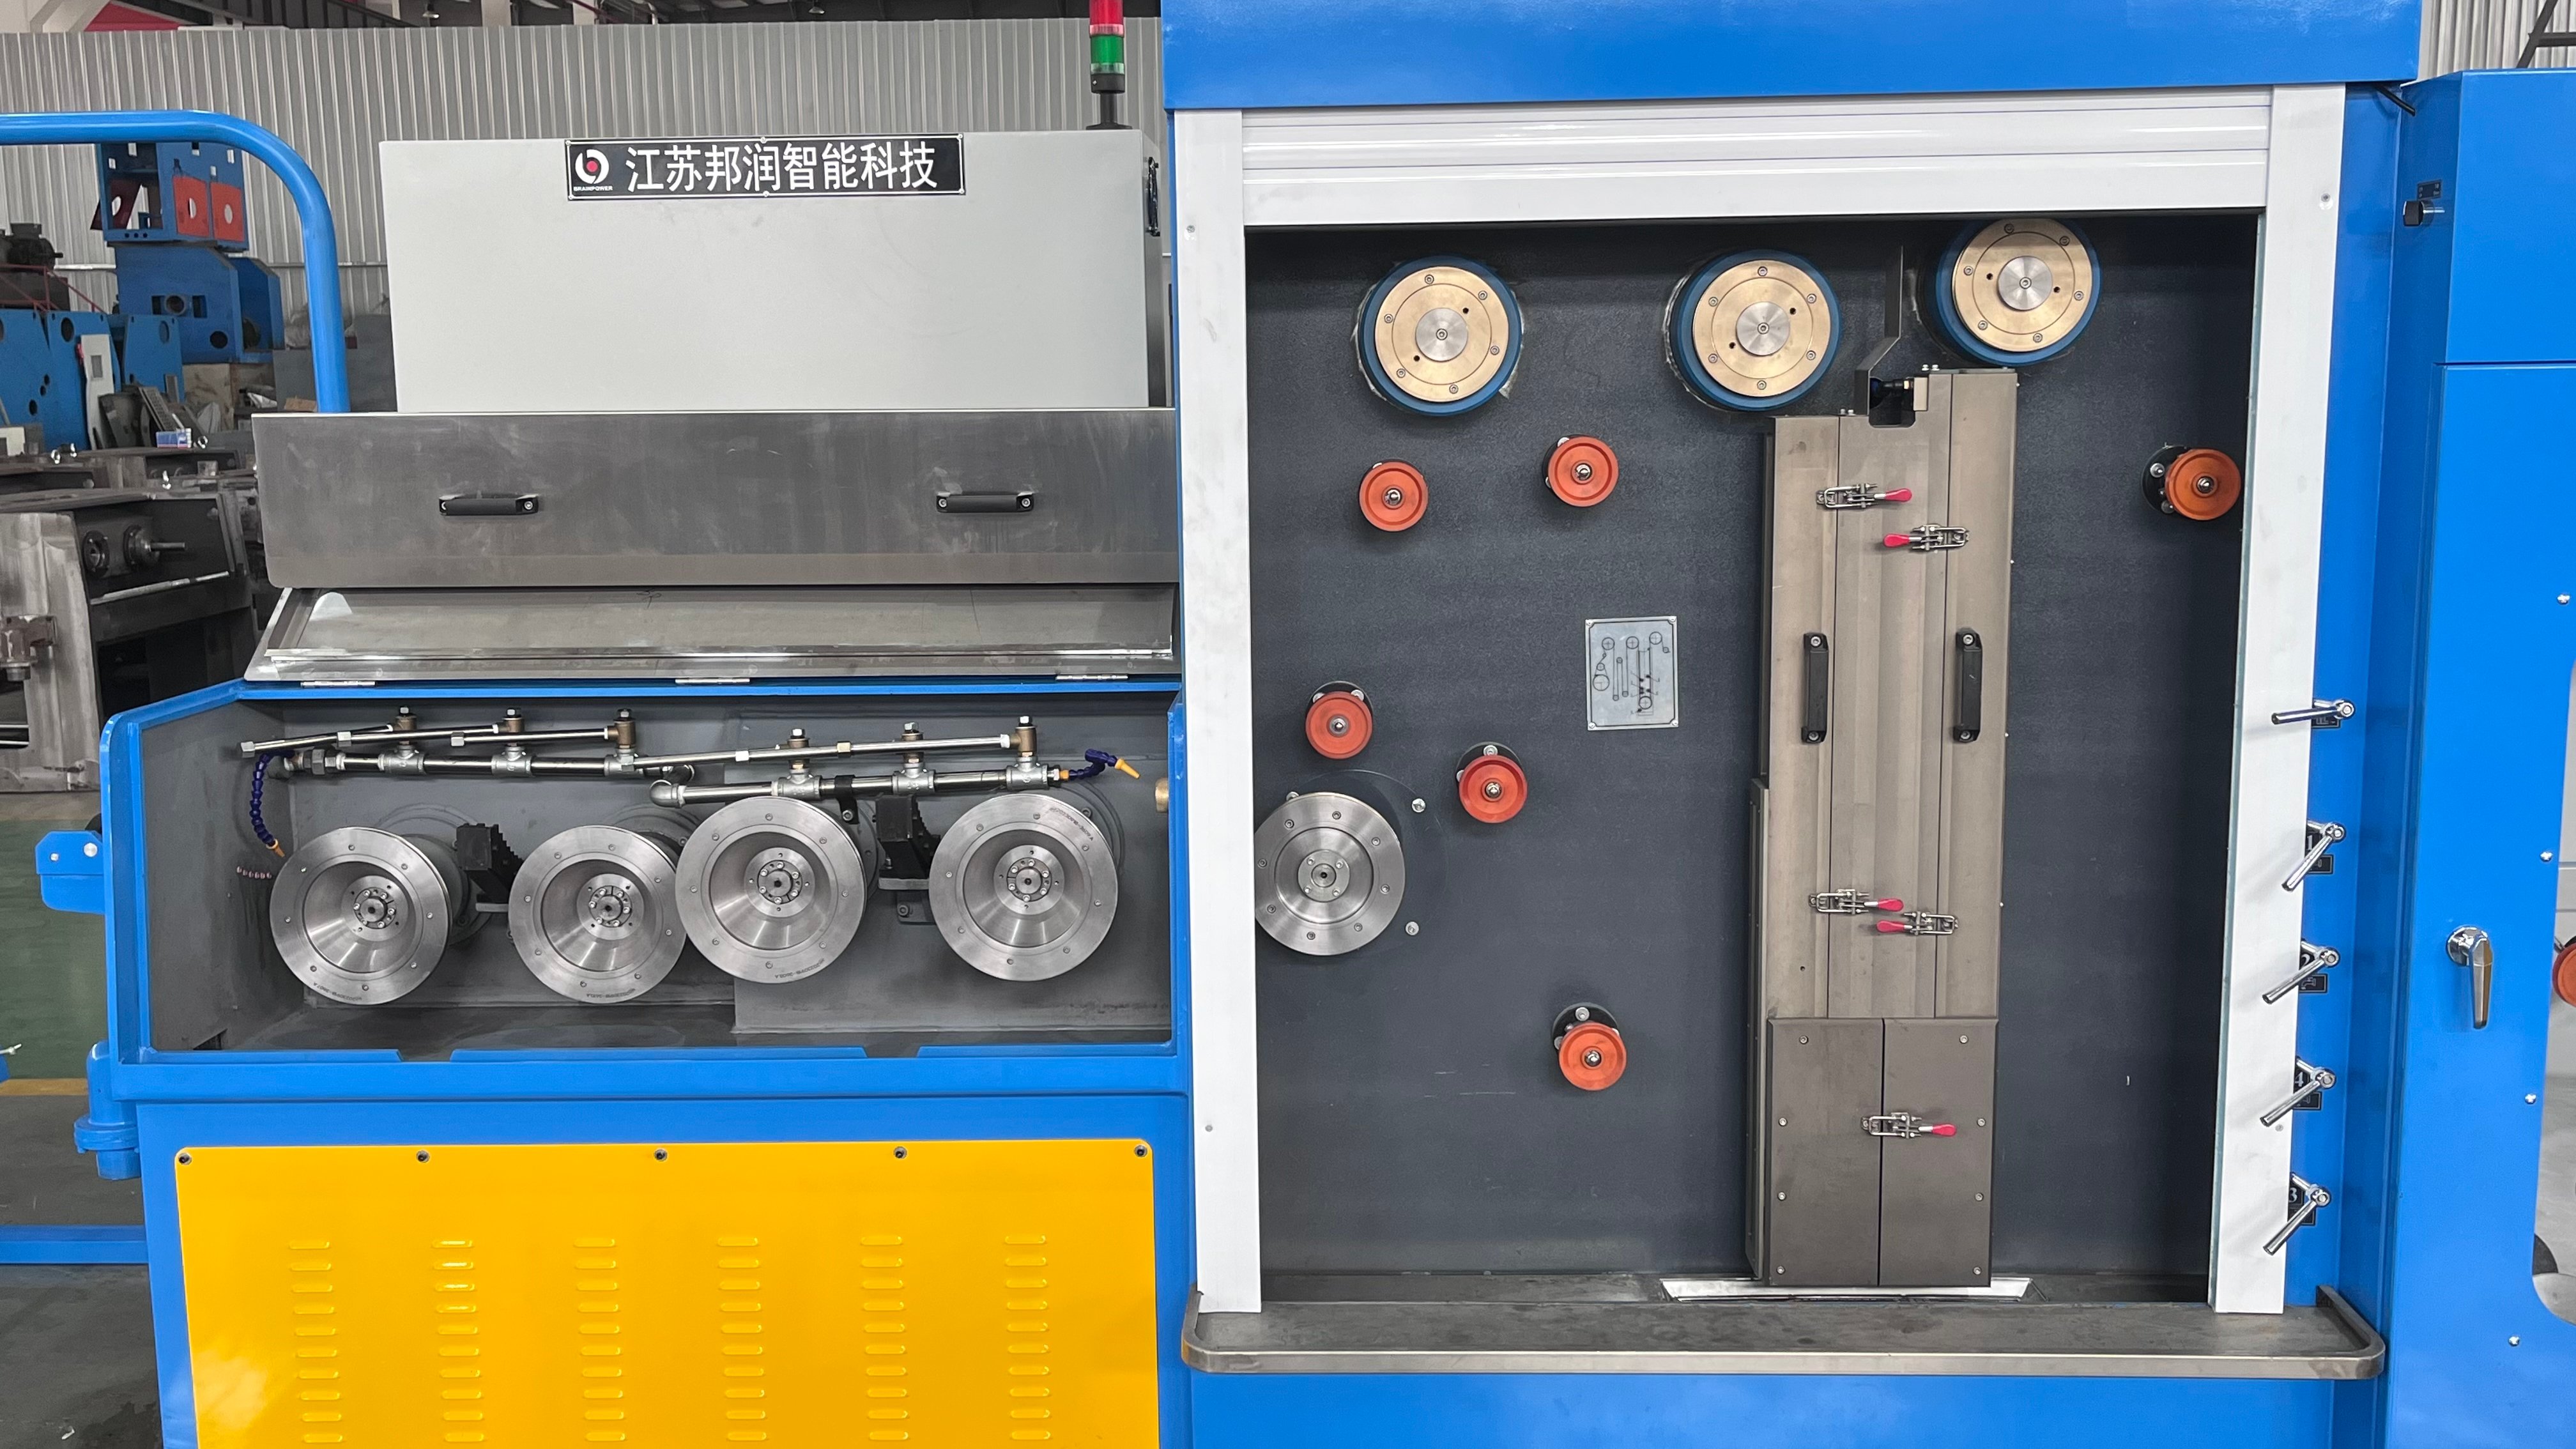
Amachine de déformation de barre est essentiel pour un traitement cohérent et de haute qualité des barres à câbler dans la fabrication de câbles et les opérations de travail des métaux. La stabilité de la production influence directement la rentabilité, la réduction des déchets et la satisfaction client. Lorsque vos équipements fonctionnent de manière fiable et constante, vous obtenez une meilleure précision dimensionnelle, des temps d’arrêt réduits et un débit accru sur l’ensemble de votre processus de traitement des barres à câbler.
Atteindre des performances stables en production exige une combinaison de maintenance préventive, de rigueur opérationnelle et de gestion stratégique des équipements. De nombreux fabricants rencontrent des difficultés liées à des rendements inconstants, à l’usure des outils, aux problèmes d’alimentation en matière ou à la dérive mécanique, ce qui nuit à la régularité du tréfilage et à la qualité finale du produit. Ce guide examine les facteurs fondamentaux qui conditionnent la machine de déformation de barre stabilité et propose des stratégies concrètes pour optimiser vos opérations de traitement des barres à câbler.
Comprendre les causes profondes de l’instabilité de la production
Problèmes d’usure mécanique et d’alignement
Le fondement mécanique de votre équipement de tréfilage influence directement la régularité de la production. Lorsque les poulies, les filières, les roulements et les composants d’entraînement s’usent, les tolérances dérivent, ce qui entraîne des variations dimensionnelles et une tension inconstante pendant le traitement des barres métalliques. Un désalignement entre les rouleaux d’alimentation et les filières génère une contrainte latérale qui accélère la défaillance des outils et produit des matériaux hors spécifications. Des mesures et corrections régulières de l’alignement empêchent l’apparition de cycles d’usure cumulatifs qui s’aggravent avec le temps.
Le battement de la broche, le jeu des roulements et l’usure des guides contribuent tous à des vibrations qui nuisent à la précision du tréfilage. Ces problèmes deviennent plus marqués lors du fonctionnement à haute vitesse, où l’inertie amplifie les petits défauts mécaniques. L’établissement de mesures de référence à l’aide d’indicateurs de comparaison et d’outils d’alignement laser vous permet de détecter toute dérive avant qu’elle n’affecte la qualité du produit. Une intervention proactive contre l’usure préserve l’exactitude géométrique nécessaire au bon fonctionnement stable des machines de redressage-étirage sur de longues séries de production.
Variabilité des matériaux et des matières premières
Le traitement des barres filières dépend de caractéristiques constantes du matériau d’entrée. Les variations du diamètre, de la dureté, de la qualité de surface et de la rectitude des barres entrantes provoquent une instabilité en aval lors des opérations de filage. Lorsque les propriétés de la matière première fluctuent, les exigences en force de filage changent de façon imprévisible, obligeant les opérateurs à ajuster les réglages de tension, ce qui affecte ensuite la précision dimensionnelle et la finition de surface. L’établissement de spécifications fournisseurs et de protocoles d’inspection à l’entrée réduit cette variabilité à la source.
La contamination de surface, les dépôts et l’oxydation sur le matériau entrant augmentent la pression dans la filière et accélèrent l’usure des outils, compromettant ainsi la stabilité des cycles de filage ultérieurs. Les procédés de nettoyage et de conditionnement, qui éliminent les dépôts et normalisent les propriétés de surface, améliorent la régularité de l’alimentation et réduisent les pics de force de filage. De plus, les variations de dureté du matériau affectent la ductilité à l’étirage et nécessitent des ajustements compensatoires de la vitesse et de la tension, perturbant le rythme de production et introduisant des variations dues à l’opérateur.
Maintenance préventive et optimisation des équipements
Protocoles systématiques de maintenance préventive
Un calendrier structuré de maintenance préventive est fondamental pour assurer la stabilité des machines de filage à étirage. Des inspections quotidiennes de l’état des filières, de la qualité du liquide de refroidissement, de la température des roulements et du fonctionnement des composants d’entraînement permettent de détecter les problèmes naissants avant qu’ils ne provoquent des perturbations de la production. Un nettoyage approfondi hebdomadaire des mécanismes d’alimentation, des rails de guidage et des capteurs de tension élimine les accumulations de matière qui réduisent progressivement la précision et augmentent le frottement. Des vérifications mensuelles d’alignement et le remplacement planifié des composants empêchent les pannes soudaines responsables des arrêts non planifiés et des pertes de qualité.
La documentation des activités de maintenance crée un historique de performance qui révèle les tendances et les modes de défaillance spécifiques à votre équipement et à vos conditions d’exploitation. Le suivi de la durée de vie des filières, des intervalles de remplacement des roulements et de la consommation de liquide de refroidissement vous permet de prévoir vos besoins en maintenance et de planifier les interventions pendant les plages de production prévues. Des cycles de maintenance prévisibles améliorent la stabilité globale de la production en éliminant les pannes imprévues qui perturbent les calendriers de traitement des barres filées et imposent des réparations urgentes coûteuses.
Sélection et gestion des filières
Les performances de la filière déterminent directement la stabilité du tréfilage et la qualité de surface. Le choix de filières présentant une dureté, une finition de surface et des dimensions adaptées à votre matériau spécifique et à vos cotes cibles permet de réduire les variations de force de tréfilage et d’écart dimensionnel. Les filières usées exigent une pression de tréfilage plus élevée pour obtenir la même réduction, ce qui génère une tension inconstante affectant les passes de tréfilage suivantes ainsi que la tolérance dimensionnelle finale. L’établissement de critères de remplacement des filières fondés sur le nombre de cycles de réduction — plutôt que sur un calendrier — garantit leur changement au moment précis où leurs performances se sont effectivement dégradées.
Un positionnement correct de la filière et des procédures de remplacement cohérentes empêchent un désalignement qui provoque une excentricité dimensionnelle et un contact de surface irrégulier lors du traitement des barres filées. Former les opérateurs à l’installation correcte de la filière, à l’application adéquate de la pression et aux procédures de vérification réduit les problèmes liés à l’installation. Le suivi de l’état de la filière par des contrôles dimensionnels périodiques permet de détecter précocement l’usure, ce qui autorise un remplacement planifié avant qu’une défaillance catastrophique n’affecte la qualité du produit et le débit de production.
Contrôles opérationnels et stabilité du procédé
Gestion de la vitesse et de la tension
Une vitesse de tréfilage et une tension constantes sont essentielles pour assurer un rendement stable de votre machine de tréfilage primaire. Les variations de vitesse entraînent des changements du débit massique et de la force de tréfilage, qui se répercutent sur les tolérances dimensionnelles. Les systèmes électroniques de régulation de vitesse à boucle fermée maintiennent une vitesse superficielle constante, même en cas de variation de la dureté du matériau ou d’usure des filières, ce qui réduit la fréquence des réglages manuels par l’opérateur et améliore la constance dimensionnelle dans le traitement des barres filées. Fonctionner à vitesse optimale plutôt qu’à vitesse maximale améliore souvent la stabilité globale et la qualité du produit.
Les systèmes de régulation de la tension, qui compensent automatiquement les variations liées au matériau et à l’équipement, éliminent les cycles de réglage manuel à l’origine d’écarts. Des capteurs de tension correctement étalonnés fournissent un retour en temps réel, permettant au système de maintenir des conditions optimales d’étirage pendant des séries de production prolongées. Le paramétrage de limites conservatrices de tension et la surveillance des données de tendance aident à détecter le moment où les filières s’usent et approchent du seuil de remplacement, avant que l’instabilité de l’étirage ne se traduise par une dégradation de la qualité du produit.
Optimisation des fluides de coupe et de lubrification
La qualité du liquide de refroidissement influence directement la stabilité de l’emboutissage et la durée de vie des outils. Un liquide de refroidissement contaminé ou dégradé augmente le frottement, accélère l’usure des matrices et provoque des défauts de finition de surface qui nuisent aux performances du produit. Le maintien de la concentration du liquide de refroidissement dans les tolérances spécifiées, la filtration régulière afin d’éliminer les particules métalliques fines, ainsi que le renouvellement complet périodique du liquide de refroidissement permettent d’éviter une dégradation progressive des performances. L’utilisation de formulations de liquides de refroidissement optimisées pour vos matériaux spécifiques et vos vitesses d’emboutissage améliore la reproductibilité du procédé et prolonge la durée de vie des matrices.
La régulation de la température de l’agent de refroidissement garantit des conditions d’étirage stables. Un agent de refroidissement froid augmente la viscosité et réduit l’efficacité du refroidissement, tandis qu’un agent de refroidissement chaud se dégrade plus rapidement et perd de sa lubrifiante. Le maintien de la température de l’agent de refroidissement dans une plage étroite à l’aide de systèmes frigorifiques réduit les variations thermiquement induites des propriétés du matériau et de la force d’étirage. Une gestion adéquate de l’agent de refroidissement constitue un investissement rentable qui améliore nettement la stabilité de la machine de broyage de barres et réduit les déchets liés aux produits hors spécifications.
FAQ
À quelle fréquence dois-je inspecter les filières de ma machine de broyage de barres ?
Les filières doivent être inspectées visuellement chaque jour afin de détecter les ébréchures, les dépôts et l’usure visible. La mesure dimensionnelle des filières doit être effectuée hebdomadairement pour les opérations de filage de barres à haut débit ou après chaque changement de filière. Une inspection plus fréquente pendant les premières séries de production permet d’établir des taux d’usure de référence spécifiques à vos matériaux et à vos conditions de fonctionnement. Une fois que les motifs d’usure se sont stabilisés, la fréquence des mesures peut être ajustée en conséquence, tout en maintenant des contrôles visuels réguliers.
Quel rôle le liquide de refroidissement joue-t-il dans la stabilité des équipements de filage ?
Le liquide de refroidissement remplit trois fonctions essentielles dans le traitement des barres filaires : la lubrification de la filière et du matériau, l’évacuation de la chaleur depuis la zone d’étirage et l’amélioration de l’état de surface. Un liquide de refroidissement dégradé ou contaminé échoue dans ces trois fonctions, ce qui augmente la force d’étirage, accélère l’usure de la filière et provoque des défauts de surface. Le maintien d’une concentration, d’une température et d’une propreté adéquates du liquide de refroidissement constitue l’un des moyens les plus rentables d’améliorer la stabilité et la régularité de la production sur les machines de rupture de barres.
Un décalage de l’alignement des équipements peut-il affecter la qualité du traitement des barres filaires ?
Oui, même une légère dérive d’alignement affecte considérablement la qualité du tracé et la stabilité de la production. Un mauvais alignement accroît les contraintes exercées sur les matrices et les roulements, accélère l’usure, provoque des écarts dimensionnels et entraîne des défauts de finition de surface. La vérification régulière de l’alignement à l’aide d’outils de précision permet de maintenir une qualité constante des pièces et d’allonger la durée de vie des équipements. Les contrôles d’alignement doivent faire partie intégrante de votre routine de maintenance préventive, notamment après le remplacement de composants ou à l’issue de longues séries de production.

