 EN



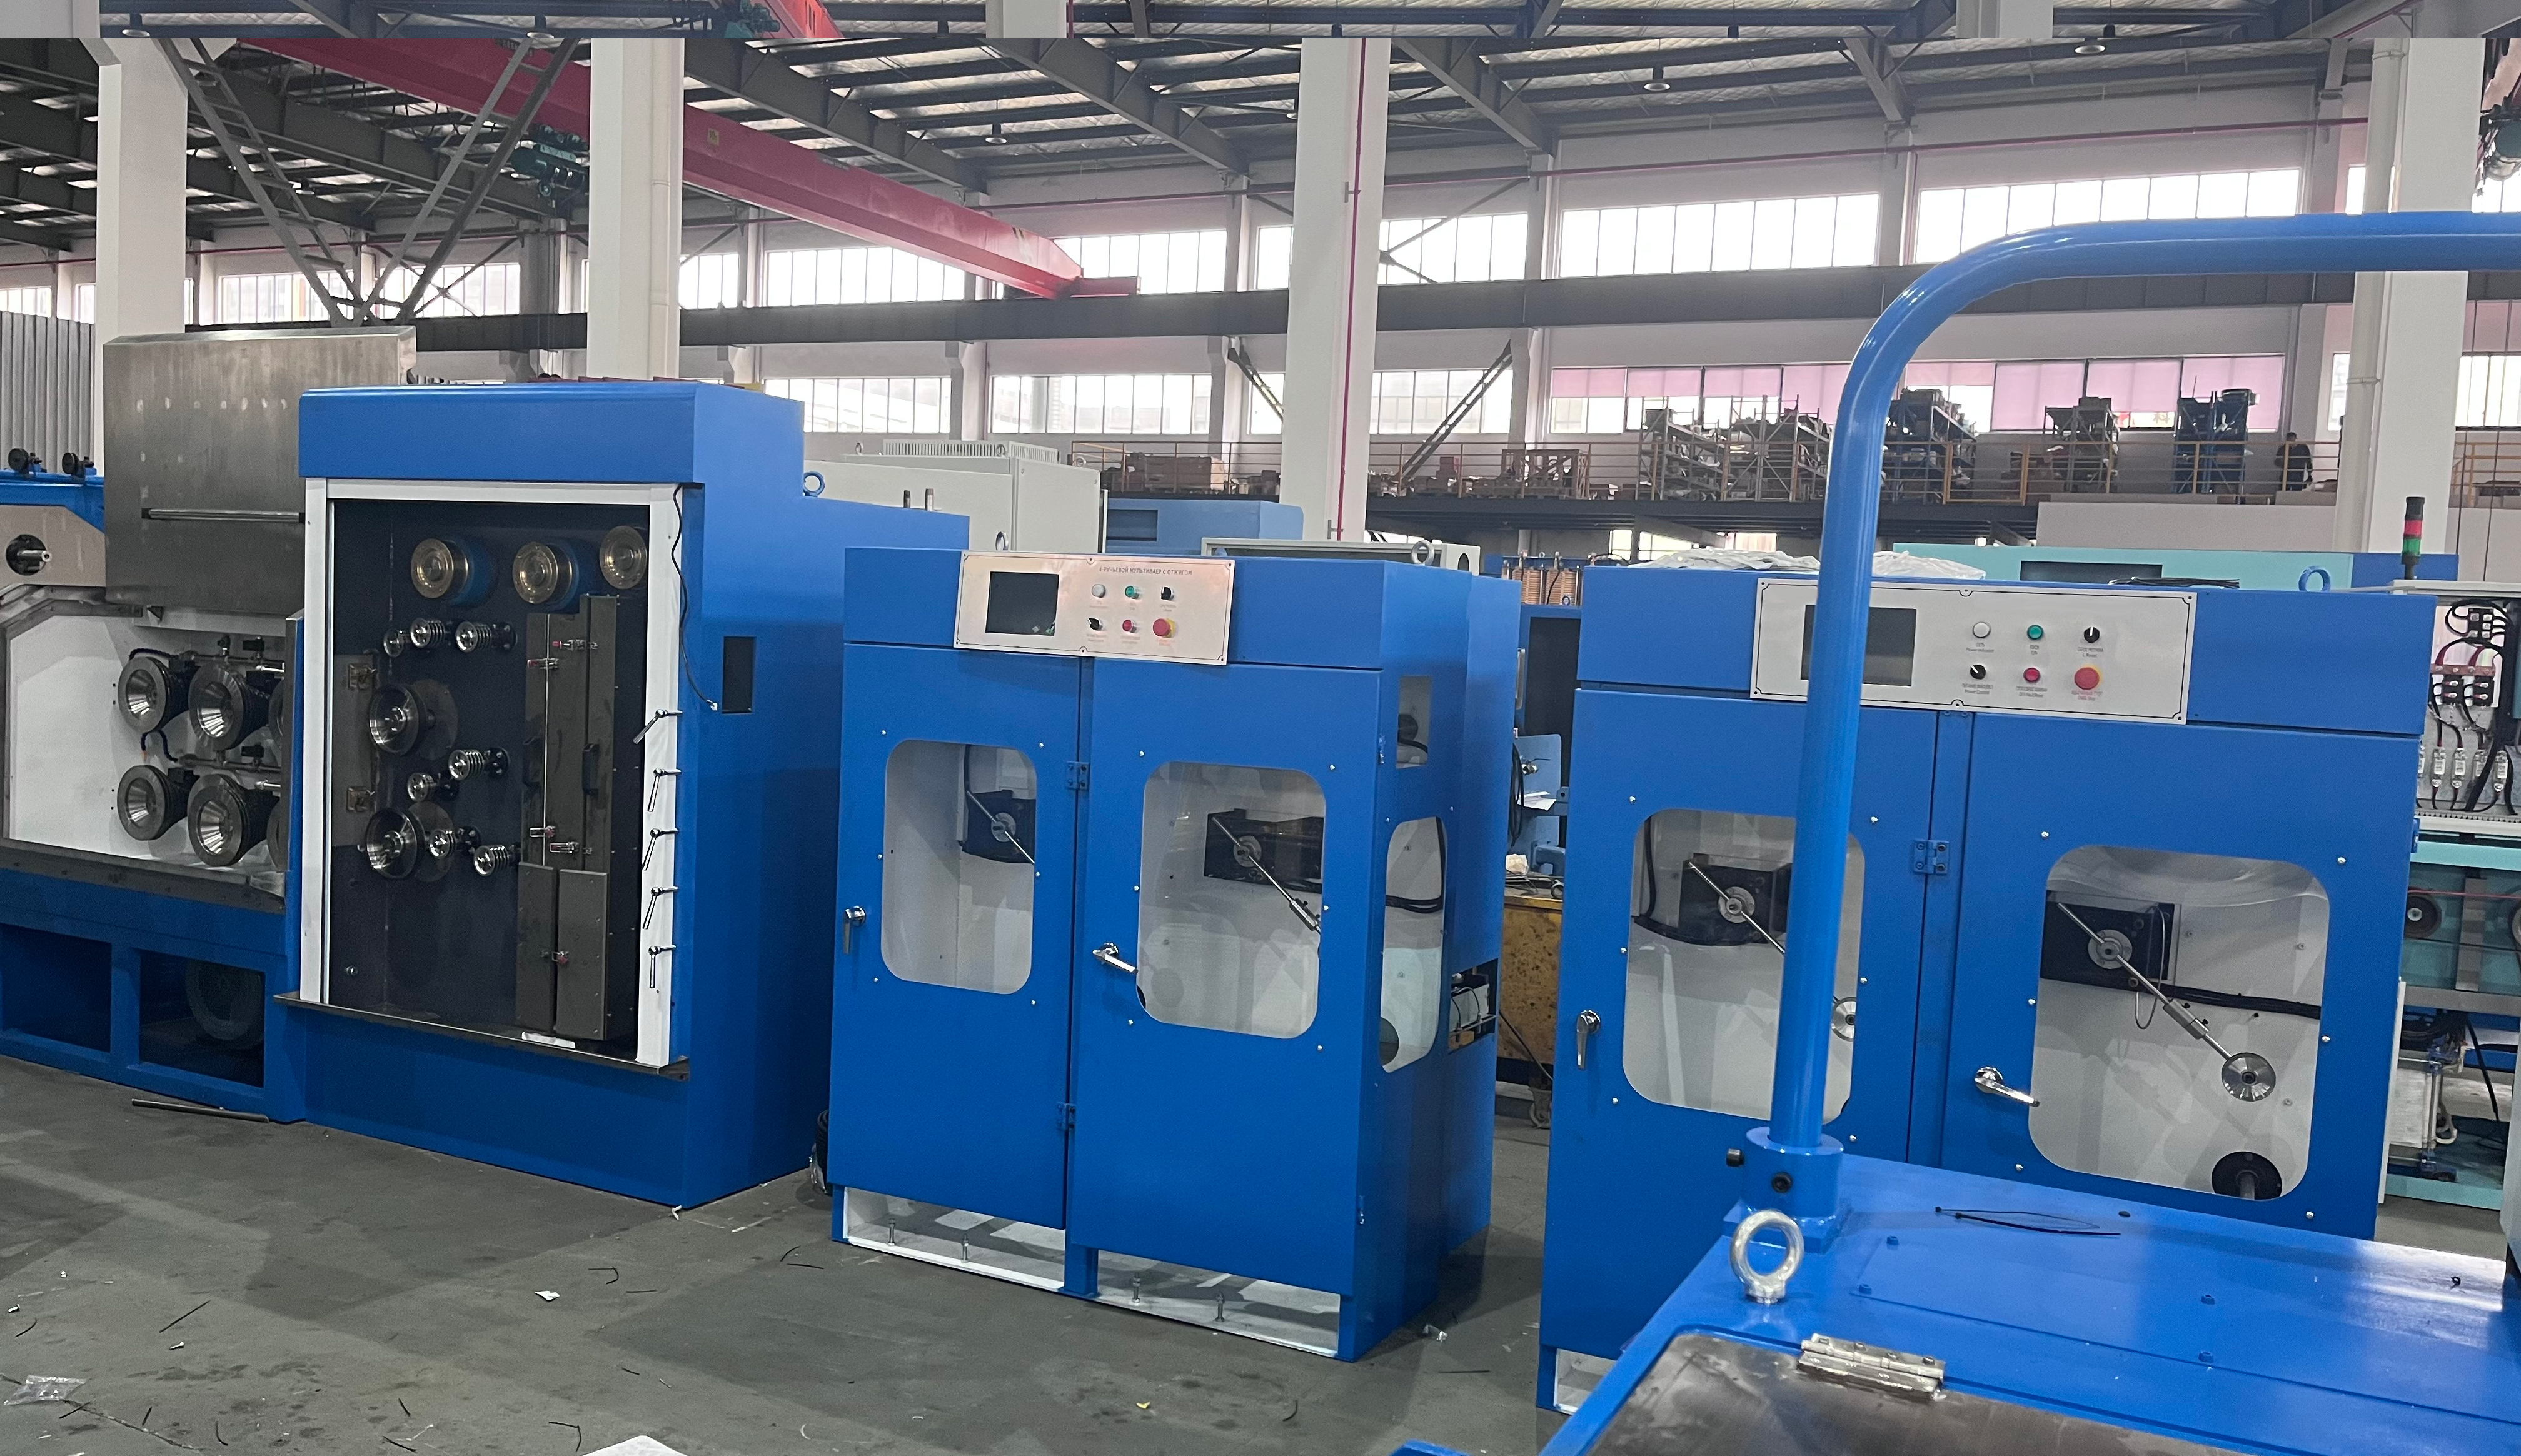
Качество выходного продукта машина для раскатки прутка напрямую влияет на эффективность и рентабельность операций по производству кабелей. Понимание факторов, влияющих на качество выходного продукта, имеет решающее значение для производителей, стремящихся поддерживать стабильные стандарты продукции и сокращать отходы. Станок для размотки проволоки машина для раскатки прутка преобразует проволоку большого диаметра в более тонкую и пригодную для использования проволоку, подходящую для различных промышленных применений, а качество этого преобразования зависит от множества взаимосвязанных переменных.
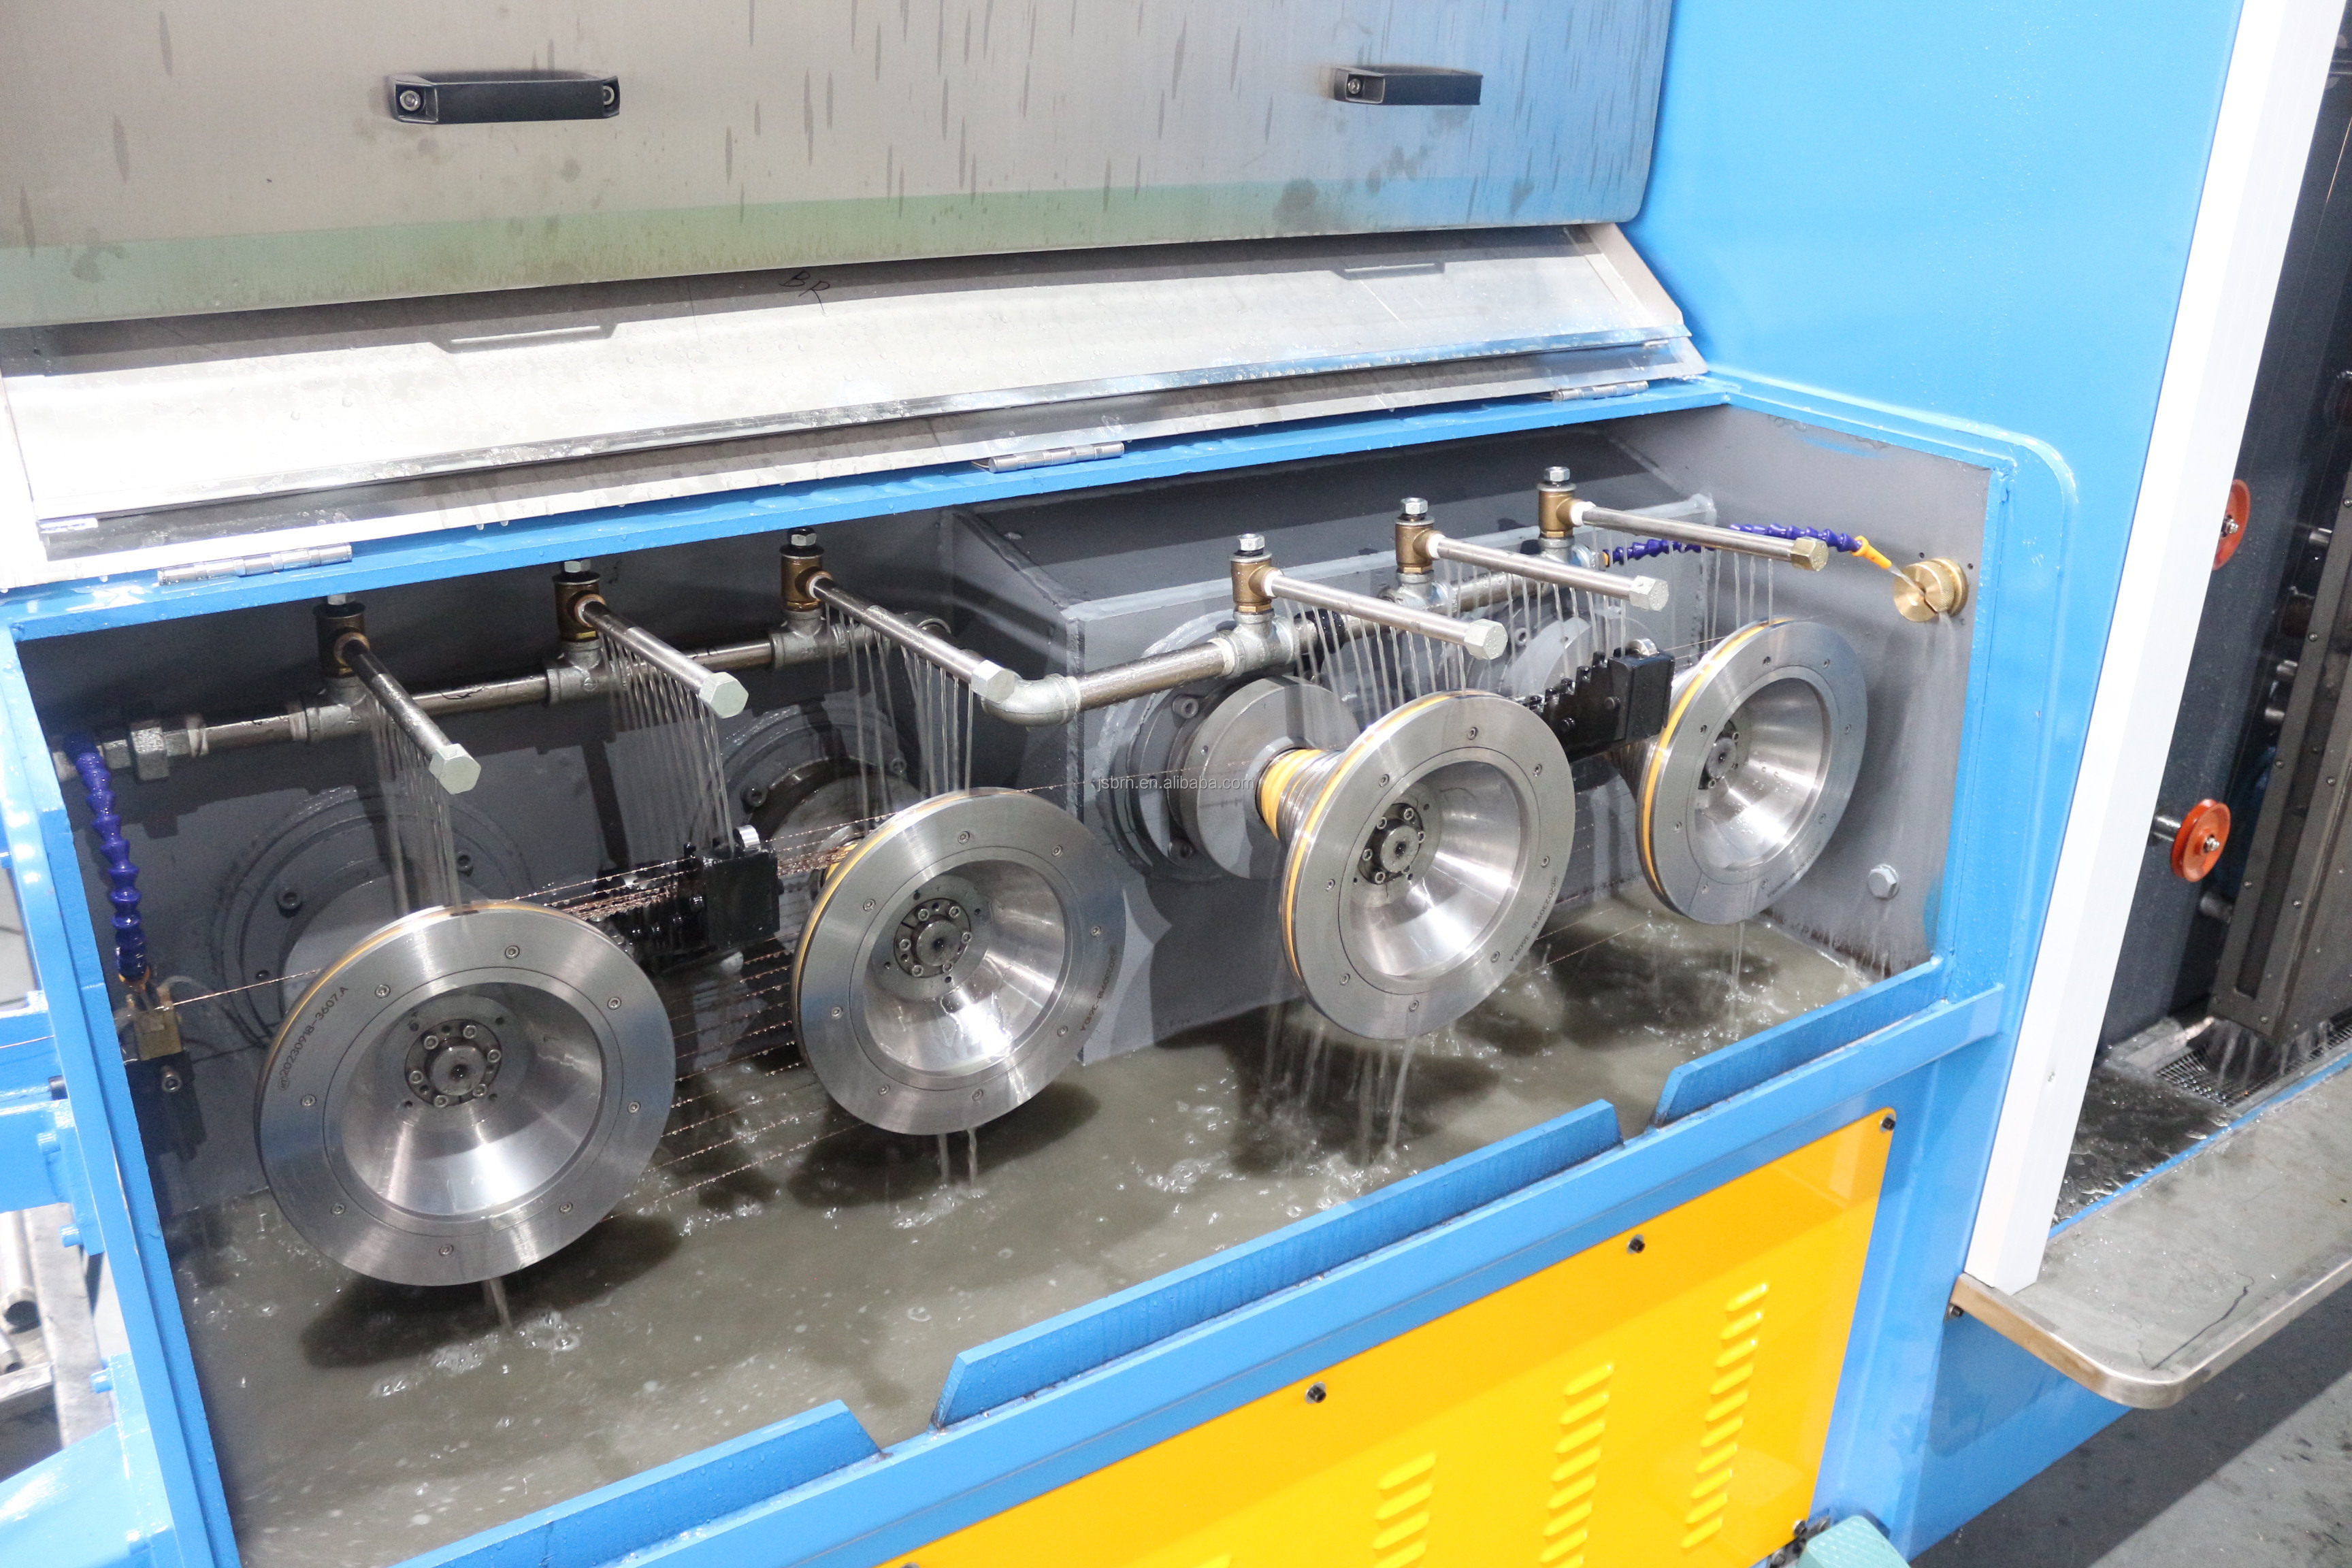
Высочайшее качество производства требует внимания к каждому этапу процесса прокатки проволочной катанки. Качество проволочной катанки, поступающей в станок, закладывает основу для эксплуатационных характеристик конечного продукта, тогда как рабочие параметры и техническое состояние оборудования определяют, будет ли этот потенциал реализован. В этом всестороннем руководстве рассматриваются ключевые факторы, за которыми производителям необходимо тщательно следить и которые следует оптимизировать для достижения превосходного качества выходной продукции на станках для прокатки проволочной катанки и сохранения конкурентных преимуществ в индустрии проводов и кабелей.
Качество исходного материала и технические характеристики проволочной катанки
Понимание стандартов качества проволочной катанки
Качество проволочной катанки представляет собой первый критический фактор, влияющий на производительность стана для разводки проволоки. Химический состав, состояние поверхности и стабильность геометрических размеров поступающей проволочной катанки напрямую определяют поведение материала в процессе разводки. Проволочная катанка высокого качества с равномерным диаметром, чистой поверхностью без окислов и стабильными металлургическими свойствами обеспечивает более плавную обработку и меньшее количество производственных дефектов. Производственные операции, использующие проволочную катанку, соответствующую строгим техническим требованиям, сталкиваются с меньшим числом простоев оборудования и демонстрируют более высокие показатели качества при первичной прокатке по сравнению с операциями, допускающими применение катанки пониженного качества.
Прочность на растяжение и удлинение проволочной катанки влияют на эффективность протекания материала через стадии обжима. Проволочная катанка с надлежащими механическими свойствами предсказуемо реагирует на силы обжима, обеспечивая стабильный диаметр готового продукта и минимальное количество поверхностных дефектов. Напротив, катанка с нестабильной прочностью или хрупкостью создаёт трудности при обработке, повышает частоту обрывов и приводит к колебаниям размеров готовой продукции. Производителям необходимо чётко определить критерии приёмки проволочной катанки и проводить входной контроль поступающего материала, чтобы исключить использование некачественного сырья, способного ухудшить работу стана для обжима катанки.
Влияние состояния поверхности на процесс обжима
Состояние поверхности поступающей проволоки-катанки существенно влияет на качество обработки и характер износа оборудования. Проволока-катанка с окисленной поверхностью, окалиной или вкрапленными загрязнениями вызывает трение и износ в профиле тяжелых матриц станка. Этот ускоренный износ матриц сокращает срок службы оборудования и вынуждает чаще проводить техническое обслуживание, что в конечном итоге снижает качество выпускаемой продукции. Чистые и хорошо сохранённые поверхности проволоки-катанки минимизируют прогрессирование износа и обеспечивают стабильные параметры уменьшения поперечного сечения в течение длительных циклов производства.
Производители, соблюдающие надлежащие практики хранения и обращения с проволочной катанкой, отмечают заметно более высокую производительность станков для размотки катанки по сравнению с предприятиями, где подготовка материала осуществляется непоследовательно. Предотвращение окисления за счёт соответствующих условий хранения, защитных покрытий и складских помещений с контролируемым климатом сохраняет качество поверхности и гарантирует поступление материала на станок в оптимальном состоянии. Эти, казалось бы, простые подготовительные меры напрямую влияют на конечные результаты производства и общую эффективность производственного процесса.
Режимы работы станка и управление процессом
Управление температурой и смазка матриц
Контроль температуры представляет собой важнейший эксплуатационный фактор, обеспечивающий стабильное качество продукции на станках для волочения прутков. Избыточное выделение тепла в процессе волочения приводит к размягчению проволочного материала, вызывая нестабильность диаметра и неровности поверхности. Недостаточный нагрев, напротив, препятствует надлежащему течению материала через фильеры, повышает частоту обрывов и вынуждает останавливать производство в аварийном порядке. Оптимальные температурные диапазоны зависят от типа материала и требуемых конечных размеров, поэтому операторы должны обеспечивать точное термическое управление на всех этапах производственного процесса.
Смазка матриц напрямую связана с управлением температурой и оказывает значительное влияние на качество материала, выходящего из стана для первичной прокатки. Правильное нанесение смазки снижает трение между материалом и матрицами, обеспечивая более плавный поток материала и минимизируя повреждения поверхности. Смазка также увеличивает срок службы матриц за счёт уменьшения износа и выделения тепла. Производители, использующие передовые системы смазки и контролирующие вязкость, температуру и скорость подачи смазки, достигают превосходного качества поверхности и стабильности геометрических параметров выпускаемой продукции по сравнению с производствами, где применяются менее совершенные методы управления смазкой.
Оптимизация скорости и передаточного отношения
Скорость обработки и степень редукции существенно влияют как на качество, так и на производительность работы станков для прокатки прутков. Повышенные скорости увеличивают пропускную способность, однако требуют точного контроля параметров во избежание дефектов материала. Избыточная скорость может вызывать неравномерную деформацию материала, следы на поверхности и отклонения по диаметру. Операторы должны находить оптимальный баланс между скоростью, свойствами обрабатываемого материала и состоянием матриц для достижения высокого качества продукции. Для каждой комбинации типа проволочного материала и целевого диаметра требуются индивидуально подобранные параметры скорости и степени редукции, обеспечивающие стабильные результаты.
Коэффициент редукции — соотношение между исходным и конечным диаметрами проволоки — напрямую влияет на сложность производства и качество получаемого продукта. Резкое уменьшение диаметра за один проход создаёт чрезмерные нагрузки как на материалы, так и на оборудование, что может ухудшить качество выходного продукта станка для разбивки прутков. Многоступенчатые профили редукции обеспечивают более равномерное распределение деформации, что позволяет достичь повышенной точности размеров и улучшенного качества поверхности. Производители, подбирающие оптимальные коэффициенты редукции с учётом возможностей оборудования и характеристик материалов, обеспечивают более стабильное качество продукции на всём протяжении производственного процесса.
Состояние оборудования и протоколы технического обслуживания
Контроль износа матриц и планирование их замены
Состояние фильеры напрямую определяет качество, достижимое на любом станке для прокатки прутков. При протяжке через фильеру происходит постепенный износ с каждым тонной обрабатываемого материала, что постепенно изменяет характер течения материала и конечные размеры изделия. Изношенные фильеры приводят к ухудшению качества поверхности, увеличению разброса диаметра и снижению качества материала. Внедрение систематических процедур осмотра и замены фильер предотвращает чрезмерный износ и ухудшение результатов производства. Производители, отслеживающие износ фильер с помощью измерений геометрических параметров и контроля качества поверхности, могут прогнозировать сроки замены и планировать замену фильер в рамках запланированных технических обслуживаний, а не при аварийных остановках.
Современные производители используют системы точных измерений для выявления незначительных изменений геометрии матриц до того, как возникнут проблемы с качеством. Такой проактивный подход к управлению матрицами обеспечивает стабильное качество продукции на станках для прокатки прутков на протяжении всего срока службы каждого комплекта матриц. Установление чётких пороговых значений качества по допускам размеров и параметрам шероховатости поверхности позволяет операторам своевременно определять момент замены матриц и предотвращать постепенное ухудшение качества, вызванное износом оборудования.
Механические компоненты и системы выравнивания
Правильная центровка и техническое состояние станка для прокатки заготовок принципиально влияют на качество выпускаемой продукции. Нецентровка волочильных матриц вызывает неравномерное напряжение материала, что приводит к нестабильности диаметра проволоки и смещению потока материала относительно оси. Изношенные подшипники и приводные системы вызывают вибрации, которые проявляются в виде поверхностных дефектов готовой проволоки. Регулярное техническое обслуживание — включая проверку центровки, смазку подшипников и контроль механического износа — предотвращает ухудшение качества. Производители, внедряющие программы профилактического обслуживания, сталкиваются с меньшим числом непредвиденных проблем качества и обеспечивают более стабильную работу станков для прокатки заготовок по сравнению с предприятиями, где соблюдается минимальный уровень дисциплины в области технического обслуживания.
Системы натяжения, управляющие скоростью подачи материала и силой тяги, требуют точной калибровки для обеспечения стабильного качества. Нестабильное натяжение приводит к изменению скорости движения материала через фильеры, что вызывает колебания диаметра и неоднородность качества. Контроль и обслуживание этих систем управления гарантируют работу станка в пределах проектных параметров, напрямую обеспечивая высокое качество изготовления и оптимальные показатели выхода на станке для разрушения проволоки в течение всей смены.
ЧаВО
Как качество проволоки-катанки влияет на производительность станка для разрушения проволоки?
Качество проволочной катанки в фундаментальной степени влияет на то, как материал проходит через процесс первичной прокатки, и определяет базовый уровень достижимого качества. Высококачественный прутковый материал с постоянными механическими свойствами, чистой поверхностью и правильными геометрическими размерами обеспечивает более плавную обработку и меньшее количество дефектов. Проволочная катанка низкого качества вызывает осложнения в процессе обработки, усиливает износ оборудования и приводит к повышению доли брака. Производители, закупающие высококачественную проволочную катанку, систематически достигают лучших результатов в производстве и снижают общие производственные затраты по сравнению с теми, кто допускает использование материала предельно допустимого качества.
В каком диапазоне температур достигается оптимальное качество выходной продукции на станке первичной прокатки?
Оптимальная температура зависит от состава материала, степени уменьшения диаметра и конфигурации фильеры; однако большинство медных и алюминиевых материалов эффективно обрабатываются в определённых температурных диапазонах, предотвращающих как размягчение материала, так и затруднения при обработке. Производителям следует определять эти диапазоны с помощью контролируемых испытаний на их конкретном оборудовании и с использованием конкретных комбинаций материалов. Системы контроля температуры обеспечивают стабильное соблюдение этих оптимальных диапазонов, что напрямую способствует повышению качества продукции на станках для прокатки заготовок и обеспечивает стабильность геометрических размеров изделий в течение всего производственного цикла.
Когда следует заменять фильеры для поддержания требуемых стандартов качества?
Эти матрицы следует заменять при превышении допустимых пределов по размерным параметрам или качеству поверхности, а не по чисто временному графику. Регулярный контроль качества позволяет выявить момент, когда износ матриц становится достаточным для снижения производительности станка для обжима прутков, что даёт возможность произвести их замену в рамках запланированного технического обслуживания, а не в аварийных ситуациях. Большинство производителей отмечают, что замена матриц до наступления сильного износа предотвращает внезапные проблемы с качеством и обеспечивает стабильные производственные стандарты на протяжении всего срока службы каждого комплекта матриц.

