 EN



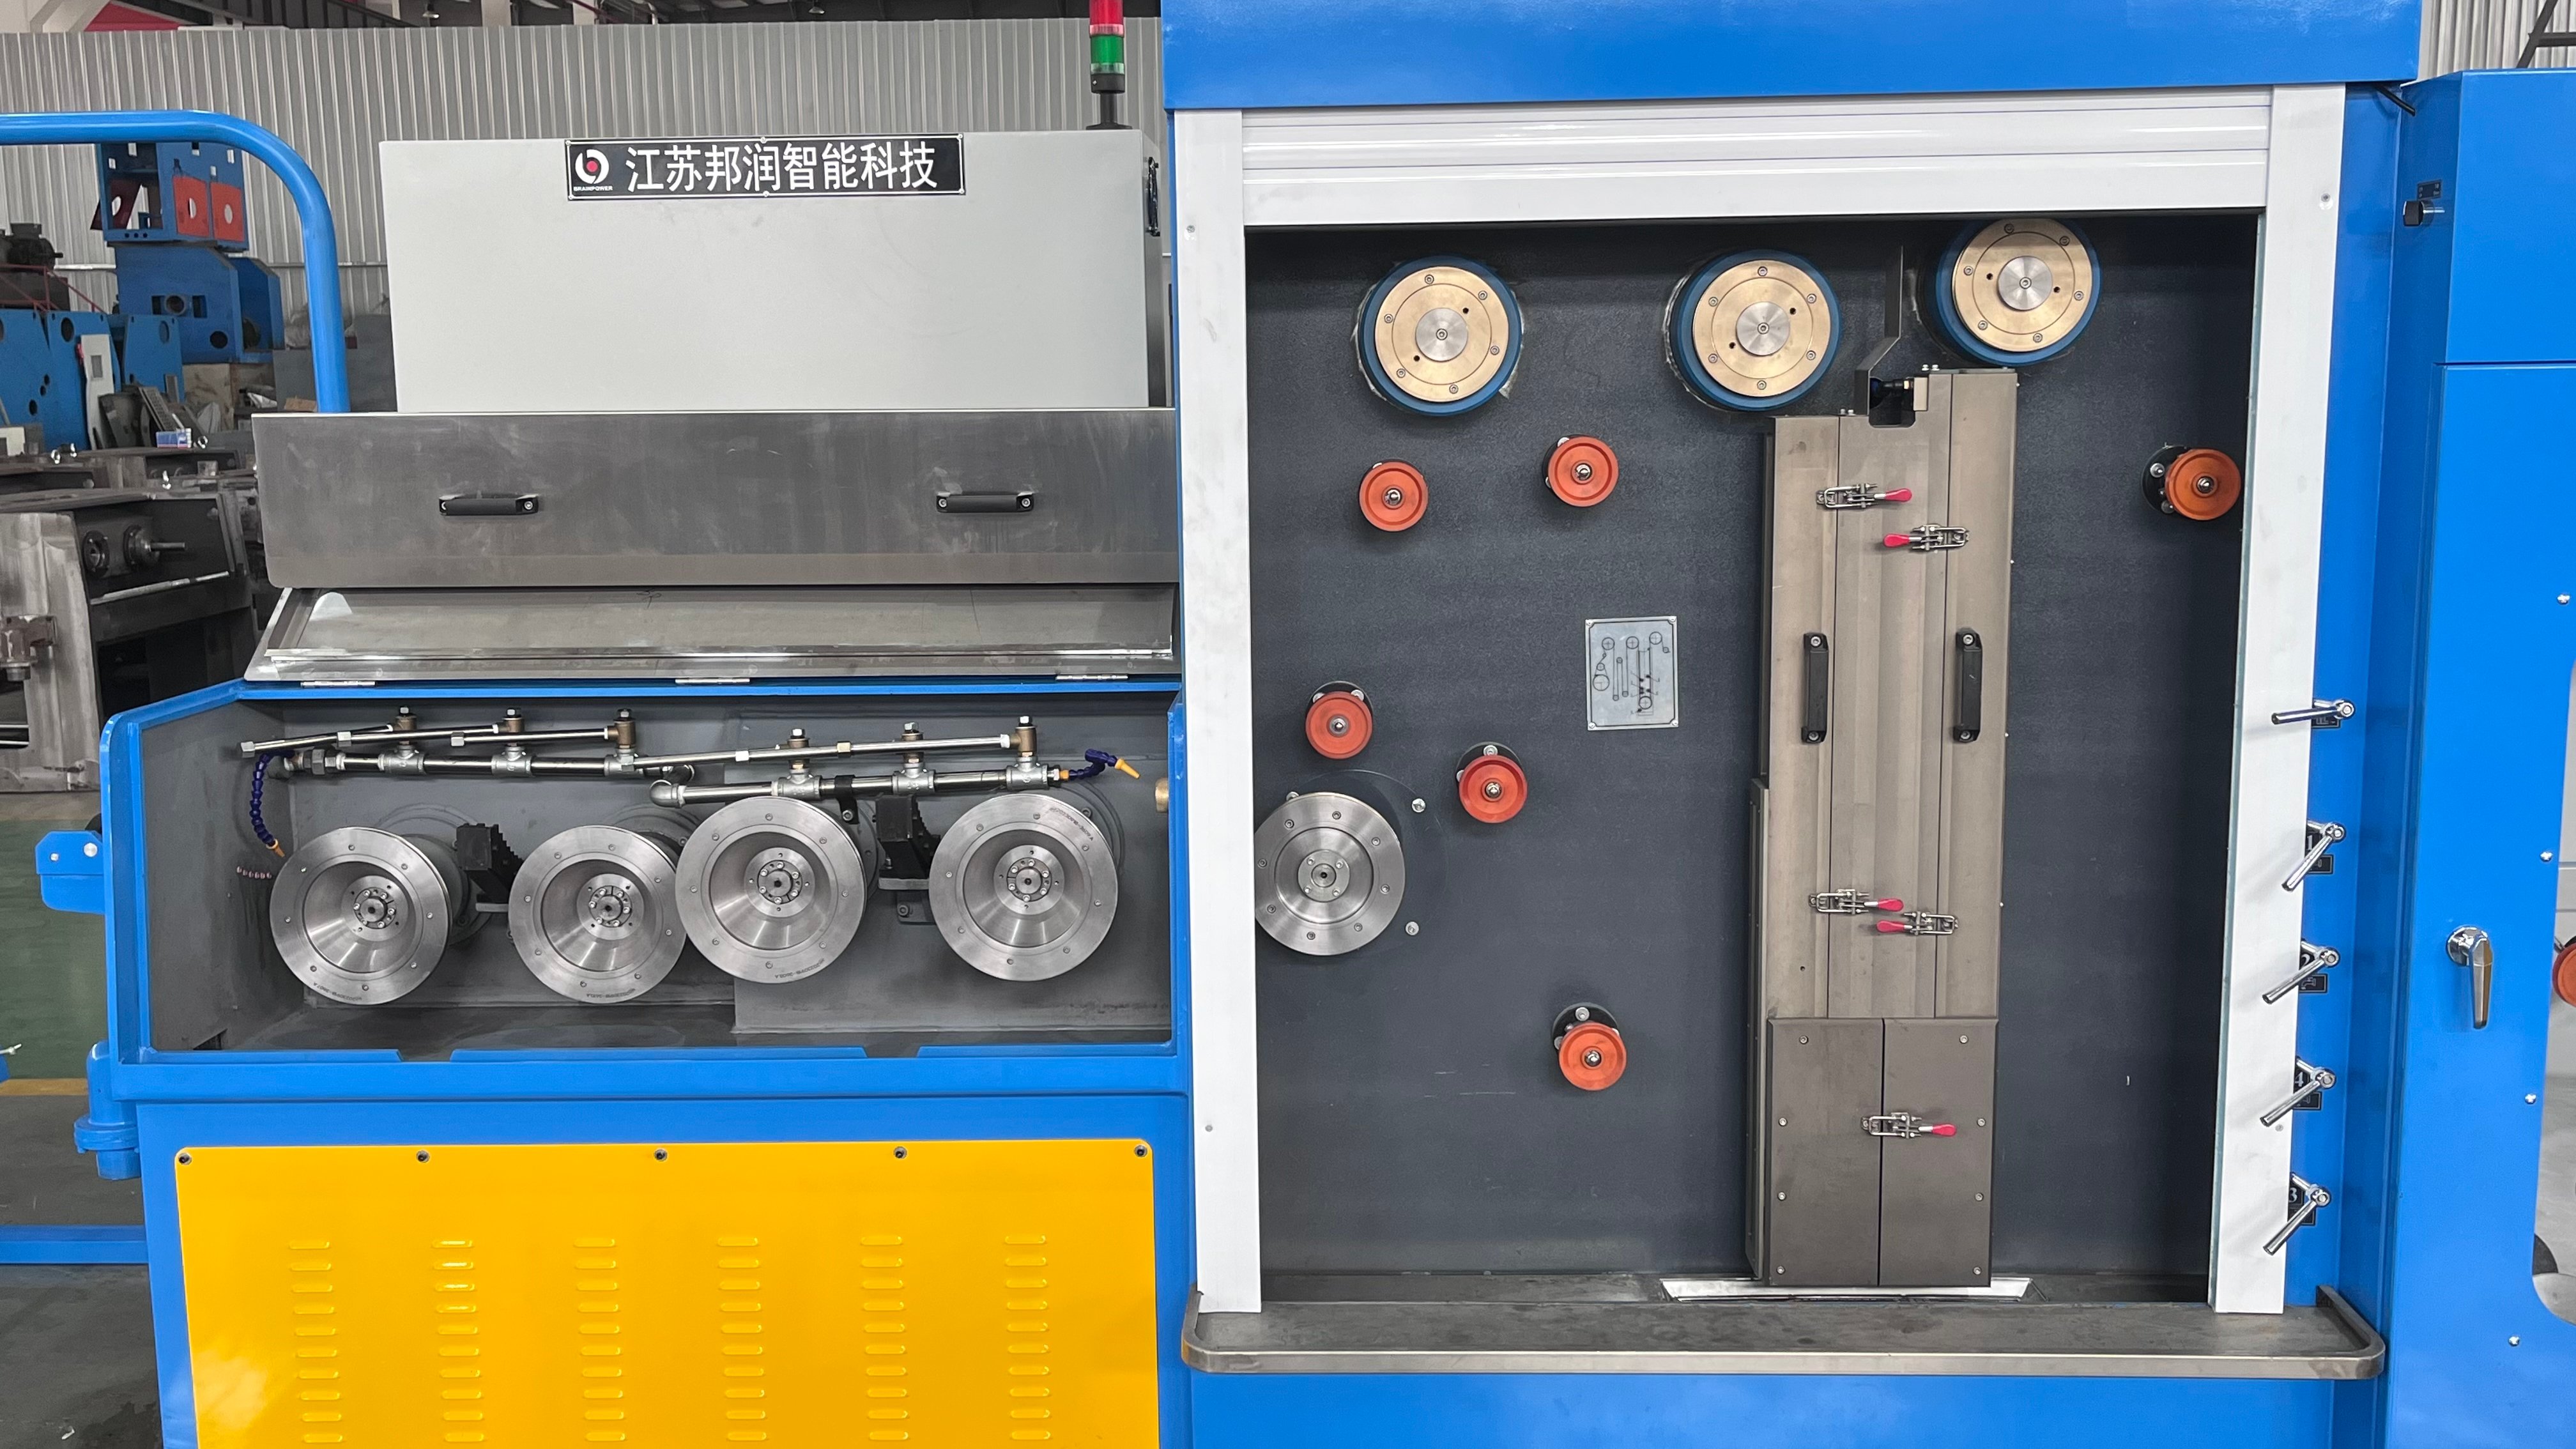
K çubuk parçalama makinesi kablo üretimi ve metal işleme operasyonlarında tutarlı, yüksek kaliteli tel çubuğu işlemenin kritik unsuru olarak kabul edilir. Üretim kararlılığı, karlılığı, atık miktarını azaltmayı ve müşteri memnuniyetini doğrudan etkiler. Ekipmanınız güvenilir ve tutarlı şekilde çalıştığında, daha iyi boyutsal doğruluk, azaltılmış durma süreleri ve tüm tel çubuğu işleme iş akışınızda artırılmış verim elde edersiniz.
Kararlı üretim performansı elde etmek, önleyici bakım, operasyonel disiplin ve stratejik ekipman yönetiminin bir araya gelmesini gerektirir. Birçok üretici, tutarsız çıktılar, takım aşınması, malzeme besleme sorunları ve mekanik kaymalar gibi sorunlarla mücadele eder; bu sorunlar tel çekme tutarlılığını ve nihai ürün kalitesini olumsuz etkiler. Bu kılavuz, üretim kararlılığını sağlayan temel faktörleri inceler ve tel çubuğu işleme operasyonlarınızı optimize etmek için uygulanabilir stratejiler sunar. çubuk parçalama makinesi kararlılığı ve tel çubuğu işleme operasyonlarınızı optimize etmek için uygulanabilir stratejiler sunar.
Üretim Kararsızlığının Kök Nedenlerini Anlamak
Mekanik Aşınma ve Hizalama Sorunları
Çizim ekipmanınızın mekanik temeli, üretim tutarlılığını doğrudan etkiler. Kasnaklar, kalıplar, yataklar ve tahrik bileşenleri aşındığında tolerans kaymaları oluşur; bu da tel çubuk işleme sırasında boyutsal değişkenliğe ve tutarsız gerilime neden olur. Besleme silindirleri ile çizim kalıpları arasındaki hizalama hatası, yan gerilim oluşturur ve bu durum takım arızalarını hızlandırır; aynı zamanda spesifikasyon dışı malzeme üretir. Hizalamanın düzenli olarak ölçülmesi ve düzeltilmesi, zaman içinde birikerek büyüyen zincirleme aşınma desenlerini önler.
Milenin salınımı, yatağın boşluğu ve aşınmış kılavuzlar, çekme hassasiyetini bozan titreşime neden olur. Bu sorunlar, ataletin küçük mekanik kusurları büyüttüğü yüksek hızda çalışma sırasında daha belirgin hale gelir. Göstergeli ölçüm aletleri ve lazer hizalama araçları kullanılarak temel ölçümler belirlenmesi, ürün kalitesini etkilemeden önce kaymayı tespit etmenizi sağlar. Aşınmaya karşı proaktif müdahale, uzun süreli üretim süreçleri boyunca çubuk parçalama makinesinin kararlı performansı için gerekli geometrik doğruluğu korur.
Malzeme ve Besleme Malzemesi Değişkenliği
Tel çubuğu işleme işlemi, giriş malzemesinin tutarlı özelliklerine bağlıdır. Gelen çubuğun çapı, sertliği, yüzey kalitesi ve doğruluğundaki değişiklikler, çekme işlemlerinde aşağı akışta kararsızlığa neden olur. Ham madde özellikleri dalgalanırken çekme kuvveti gereksinimleri öngörülemez şekilde değişir; bu da operatörleri, boyutsal doğruluk ve yüzey parlaklığını etkileyen gerilim ayarlarını değiştirmeye zorlar. Tedarikçi spesifikasyonlarının belirlenmesi ve gelen malzeme denetim protokollerinin uygulanması, bu değişkenliği kaynağında azaltır.
Gelen malzemenin yüzeyindeki kir, kırıntı ve oksitlenme, kalıp basıncını artırır ve takım aşınmasını hızlandırır; bu da sonraki çekme çevrimlerinin kararlılığını tehlikeye atar. Kırıntıyı gideren ve yüzey özelliklerini normalleştiren temizleme ile koşullandırma süreçleri, besleme tutarlılığını artırır ve çekme kuvvetindeki ani artışları azaltır. Malzemenin sertlik değişimi de çekilebilirliği etkiler ve üretim ritmini bozan, operatör kaynaklı varyasyonlara neden olan hız ile gerilim ayarlamaları gerektirir.
Önleyici Bakım ve Ekipman Optimizasyonu
Sistematik Önleyici Bakım Protokolleri
Çubuk kırma makinesinin kararlılığını korumak için yapılandırılmış bir önleyici bakım programı temel bir gerekliliktir. Kalıp durumu, soğutma sıvısı kalitesi, yatak sıcaklığı ve tahrik bileşenlerinin işlevselliği konularında günlük denetimler, üretim kesintilerine yol açabilecek sorunları büyümeden önce tespit eder. Haftalık olarak besleme mekanizmalarının, kılavuz rayların ve gerilim sensörlerinin derin temizliği, doğruluğu yavaşça azaltan ve sürtünmeyi artıran malzeme birikimlerini giderir. Aylık hizalama kontrolleri ve planlı bir döngüye göre yapılan bileşen değişimi, plansız duruşlara ve kalite kaybına neden olan ani arızaları önler.
Bakım faaliyetlerine ilişkin belgeler, ekipmanınız ve çalışma koşullarınıza özel desenleri ve arıza modellerini ortaya çıkaran bir performans geçmişi oluşturur. Kalıp ömrünün, yatakların değiştirilme aralıklarının ve soğutma sıvısı tüketiminin takibi, bakım ihtiyaçlarınızı öngörmenize ve işleri planlı üretim aralıklarında zamanlamanzı sağlar. Öngörülebilir bakım döngüleri, tel çubuk işleme programlarını bozan ve maliyetli acil onarımlara neden olan beklenmedik arızaları ortadan kaldırarak genel üretim istikrarını artırır.
Kalıp Seçimi ve Yönetimi
Performans, doğrudan çekme kararlılığını ve yüzey kalitesini belirler. Belirli malzemeniz ve hedef boyutlarınız için uygun sertlikte, yüzey işleyişinde ve boyutlandırılmış kalıplar seçmek, çekme kuvveti ve boyutsal çıktıdaki değişkenliği azaltır. Aşınmış kalıplar, aynı indirimi elde etmek için daha yüksek çekme basıncı gerektirir; bu da sonraki çekme geçişlerini ve nihai boyutsal toleransı etkileyen tutarsız gerilim oluşturur. Kalıp değiştirme kriterlerini takvim süresine göre değil, indirim çevrimlerine göre belirlemek, araçların gerçek performans kaybı yaşadıklarında değiştirilmesini sağlar.
Uygun kalıp oturumu ve tutarlı değiştirme prosedürleri, tel çubuk işleme sırasında boyutsal salınım ve tutarsız yüzey temasına neden olan hizalama hatasını önler. Operatörlerin doğru kalıp montajı, basınç uygulaması ve doğrulama prosedürleri konusunda eğitilmesi, montaj kaynaklı sorunları azaltır. Periyodik boyutsal kontrollerle kalıbın durumunu izlemek, aşınmanın erken tespit edilmesini sağlar ve ürün kalitesi ile üretim verimliliği üzerinde felaket sonuçlar doğurmadan önce planlı bir değişim yapılmasını mümkün kılar.
İşletimsel Kontroller ve Süreklilik
Hız ve Gerilim Yönetimi
Çubuk kırma makinenizden kararlı üretim çıktısı elde etmek için tutarlı çekme hızı ve gerilim çok önemlidir. Hızdaki dalgalanmalar, malzeme akış hızında ve çekme kuvvetinde değişikliklere neden olur; bu da boyutsal değişkenliğe yol açar. Malzeme sertliği veya kalıp aşınması gibi değişkenliklere rağmen yüzey hızını sabit tutan kapalı çevrim geri bildirimli elektronik hız kontrol sistemleri, operatörün ayarlama sıklığını azaltır ve tel çubuk işlemede boyutsal tutarlılığı artırır. Genellikle maksimum değil, optimum hızda çalışmak, genel kararlılığı ve ürün kalitesini iyileştirir.
Malzeme ve ekipman değişkenlerine otomatik olarak ayar yapan gerilim kontrol sistemleri, varyasyonlara neden olan manuel ayarlama döngülerini ortadan kaldırır. Doğru kalibre edilmiş gerilim sensörleri, sistemin uzun üretim süreleri boyunca optimum çekme koşullarını sürdürmesine izin veren gerçek zamanlı geri bildirim sağlar. Tutucu gerilim sınırları belirlemek ve trend verilerini izlemek, ürün kalitesinde çekme kararsızlığı görünür hâle gelmeden önce kalıpların aşınmaya başladığını ve değiştirilme eşiğine yaklaştığını tespit etmeye yardımcı olur.
Soğutma Sıvısı ve Yağlama Optimizasyonu
Soğutucu kalitesi, çekme işleminin kararlılığına ve takım ömrüne doğrudan etki eder. Kirlenmiş veya bozulmuş soğutucu, sürtünmeyi artırır, kalıp aşınmasını hızlandırır ve ürün performansını olumsuz etkileyen yüzey kalitesi sorunlarına neden olur. Soğutucu konsantrasyonunun belirtilen aralıkta tutulması, metal talaşlarının uzaklaştırılması için düzenli süzülmesi ve periyodik tam soğutucu değişimi, performansın yavaş yavaş düşmesini önler. Belirli malzemeleriniz ve çekme hızlarınız için optimize edilmiş soğutucu formülasyonlarının kullanılması, çekme işleminin tutarlılığını artırır ve kalıp ömrünü uzatır.
Soğutucu akışkanın sıcaklığının kontrolü, tutarlı çekme koşullarını sağlar. Soğuk soğutucu akışkan viskoziteyi artırır ve soğutma verimini düşürür; sıcak soğutucu akışkan ise daha hızlı bozunur ve kayganlık özelliğini kaybeder. Soğutucu akışkan sıcaklığını soğutucu sistemleriyle dar bir aralıkta tutmak, malzeme özelliklerinde ve çekme kuvvetinde termal kaynaklı değişkenliği azaltır. Uygun soğutucu akışkan yönetimi, çubuk kırma makinesinin kararlılığını önemli ölçüde artıran ve spesifikasyon dışı ürün kayıplarını azaltan maliyet etkin bir yatırımdır.
SSS
Çubuk kırma makinenizdeki kalıpları ne sıklıkla kontrol etmeliyim?
Kalıplar, çentikler, birikintiler ve görünür aşınmalar açısından günlük olarak görsel olarak kontrol edilmelidir. Kalıpların boyutsal ölçümü, yüksek hacimli tel çubuk işleme operasyonlarında haftalık olarak veya her kalıp değişikliği sonrasında yapılmalıdır. İlk üretim süreçleri sırasında daha sık kontroller, malzemeleriniz ve işletme koşullarınıza özel temel aşınma oranlarının belirlenmesine yardımcı olur. Aşınma desenleri dengelendikten sonra, ölçüm sıklığı buna göre ayarlanabilir; ancak düzenli görsel kontroller devam ettirilmelidir.
Soğutucu, çekme ekipmanı kararlılığında hangi rolü oynar?
Soğutucu, tel çubuk işlemede üç kritik işlev görür: kalıp ve malzemenin yağlanması, çekme bölgesinden ısı uzaklaştırılması ve yüzey kalitesinin iyileştirilmesi. Bozulmuş veya kirli soğutucu, bu üç işlevde de başarısız olur; bu da çekme kuvvetini artırır, kalıp aşınmasını hızlandırır ve yüzey kusurları oluşturur. Soğutucunun doğru yoğunluğu, sıcaklığı ve temizliği korunarak, çubuk kırma makinesinin üretim kararlılığı ve tutarlılığı açısından en maliyet-verimli iyileştirme yöntemlerinden biri sağlanır.
Ekipman hizalamasındaki kaymalar tel çubuk işleme kalitesini etkileyebilir mi?
Evet, hatta küçük hizalama kaymaları bile çizim kalitesi ve üretim istikrarı üzerinde önemli etki yaratır. Hizalamada bozulma, kalıplar ve yataklar üzerinde stresi artırır, aşınmayı hızlandırır, boyutsal salınıma neden olur ve yüzey kalitesi sorunlarına yol açar. Hassas ölçüm aletleri kullanılarak yapılan düzenli hizalama doğrulamaları, parça kalitesinin tutarlılığını korumaya ve ekipman ömrünü uzatmaya yardımcı olur. Hizalama kontrolleri, özellikle bileşen değişiklikleri veya yoğun üretim dönemleri sonrasında, önleyici bakım rutininizin bir parçası olmalıdır.

