 EN



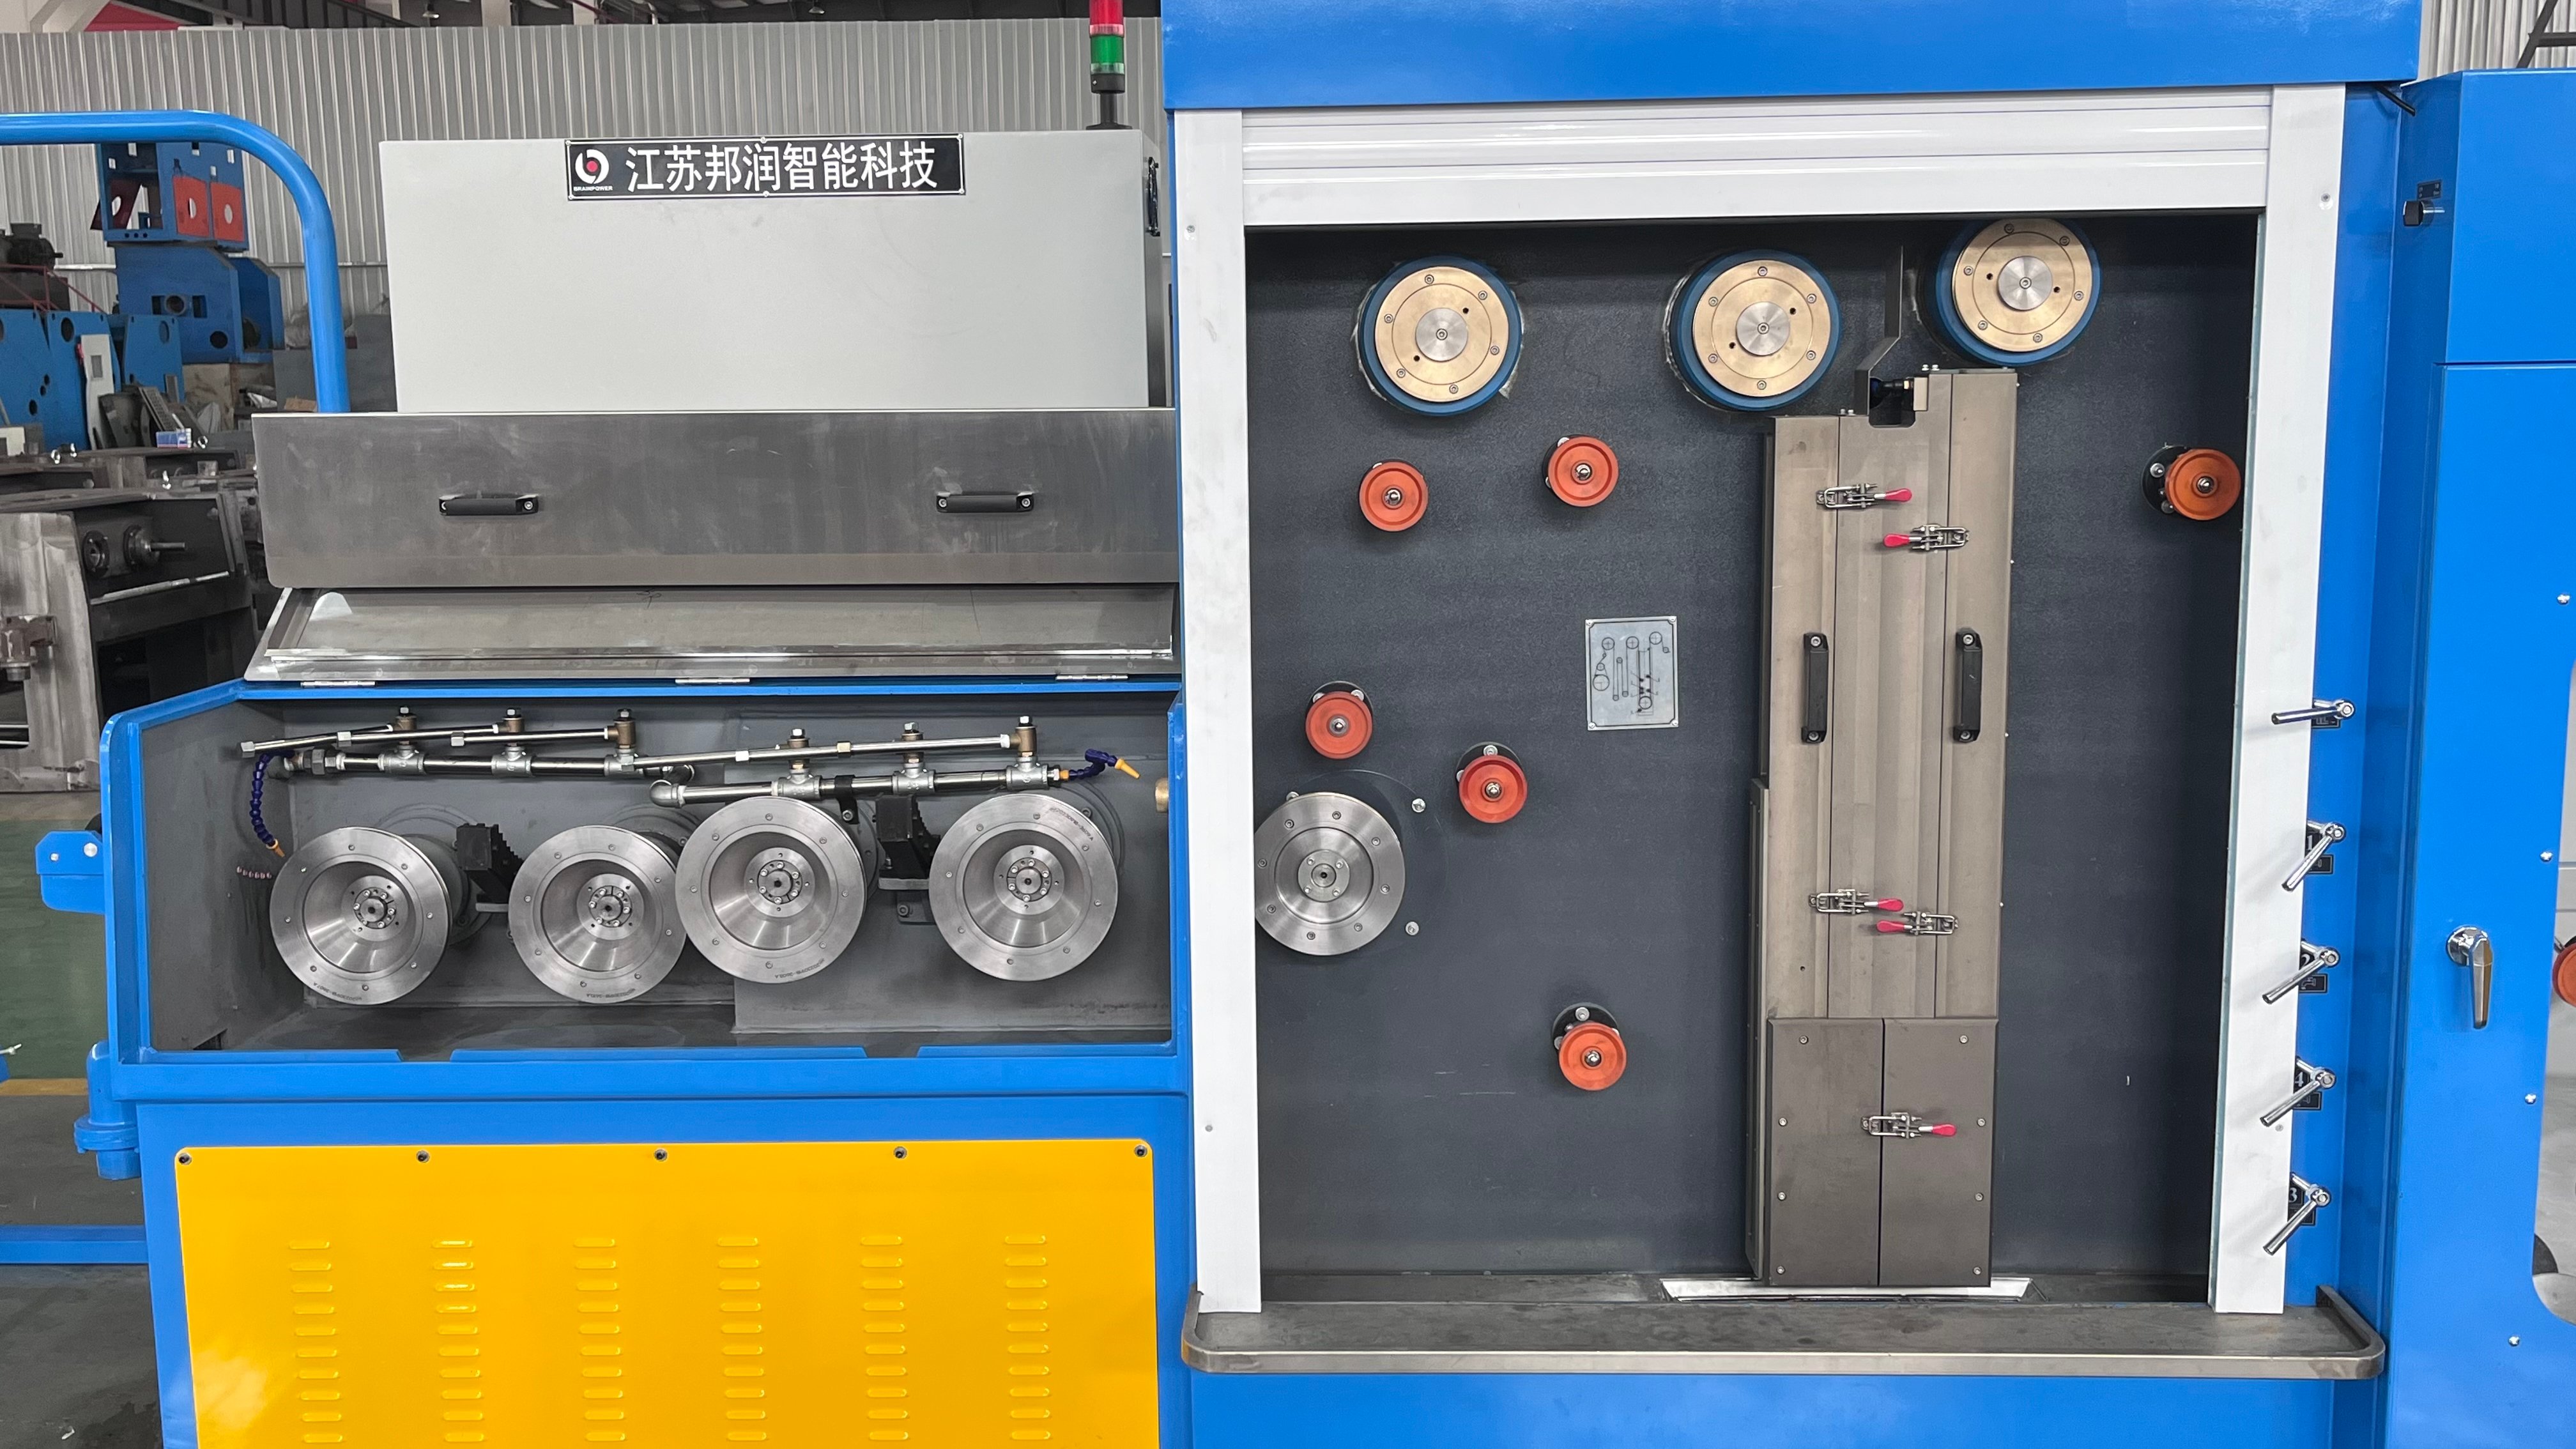
ए रॉड ब्रेकडाउन मशीन केबल निर्माण और धातु कार्य प्रक्रियाओं में सुसंगत, उच्च-गुणवत्ता वाले तार छड़ प्रसंस्करण के लिए यह महत्वपूर्ण है। उत्पादन स्थिरता सीधे लाभप्रदता, अपव्यय कम करने और ग्राहक संतुष्टि को प्रभावित करती है। जब आपका उपकरण विश्वसनीय और सुसंगत रूप से काम करता है, तो आप पूरे तार छड़ प्रसंस्करण कार्यप्रवाह में बेहतर आयामी सटीकता, कम रुकावट और बेहतर प्रवाह प्राप्त करते हैं।
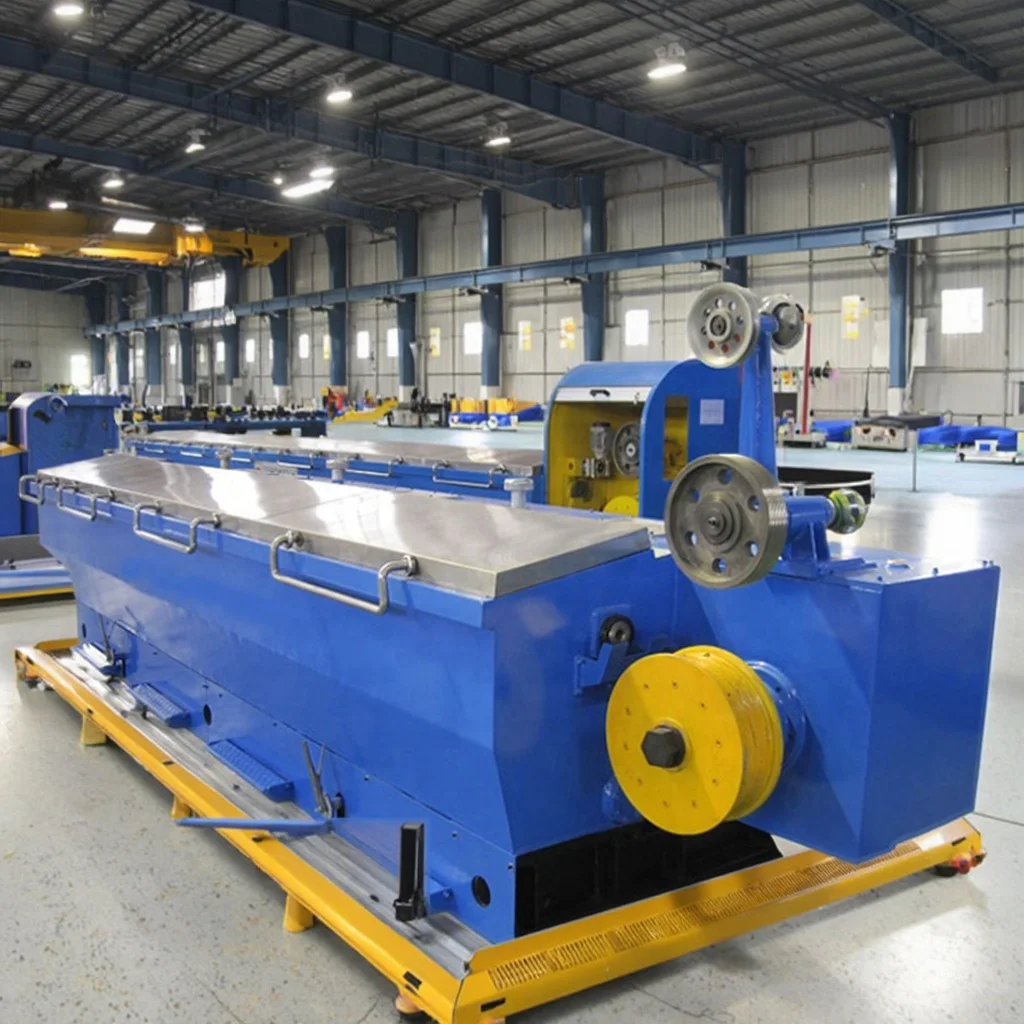
स्थिर उत्पादन प्रदर्शन प्राप्त करने के लिए रोकथाम रखरखाव, संचालन अनुशासन और रणनीतिक उपकरण प्रबंधन के संयोजन की आवश्यकता होती है। कई निर्माता असंगत उत्पादन, औजार के क्षरण, सामग्री फीड की समस्याओं और यांत्रिक विचलन से जूझ रहे हैं, जो तार छलनी की स्थिरता और अंतिम उत्पाद की गुणवत्ता को कमजोर करते हैं। यह मार्गदर्शिका उन मुख्य कारकों की जाँच करती है जो रॉड ब्रेकडाउन मशीन स्थिरता को संचालित करते हैं और आपके तार छड़ प्रसंस्करण संचालन को अनुकूलित करने के लिए कार्यान्वयन योग्य रणनीतियाँ प्रदान करती है।
उत्पादन अस्थिरता के मूल कारणों को समझना
यांत्रिक क्षरण और संरेखण समस्याएँ
आपके ड्रॉइंग उपकरण की यांत्रिक नींव सीधे उत्पादन की सुसंगतता को प्रभावित करती है। जब पुली, डाइज़, बेयरिंग और ड्राइव घटकों में क्षरण होता है, तो सहिष्णुता में विचलन आता है, जिससे तार छड़ प्रसंस्करण के दौरान आयामी भिन्नता और असंगत तनाव उत्पन्न होता है। फीड रोलर्स और ड्रॉइंग डाइज़ के बीच गलत संरेखण पार्श्व तनाव को जन्म देता है, जो उपकरण विफलता को तेज़ करता है और विनिर्देश से भिन्न सामग्री उत्पन्न करता है। संरेखण के नियमित मापन और सुधार से समय के साथ बढ़ते हुए क्षरण के श्रृंखला प्रभाव को रोका जा सकता है।
स्पिंडल का असंरेखन, बेयरिंग का खेल, और घिसे हुए गाइड सभी कंपन का कारण बनते हैं, जो ड्रॉइंग की सटीकता को प्रभावित करते हैं। ये समस्याएँ उच्च गति वाले संचालन के दौरान और अधिक स्पष्ट हो जाती हैं, जब जड़त्व छोटी यांत्रिक त्रुटियों को बढ़ा देता है। डायल इंडिकेटर और लेज़र संरेखण उपकरणों का उपयोग करके आधारभूत मापदंड स्थापित करने से आप उत्पाद की गुणवत्ता को प्रभावित करने से पहले ही विचलन का पता लगा सकते हैं। घिसावट को पूर्वव्यापी रूप से दूर करने से छड़ विभाजन मशीन के स्थिर प्रदर्शन के लिए आवश्यक ज्यामितीय सटीकता बनाए रखी जा सकती है, जो लंबे समय तक चलने वाले उत्पादन चक्रों के दौरान भी प्रभावी रहती है।
सामग्री और फीडस्टॉक की परिवर्तनशीलता
तार की छड़ के संसाधन के लिए स्थिर इनपुट सामग्री के गुणों पर निर्भरता होती है। आने वाली छड़ के व्यास, कठोरता, सतह की गुणवत्ता और सीधापन में भिन्नताएँ खींचने के कार्यों में नीचे की ओर अस्थिरता पैदा करती हैं। जब कच्चे माल के गुण उतार-चढ़ाव दिखाते हैं, तो खींचने के बल की आवश्यकताएँ अप्रत्याशित रूप से बदल जाती हैं, जिससे ऑपरेटरों को तनाव सेटिंग्स को समायोजित करना पड़ता है, जो फिर आयामी सटीकता और सतह के रूपांतरण को प्रभावित करता है। आपूर्तिकर्ता विनिर्देशों और आने वाली निरीक्षण प्रोटोकॉल की स्थापना करके इस भिन्नता को स्रोत पर कम किया जा सकता है।
आने वाली सामग्री पर सतही दूषण, छिलका और ऑक्सीकरण डाई दबाव को बढ़ाते हैं और उपकरण के क्षरण को तेज करते हैं, जिससे बाद के ड्रॉइंग चक्रों की स्थिरता प्रभावित होती है। छिलका हटाने और सतही गुणों को सामान्य बनाने वाली सफाई और संवेदन प्रक्रियाएँ फीड की एकरूपता में सुधार करती हैं और ड्रॉइंग बल के अचानक उछाल को कम करती हैं। सामग्री की कठोरता में भिन्नता भी ड्रॉइंग क्षमता को प्रभावित करती है और गति तथा तनाव में समायोजन की आवश्यकता होती है, जो उत्पादन लय को बाधित करते हैं और ऑपरेटर-उत्पन्न भिन्नता को जन्म देते हैं।
निवारक रखरखाव और उपकरण अनुकूलन
व्यवस्थित निवारक रखरखाव प्रोटोकॉल
एक संरचित निवारक रखरखाव कार्यक्रम छड़ विघटन मशीन की स्थिरता बनाए रखने के लिए मूलभूत है। डाई की स्थिति, शीतलक की गुणवत्ता, बेयरिंग का तापमान और ड्राइव घटकों के कार्य का दैनिक निरीक्षण उभरती समस्याओं को पहचानता है, जिससे वे उत्पादन व्यवधान में बदलने से पहले ही नियंत्रित की जा सकें। सप्ताहिक गहन सफाई फीड तंत्र, गाइड रेल्स और तनाव सेंसर की करती है, जिससे सामग्री का जमाव दूर होता है जो क्रमशः सटीकता को कम करता है और घर्षण को बढ़ाता है। मासिक संरेखण जाँच और घटकों का नियोजित चक्र पर प्रतिस्थापन अचानक विफलताओं को रोकता है, जो अनियोजित अवरोध और गुणवत्ता में कमी का कारण बनती हैं।
रखरखाव गतिविधियों की प्रलेखन एक प्रदर्शन इतिहास बनाता है जो आपके उपकरण और संचालन स्थितियों के विशिष्ट पैटर्न और विफलता मोड को उजागर करता है। डाई के जीवनकाल, बेयरिंग प्रतिस्थापन अंतराल और कूलेंट की खपत को ट्रैक करने से आप रखरखाव की आवश्यकताओं का पूर्वानुमान लगा सकते हैं और कार्य को नियोजित उत्पादन अंतराल के दौरान शेड्यूल कर सकते हैं। भविष्य में अपेक्षित रखरखाव चक्र अचानक टूटने को रोककर समग्र उत्पादन स्थिरता में सुधार करते हैं, जो तार छड़ प्रसंस्करण के कार्यक्रम को बाधित कर सकते हैं और महंगी त्वरित मरम्मत को बाध्य कर सकते हैं।
डाई का चयन और प्रबंधन
प्रदर्शन सीधे खींचने की स्थिरता और सतह की गुणवत्ता निर्धारित करता है। अपनी विशिष्ट सामग्री और लक्ष्य आयामों के लिए उचित कठोरता, सतह समाप्ति और आकार के साथ मृदु चुंबकीय डाइज़ का चयन करने से खींचने के बल और आयामी आउटपुट में भिन्नता कम हो जाती है। पहने हुए डाइज़ को समान कमी प्राप्त करने के लिए अधिक खींचने का दबाव आवश्यक होता है, जिससे असंगत तनाव उत्पन्न होता है जो बाद के खींचने के पास और अंतिम आयामी सहिष्णुता को प्रभावित करता है। कमी के चक्रों के आधार पर डाइज़ प्रतिस्थापन मानदंड स्थापित करना, कैलेंडर समय के बजाय, यह सुनिश्चित करता है कि आप उपकरणों को तब बदलें जब उनका प्रदर्शन वास्तव में गिर चुका हो।
उचित डाई सीटिंग और निरंतर प्रतिस्थापन प्रक्रियाएँ वायर रॉड प्रोसेसिंग के दौरान आयामी रनआउट और असंगत सतह संपर्क का कारण बनने वाले विसंरेण को रोकती हैं। सही डाई स्थापना, दबाव लगाने और सत्यापन प्रक्रियाओं पर ऑपरेटरों को प्रशिक्षित करने से स्थापना-जनित समस्याएँ कम हो जाती हैं। आवधिक आयामी जाँच के माध्यम से डाई की स्थिति की निगरानी करने से घिसावट की प्रगति को शुरुआत में ही पकड़ा जा सकता है, जिससे उत्पाद की गुणवत्ता और उत्पादन की गति को प्रभावित करने वाली आघातक विफलता से पहले योजनाबद्ध प्रतिस्थापन किया जा सकता है।
संचालन नियंत्रण और प्रक्रिया स्थिरता
गति और तनाव प्रबंधन
छड़ विभाजन मशीन से स्थिर उत्पादन आउटपुट प्राप्त करने के लिए समान खींचने की गति और तनाव अत्यंत महत्वपूर्ण हैं। गति में भिन्नताएँ द्रव्यमान प्रवाह दर और खींचने के बल में परिवर्तन लाती हैं, जो आयामी भिन्नता की ओर जाते हैं। बंद-लूप प्रतिक्रिया के साथ इलेक्ट्रॉनिक गति नियंत्रण प्रणालियाँ द्रव्यमान की कठोरता या डाई के क्षरण में परिवर्तन के बावजूद सतह की गति को स्थिर बनाए रखती हैं, जिससे ऑपरेटर द्वारा समायोजन की आवृत्ति कम हो जाती है और तार छड़ प्रसंस्करण में आयामी स्थिरता में सुधार होता है। अधिकतम गति के बजाय इष्टतम गति पर चलाने से अक्सर समग्र स्थिरता और उत्पाद गुणवत्ता में सुधार होता है।
तनाव नियंत्रण प्रणालियाँ जो स्वचालित रूप से द्रव्यमान और उपकरण के परिवर्तनशील कारकों की भरपाई करती हैं, उन हस्तचालित समायोजन चक्रों को समाप्त कर देती हैं जो असंगतता उत्पन्न करते हैं। उचित रूप से कैलिब्रेट किए गए तनाव सेंसर वास्तविक समय में प्रतिक्रिया प्रदान करते हैं, जिससे प्रणाली लंबे समय तक चलने वाले उत्पादन चक्र के दौरान आदर्श खींचने की स्थितियों को बनाए रख सकती है। सावधानीपूर्ण तनाव सीमाओं को निर्धारित करना और प्रवृत्ति डेटा की निगरानी करना डाइज़ के क्षरण के संकेतों को पहचानने में सहायता करता है और उन्हें प्रतिस्थापन के लिए तैयार करने के लिए समय रहते चेतावनी देता है, जिससे उत्पाद की गुणवत्ता में खींचने की अस्थिरता के दृश्य प्रभाव से पहले ही रोकथाम संभव हो जाती है।
शीतलक और स्नेहन का अनुकूलन
शीतक की गुणवत्ता सीधे खींचने की स्थिरता और औजार के जीवनकाल को प्रभावित करती है। दूषित या निम्न-गुणवत्ता वाला शीतक घर्षण बढ़ाता है, डाई के क्षरण को तेज़ करता है, और सतह के अंतिम रूप में समस्याएँ पैदा करता है जो उत्पाद के प्रदर्शन को कमज़ोर कर देती हैं। शीतक की सांद्रता को निर्दिष्ट सीमा के भीतर बनाए रखना, धातु के कणों को हटाने के लिए नियमित फ़िल्ट्रेशन, और शीतक को आवधिक रूप से पूरी तरह से बदलना—ये सभी क्रमशः धीमे प्रदर्शन के क्षरण को रोकते हैं। अपनी विशिष्ट सामग्रियों और खींचने की गति के लिए अनुकूलित शीतक सूत्रों का उपयोग करने से खींचने की स्थिरता में सुधार होता है और डाई का जीवनकाल बढ़ता है।
शीतलक की आपूर्ति का तापमान नियंत्रण सुसंगत खींचने की स्थितियों को सुनिश्चित करता है। ठंडा शीतलक द्रव्यमान की श्यानता बढ़ाता है और शीतलन दक्षता को कम करता है, जबकि गर्म शीतलक तेज़ी से विघटित हो जाता है और स्नेहन क्षमता खो देता है। चिलर प्रणालियों का उपयोग करके शीतलक के तापमान को एक संकीर्ण सीमा में बनाए रखने से सामग्री के गुणों और खींचने के बल में ताप-प्रेरित भिन्नता कम हो जाती है। उचित शीतलक प्रबंधन एक लागत-प्रभावी निवेश है जो छड़ विघटन मशीन की स्थिरता को काफी बेहतर बनाता है और गैर-विनिर्दिष्ट उत्पाद से होने वाले अपशिष्ट को कम करता है।
अक्सर पूछे जाने वाले प्रश्न
मैं अपनी छड़ विघटन मशीन में डाइज़ का निरीक्षण कितनी बार करूँ?
इन डायज़ का दैनिक रूप से चिप्स, जमाव और दृश्यमान घिसावट के लिए दृश्य निरीक्षण किया जाना चाहिए। उच्च-मात्रा वाले वायर रॉड प्रसंस्करण संचालनों के लिए या प्रत्येक डाई परिवर्तन के बाद साप्ताहिक आयामी माप किया जाना चाहिए। प्रारंभिक उत्पादन चलाने के दौरान अधिक बार निरीक्षण करने से आपकी सामग्री और संचालन की स्थितियों के अनुसार घिसावट की आधारभूत दर को स्थापित करने में सहायता मिलती है। एक बार जब घिसावट के पैटर्न स्थिर हो जाते हैं, तो माप की आवृत्ति को इसके अनुसार समायोजित किया जा सकता है, जबकि नियमित दृश्य निरीक्षण जारी रखा जाता है।
कूलेंट ड्रॉइंग उपकरण की स्थिरता में क्या भूमिका निभाता है?
कूलेंट वायर रॉड प्रोसेसिंग में तीन महत्वपूर्ण कार्य करता है: डाई और सामग्री का स्नेहन, ड्रॉइंग क्षेत्र से ऊष्मा निकालना, और सतह के फिनिश में सुधार। कमज़ोर या दूषित कूलेंट इन तीनों कार्यों में विफल हो जाता है, जिससे ड्रॉइंग बल बढ़ जाता है, डाई के क्षरण की दर तेज़ हो जाती है, और सतह पर दोष उत्पन्न होते हैं। कूलेंट की उचित सांद्रता, तापमान और स्वच्छता बनाए रखना रॉड ब्रेकडाउन मशीन के उत्पादन स्थिरता और सुसंगतता में सुधार करने के सबसे लागत-प्रभावी तरीकों में से एक है।
क्या उपकरण संरेखण का विचलन वायर रॉड प्रोसेसिंग की गुणवत्ता को प्रभावित कर सकता है?
हाँ, यहाँ तक कि छोटा संरेखण विचलन भी ड्रॉइंग की गुणवत्ता और उत्पादन स्थिरता को काफी प्रभावित करता है। गलत संरेखण से डाइज़ और बेयरिंग्स पर तनाव बढ़ता है, घिसावट तेज़ होती है, आयामी रनआउट उत्पन्न होता है और सतह के फ़िनिश में समस्याएँ आती हैं। सटीक उपकरणों का उपयोग करके नियमित संरेखण सत्यापन से स्थिर भाग की गुणवत्ता बनाए रखने और उपकरण के जीवन को बढ़ाने में मदद मिलती है। संरेखण जाँच को आपकी निवारक रखरखाव दिनचर्या का हिस्सा होना चाहिए, विशेष रूप से घटकों के प्रतिस्थापन या व्यापक उत्पादन चक्र के बाद।

