 EN



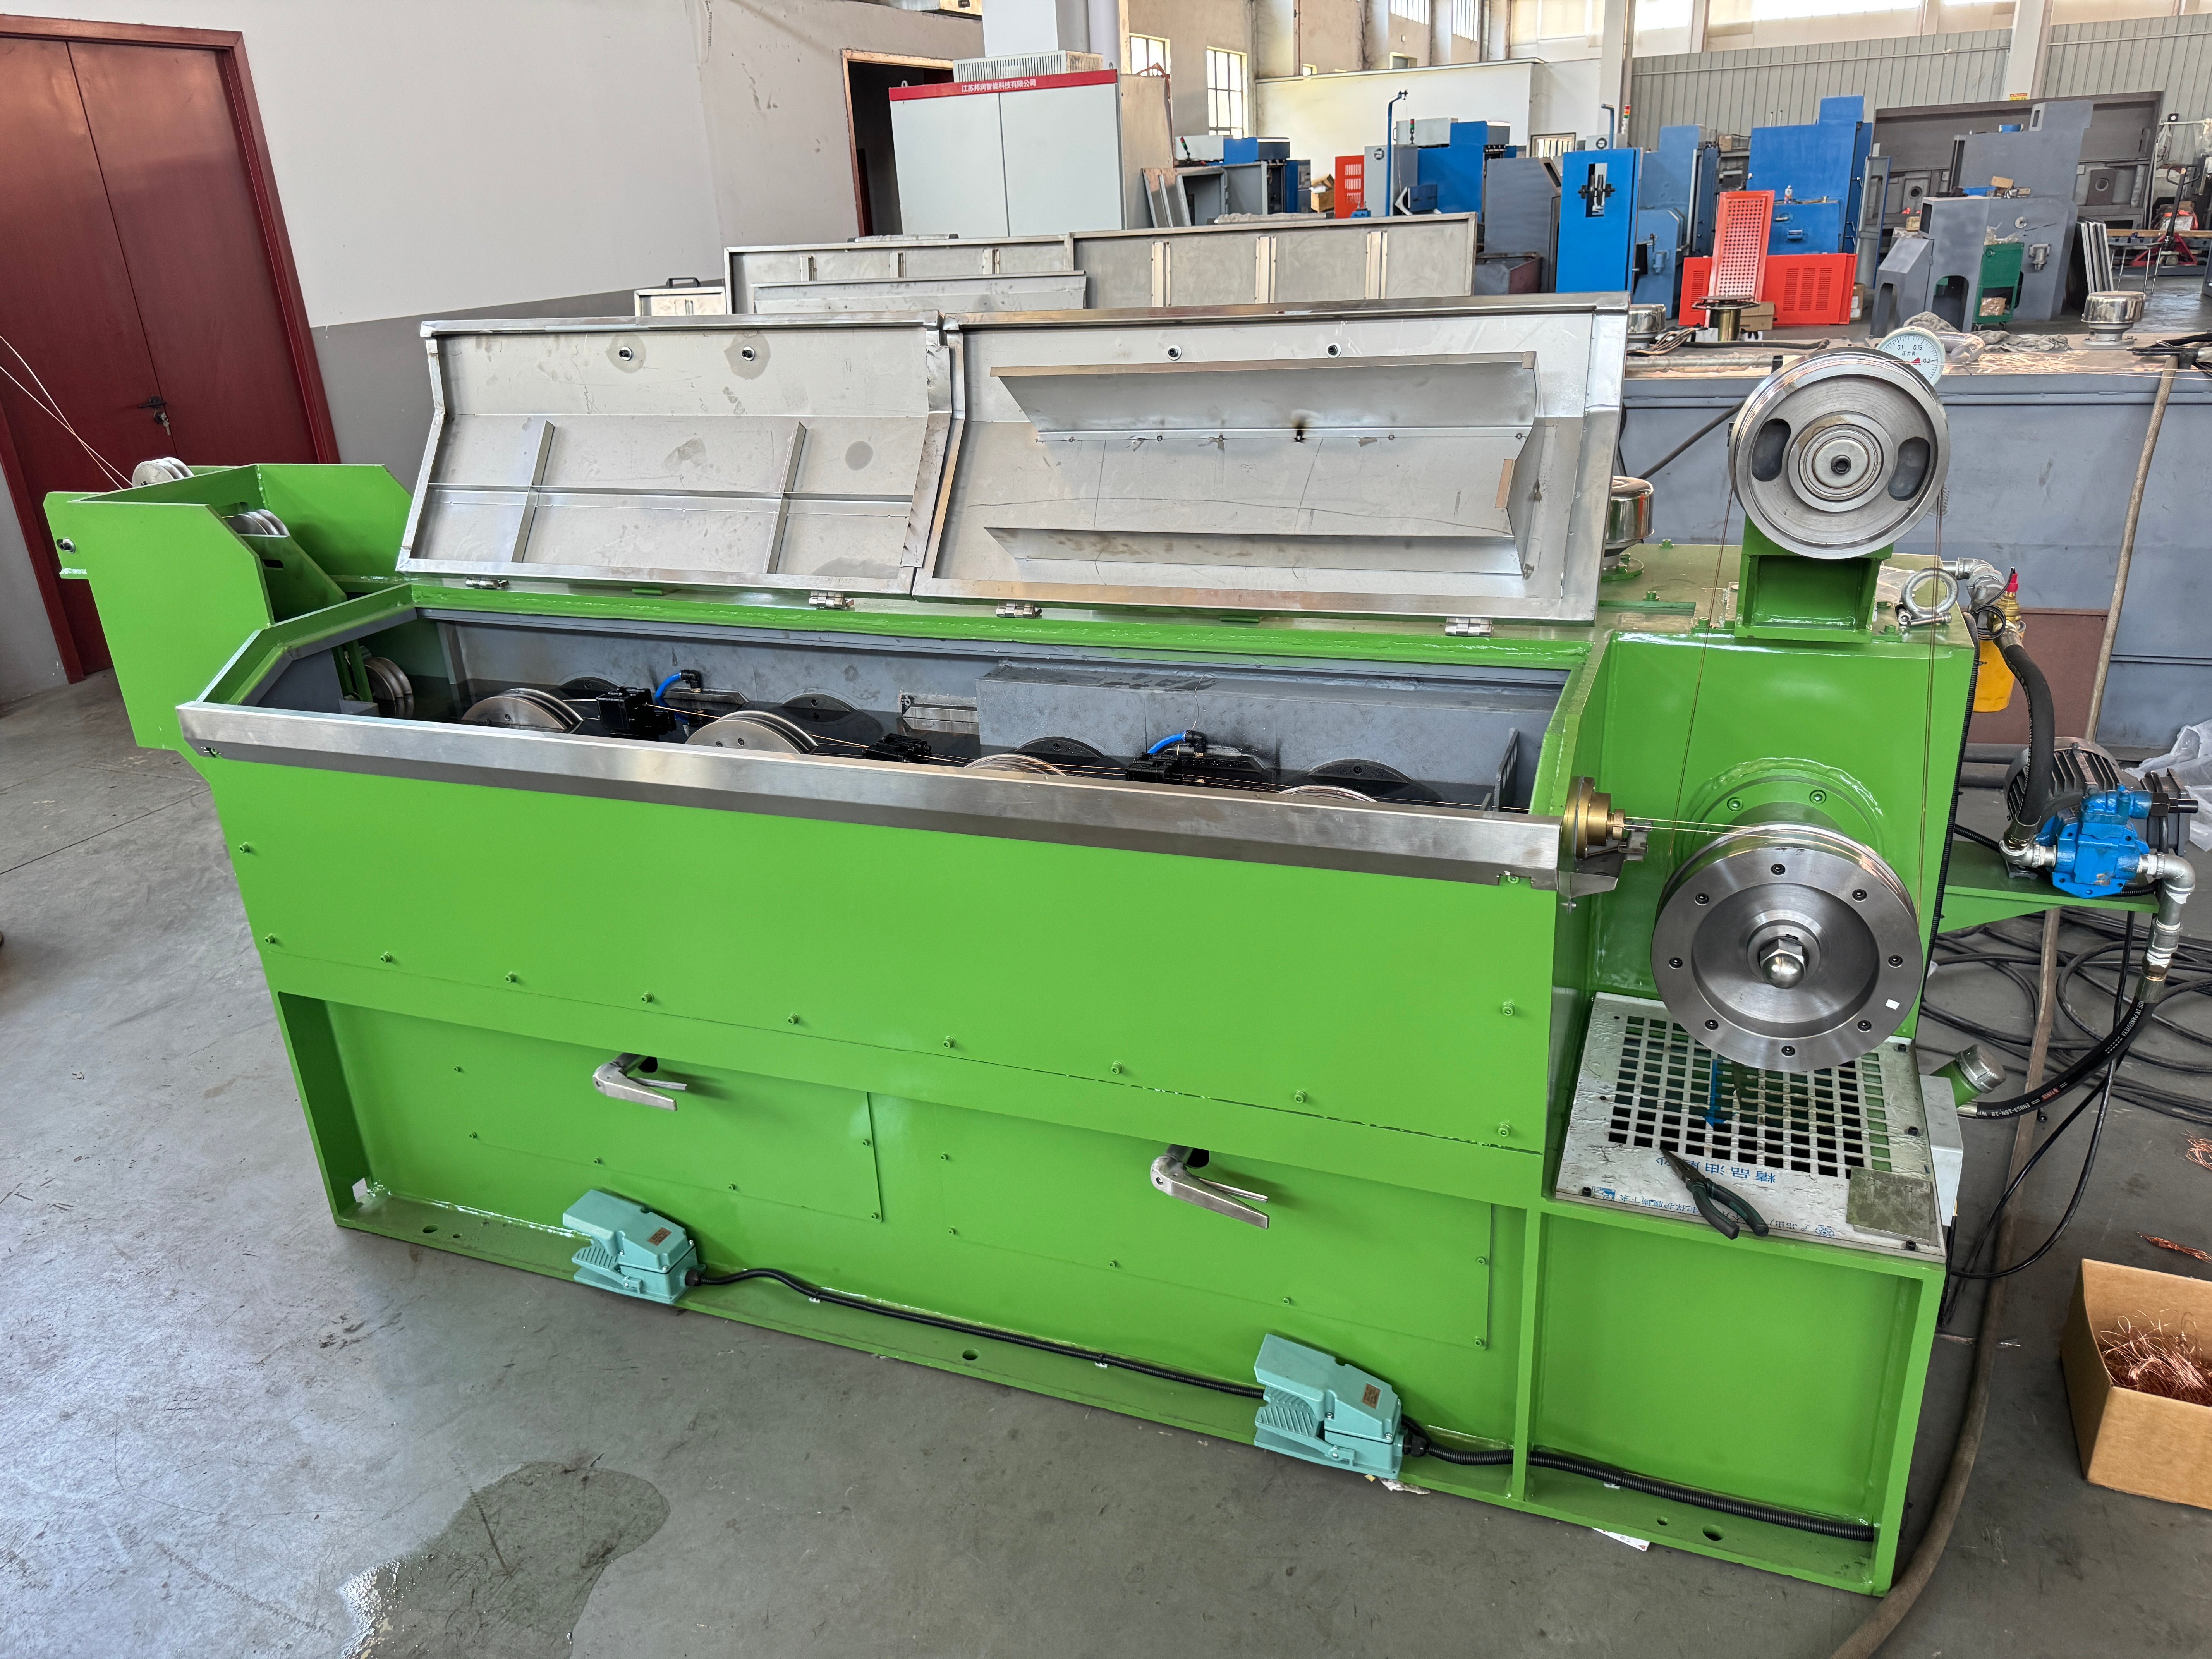
Производство высококачественной алюминиевой проволоки требует точности, стабильности и экспертного контроля на каждом этапе производства. Станок станок для вытяжки алюминиевой проволоки является основой этого процесса: он преобразует сырой алюминий в однородный, бездефектный проводниковый материал, готовый к использованию в промышленных и коммерческих целях. Качество готового алюминиевого проводника напрямую отражает эксплуатационное совершенство вашего оборудования для волочения и уровня контроля, поддерживаемого на всех этапах производства.
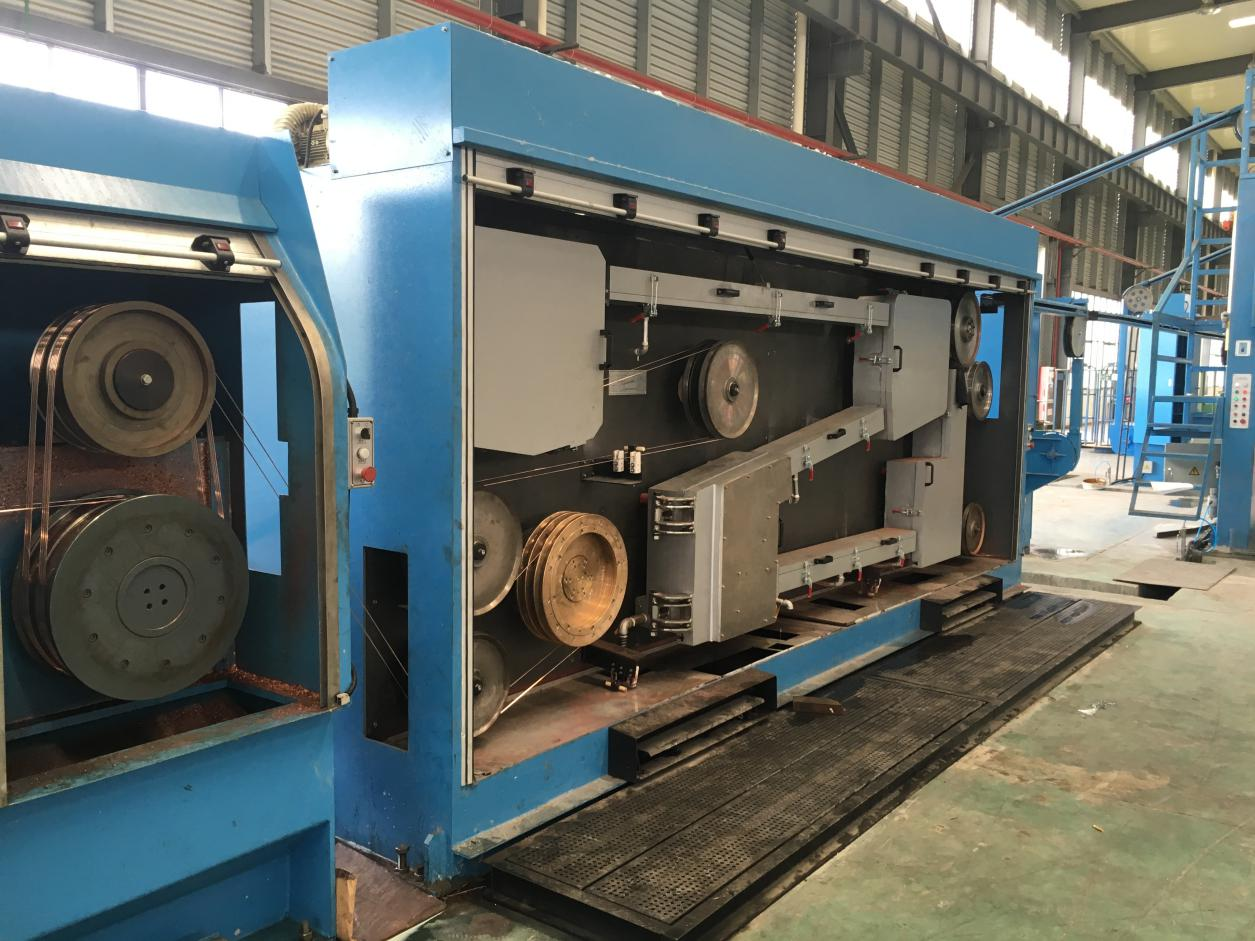
Улучшения качества при производстве алюминиевого провода — не случайность: они достигаются за счёт системного контроля процессов, оптимизации оборудования и непрерывного мониторинга. Организации, освоившие эти основы, добиваются превосходной стабильности выходных характеристик продукции, сокращают отходы, снижают долю брака и укрепляют своё конкурентное преимущество. В этом руководстве рассматриваются ключевые стратегии повышения качества производства с использованием станка для волочения алюминиевого провода.
Оптимизация конструкции фильеры и технических характеристик материала
Выбор подходящей конфигурации фильеры
Штамп является критически важным интерфейсом, на котором исходный алюминиевый пруток преобразуется в готовый проводник. Геометрия штампа напрямую определяет качество поверхности провода, точность размеров и механические свойства. Алюминиевый проводник, полученный с использованием неправильно спроектированных штампов, будет иметь неровности поверхности, микротрещины или нестабильное поперечное сечение — всё это ухудшает электрические характеристики и затрудняет последующую обработку. Инвестиции в высокоточные штампы, специально разработанные под технические параметры вашей машины для волочения алюминиевого провода, гарантируют, что каждый проход создаёт стабильный, бездефектный материал.
Контроль износа матриц имеет не меньшее значение. По мере старения матриц их поверхность постепенно ухудшается, что приводит к передаче микроскопических дефектов алюминиевому проводнику. Внедрение профилактического графика замены матриц на основе объёма производства и объёма перерабатываемого материала предотвращает снижение качества до того, как это скажется на вашем выпуске. Многие ведущие производители заменяют матрицы до появления видимых признаков износа, обеспечивая стабильное качество поверхности во всех производственных партиях.
Чистота и подготовка алюминиевой заготовки
Алюминиевое сырьё, поступающее в ваш станок для волочения алюминиевой проволоки, напрямую влияет на конечное качество продукции. Высокочистый алюминий с минимальным содержанием оксидных включений и примесей обеспечивает более гладкий токопроводящий материал с улучшенными электрическими характеристиками. Предварительный осмотр и фильтрация поступающего алюминиевого сырья позволяют удалить посторонние частицы, которые могут вызвать поверхностные дефекты или повредить оборудование. Очистка поверхности и подготовительная обработка материала обеспечивают оптимальное сцепление смазки и надёжное взаимодействие с фильерой, что повышает стабильность выхода алюминиевых проводников.
Внедрите строгие меры контроля технологического процесса
Управление скоростью и натяжением
Точное управление процессом является основой для обеспечения стабильного качества алюминиевых проводников. Скорость волочения должна быть оптимизирована под конкретную машину для волочения алюминиевой проволоки: чрезмерно высокая скорость вызывает механические напряжения в материале и нарушает поверхность, тогда как недостаточная скорость приводит к неэффективному использованию производственных мощностей без повышения качества продукции.
Современные системы управления процессом непрерывно отслеживают параметры волочения и автоматически корректируют скорость и натяжение в пределах заданных допусков. Такая система обратной связи в реальном времени предотвращает отклонения до того, как они скажутся на качестве готовой продукции. Организации, внедрившие автоматизированное управление процессом на своих машинах для волочения алюминиевой проволоки, как правило, сообщают о значительном снижении доли брака и улучшении стабильности геометрических параметров по сравнению с ручной настройкой параметров.
Стратегия смазки и охлаждения
Эффективная смазка снижает трение между алюминиевым проводником и фильерой, уменьшает выделение тепла и предотвращает повреждение поверхности. Специализированные смазочные составы, предназначенные для станков для волочения алюминиевой проволоки, должны наноситься равномерно и поддерживаться в оптимальной концентрации. Контроль температуры во время волочения также имеет решающее значение: чрезмерный нагрев может привести к размягчению алюминия и потере механических свойств, тогда как недостаточное охлаждение увеличивает износ фильеры и вызывает дефекты поверхности.
Регулярное техническое обслуживание системы смазки обеспечивает правильную подачу рабочей жидкости, её фильтрацию и стабильность температуры на протяжении всего производственного процесса. Загрязнённая или деградировавшая смазка нарушает процесс волочения и переносит твёрдые частицы на алюминиевый проводник, что требует дополнительных операций отделки для соблюдения стандартов качества. Многие производители внедряют автоматизированный мониторинг смазки на своих станках для волочения алюминиевой проволоки, чтобы постоянно поддерживать оптимальные параметры рабочей жидкости.
Создание системы обеспечения качества и непрерывного контроля
Контроль качества в ходе производства
Измерение диаметра в реальном времени, осмотр поверхности и испытания электрических свойств позволяют немедленно выявлять отклонения в качестве, что обеспечивает быструю коррекцию технологического процесса до возникновения значительных потерь материала. Современные системы контроля, интегрированные с управлением станками для волочения алюминиевой проволоки, обеспечивают непрерывную обратную связь по точности размеров и качеству поверхности. Обнаружение дефектов на ранних этапах производственного цикла предотвращает затраты на последующую обработку и защищает репутацию продукции.
Установление предельных значений для прочности при растяжении, удлинения, электропроводности и шероховатости поверхности создаёт измеримые эталонные показатели качества для каждой партии алюминиевых проводников. Документирование этих измерений формирует записи прослеживаемости, необходимые для подтверждения качества и соответствия требованиям заказчиков, особенно в авиакосмической промышленности и энергетических сетях, где эксплуатационные характеристики проводников имеют критическое значение.
Техническое обслуживание и калибровка оборудования
Графики профилактического технического обслуживания обеспечивают работу вашей машины для волочения алюминиевой проволоки на пике эффективности и стабильности. Регулярная калибровка датчиков натяжения, устройств измерения скорости и контрольного оборудования гарантирует точность измерений. Изношенные компоненты вызывают нестабильность, постепенно ухудшающую качество продукции — систематическая замена подшипников, приводных ремней и шкивов сохраняет точность оборудования и предотвращает внезапные сбои качества.
Обучение операторов правильной эксплуатации оборудования, корректировке параметров и процедурам устранения неисправностей имеет решающее значение для обеспечения стабильного качества продукции. Квалифицированный персонал своевременно распознаёт признаки отклонения оборудования или аномалий материала и принимает корректирующие меры до возникновения серьёзных проблем с качеством. Регулярное повышение квалификации по новым технологиям управления процессами и стандартам качества позволяет вашей команде соответствовать передовым отраслевым практикам.
ЧаВО
Какие причины вызывают поверхностные дефекты в алюминиевом проводнике, полученном на машине для волочения проволоки?
Поверхностные дефекты обычно возникают из-за изношенных матриц, недостаточной смазки, неправильной скорости протяжки, загрязнённого исходного материала или недостаточного охлаждения в процессе протяжки. Регулярный осмотр матриц, постоянное техническое обслуживание системы смазки и правильная настройка параметров технологического процесса позволяют свести к минимуму эти проблемы и обеспечить выпуск гладких алюминиевых проводников.
Как система управления процессом повышает качество продукции станка для протяжки алюминиевой проволоки?
Автоматизированные системы управления процессом поддерживают скорость протяжки, натяжение и подачу смазки в строго заданных допусках, предотвращая отклонения параметров, вызывающие дефекты. Контроль в реальном времени позволяет немедленно выявлять отклонения и оперативно корректировать их до того, как это скажется на качестве. Такая стабильность улучшает точность геометрических размеров, качество поверхности и механические свойства алюминиевых проводников.
Как часто следует заменять матрицы на станке для протяжки алюминиевой проволоки?
Частота замены матриц зависит от объёма перерабатываемого материала, состава алюминиевого сплава и требований к качеству продукции. Многие производители устанавливают профилактические графики замены матриц на основе произведённой тоннажной массы, а не дожидаются видимого износа, что обеспечивает стабильное качество алюминиевых проводников во всех партиях и предотвращает незапланированные простои.
Содержание
- Оптимизация конструкции фильеры и технических характеристик материала
- Внедрите строгие меры контроля технологического процесса
- Создание системы обеспечения качества и непрерывного контроля
-
ЧаВО
- Какие причины вызывают поверхностные дефекты в алюминиевом проводнике, полученном на машине для волочения проволоки?
- Как система управления процессом повышает качество продукции станка для протяжки алюминиевой проволоки?
- Как часто следует заменять матрицы на станке для протяжки алюминиевой проволоки?

