 EN



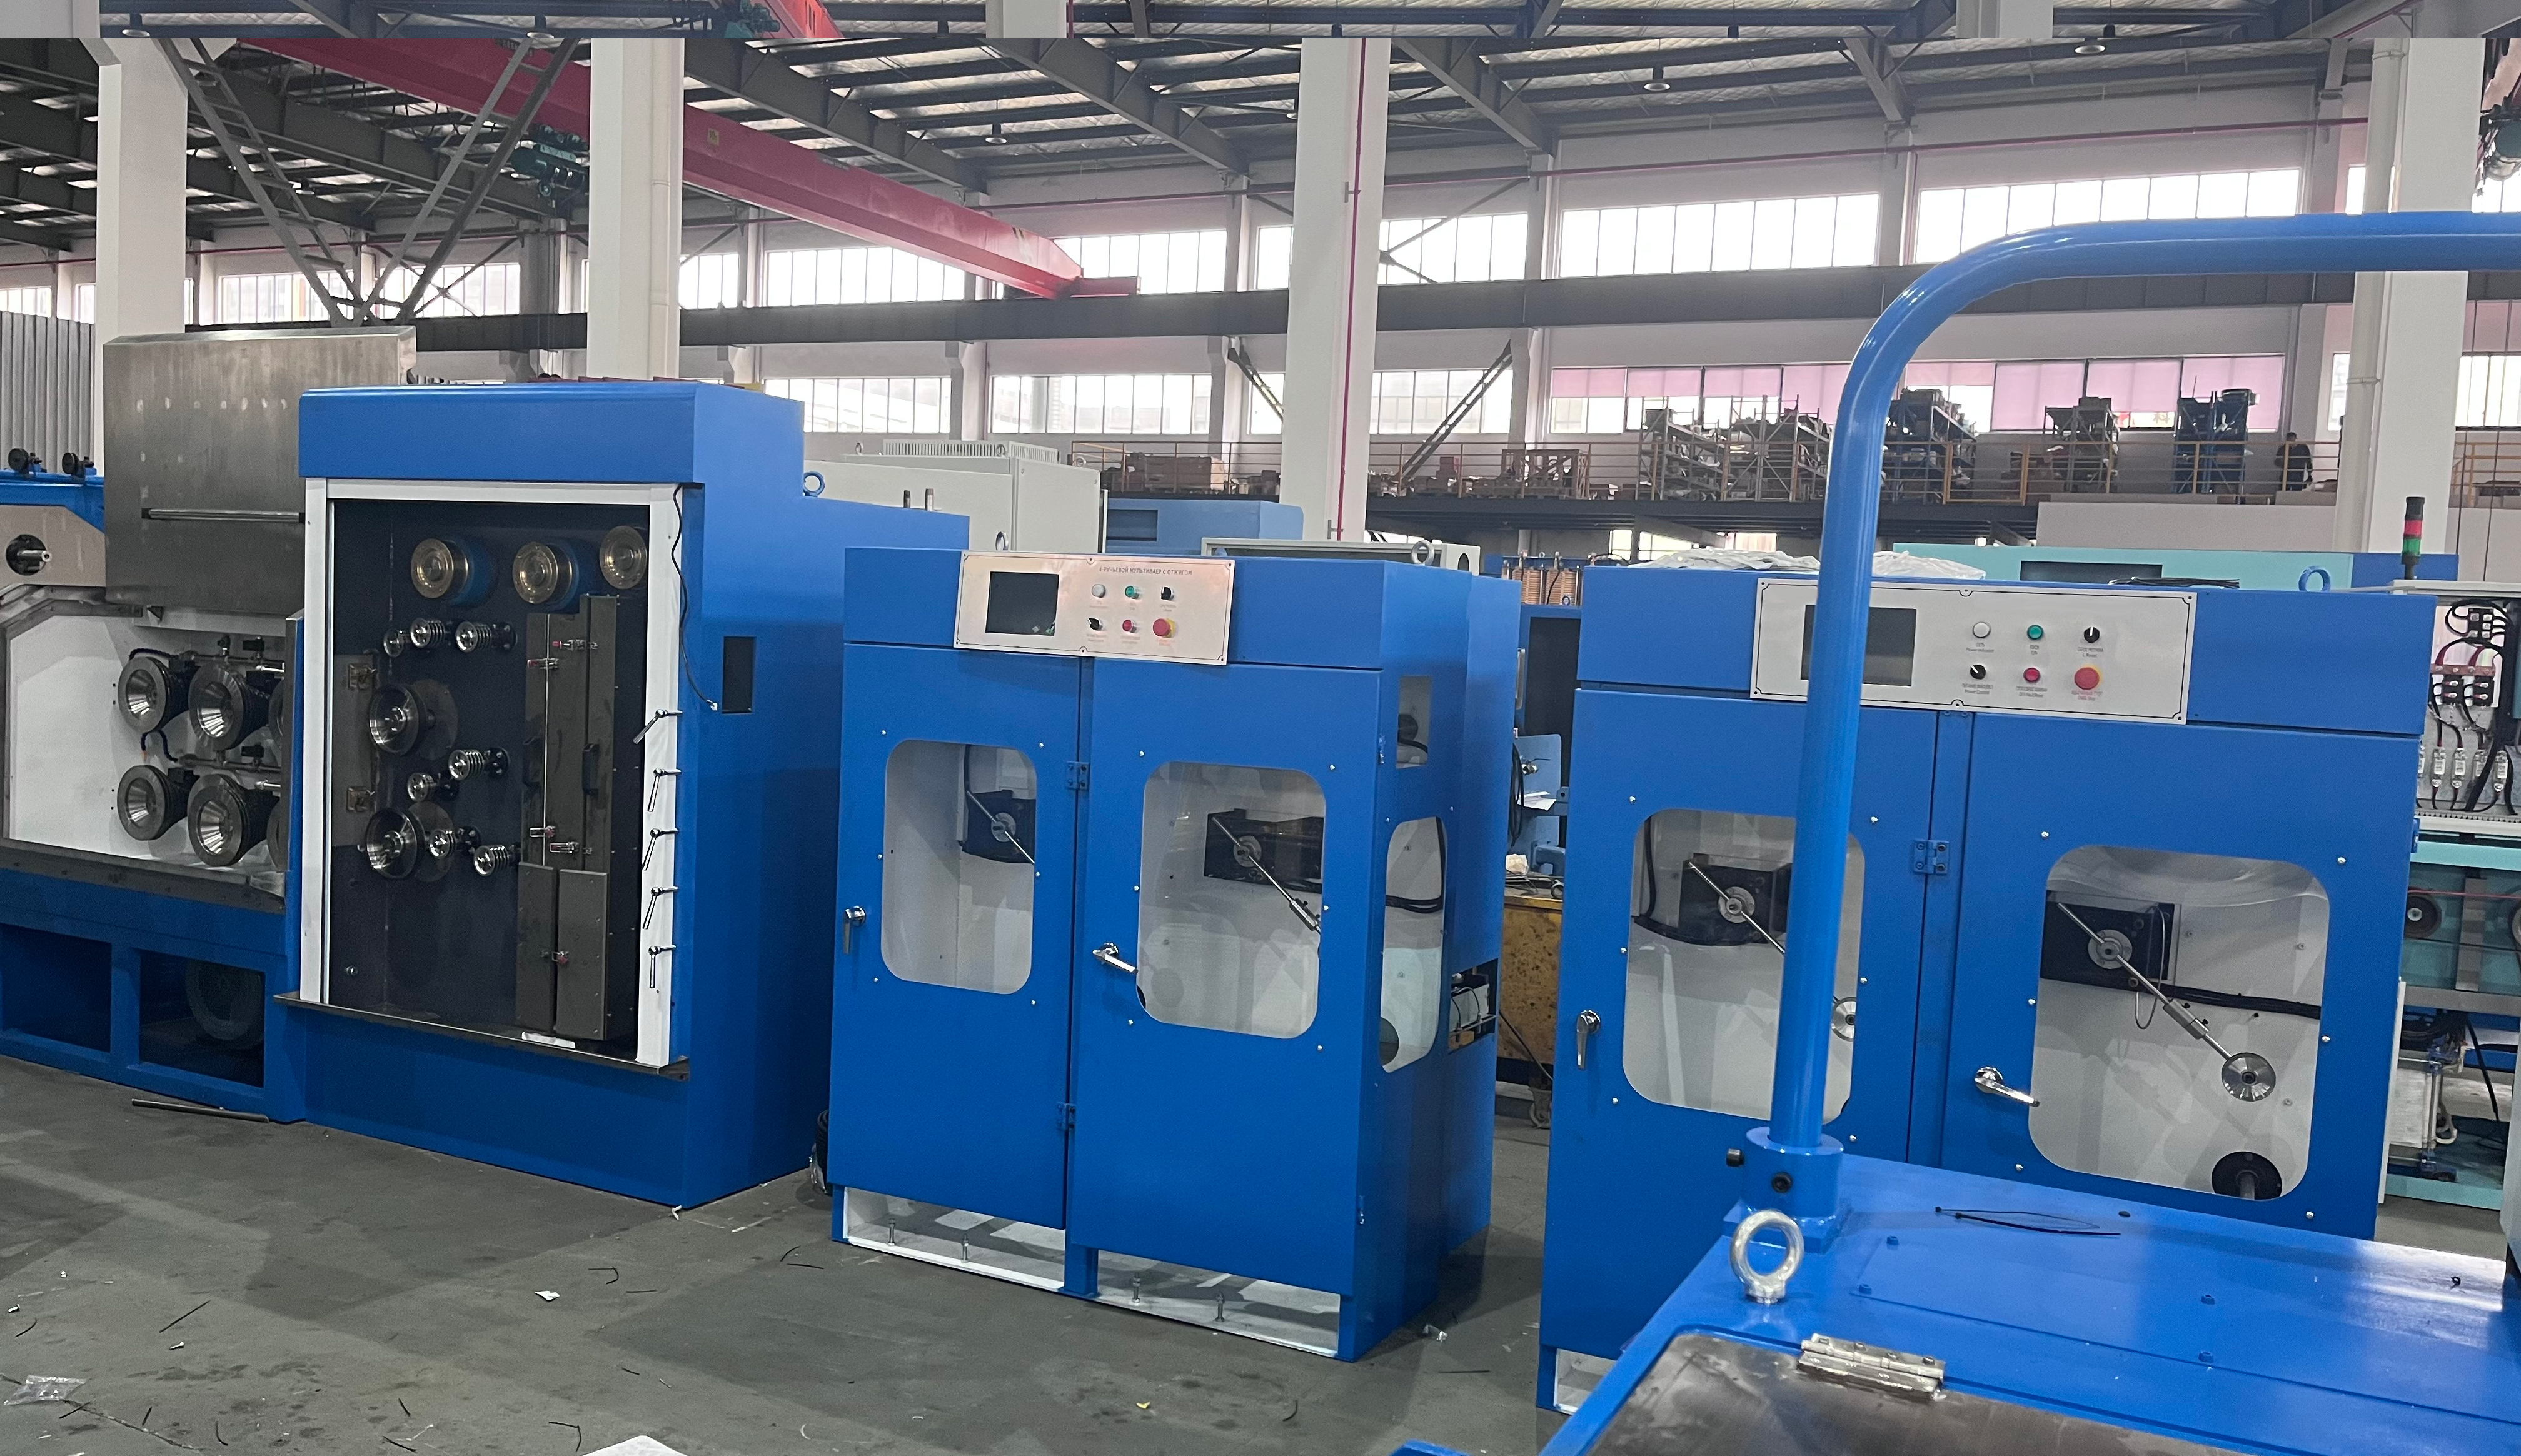
A kimeneti minőség rém Bontó Gép közvetlenül befolyásolja a kábelgyártási műveletek hatékonyságát és jövedelmezőségét. A kimeneti minőséget befolyásoló tényezők megértése elengedhetetlen a termelők számára, akik konzisztens termékminőséget kívánnak biztosítani és a hulladékot csökkenteni. Egy rém Bontó Gép nagy átmérőjű huzalrúdokat alakít át vékonyabb, ipari alkalmazásokra alkalmasabb huzalokká, és ezen átalakítás minősége több összefüggő változótól függ.
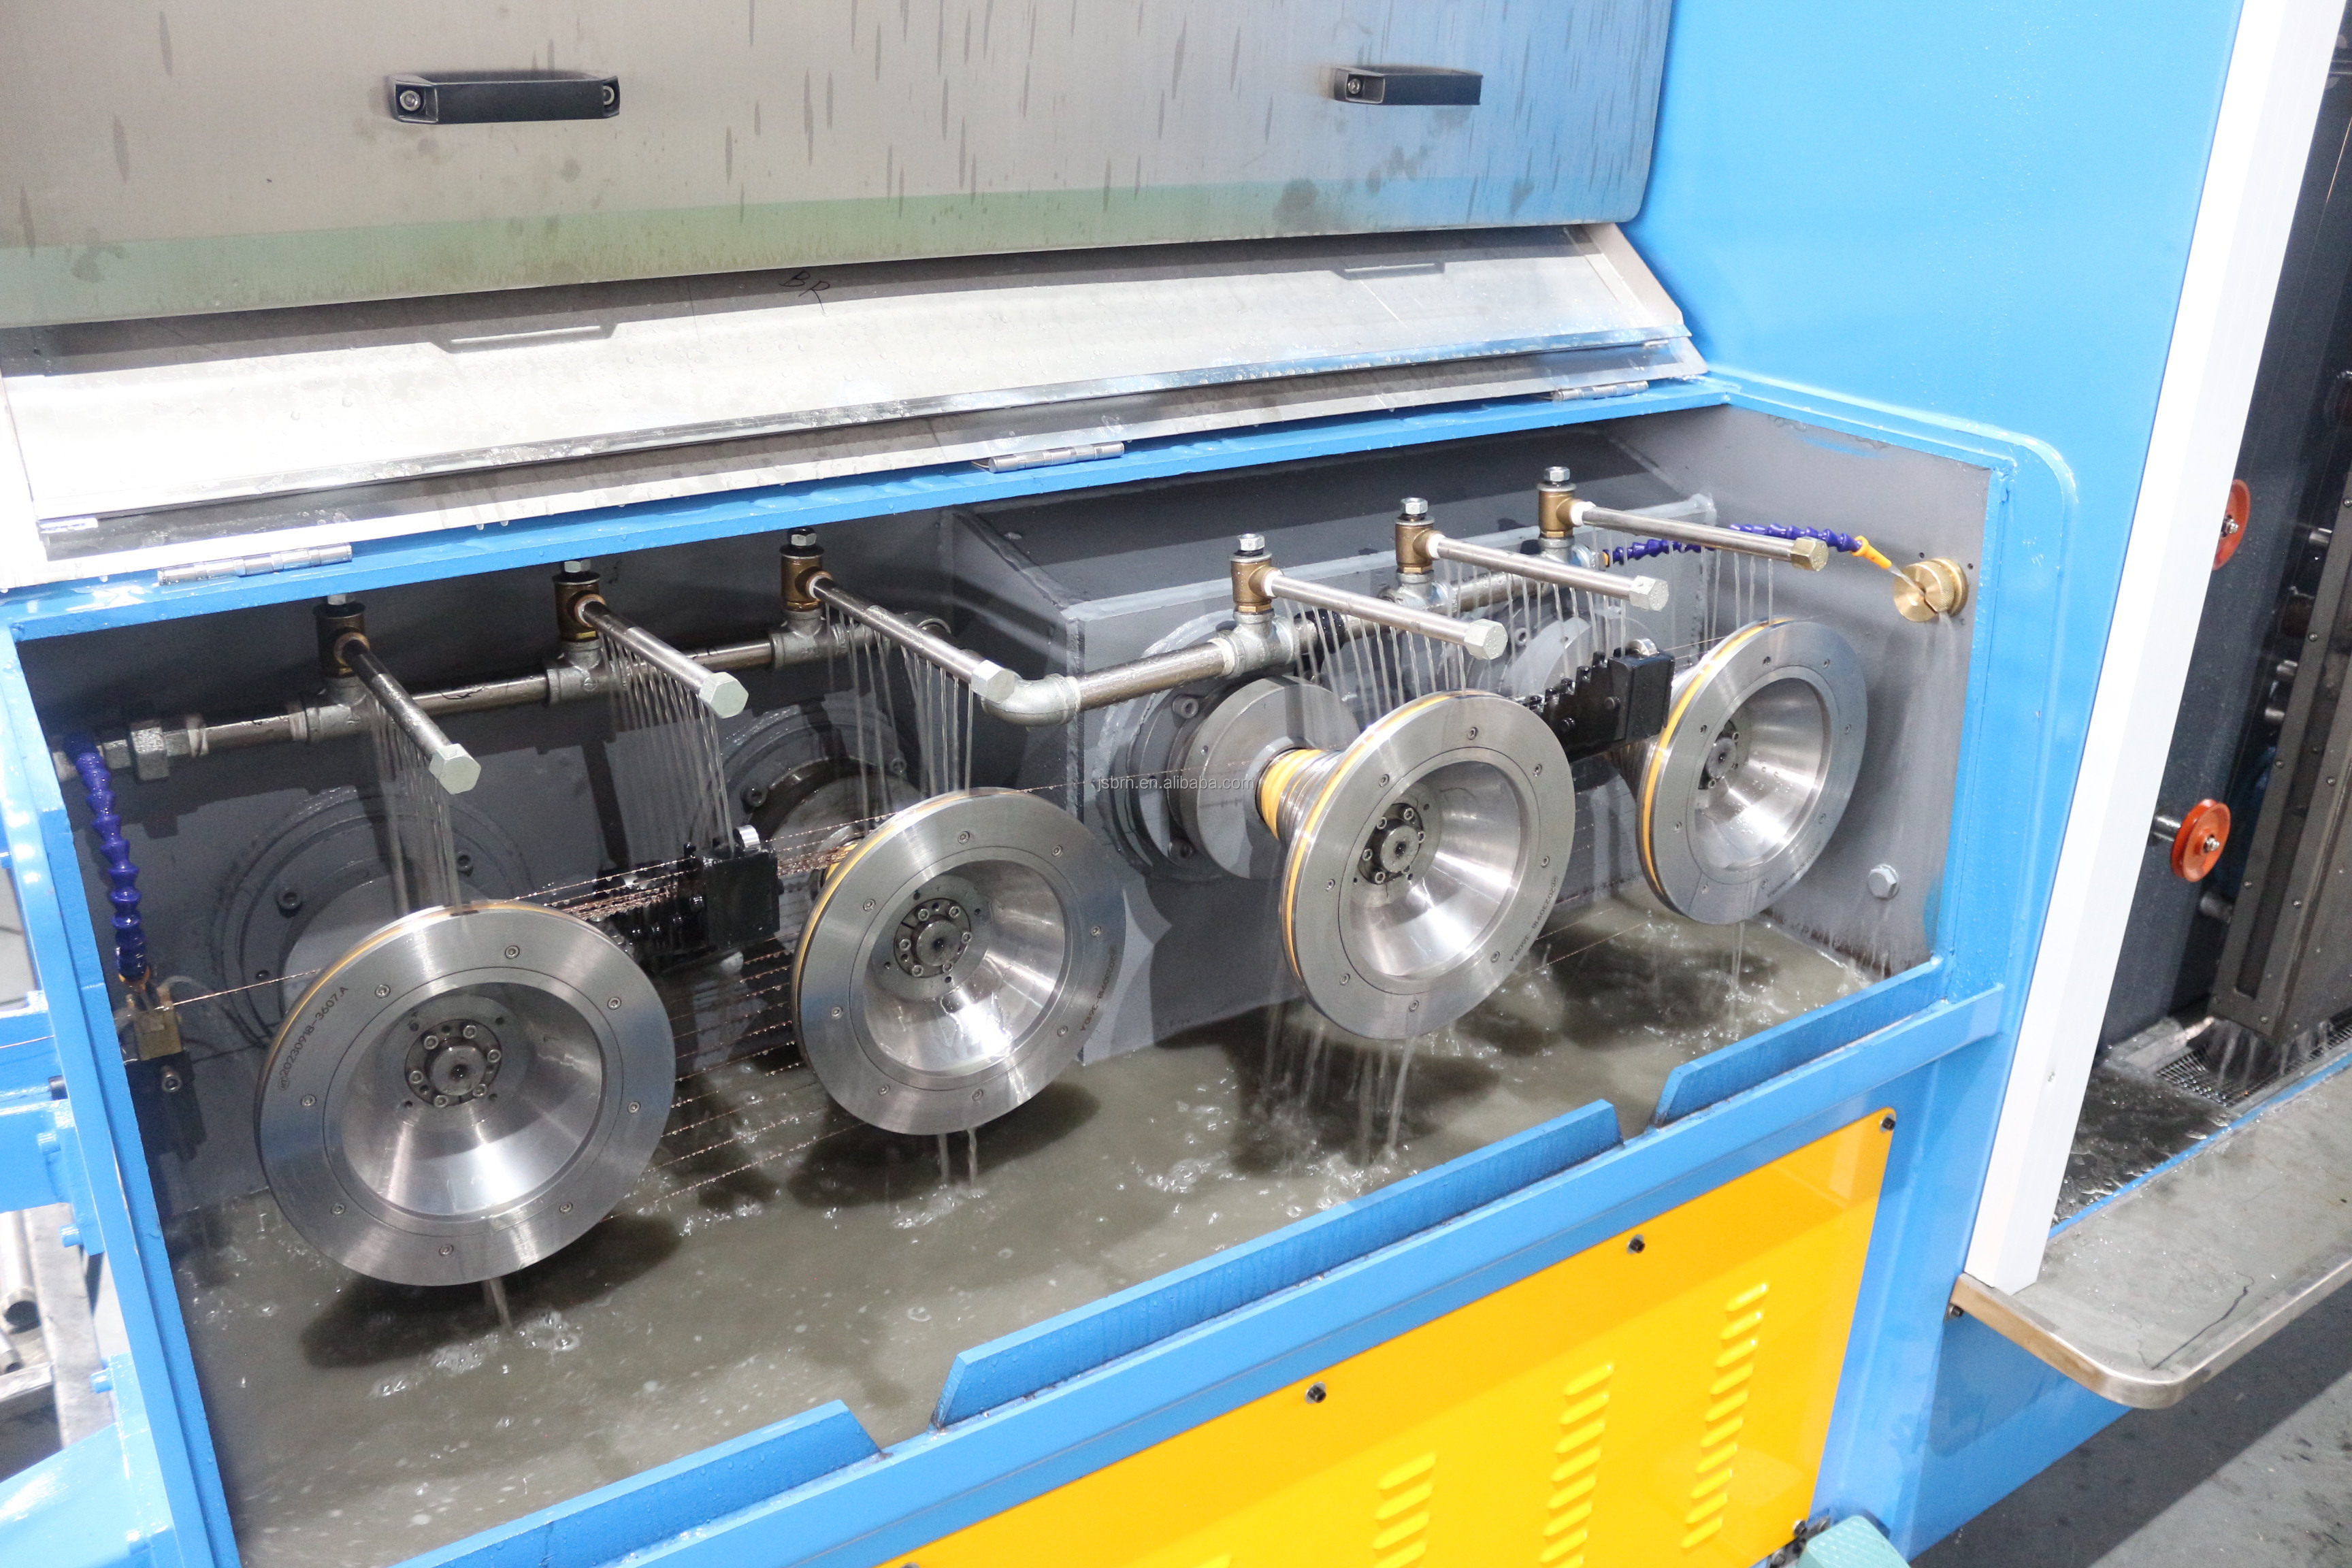
A gyártási kiválóság eléréséhez minden egyes rúdtöretési folyamat szakaszára figyelmet kell fordítani. A gépbe érkező huzalrúd minősége meghatározza a végtermék teljesítményének alapját, miközben az üzemeltetési paraméterek és a berendezés állapota döntik el, hogy ez a potenciál valóban megvalósul-e. Ez a részletes útmutató a gyártók számára kritikus tényezőket vizsgálja meg, amelyeket figyelniük és optimalizálniuk kell a rúdtöretési gépek kimeneti minőségének kiváló szintjének eléréséhez, valamint a vezeték- és kábeliparban való versenyképesség fenntartásához.
Bemeneti anyag minősége és huzalrúd-műszaki leírások
A huzalrúd-minőségi szabványok megértése
A huzalrúd minősége az első kritikus tényező, amely befolyásolja a huzalrúd-feldolgozó gép teljesítményét. A beérkező huzalrúd kémiai összetétele, felületi állapota és méretbeli egyenletessége közvetlenül meghatározza, hogyan viselkedik az anyag a feldolgozási folyamat során. A magas minőségű, egyenletes átmérőjű, oxidmentes tiszta felületű és konzisztens anyagtani tulajdonságokkal rendelkező huzalrúd zavartalanabb feldolgozást és kevesebb gyártási hibát eredményez. Azok a gyártási műveletek, amelyek szigorú specifikációknak megfelelő huzalrúdot szereznek be, kevesebb gép-leállást és magasabb első átmeneti minőségi arányt érnek el, mint azok, amelyek alacsonyabb minőségű anyagot fogadnak el.
A huzalrúd húzószilárdsága és nyúlása befolyásolja, milyen hatékonyan áramlik a anyag a szakítási fázisokon keresztül. A megfelelő mechanikai tulajdonságokkal rendelkező huzalrúd előrejelezhető módon reagál a csökkentő erőkre, így egyenletes átmérőjű terméket és minimális felületi hibákat eredményez. Ellentétben ezzel a nem egyenletes szilárdságú vagy rideg rúdanyag feldolgozási nehézségeket, gyakoribb töréseket és változó méretű termékeket okoz. A gyártóknak egyértelmű minőségi elfogadási kritériumokat kell meghatározniuk a huzalrúdokra, és beérkező anyagvizsgálatokat kell végezniük annak megelőzésére, hogy alacsony minőségű alapanyag károsítsa a huzalrúd-szakítógépek teljesítményét.
Felületi állapot hatása a szakítási folyamatra
A beérkező huzalrúd felületi állapota jelentősen befolyásolja a feldolgozás minőségét és a berendezések kopásának mintázatát. Az oxidált felületű, gyári rozsdamentesítő réteggel (mill scale) vagy beágyazott szennyeződésekkel ellátott rúdanyag súrlódást és kopást okoz a gép húzódie-iben. Ez a gyorsult die-kopás csökkenti a berendezések élettartamát, és gyakoribb karbantartási megszakításokat kényszerít ki, végül befolyásolva a gyártási kimenet minőségét. A tiszta, jól megőrzött huzalrúd-felületek minimalizálják a kopás előrehaladását, és fenntartják a konzisztens redukciós paramétereket hosszabb gyártási ciklusok során.
A megfelelő huzalrúd-tárolási és kezelési gyakorlatokat alkalmazó gyártók számíthatnak mérhetően jobb kimenetre a huzalrúd-töredékgépeken, mint azok a műveletek, ahol a nyersanyag-előkészítés nem egységes. Az oxidáció megelőzése megfelelő tárolási körülményekkel, védőrétegekkel és klímavezérelt raktározással megőrzi a felület minőségét, és biztosítja, hogy az anyag optimális állapotban érkezzen a géphez. Ezek a látszólag egyszerű előkészítő lépések közvetlenül befolyásolják a végső gyártási eredményeket és az általános termelési hatékonyságot.
Gépüzemeltetési paraméterek és folyamatszabályozás
Hőmérséklet-szabályozás és nyomószerszám-kenés
A hőmérséklet-szabályozás kulcsfontosságú működési tényező a rúd-töredékgépek kimeneti minőségének fenntartásában. A huzalozási folyamat során keletkező túlzott hő a vezetékanyagot megpuhítja, ami átmérő-egyenetlenségeket és felületi szabálytalanságokat eredményez. Ezzel szemben a megfelelőn alacsony hőmérséklet akadályozza az anyag megfelelő áramlását a szerszámokon keresztül, növelve a törések gyakoriságát és kényszerítve a tervezetlen leállásokat. Az optimális hőmérsékleti tartományok az anyagtípustól és a kívánt végleges méretektől függően változnak, így az üzemeltetőknek pontos hőkezelést kell biztosítaniuk az egész gyártási folyamat során.
A kenőanyag-adagolás közvetlenül összefügg a hőmérséklet-szabályozással, és mélyen befolyásolja a rúd-törő gépből kilépő anyag minőségét. A megfelelő kenőanyag-adagolás csökkenti az anyag és a szerszámok közötti súrlódást, lehetővé téve az anyag simább áramlását és a felületi károsodás minimalizálását. A kenés emellett meghosszabbítja a szerszámok élettartamát, mivel csökkenti a kopást és a hőtermelést. Azok a gyártók, akik fejlett kenőrendszerrel dolgoznak, és folyamatosan ellenőrzik a kenőanyag viszkozitását, hőmérsékletét és adagolási sebességét, jobb felületminőséget és pontosabb méretmeghatározást érnek el termékeiknél, mint azok a műveletek, amelyek kevésbé fejlett kenés-kezelést alkalmaznak.
Sebesség és áttétel-optimalizálás
A feldolgozási sebesség és a csökkentési arány jelentősen befolyásolja a rúd-törő gépek működésének minőségét és termelékenységét. A magasabb sebességek növelik a teljesítményt, de pontos paraméter-vezérlést igényelnek a anyaghibák megelőzéséhez. A túlzott sebesség egyenetlen anyagdeformációt, felületi nyomokat és átmérő-ingadozást okozhat. Az üzemeltetőknek a sebességet az anyagtulajdonságokkal és a szerszámállapottal összhangban kell optimalizálniuk a minőségi kimenet eléréséhez. Minden vezetékanyag-típus és célátmérő-kombináció egyedi sebesség- és csökkentési paramétereket igényel konzisztens eredmények eléréséhez.
A csökkentési arány – azaz a kezdeti és a végső huzalátmérő közötti viszony – közvetlenül befolyásolja a gyártási nehézséget és a minőségi eredményt. A szélsőséges csökkentések egyetlen áthúzás során extrém terhelést jelentenek az anyagokra és a berendezésekre, ami potenciálisan rombolhatja a rúd-törő gép kimeneti minőségét. A többfokozatú csökkentési profilok egyenletesebb módon osztják el az alakváltozást, így kiválóbb méretbeli pontosságot és felületminőséget eredményeznek. Azok a gyártók, akik megfelelő csökkentési arányokat választanak a berendezések képességeihez és az anyagok jellemzőihez igazodva, konzisztensebb minőséget tudnak biztosítani a teljes gyártási folyamat során.
Berendezés állapota és karbantartási protokolljai
Szerszámkopás-figyelés és cseretervek
A szerszám állapota közvetlenül meghatározza a rúd-töredékgépek által elérhető minőséget. A húzószerszámok fokozatosan kopnak minden feldolgozott tonna anyaggal, lassan megváltoztatva az anyagáramlás mintázatát és a végtermék méreteit. A kopott szerszámok alacsonyabb minőségű felületi érzetet, növekedett átmérő-ingadozást és csökkent anyagminőséget eredményeznek. A rendszeres szerszám-ellenőrzés és cseretervek bevezetése megakadályozza, hogy a túlzott kopás rombolja a gyártási eredményeket. A gyártók, akik a szerszám-kopást méretellenőrzésekkel és felületi érzet-figyeléssel követik nyomon, pontosan meg tudják jósolni a cserére szorulás időpontját, és a szerszámcsere üzemelési szünetek idején történhet, nem pedig vészhelyzet miatti leállások során.
A fejlett gyártók pontossági mérőrendszereket alkalmaznak a szerszámgeometria finom változásainak észlelésére, mielőtt minőségi problémák jelentkeznének. Ez a proaktív szerszám-kezelési megközelítés megőrzi a rúd-törő gépek kimeneti minőségét az egyes szerszámkészletek teljes üzemideje alatt. A méretbeli tűrések és felületi minőségi előírások egyértelmű minőségi küszöbértékeinek meghatározása lehetővé teszi az üzemeltetők számára, hogy azonosítsák, mikor kell cserélni a szerszámokat, ezzel megelőzve a kopott berendezésekkel járó fokozatos minőségi romlást.
Mechanikus alkatrészek és igazítási rendszerek
A rúd-töredékgép megfelelő igazítása és mechanikai állapota alapvetően befolyásolja a kimeneti minőséget. A húzószerszámok elmozdulása egyenetlen anyagfeszültséget eredményez, amely átmérő-inkonzisztenciákat és középponttól eltérő anyagáramlást okoz. A kopott csapágyak és meghajtórendszerek rezgést vezetnek be, amely a kész huzal felületi szabálytalanságaiban nyilvánul meg. A rendszeres karbantartás – amely magában foglalja az igazítás ellenőrzését, a csapágyak kenését és a mechanikai kopás kezelését – megelőzi ezeket a minőségi romlásokat. Azok a gyártók, akik megelőző karbantartási programokba fektetnek be, kevesebb váratlan minőségi problémával küzdenek, és konzisztensebb kimenetet érnek el a rúd-töredékgépeken, mint azok a létesítmények, amelyek minimális karbantartási fegyelemmel működnek.
A feszítőrendszerek, amelyek szabályozzák az anyag befűzési sebességét és a húzóerőt, pontos kalibrálást igényelnek a következetes minőség eléréséhez. A nem egyenletes feszítés változó anyagsebességet eredményez a kályhákban, ami átmérő-ingadozást és minőségi eltéréseket okoz. Az ilyen szabályozórendszerek figyelése és karbantartása biztosítja, hogy a gép a tervezési specifikációk szerint működjön, közvetlenül hozzájárulva a kiváló gyártási eredményekhez és az optimális rúd-töredékelő gép kimeneti minőségéhez a teljes termelési műszakok során.
GYIK
Hogyan befolyásolja a huzalrúd minősége a rúd-töredékelő gép teljesítményét?
A huzalrúd minősége alapvetően befolyásolja, hogyan áramlik a nyersanyag a lebontási folyamatban, és meghatározza a elérhető alapminőséget. A kiváló minőségű rúdanyag – amelynek mechanikai tulajdonságai egyenletesek, felülete tiszta, és méretei megfelelők – zavartalanabb feldolgozást tesz lehetővé, és kevesebb hibát eredményez. Az alacsony minőségű huzalrúd feldolgozási nehézségeket okoz, növeli a gépek kopását, és magasabb selejtarányt eredményez. A gyártók, akik prémium minőségű huzalrúdot szereznek be, következetesen jobb gyártási eredményeket érnek el, és alacsonyabb összköltséggel működnek, mint azok, akik elfogadják a közepes minőségű anyagot.
Milyen hőmérséklet-tartomány optimalizálja a rúdlebontó gép kimeneti minőségét?
Az optimális hőmérséklet a nyersanyag összetételétől, az átmérő-csökkenéstől és a szerszám (dies) elrendezésétől függ, de a legtöbb réz- és alumínium-alapú anyag hatékonyan feldolgozható meghatározott hőmérsékleti tartományokban, amelyek egyaránt megakadályozzák az anyag lágyulását és a feldolgozási nehézségeket. A gyártóknak ezeket a tartományokat ellenőrzött próbák útján kell meghatározniuk saját berendezéseikkel és nyersanyag-kombinációikkal. A hőmérséklet-figyelő rendszerek lehetővé teszik ezen optimális tartományok folyamatos betartását, közvetlenül hozzájárulva a rúd-törő gépek kiváló minőségű kimenetéhez és a gyártási ciklusok során fennmaradó méretbeli egyenletességhez.
Mikor kell cserélni a szerszámokat (dies) a minőségi szabványok fenntartása érdekében?
A szerszámokat akkor kell cserélni, amikor a méretmérések vagy a felületi minőség elérte a megengedhető tűréshatárokat, nem pedig kizárólag időalapú ütemezés szerint. A rendszeres minőségellenőrzés azonosítja, amikor a szerszámok annyira elkopnak, hogy veszélyeztetik a rúd-törő gép kimenetét, így a cserét tervezett karbantartási időszakban lehet elvégezni, nem pedig vészhelyzetben. A legtöbb gyártó azt tapasztalja, hogy a szerszámok cseréje súlyos kopás előtt megelőzi a hirtelen minőségi problémákat, és biztosítja a termelési szabványok folyamatos betartását minden egyes szerszámkészlet üzemideje alatt.

