 EN



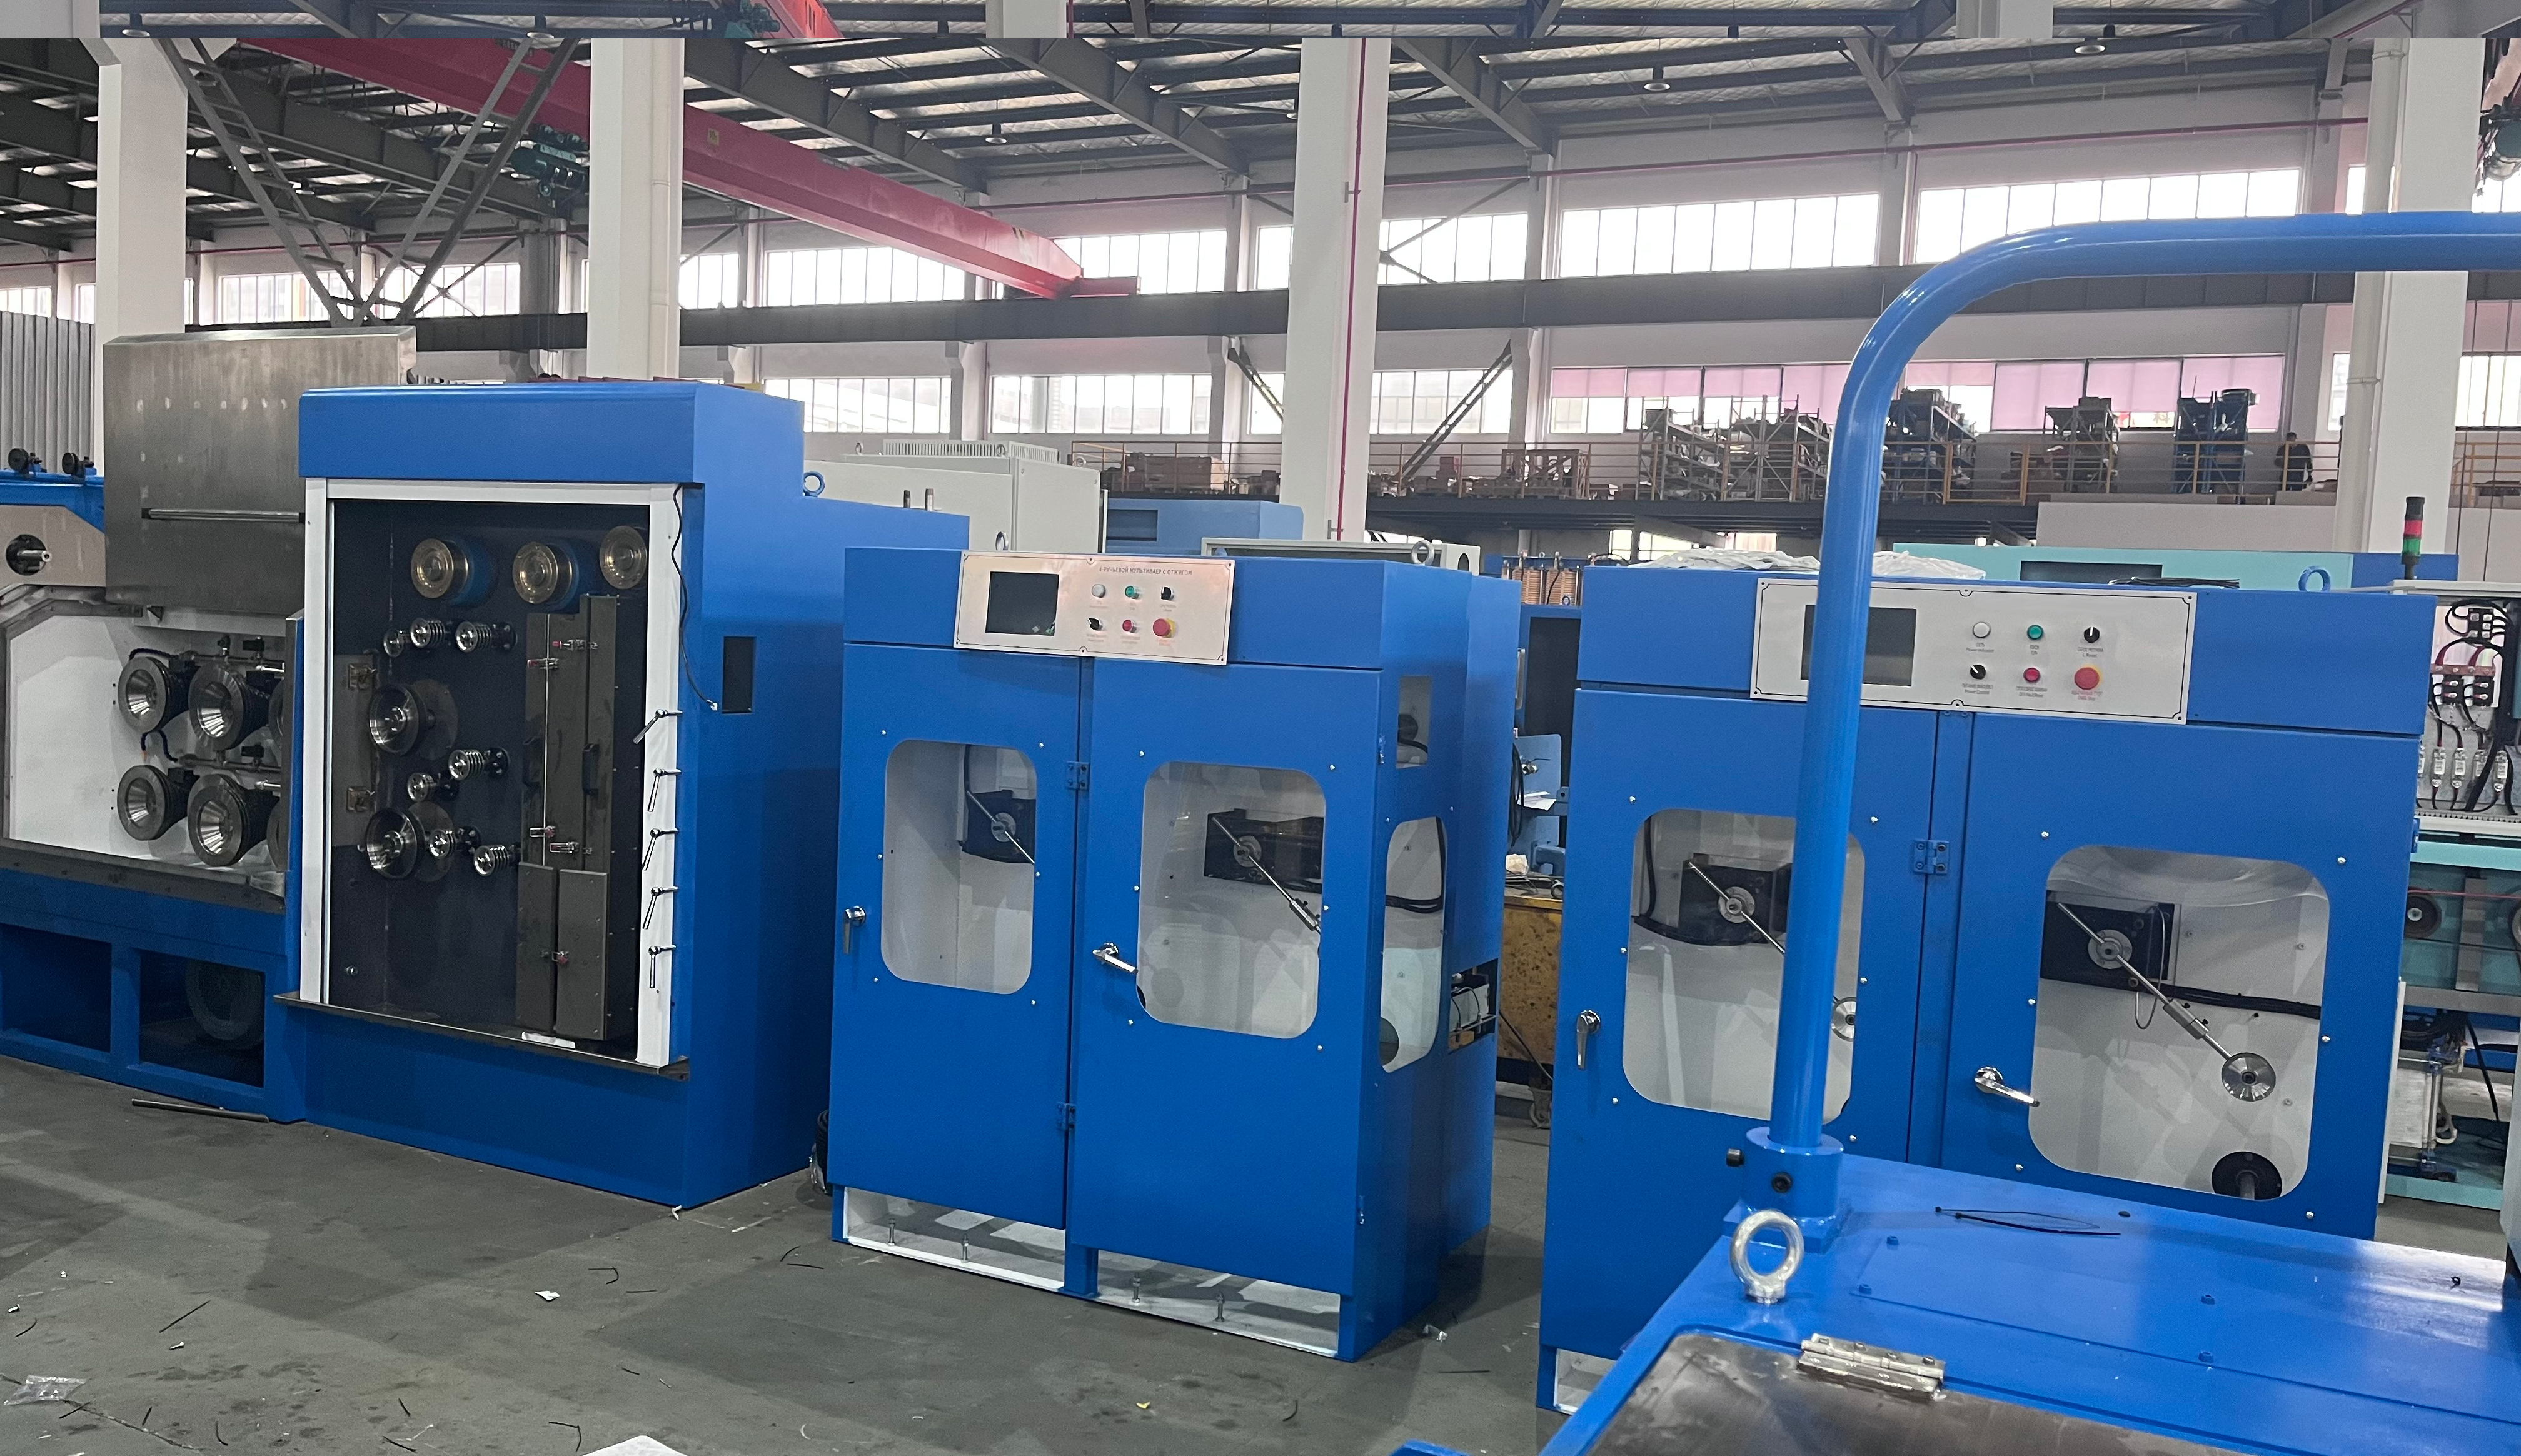
ロッド破断機の出力品質は、 ロッドブレークダウン機 電線製造工程の効率性および収益性に直接影響を与えます。この出力品質に影響を与える要因を理解することは、一貫した製品品質を維持し、無駄を削減しようとするメーカーにとって不可欠です。「ロッド破断機」は、大径のワイヤーロッドを、さまざまな産業用途に適したより細い使いやすいワイヤーに変換しますが、この変換の品質は、複数の相互に関連する要因によって左右されます。 ロッドブレークダウン機 ロッド破断機
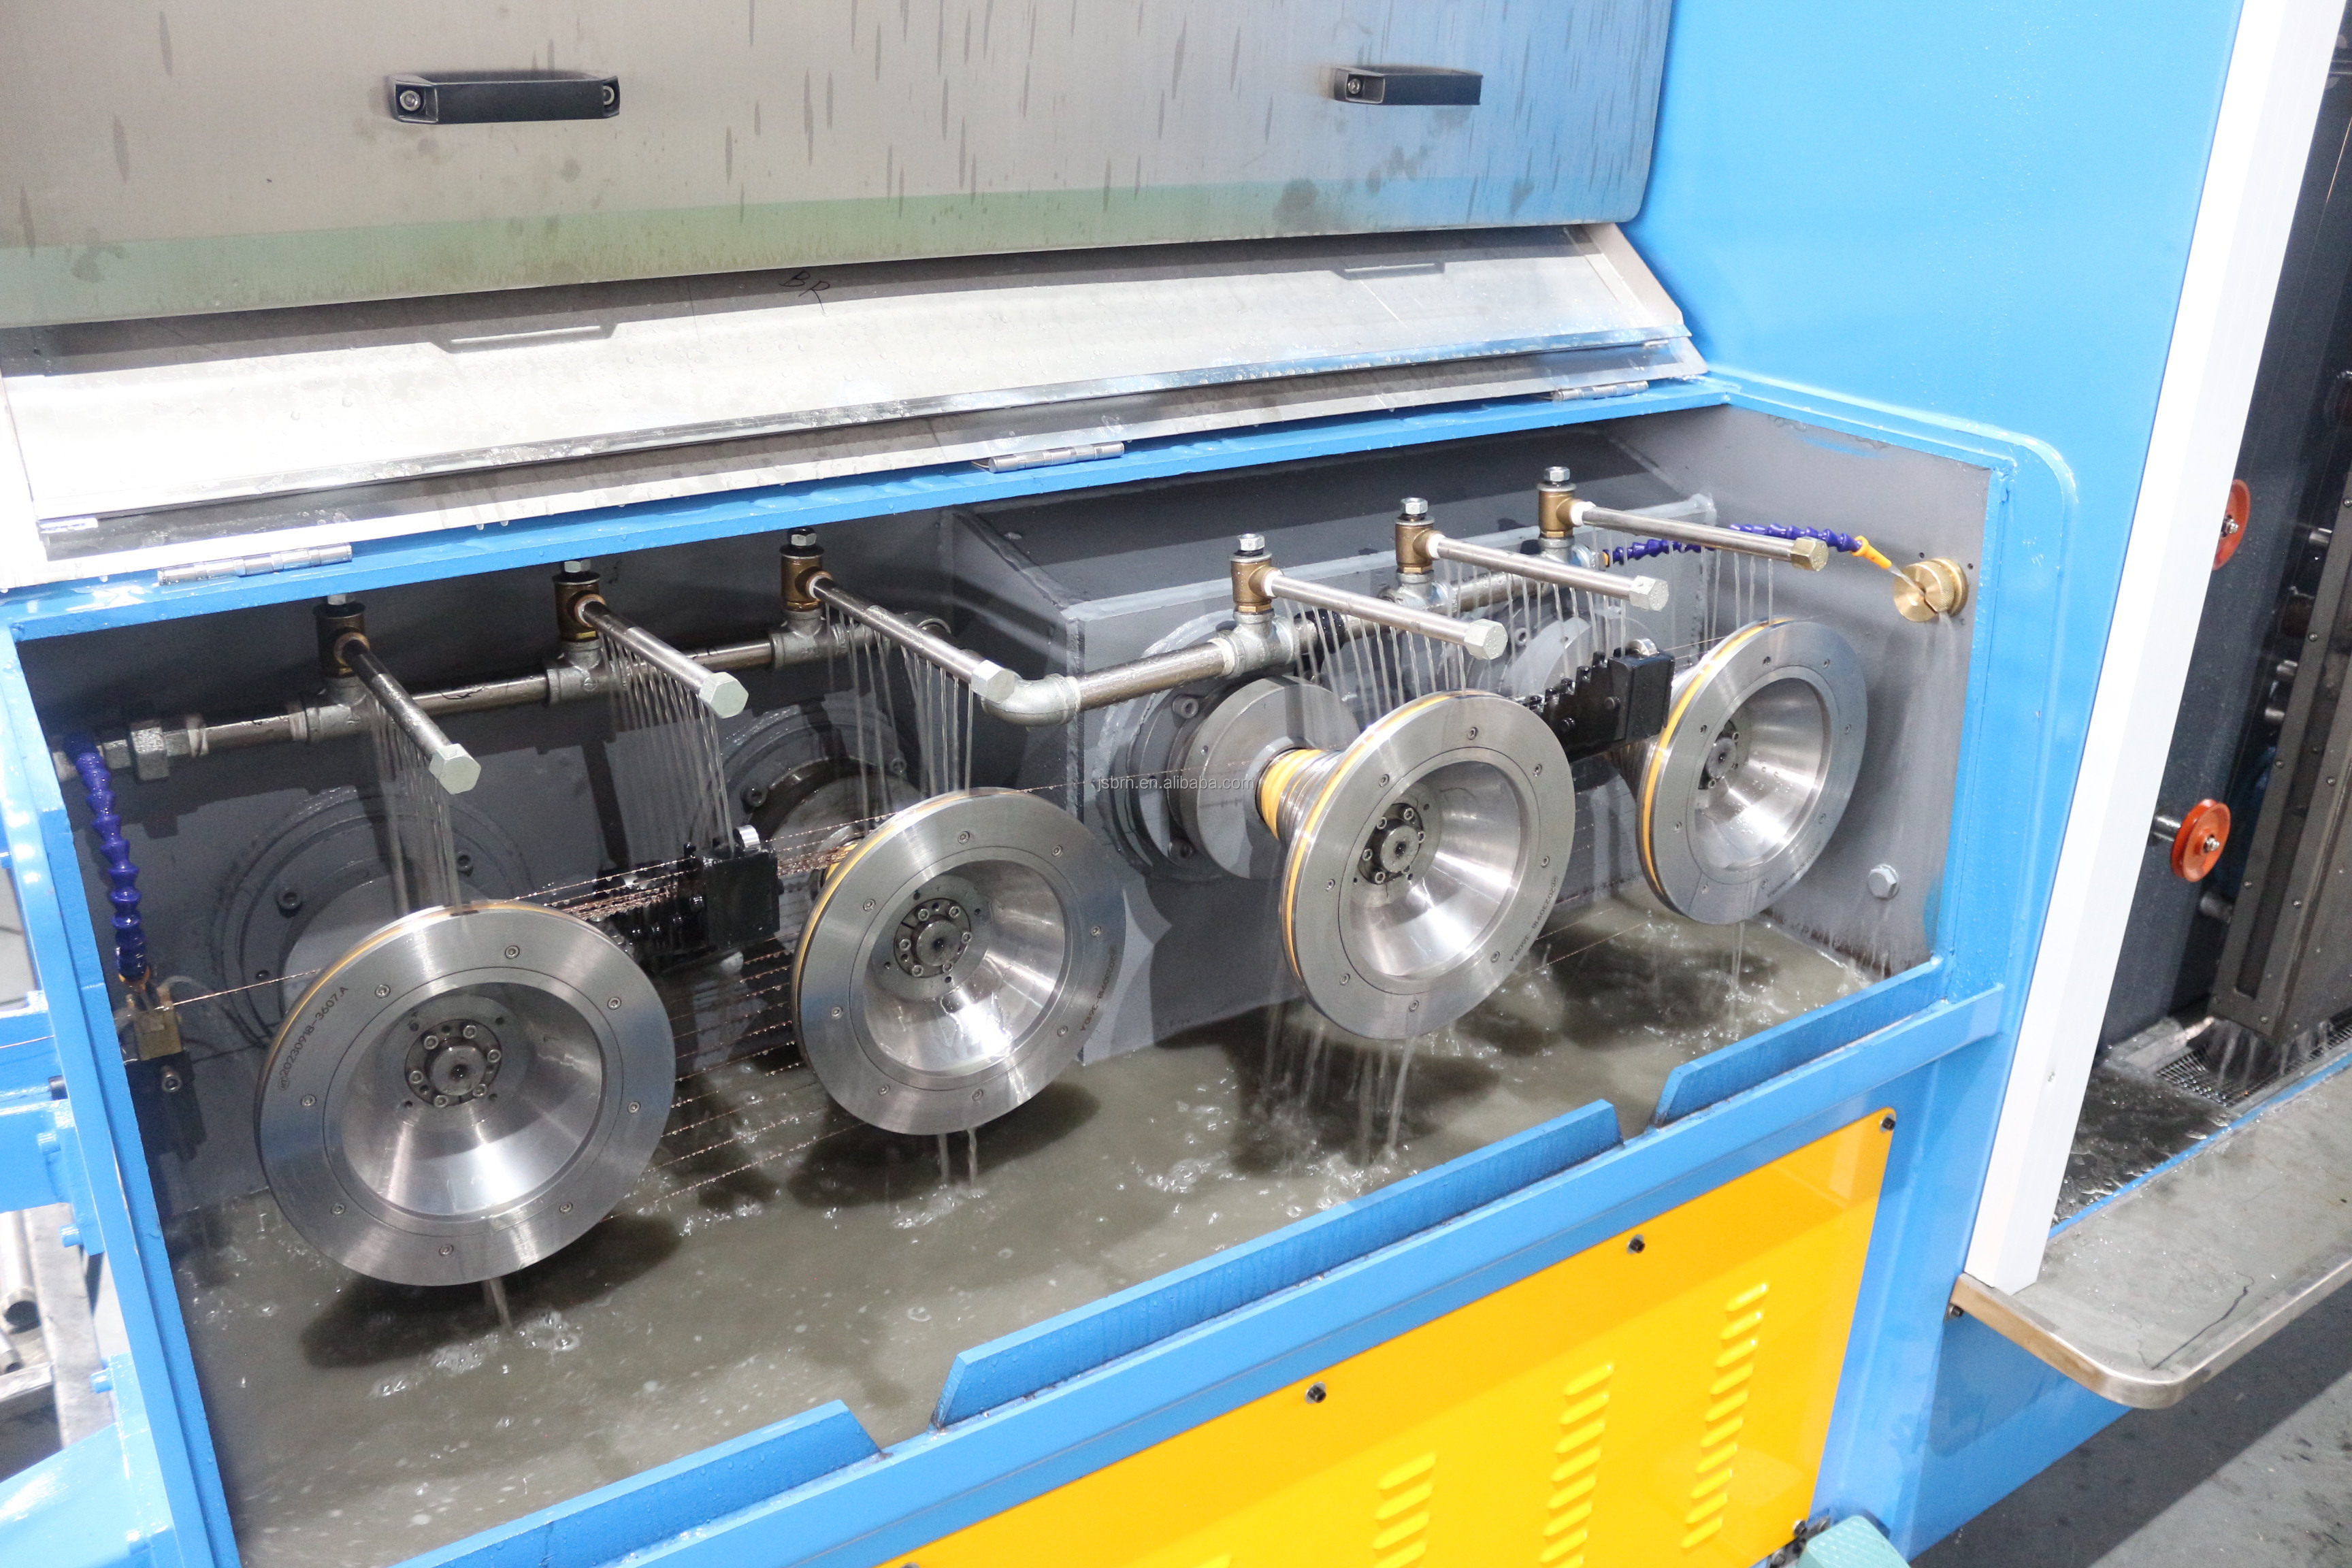
製造の卓越性を実現するには、ロッドブレイクダウン工程の各段階に注意を払う必要があります。機械に投入されるワイヤーロッドの品質が、最終製品の性能を左右する基盤となります。また、運転パラメーターや設備の状態が、その潜在能力を十分に発揮できるかどうかを決定します。本総合ガイドでは、ワイヤー・ケーブル業界において優れたロッドブレイクダウン機の出力品質を達成し、競争優位性を維持するために、メーカーが監視・最適化すべき重要な要素について解説します。
投入材の品質とワイヤーロッドの仕様
ワイヤーロッドの品質基準の理解
線材の品質は、ロッドブレイクダウン機の生産性に影響を与える最初の重要な要因です。投入される線材の化学組成、表面状態、寸法の一貫性は、ブレイクダウン工程における材料の挙動を直接左右します。直径が均一で、酸化皮膜などの汚れがない清潔な表面を持ち、金属組織的特性も安定した高品質な線材を使用すれば、加工がスムーズになり、製品不良が減少します。厳しい仕様を満たす線材を調達している製造現場では、機械の運転停止が少なく、初回通過合格率も高くなる一方、品質の低い線材を採用している現場では、その逆の傾向が見られます。
線材の引張強さおよび延性は、材料が粗軋み工程を通過する際の流動性に大きく影響します。適切な機械的特性を有する線材は、圧下力に対して予測可能な応答を示し、直径のばらつきが小さく、表面欠陥も少ない製品を安定して生産できます。一方、強度や脆さにばらつきがある線材では、加工が困難になり、破断が増加したり、製品の寸法ばらつきが大きくなったりします。製造事業者は、線材の品質受入基準を明確に定め、入荷時の材質検査を実施することで、不良な原料が粗軋み機の性能を損なうことを防ぐ必要があります。
表面状態が粗軋み加工に与える影響
入荷した線材の表面状態は、加工品質および設備の摩耗パターンに大きく影響します。酸化皮膜や圧延スケール、あるいは付着した異物が存在する線材は、機械内の引抜ダイス内で摩擦を生じ、摩耗を促進します。このような加速されたダイス摩耗は設備の寿命を短縮し、より頻繁な保守作業を余儀なくさせ、最終的には製造出力の品質に悪影響を及ぼします。清潔で良好な状態を保たれた線材表面は、摩耗の進行を最小限に抑え、長時間の連続生産においても一貫した断面縮小率を維持します。
適切な線材の保管および取扱いを実施しているメーカーでは、材料の前処理が不十分な現場と比較して、明らかに高いロッドブレイクダウン機の生産性が確認されています。適切な保管環境、保護被膜の適用、および温湿度管理された倉庫での保管によって酸化を防ぐことで、線材表面の品質が保たれ、機械へ投入される際の状態が最適なものになります。こうした一見単純な準備作業が、最終的な製造品質および全体の生産効率に直接影響を与えます。
機械の運転パラメーターと工程制御
温度管理とダイ潤滑
温度管理は、ロッドブレイクダウン機の出力品質を維持する上で極めて重要な運用要素です。引抜加工中に過剰な熱が発生すると、線材が軟化し、直径のばらつきや表面の凹凸が生じます。一方、加熱が不十分だと、材料がダイスを通る際に適切に流動せず、断線率が上昇して予期せぬ停止を余儀なくされます。最適な温度範囲は、使用材料の種類や最終的な寸法要件によって異なり、製造工程全体において、作業員が正確な熱管理を継続的に実施する必要があります。
ダイの潤滑は、温度管理と直接的に連動しており、ロッドブレイクダウン機から排出される材料の品質に大きな影響を与えます。適切な潤滑剤の供給により、材料とダイとの間の摩擦が低減され、材料の流れがスムーズになり、表面への損傷も最小限に抑えられます。また、潤滑はダイの摩耗や発熱を抑えることで、その寿命を延ばす効果もあります。先進的な潤滑システムを導入し、潤滑剤の粘度・温度・供給量を厳密に管理しているメーカーでは、表面仕上げの質や寸法精度が、潤滑管理が未熟な工程と比べて明らかに優れています。
速度および減速比の最適化
加工速度と減径比は、ロッドブレイクダウン機の品質および生産性に大きく影響します。速度を上げると生産性は向上しますが、素材の欠陥を防ぐためには、パラメーターの精密な制御が不可欠です。速度が高すぎると、素材の不均一な変形、表面傷、直径ばらつきなどが発生します。オペレーターは、素材の特性やダイスの状態と照らし合わせながら、最適な加工速度を設定する必要があります。また、ワイヤー素材の種類と目標直径の組み合わせごとに、それぞれに最適化された速度および減径パラメーターを設定することで、安定した品質を確保できます。
減面率——初期線径と最終線径の関係——は、製造の難易度および品質に直接影響します。単一パスでの過激な減面は、材料および設備に極端な応力を与え、ロッドブレイクダウン機の出力品質を損なう可能性があります。多段階の減面プロファイルを採用すれば、変形がより均等に分散され、寸法精度および表面粗さが向上します。製造事業者は、自社の設備能力および材料特性に合った適切な減面率を選定することで、生産全体を通じてより安定した品質を維持できます。
設備の状態および保守手順
ダイスの摩耗監視および交換スケジュール
ダイスの状態は、ロッドブレイクダウン機械による製品品質を直接左右します。ダイスは、加工される材料1トンごとに徐々に摩耗が進み、材料の流れパターンや最終製品の寸法が少しずつ変化していきます。摩耗したダイスでは、表面粗さの悪化、外径のばらつき増大、素材品質の低下といった問題が生じます。体系的なダイス点検および交換計画を導入することで、過度な摩耗による製造品質の劣化を未然に防ぐことができます。製造事業者は、寸法測定や表面粗さのモニタリングを通じてダイスの摩耗状況を追跡し、交換時期を予測して、緊急停止ではなく、計画保全のタイミングでダイス交換を実施できます。
先進的なメーカーでは、品質問題が顕在化する前にダイの形状に生じるわずかな変化を検出するために、高精度な計測システムを活用しています。このような予防的なダイ管理手法により、各ダイセットの使用期間中、ロッドブレイクダウン機の成形品質が一貫して維持されます。寸法公差および表面粗さに関する明確な品質基準を設定することで、作業者はダイの交換時期を的確に判断でき、摩耗による品質の徐々なる低下を未然に防ぐことができます。
機械部品およびアライメントシステム
ロッドブレイクダウン機の適切なアライメントおよび機械的状態は、製品品質に根本的に影響します。引き抜きダイスのアライメントがずれると、材料に不均一な応力が生じ、直径のばらつきや中心からのずれた材料流れを引き起こします。ベアリングや駆動系の摩耗により振動が発生し、これが完成ワイヤーの表面粗さや形状不具合につながります。定期的な保守点検——アライメントの確認、ベアリングへの潤滑油供給、機械部品の摩耗チェック——を実施することで、こうした品質低下を未然に防ぐことができます。予防保全プログラムに投資しているメーカーでは、突発的な品質問題が少なく、最小限の保守しか行っていない設備と比べて、ロッドブレイクダウン機の出力品質がより安定しています。
材料の送り速度および引張力を制御する張力調整システムは、一貫した品質を実現するために精密なキャリブレーションを必要とします。張力が不安定だと、ダイスを通る材料の速度が変動し、直径のばらつきや品質のばらつきを引き起こします。これらの制御システムの監視および保守管理を適切に行うことで、機械が設計仕様内で安定して稼働し、製造品質の向上および操業中のロッドブレイクダウン機の最適な出力品質を確保できます。
よくある質問
線材の品質はロッドブレイクダウン機の性能にどのような影響を与えますか?
線材の品質は、材料が粗軋機工程を通過する際の流動性に根本的に影響を与え、得られる品質のベースラインを決定します。機械的特性が均一で、表面が清浄かつ寸法が適正な高品質な線材を使用すれば、加工がスムーズになり、不良品も減少します。一方、品質の低い線材は加工上の問題を引き起こし、機械の摩耗を加速させ、歩留まりの低下を招きます。高品質な線材を安定して調達しているメーカーは、品質の劣る材料を許容しているメーカーと比べて、製造成績が向上し、総合的な生産コストも低減できます。
粗軋機の出力品質を最適化するための温度範囲はどのくらいですか?
最適温度は、材料の組成、直径の縮小率、ダイスの構成によって異なりますが、ほとんどの銅およびアルミニウム材料は、材料の軟化と加工困難性の両方を防ぐ特定の温度範囲内で効果的に加工できます。製造メーカーは、自社の専用設備および材料の組み合わせを用いた制御された試験を通じて、これらの温度範囲を確立する必要があります。温度監視システムを導入することで、こうした最適範囲への一貫した準拠が可能となり、生産期間全体にわたってロッドブレイクダウン機の出力品質および寸法精度の向上を直接支援します。
品質基準を維持するためには、ダイスをいつ交換すべきですか?
金型は、寸法測定値や表面粗さの品質が許容公差を超えるようになった時点で交換すべきであり、単に時間経過に基づくスケジュールで交換してはなりません。定期的な品質監視により、ロッドブレイクダウン機の出力に影響を及ぼすほど金型が摩耗したタイミングを把握でき、緊急時ではなく計画保全時に交換することが可能になります。多くのメーカーでは、重度の摩耗が発生する前に金型を交換することで、突発的な品質問題を未然に防ぎ、各金型セットの使用期間中における生産品質の一貫性を維持しています。

