 EN



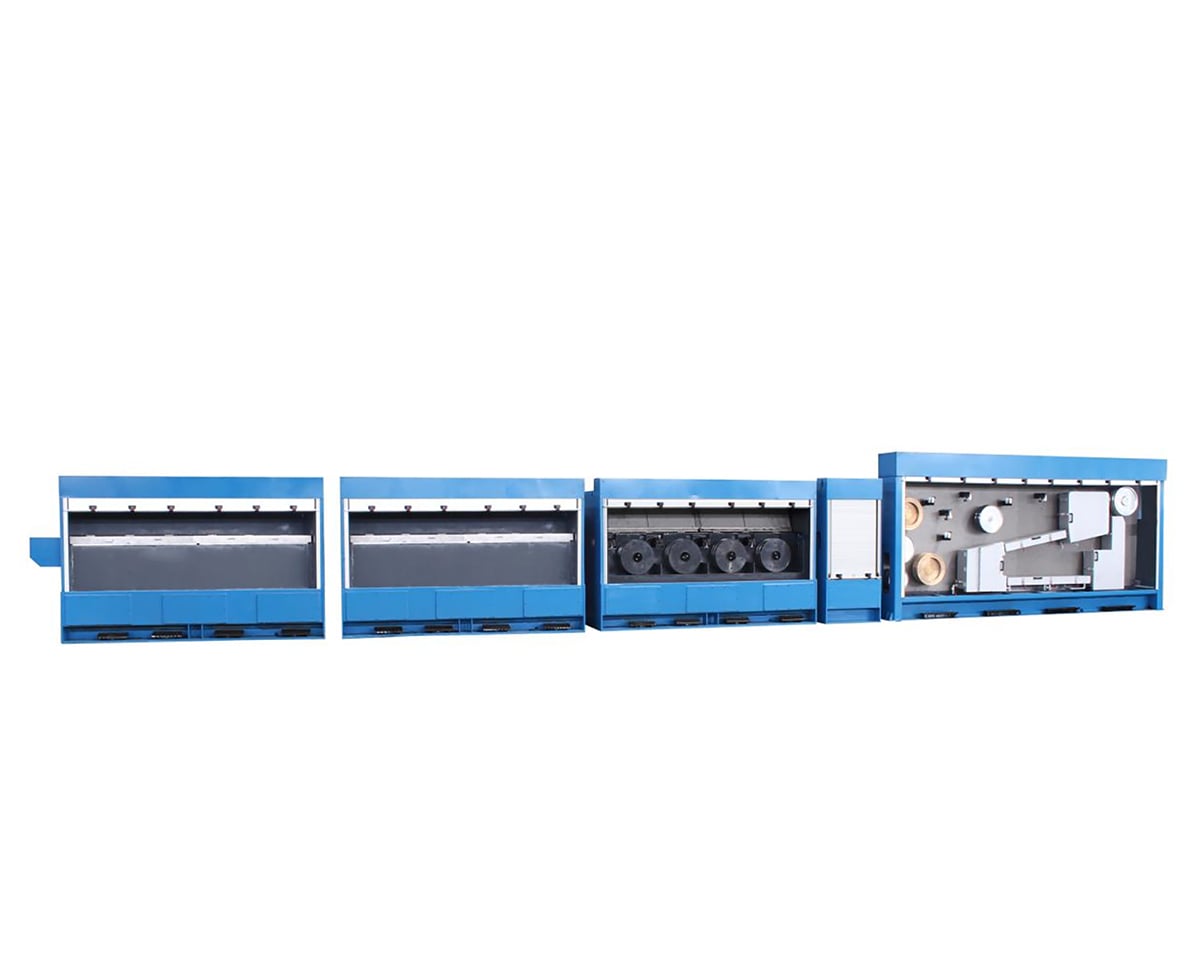
Производительность многопроволочная волочильная машина зависит от нескольких взаимосвязанных факторов, которые напрямую влияют на качество продукции, производительность и эксплуатационную эффективность. Понимание этих факторов, определяющих производительность, имеет решающее значение для производителей, стремящихся оптимизировать свои возможности по производству проволоки и сохранить конкурентное преимущество в промышленном секторе. Сложность современной обработки проволоки требует точного контроля над множеством переменных, каждая из которых влияет как на конечные характеристики продукта, так и на экономику производства.
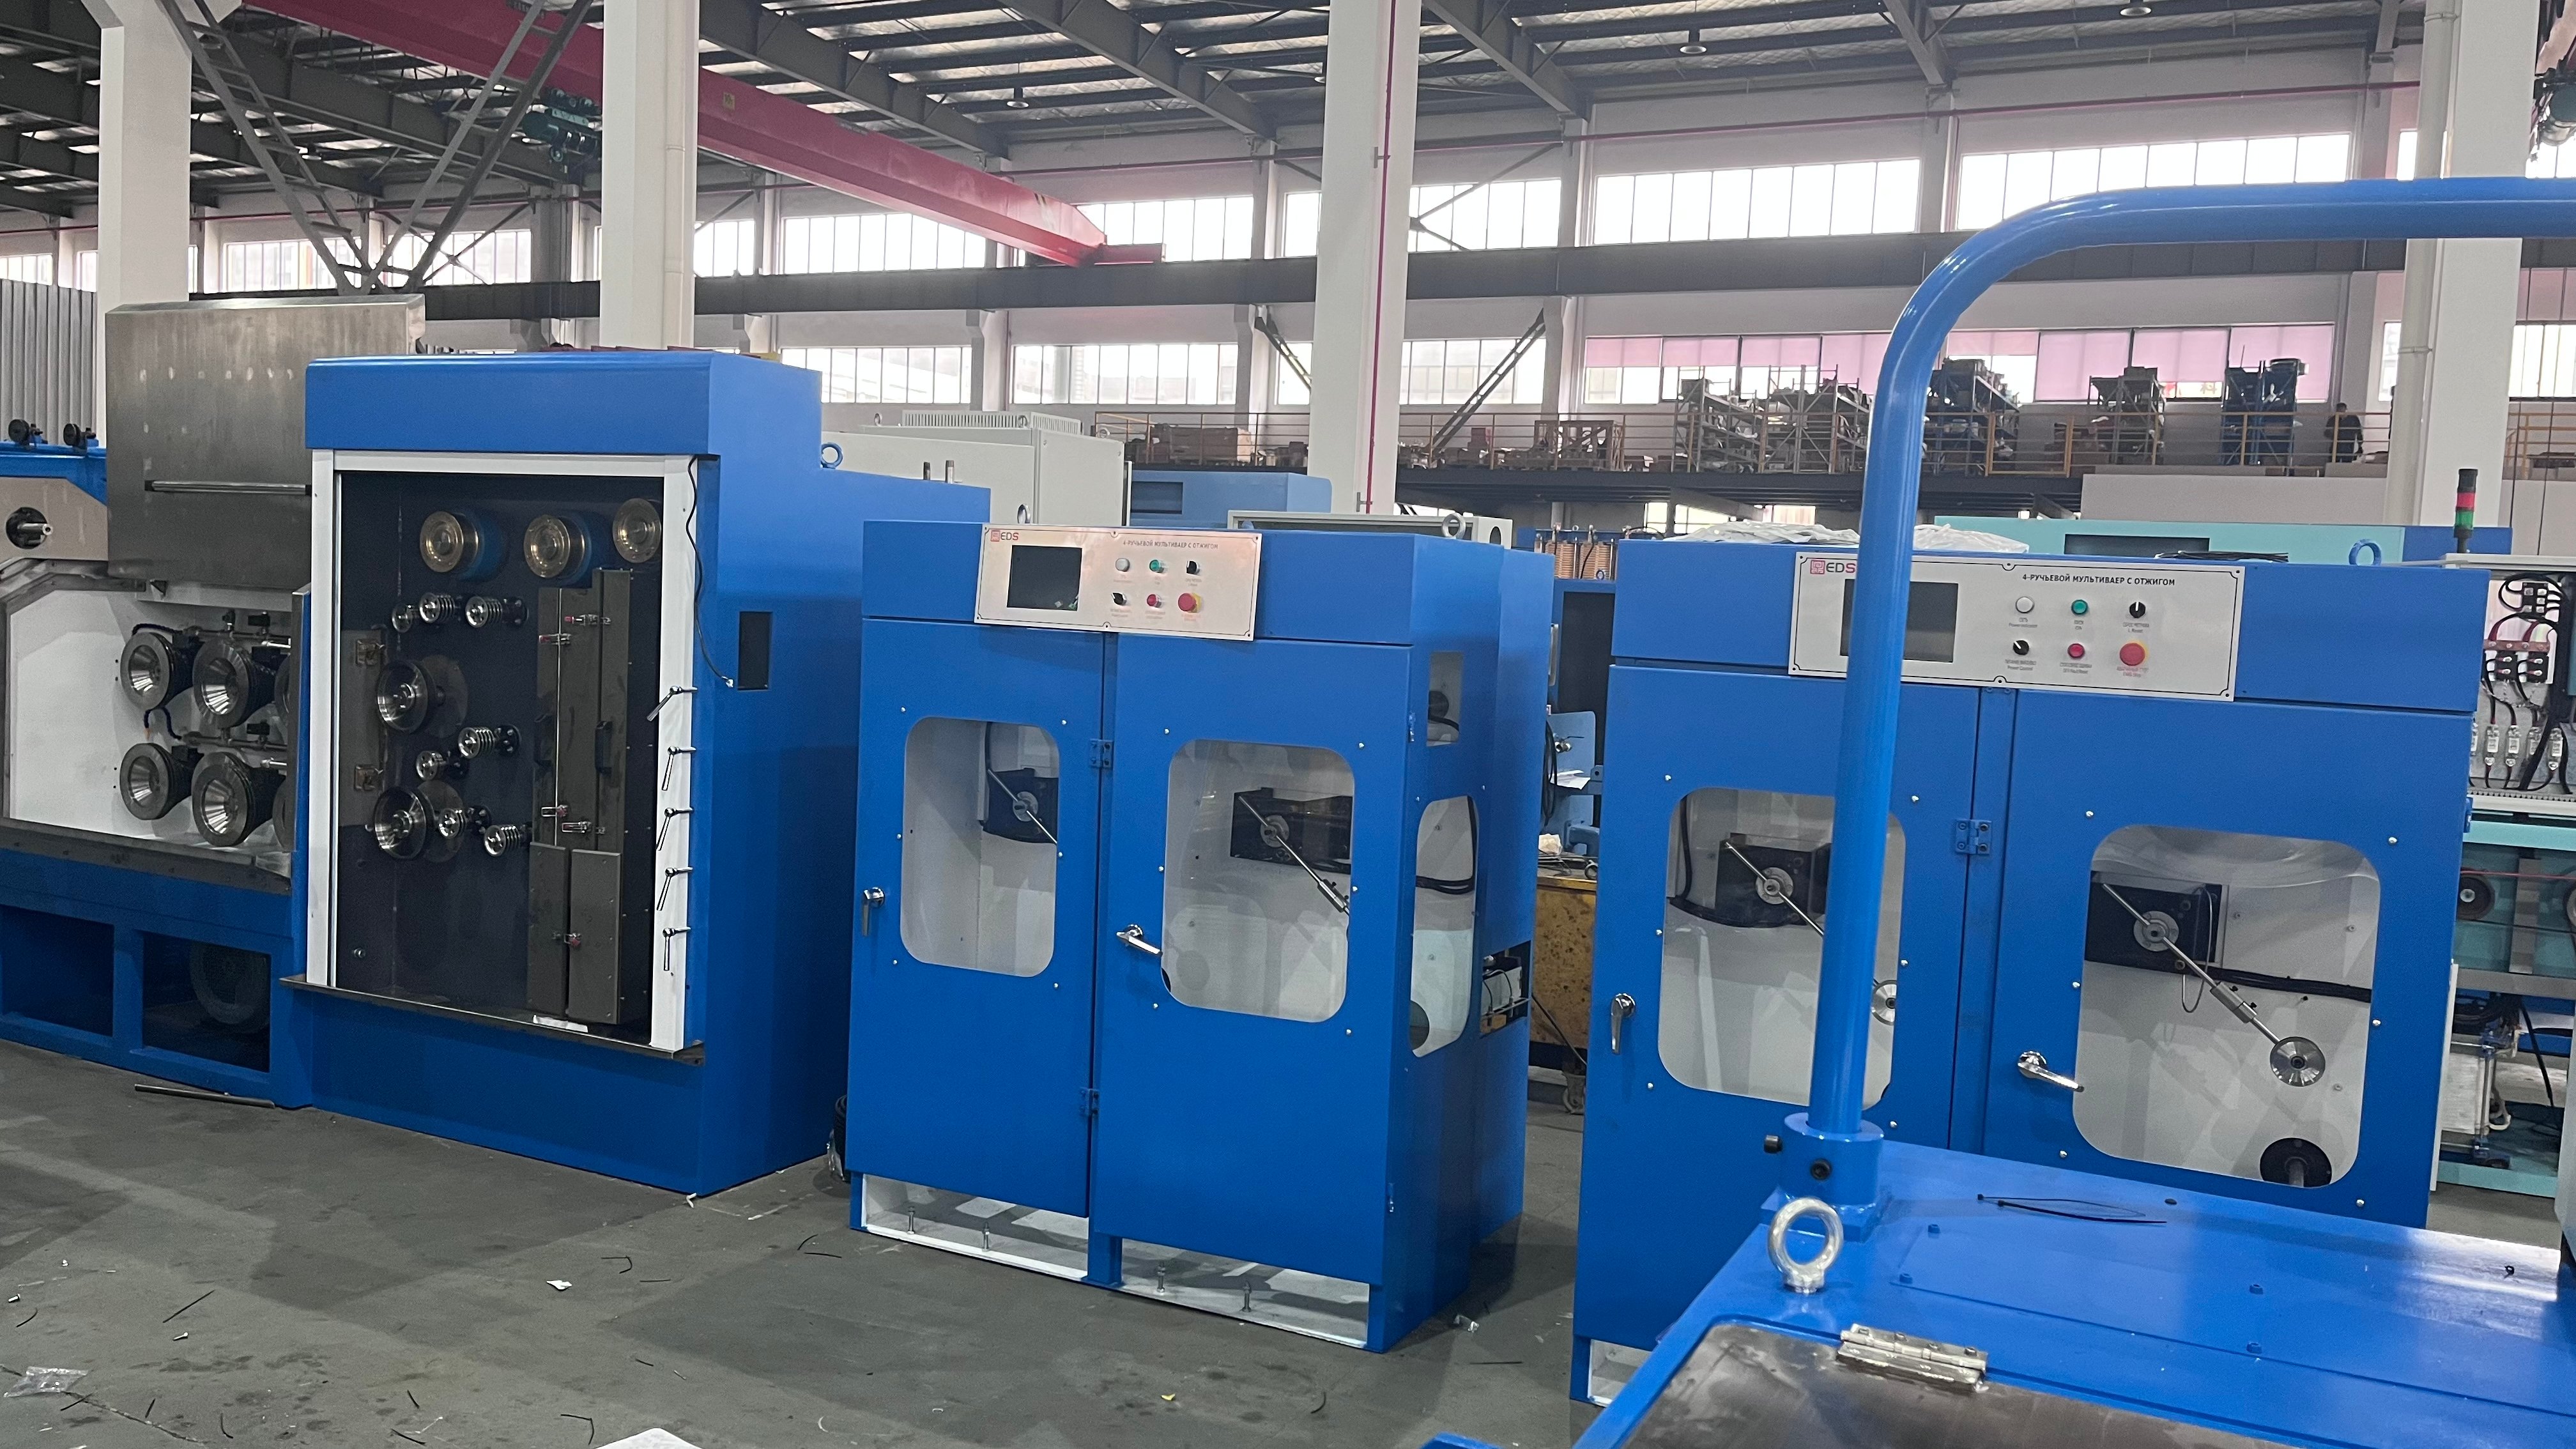
Технические характеристики оборудования и эксплуатационные параметры составляют основу производительности волочения проволоки. Правильно функционирующая многопроволочная волочильная машина требует тщательного внимания к механической выравненности, контролю натяжения и стабильности потока материала. Внедрение технологий автоматизации трансформировало обработку проволоки, обеспечив мониторинг в реальном времени, автоматическую регулировку скорости и возможности прогнозирующего технического обслуживания, что значительно повышает надёжность и качество выпускаемой продукции.
Конструирование станка и механическая конфигурация
Матрицы для волочения проволоки и контроль диаметра
Конфигурация матриц в многонитевом станке для волочения определяет конечный диаметр проволоки и качество её поверхности. На каждом этапе волочения поперечное сечение проволоки последовательно уменьшается, а точность выравнивания матриц напрямую влияет на характер течения материала и однородность готового изделия. Современные станки используют несколько матриц, расположенных последовательно, что позволяет одновременно обрабатывать несколько проволок при сохранении заданных допусков по диаметру для всех нитей.
Износ матриц — критически важный фактор, влияющий на эффективность волочения проволоки. При постоянном трении материала о рабочую поверхность матрицы их геометрия постепенно изменяется, что приводит к отклонению размеров готового изделия. Регулярное техническое обслуживание матриц и своевременная их замена являются обязательными мероприятиями по техническому обслуживанию, обеспечивающими стабильность качества продукции и предотвращающими дорогостоящие простои производства.
Мощность двигателя и характеристики приводной системы
Мощность двигателя и архитектура приводной системы многониточной волочильной машины определяют максимальную скорость производства и способность к длительной работе под нагрузкой. Более высокие номинальные значения мощности позволяют увеличить скорость обработки проволоки, что напрямую повышает производительность и улучшает экономические показатели производства. Двигатели с частотным управлением и инвертерным приводом обеспечивают автоматизацию, оптимизирующую энергопотребление и позволяющую гибко регулировать скорость в зависимости от диаметра и материала проволоки.
Передаточные числа и КПД трансмиссии также существенно влияют на общую производительность станка. Правильно обслуживаемые приводные системы минимизируют механические потери и обеспечивают стабильную передачу крутящего момента на волочильный шпиндель, поддерживая равномерное натяжение проволоки во всех каналах обработки.
Свойства материалов и параметры обработки
Характеристики материала проволоки и интеграция отжига
Свойства исходного материала напрямую влияют на поведение проволоки при волочении и определяют механические характеристики готового изделия. Состав стали, начальная твёрдость и состояние поверхности влияют на требуемые усилия при волочении и достижимые степени редукции в процессе обработки проволоки. Материалы, требующие значительного упрочнения при деформации, выигрывают от возможностей непрерывного отжига, встроенных в современные станки: отжиг ослабляет проволоку между этапами волочения и позволяет достичь большей суммарной степени редукции.
Контроль температуры отжига представляет собой сложную задачу автоматизации, напрямую влияющую на пластичность проволоки и её конечные механические свойства. Стабильный отжиг между этапами волочения предотвращает хрупкость материала и обеспечивает постоянство усилий при волочении, что позволяет многоступенчатому волочильному станку поддерживать оптимальные скорости обработки и высокое качество продукции.
Подача смазки и охлаждающей жидкости
Эффективная смазка при обработке проволоки снижает требуемое усилие протяжки, минимизирует износ матриц и улучшает характеристики поверхности. Выбор смазочно-охлаждающей жидкости и её расход напрямую влияют на трение между проволокой и протяжными матрицами, что сказывается как на производительности оборудования, так и на качестве продукции. Автоматизированные системы контроля и регулирования концентрации охлаждающей жидкости обеспечивают стабильную смазку в течение длительных циклов производства.
Управление температурой за счёт циркуляции охлаждающей жидкости предотвращает чрезмерное нагревание при высокоскоростной обработке проволоки. Правильный тепловой контроль сохраняет свойства материала и геометрию матриц, что напрямую способствует стабильной работе оборудования и однородности продукции.
Технологии автоматизации и управление процессом
Системы мониторинга и обратной связи в реальном времени
Современные возможности автоматизации обеспечивают непрерывный контроль критических параметров на всех этапах обработки проволоки. Датчики, измеряющие натяжение, скорость и температуру, предоставляют данные в реальном времени, которые системы автоматизации используют для поддержания оптимальных условий волочения и выявления возникающих проблем до того, как они повлияют на качество продукции. Такой прогнозирующий подход к мониторингу значительно снижает уровень брака и увеличивает срок службы оборудования.
Интеграция автоматизации с системами управления многонитевыми станками для волочения проволоки позволяет автоматически регулировать частоту вращения двигателей, интенсивность охлаждения матриц и подачу смазки в зависимости от измеренных технологических параметров. Такая динамическая оптимизация обеспечивает стабильное соответствие продукции заданным спецификациям при длительных циклах производства и при работе с различными типами материалов, что даёт производителям те преимущества в производительности, которых они ожидают от современного оборудования для волочения проволоки.
Производственная мощность и оптимизация производительности
Одновременная обработка нескольких проволок обеспечивает накопительный эффект повышения эффективности, что улучшает общую экономическую эффективность производства. Координация автоматизированных систем гарантирует сбалансированную загрузку всех технологических каналов и предотвращает отклонение отдельных проволок, которое могло бы нарушить стабильность качества продукции. Современные системы управления справляются со сложностью многопроволочных операций, обеспечивая более высокие коэффициенты использования оборудования и более быструю смену продукции.
Производительность зависит от бесперебойной интеграции операций волочения, отжига и отделки проволоки. Автоматизированные системы, координирующие эти этапы, устраняют узкие места и максимизируют эффективность всего цикла обработки проволоки. Такой комплексный подход к оптимизации производства напрямую способствует повышению производительности оборудования и конкурентоспособной производственной мощности.
ЧаВО
Какие основные факторы определяют качество продукции, получаемой на многопроволочной машине для волочения?
Качество выходного продукта зависит от точности матриц, однородности материала, правильного нанесения смазки и эффективных систем автоматического управления. Единообразие диаметра всех проводов, обрабатываемых одновременно, требует точного контроля натяжения и синхронизации скорости вращения двигателей. Регулярное техническое обслуживание протяжных матриц и стабильный отжиг между этапами обеспечивают требуемые конечными пользователями механические свойства и параметры поверхности готового провода. продукты .
Как автоматизация повышает эффективность обработки провода?
Автоматизация обеспечивает мониторинг в реальном времени таких критических параметров, как натяжение, скорость, температура и другие, на всех этапах обработки провода. Системы автоматической коррекции немедленно реагируют на отклонения в процессе, поддерживая оптимальные условия протяжки, что сохраняет качество продукции и позволяет работать на высоких скоростях без перерывов. Такая непрерывная оптимизация снижает количество брака, увеличивает срок службы оборудования и повышает общую производительность по сравнению с ручным управлением.
Какую роль играет непрерывный отжиг в повышении эффективности станка для многонитевого волочения?
Непрерывный отжиг между стадиями волочения смягчает материал, упрочнённый деформацией, снижает требуемое усилие волочения и позволяет достичь большего суммарного уменьшения поперечного сечения. Эта возможность позволяет станку для многонитевого волочения обеспечивать более высокие суммарные степени редукции без возникновения хрупкости материала или чрезмерного износа матриц. Интегрированные системы отжига с точным контролем температуры способствуют увеличению скорости производства и одновременно обеспечивают превосходные механические свойства готового провода.

