 EN



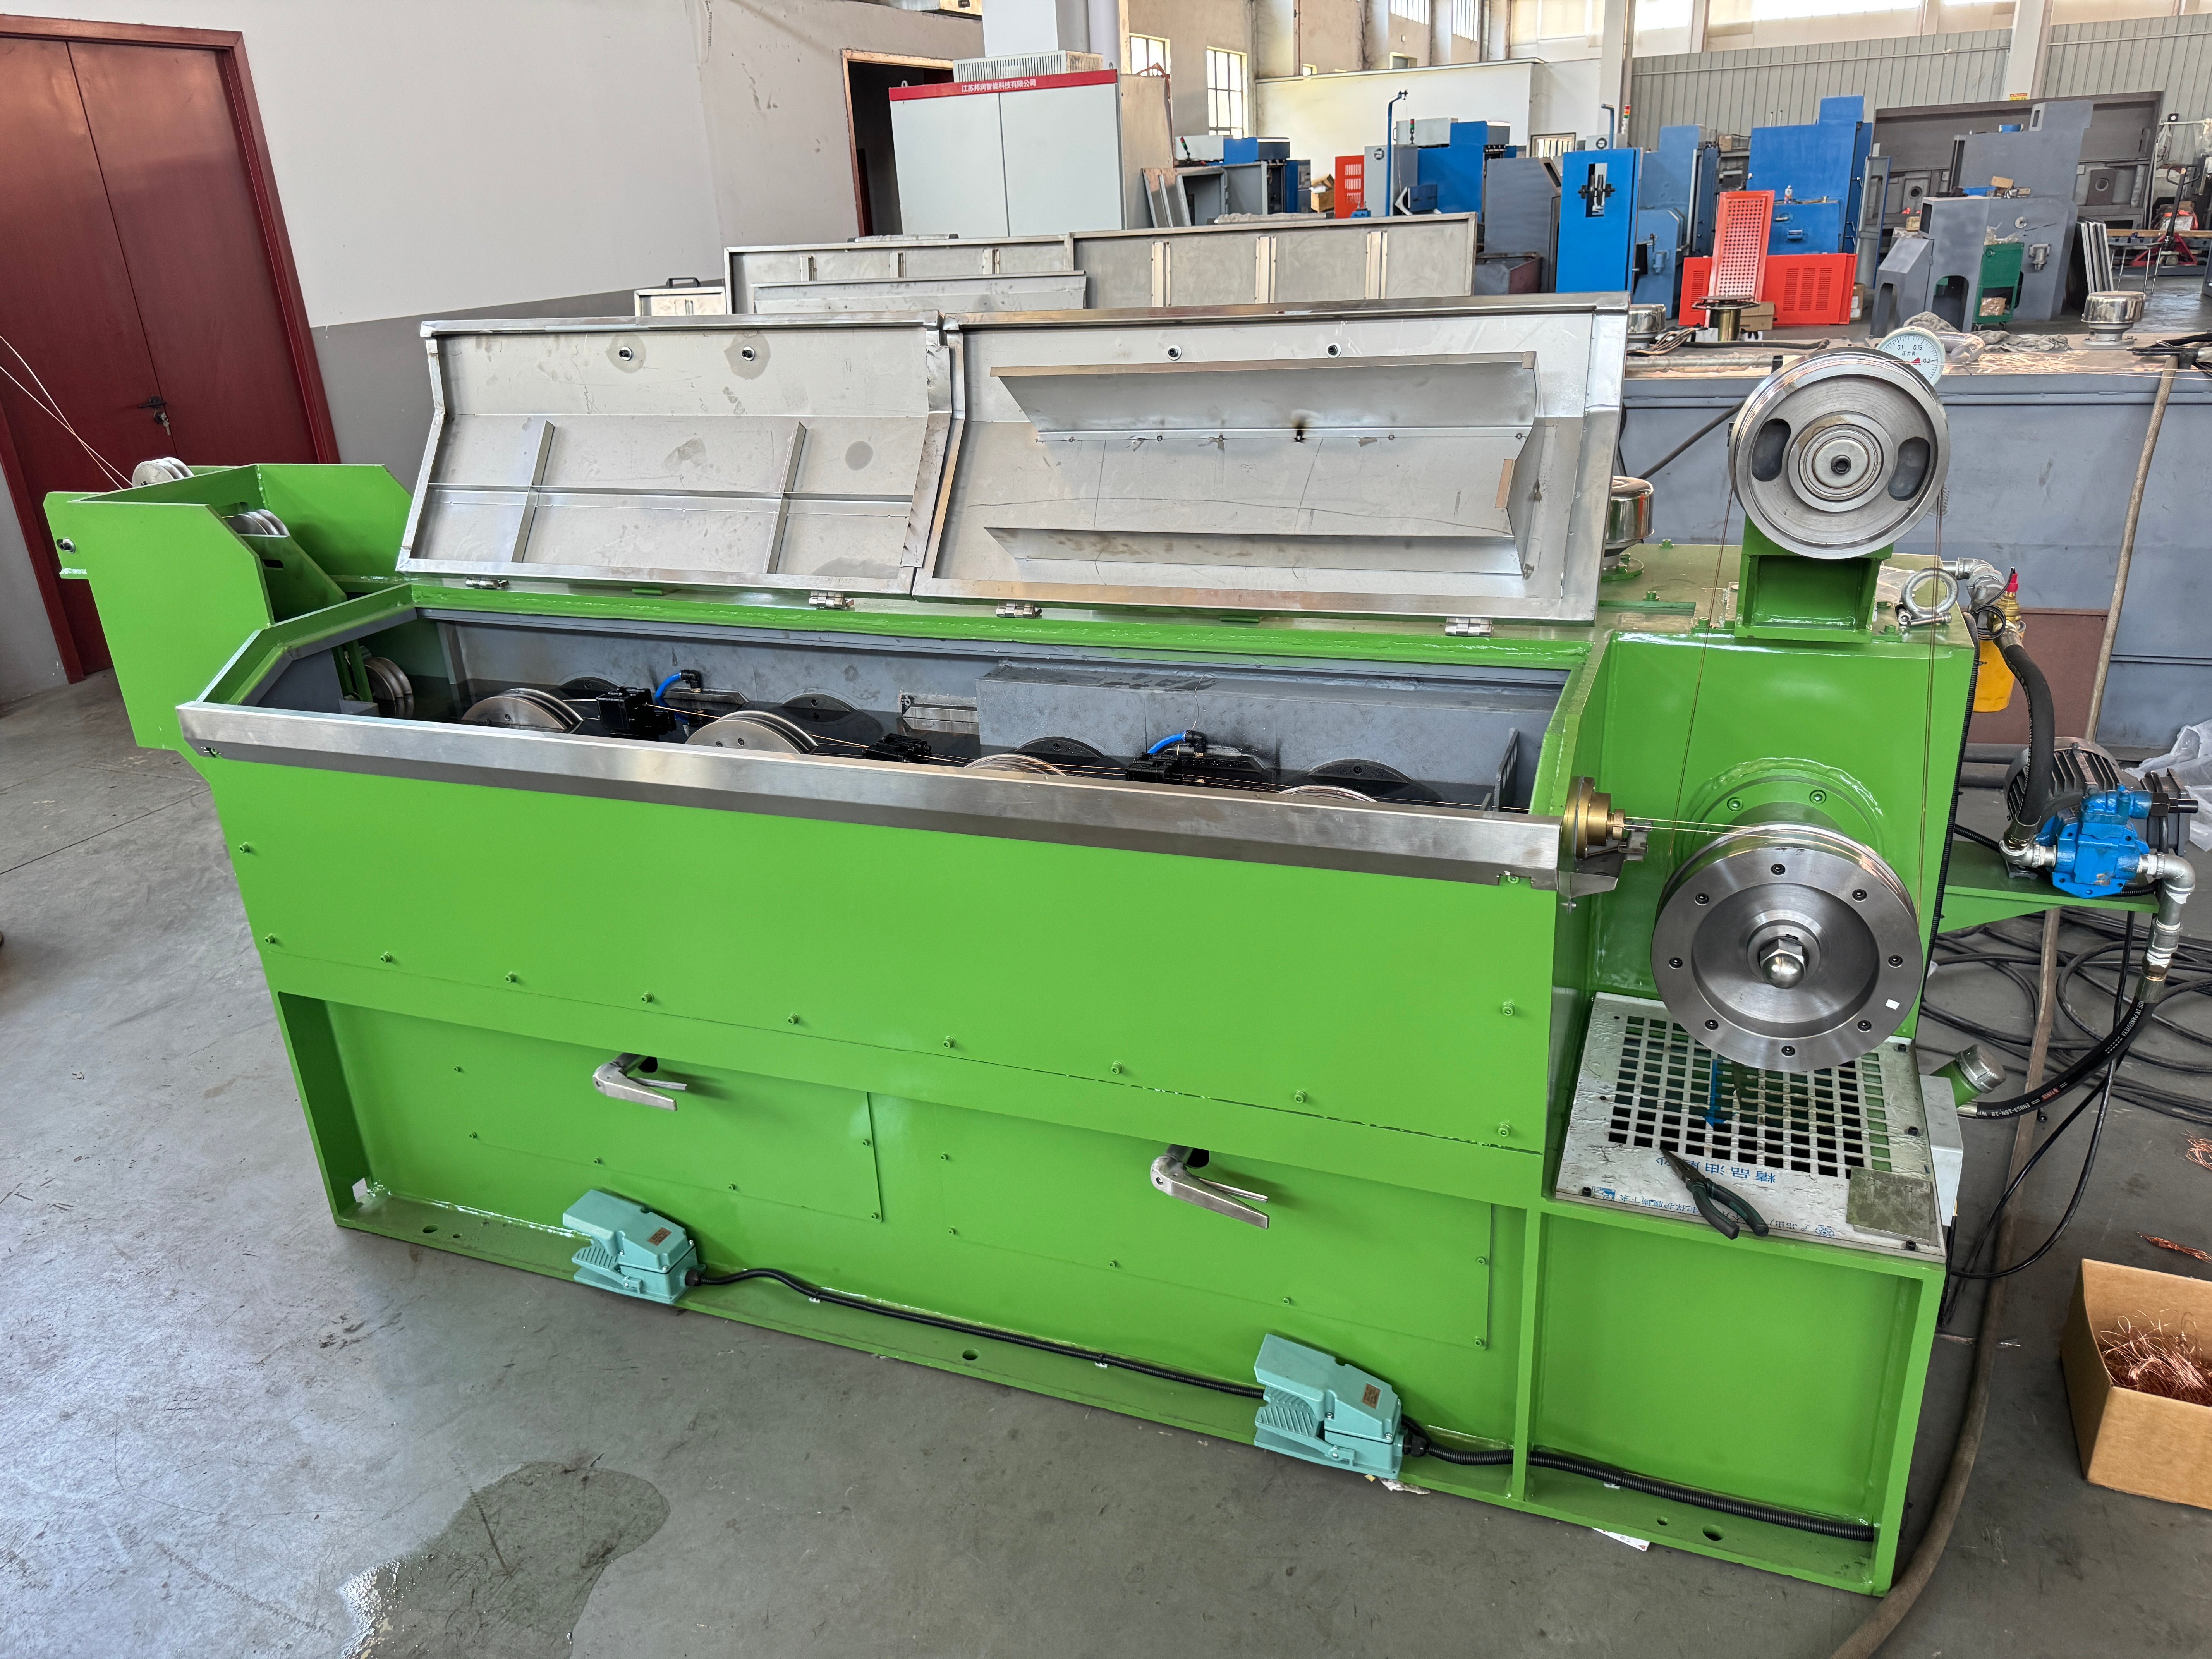
高品質なアルミニウム線材を製造するには、各工程における精度・一貫性・専門的な制御が不可欠です。 アルミ線引き延ばし機 アルミニウム線材ドローイング機は、このプロセスの核となる設備であり、原材料のアルミニウムを工業用・商業用の用途に適した均一で欠陥のない導体材料へと変換します。完成したアルミニウム導体の品質は、使用するドローイング設備の運用状況および生産全工程にわたる制御水準を如実に反映します。
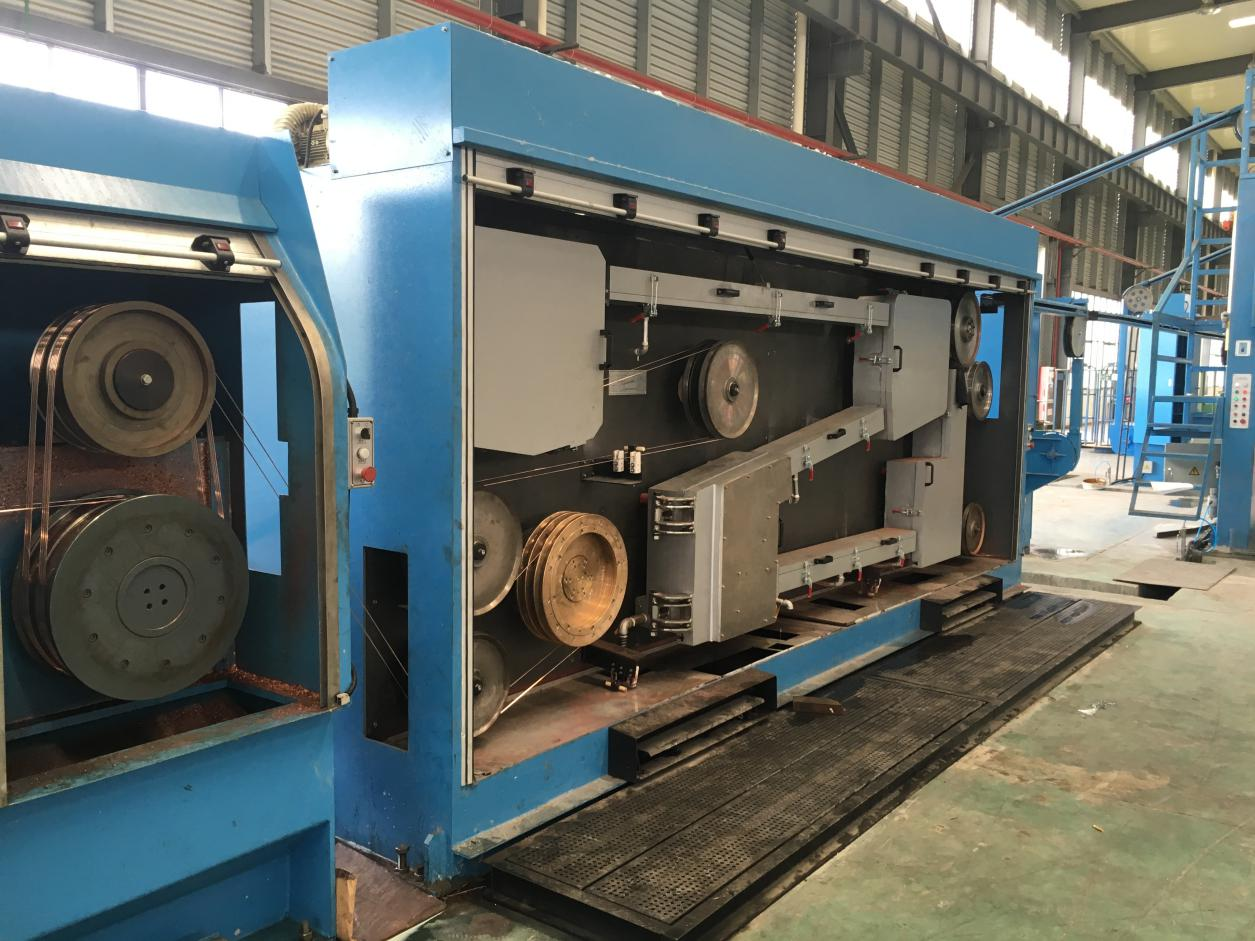
アルミニウム線材製造における品質向上は偶然ではなく、体系的な工程管理・設備の最適化・継続的なモニタリングによって実現されます。こうした基本を習得した企業は、製品の一貫性を高め、ロスを削減し、不良率を低下させ、競争力を強化しています。本ガイドでは、アルミニウム線材ドローイング機を用いた生産品質の最大化に向けた必須戦略について解説します。
ダイスの設計および材質仕様の最適化
最適なダイ構成の選定
ダイは、アルミニウム素材が完成品の導体へと変形する際の極めて重要な接触面です。ダイの形状は、ワイヤ表面の品質、寸法精度、機械的特性を直接左右します。不適切に設計されたダイを用いて製造されたアルミニウム導体は、表面の凹凸、微小亀裂、断面形状のばらつきなどの欠陥を呈し、これらはすべて電気的性能や後工程での加工性を損ないます。お客様のアルミニウム線材引抜機仕様に厳密に適合した高精度設計のダイへの投資により、すべての引抜工程で一貫性があり、欠陥のない材料を安定して生産できます。
ダイスの摩耗監視も同様に重要です。ダイスが経年劣化すると、表面仕上げが徐々に劣化し、その結果、アルミニウム導体に微細な欠陥が転写されます。生産量および材料通過量に基づいて予防的な交換スケジュールを確立することで、品質低下が製品に影響を及ぼす前にそれを防ぐことができます。多くのトップメーカーでは、目に見える摩耗が現れる前にダイスを交換しており、すべての生産ロットにおいて一貫した表面品質を維持しています。
アルミニウム材の純度と前処理
アルミニウム線材引抜機に投入されるアルミニウム原料は、最終製品の品質に直接影響を与えます。酸化物を含む不純物や異物が極めて少ない高純度アルミニウムを使用すれば、表面が滑らかで電気的特性に優れた導体材料が得られます。引抜前のアルミニウム原料の検査およびフィルターによる不純物除去により、表面欠陥や設備損傷の原因となる異物を事前に排除できます。また、表面の洗浄・処理工程によって、潤滑剤の付着性およびダイスとの接触状態が最適化され、アルミニウム導体の品質安定性が向上します。
厳格な工程管理を実施する
速度と張力の管理
高品質なアルミニウム導体を安定して製造するには、工程の精密な制御が不可欠です。引抜速度は、お客様のアルミニウム線材引抜機に応じて最適化する必要があります。速度が速すぎると材料に過度な応力がかかり、表面粗さなどの不良が生じます。一方、速度が遅すぎると生産能力が無駄になり、品質向上の効果も得られません。また、各引抜段階における張力管理を適切に行うことで、材料の均一な延性を確保し、断線や直径ばらつきを防ぐことができます。
最新の工程制御システムでは、引抜パラメーターを常時監視し、あらかじめ設定された許容範囲内で自動的に速度および張力を調整します。このリアルタイムのフィードバック制御により、品質への影響が出る前にずれを防止できます。アルミニウム線材引抜機に自動工程制御を導入した企業では、手動によるパラメーター調整と比較して、不良率の大幅な低減と寸法精度の向上が報告されています。
潤滑・冷却戦略
効果的な潤滑により、アルミニウム導体とダイス間の摩擦が低減され、発熱量が抑えられ、表面損傷が防止されます。アルミニウム線材引抜機専用の引抜剤は、一定の濃度で均一に供給・管理する必要があります。また、引抜時の温度制御も極めて重要です。過度な加熱はアルミニウムの軟化や機械的特性の低下を招き、一方で冷却不足はダイスの摩耗や表面欠陥の増加を引き起こします。
潤滑システムの定期的な保守点検により、生産全工程を通じて適切な潤滑油供給、フィルター機能および温度安定性が確保されます。汚染または劣化した潤滑油を使用すると、引抜工程の品質が損なわれ、アルミニウム導体に微粒子が付着してしまい、最終製品の品質基準を満たすために追加の仕上げ工程が必要になる場合があります。多くのメーカーでは、アルミニウム線材引抜機に自動潤滑監視機能を導入し、潤滑油の状態を常時最適に保っています。
品質保証体制の確立と継続的監視
工程内品質検査
直径のリアルタイム計測、表面検査、電気特性試験により、品質のばらつきを即座に検出し、大量の材料ロスが発生する前に迅速な工程修正を可能にします。アルミニウム線材引抜機の制御装置と連携した最新式検査システムは、寸法精度および表面粗さについて継続的なフィードバックを提供します。製造初期段階で欠陥を検出することで、後工程でのコスト増加を防ぎ、製品の信頼性を守ります。
引張強さ、延性、電気伝導率、表面粗さについて仕様限界を定めることで、すべてのアルミニウム導体ロットに対して定量可能な品質基準を設定します。これらの測定結果を文書化することで、品質確認および顧客の規格適合性を証明するためのトレーサビリティ記録が得られます。特に航空宇宙分野や電力 utility 分野では、導体の性能がミッションクリティカルであるため、こうした記録が極めて重要です。
装置の保守とキャリブレーション
予防保守のスケジュールを実施することで、アルミニウム線材引抜機を最高の効率と一貫性で稼働させることができます。張力センサーや速度測定装置、検査機器の定期的なキャリブレーションにより、計測精度が確保されます。摩耗した部品は徐々に品質のばらつきを引き起こし、製品品質を低下させます。ベアリング、ドライブベルト、プーリーなどの部品を体系的に交換することで、機器の精度を維持し、予期せぬ品質不良を未然に防ぐことができます。
設備の正しい操作方法、パラメーター調整、トラブルシューティング手順に関するオペレーター教育は、品質の安定的向上に不可欠です。十分な訓練を受けたスタッフは、設備のずれや材料の異常といった初期兆候を早期に察知し、重大な品質問題が発生する前に是正措置を講じます。新しい工程管理技術や品質基準に関する定期的なスキルアップ研修を実施することで、チーム全体が業界のベストプラクティスと連携した運営を継続できます。
よくある質問
ワイヤードローイング機で製造されたアルミニウム導体に表面欠陥が生じる原因は何ですか?
表面欠陥は通常、ダイスの摩耗、潤滑不足、引抜速度の不適切さ、原料の汚染、または引抜工程中の冷却不足によって生じます。定期的なダイス点検、潤滑システムの継続的な保守、および適切な工程制御設定により、こうした問題を最小限に抑え、アルミニウム導体の滑らかな出力を確保できます。
工程制御は、アルミニウム線材引抜機の出力品質をどのように向上させますか?
自動工程制御システムは、引抜速度、張力、潤滑を厳密な許容範囲内に維持し、欠陥を引き起こすパラメーターのずれを防止します。リアルタイム監視により、異常を即座に検出し、品質が損なわれる前に迅速な調整が可能です。この一貫性により、アルミニウム導体の寸法精度、表面粗さ、機械的特性が向上します。
アルミニウム線材引抜機のダイスはどのくらいの頻度で交換すべきですか?
ダイスの交換頻度は、加工する材料の体積、アルミニウム合金の組成、および要求される品質仕様によって異なります。多くのメーカーでは、目視で摩耗が確認されるのを待つのではなく、生産トン数に基づいた予防的な交換スケジュールを定めており、これによりすべてのロットでアルミニウム導体の品質を一貫して確保し、予期せぬダウンタイムを防止しています。

