 EN



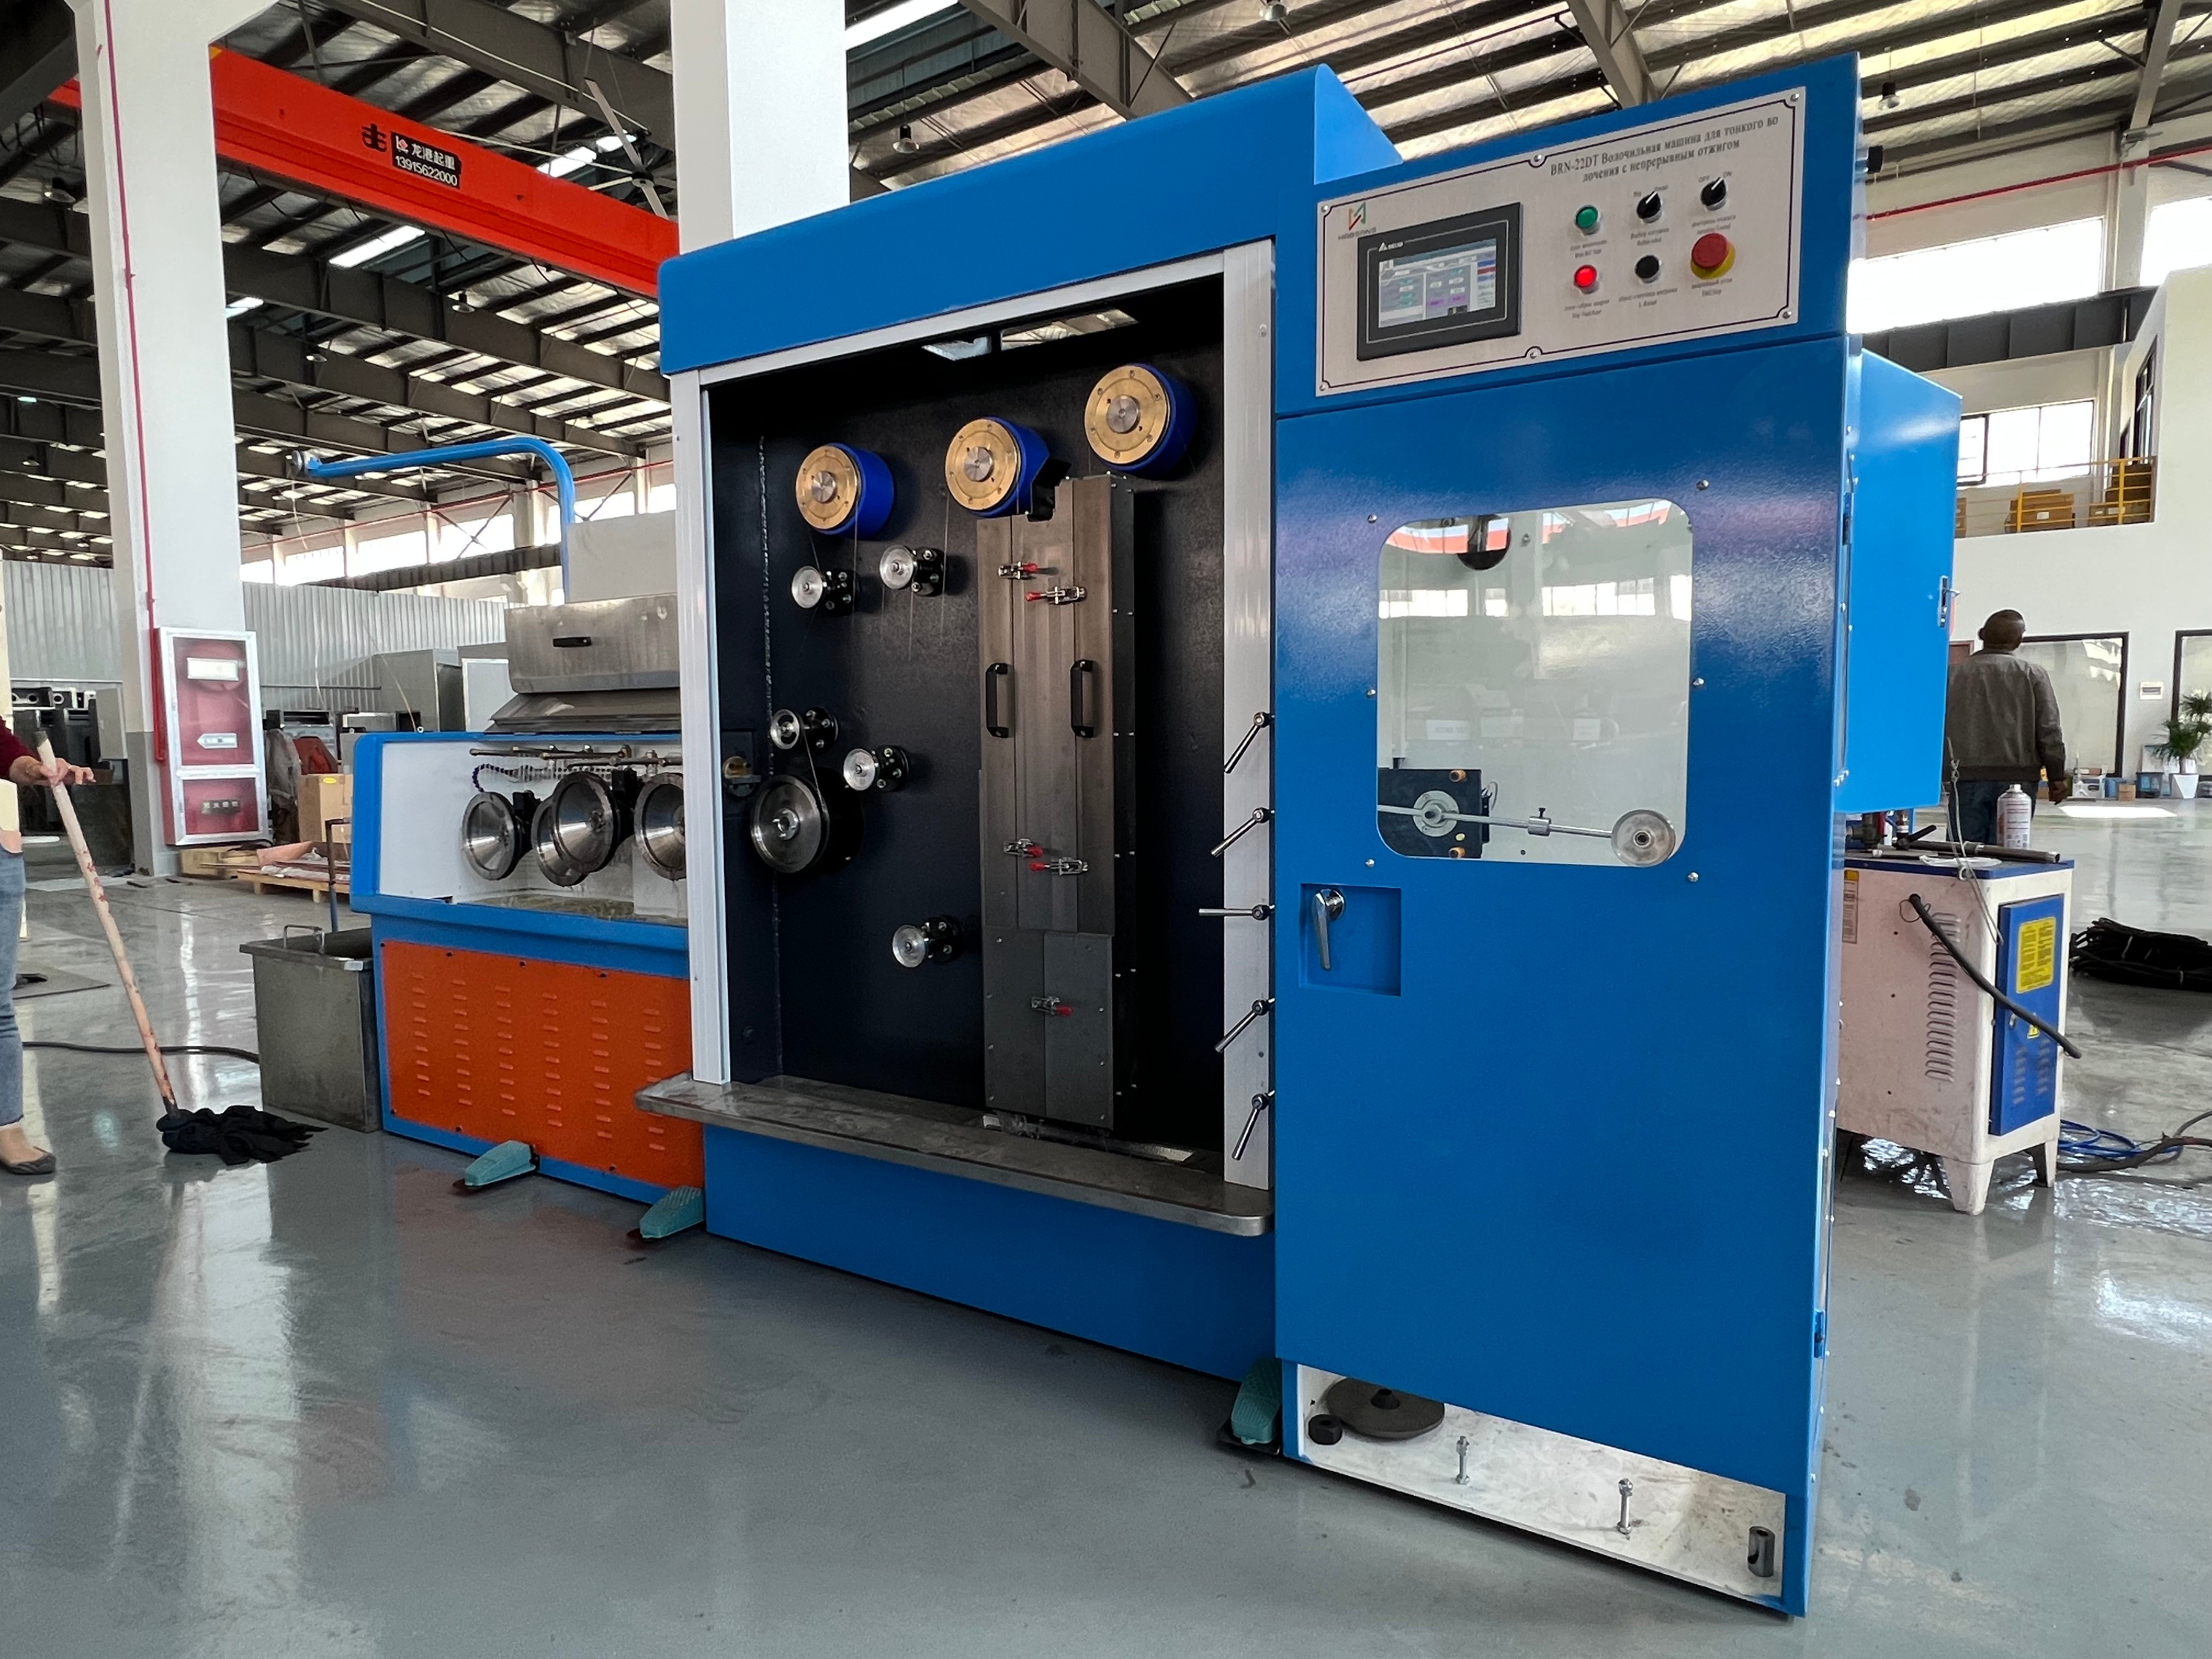
Поддержание стабильности во время высокоскоростных операций волочения проволоки имеет решающее значение для обеспечения качества продукции, минимизации обрывов и максимизации эффективности в современных производственных условиях. машиной для высокоскоростной протяжки проволоки требует точного контроля над несколькими эксплуатационными параметрами для достижения стабильных результатов при повышенных скоростях. Без надлежащего управления стабильностью производители сталкиваются с увеличением простоев, отходов материала и снижением объёмов выпуска.
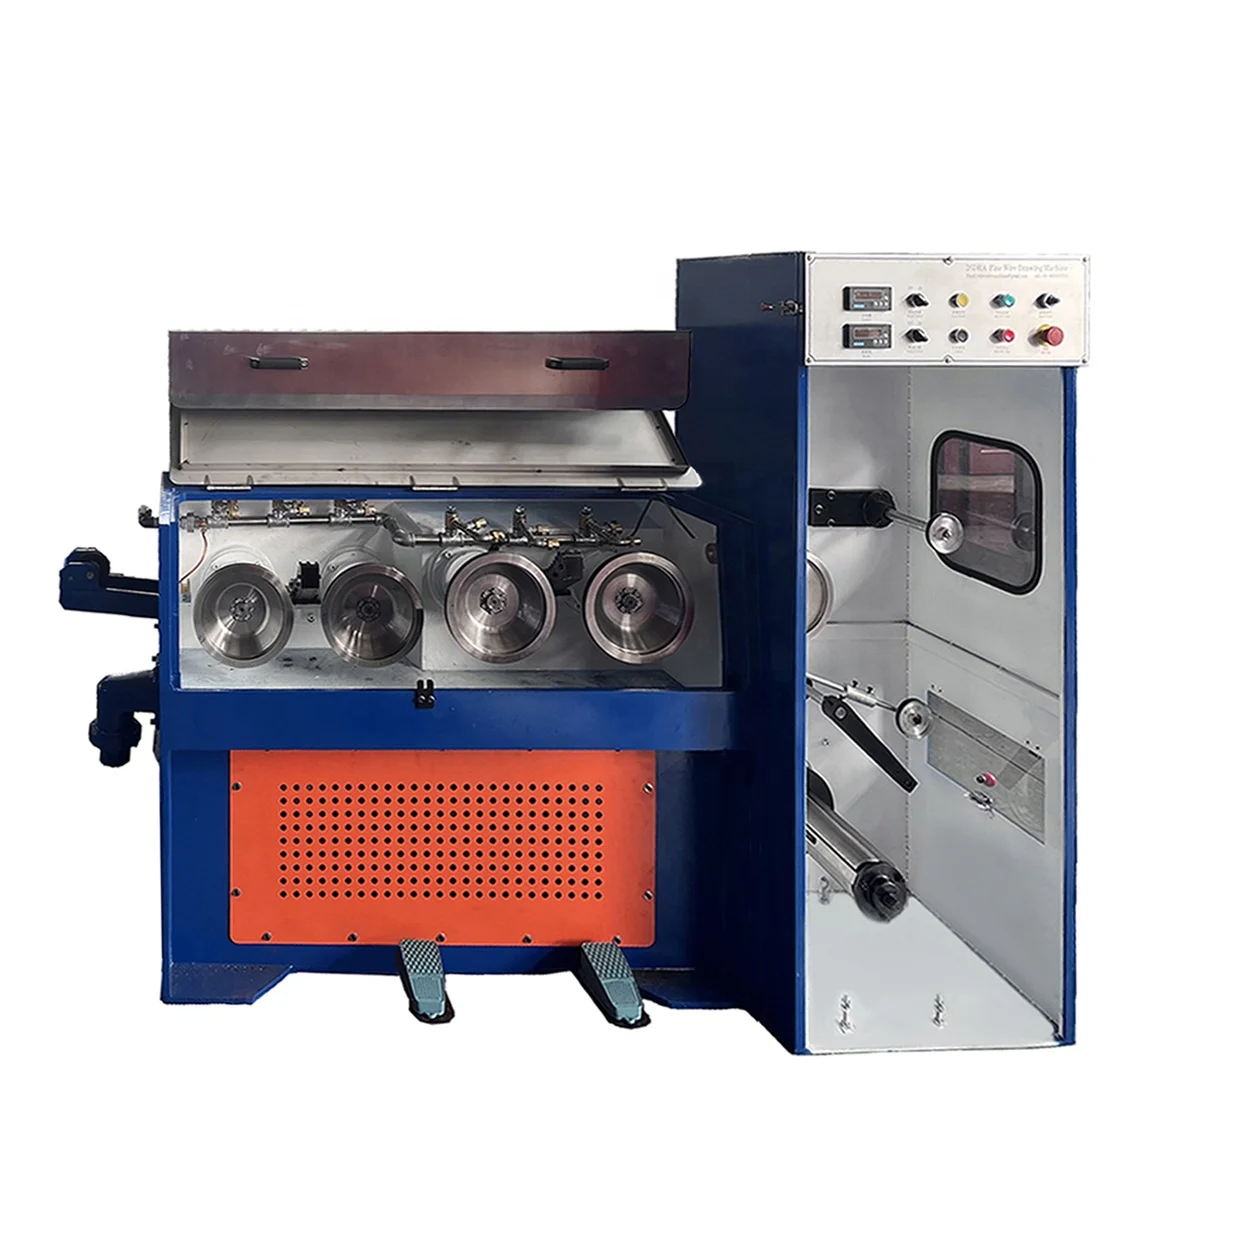
Понимание механических и эксплуатационных основ контроля стабильности позволяет операторам и инженерам оптимизировать скорость волочения, сохраняя целостность продукции. Стабильность при высокоскоростных операциях включает управление натяжением проволоки, выравнивание матриц, регулирование температуры и постоянство смазки. Каждый из этих факторов напрямую влияет на общую производительность выпускаемой продукции и срок службы компонентов оборудования.
Механическое выравнивание и работа матриц
Точная установка матрицы
Правильная центровка матрицы представляет собой один из наиболее важных факторов стабильности при работе любого высокоскоростного станка для волочения проволоки. Нецентровка приводит к неравномерному распределению давления по поперечному сечению проволоки, вызывая дефекты поверхности, отклонения по диаметру и нестабильные механические свойства. Для обеспечения точного положения матрицы требуются регулярная калибровка и измерительные процедуры, гарантирующие строгое совпадение осевой линии матрицы с траекторией проволоки. Операторы должны контролировать характер износа матриц и заменять их в соответствии со спецификациями производителя, поскольку изношенные матрицы не способны поддерживать размерную точность независимо от других мер контроля.
Взаимосвязь между геометрией матрицы и скоростью протяжки напрямую влияет на стабильность процесса. По мере увеличения скорости протяжки допустимый диапазон несоосности значительно сужается, что делает точную центровку ещё более критичной. Современные высокоскоростные станки для волочения проволоки оснащены датчиками центровки и системами автоматической компенсации, которые обнаруживают смещение положения и корректируют его в режиме реального времени. Такие системы повышают как стабильность процесса, так и производительность, предотвращая катастрофические отказы и обеспечивая постоянную скорость протяжки в течение длительных производственных циклов.
Техническое обслуживание прижимного ролика
Барабаны-капстаны регулируют перемещение проволоки через волочильные матрицы и напрямую влияют на стабильность скорости волочения. Повреждение поверхности, неравномерный износ или дисбаланс барабанов-капстанов вызывают проскальзывание проволоки и колебания скорости, что приводит к нестабильности всего процесса волочения. Регулярный осмотр состояния барабанов, текстуры их поверхности и функционирования подшипников предотвращает возникновение этих проблем и сохраняет стабильность производственного выхода. Соблюдение графиков технического обслуживания обеспечивает поддержание заданного диаметра и требуемой шероховатости поверхности барабанов на протяжении всего срока их службы.
Системы контроля натяжения и смазки
Управление натяжением проволоки
Постоянное натяжение проволоки по всей зоне волочения имеет решающее значение для стабильной работы на высоких скоростях. Избыточное натяжение приводит к преждевременному обрыву проволоки и ускоренному износу фильер, тогда как недостаточное натяжение вызывает отклонение проволоки от заданной траектории и нестабильность её диаметра. Системы регулирования натяжения должны динамически реагировать на изменения скорости волочения и свойств проволоки, чтобы поддерживать оптимальный диапазон натяжения в ходе непрерывного производства. Высокоскоростной станок для волочения проволоки с электронным контролем натяжения способен выявлять отклонения уже в первые миллисекунды и соответствующим образом корректировать скорость тянущего барабана, обеспечивая стабильность как самого процесса, так и показателей производственного выхода.
Измерение натяжения, как правило, выполняется в нескольких точках по траектории проволоки для выявления локализованных зон концентрации напряжений. Такой многоуровневый подход позволяет операторам определить источник нестабильности и внести целенаправленные корректировки. Правильное натяжение создаёт стабильную среду для волочения, при которой проволока движется предсказуемо через фильеру, что снижает поверхностные неровности и значительно увеличивает срок службы фильеры. По мере роста скорости волочения поддержание точного натяжения становится ещё более важным, поскольку любые отклонения резко усиливаются при высоких скоростях.
Выбор и нанесение смазочного материала
Качество смазки напрямую влияет на стабильность высокоскоростного волочения проволоки и срок службы оборудования. Правильно подобранная смазка снижает трение в зоне контакта матрицы и проволоки, минимизирует выделение тепла и улучшает качество поверхности готовой проволоки. Для высокоскоростных станков волочения требуются специализированные смазочные материалы, разработанные специально для повышенных скоростей волочения: стандартные смазки могут деградировать под термическим воздействием или не обеспечивать достаточную прочность масляной плёнки при высоких скоростях. Постоянная подача смазки с помощью дозирующих систем гарантирует равномерное покрытие, предотвращая образование сухих участков, которые вызывают залипание и нестабильность процесса.
Контроль температуры систем смазки имеет не меньшее значение для поддержания стабильности и объёмов производства. По мере повышения температуры смазочного материала в ходе длительных производственных циклов изменяется его вязкость, что влияет на характеристики трения и эффективность охлаждения. Автоматизированные системы охлаждения поддерживают смазочный материал в оптимальном температурном диапазоне, сохраняя прочность масляной плёнки и обеспечивая стабильную работу высокоскоростного станка для волочения проволоки в течение всей смены. Периодический анализ смазочного материала позволяет выявить загрязнение, деградацию и окисление до того, как эти проблемы скажутся на стабильности процесса волочения.
Термический контроль и оптимизация скорости
Контроля и управления температурой
Термостойкость напрямую влияет на стабильность геометрических размеров и механические свойства проволоки, получаемой при высокоскоростной протяжке. Температура фильеры повышается в процессе протяжки вследствие трения и пластической деформации материала проволоки. Избыточная температура фильеры вызывает поверхностные дефекты, изменяет свойства материала и повышает риск обрыва проволоки. Системы охлаждения, предназначенные для высокоскоростных машин для протяжки проволоки, поддерживают температуру фильеры в заданных пределах за счёт циркуляции охлаждённой смазки или охлаждающей жидкости через держатель фильеры. Датчики температуры обеспечивают обратную связь в реальном времени, позволяя операторам регулировать скорость протяжки или расход охлаждающей жидкости для предотвращения условий теплового разгона.
Температура проволоки также влияет на стабильность, поскольку повышение температуры проволоки снижает прочность материала и увеличивает вероятность обрыва в процессе волочения. Взаимодействие между скоростью волочения, эффективностью смазки и тепловыми условиями создаёт сложную взаимосвязь, которую необходимо управлять комплексно. Операторы, понимающие эту взаимосвязь, могут найти оптимальный баланс между максимизацией скорости волочения и поддержанием стабильности, необходимой для обеспечения стабильного объёма производства и качества продукции.
Оптимизация скорости волочения
Скорость волочения представляет собой основную переменную, которую операторы регулируют для поддержания стабильности и одновременного повышения производственной мощности. Повышенная скорость волочения увеличивает производительность, но сокращает время, необходимое для достижения равновесия явлений на границе контакта матрицы и проволоки. Определение оптимальной скорости волочения для конкретных материалов и диаметров проволоки требует систематических испытаний и практического опыта работы с вашей конкретной высокоскоростной машиной для волочения проволоки. Настройки скорости должны учитывать свойства материала проволоки, геометрию матрицы, эффективность смазочного материала и пропускную способность системы охлаждения.
Постепенное увеличение скорости позволяет операторам определить порог, при котором устойчивость начинает ухудшаться в их конкретных условиях. Некоторые материалы допускают очень высокие скорости протяжки, тогда как другие требуют более консервативных настроек. После установления оптимальной скорости протяжки её постоянное поддержание обеспечивает стабильность процессов и предсказуемость объёма выпускаемой продукции. Автоматизированные системы могут контролировать соблюдение ограничений по скорости и выдавать предупреждения при приближении условий к пороговым значениям устойчивости, предотвращая ошибки операторов, которые могут негативно повлиять на качество продукции или целостность оборудования.
ЧаВО
Что вызывает неустойчивость в высокоскоростных станках для волочения проволоки?
Нестабильность обычно возникает из-за сочетания факторов, включая неправильное положение фильеры, недостаточное или чрезмерное натяжение проволоки, недостаточную смазку, тепловые проблемы или износ роликов капстана. В высокоскоростной машине для волочения проволоки эти факторы взаимодействуют и усиливают друг друга. Износ фильер особенно значим, поскольку изношенные фильеры создают неравномерное давление, которое вызывает нестабильность по всей операции. Регулярное техническое обслуживание, точная юстировка и стабильный контроль смазки эффективно устраняют большинство проблем со стабильностью.
Как скорость волочения влияет на объём производства и стабильность?
Скорость волочения напрямую определяет объём выпускаемой продукции, однако чрезмерно высокая скорость снижает стабильность и качество изделий. Повышение скорости волочения увеличивает производительность, но сокращает время, необходимое для достижения равновесного состояния процесса волочения. Эксплуатация высокоскоростного станка для волочения проволоки на скоростях, превышающих возможности материала и оборудования, приводит к росту числа обрывов, поверхностных дефектов и нестабильности геометрических параметров продукции. Оптимальная скорость волочения обеспечивает баланс между максимальным объёмом выпуска и допустимыми показателями стабильности и качества применительно к конкретному материалу и требуемому диаметру.
Какие мероприятия профилактического обслуживания повышают стабильность работы высокоскоростного станка для волочения проволоки?
Эффективное профилактическое техническое обслуживание включает регулярный осмотр и замену матриц, выравнивание и балансировку роликов тягового устройства, калибровку системы натяжения и анализ смазочных материалов. Техническое обслуживание тепловой системы и очистка охладителей обеспечивают оптимальный контроль температуры при работе на высоких скоростях. Контроль оборудования по параметрам вибрации, шума или необычных следов износа позволяет своевременно выявлять возникающие проблемы до того, как они приведут к серьёзному нарушению устойчивости. Комплексная программа технического обслуживания сохраняет эксплуатационные возможности вашей высокоскоростной машины для волочения проволоки и обеспечивает стабильный объём выпускаемой продукции на протяжении всего срока службы.

