 EN



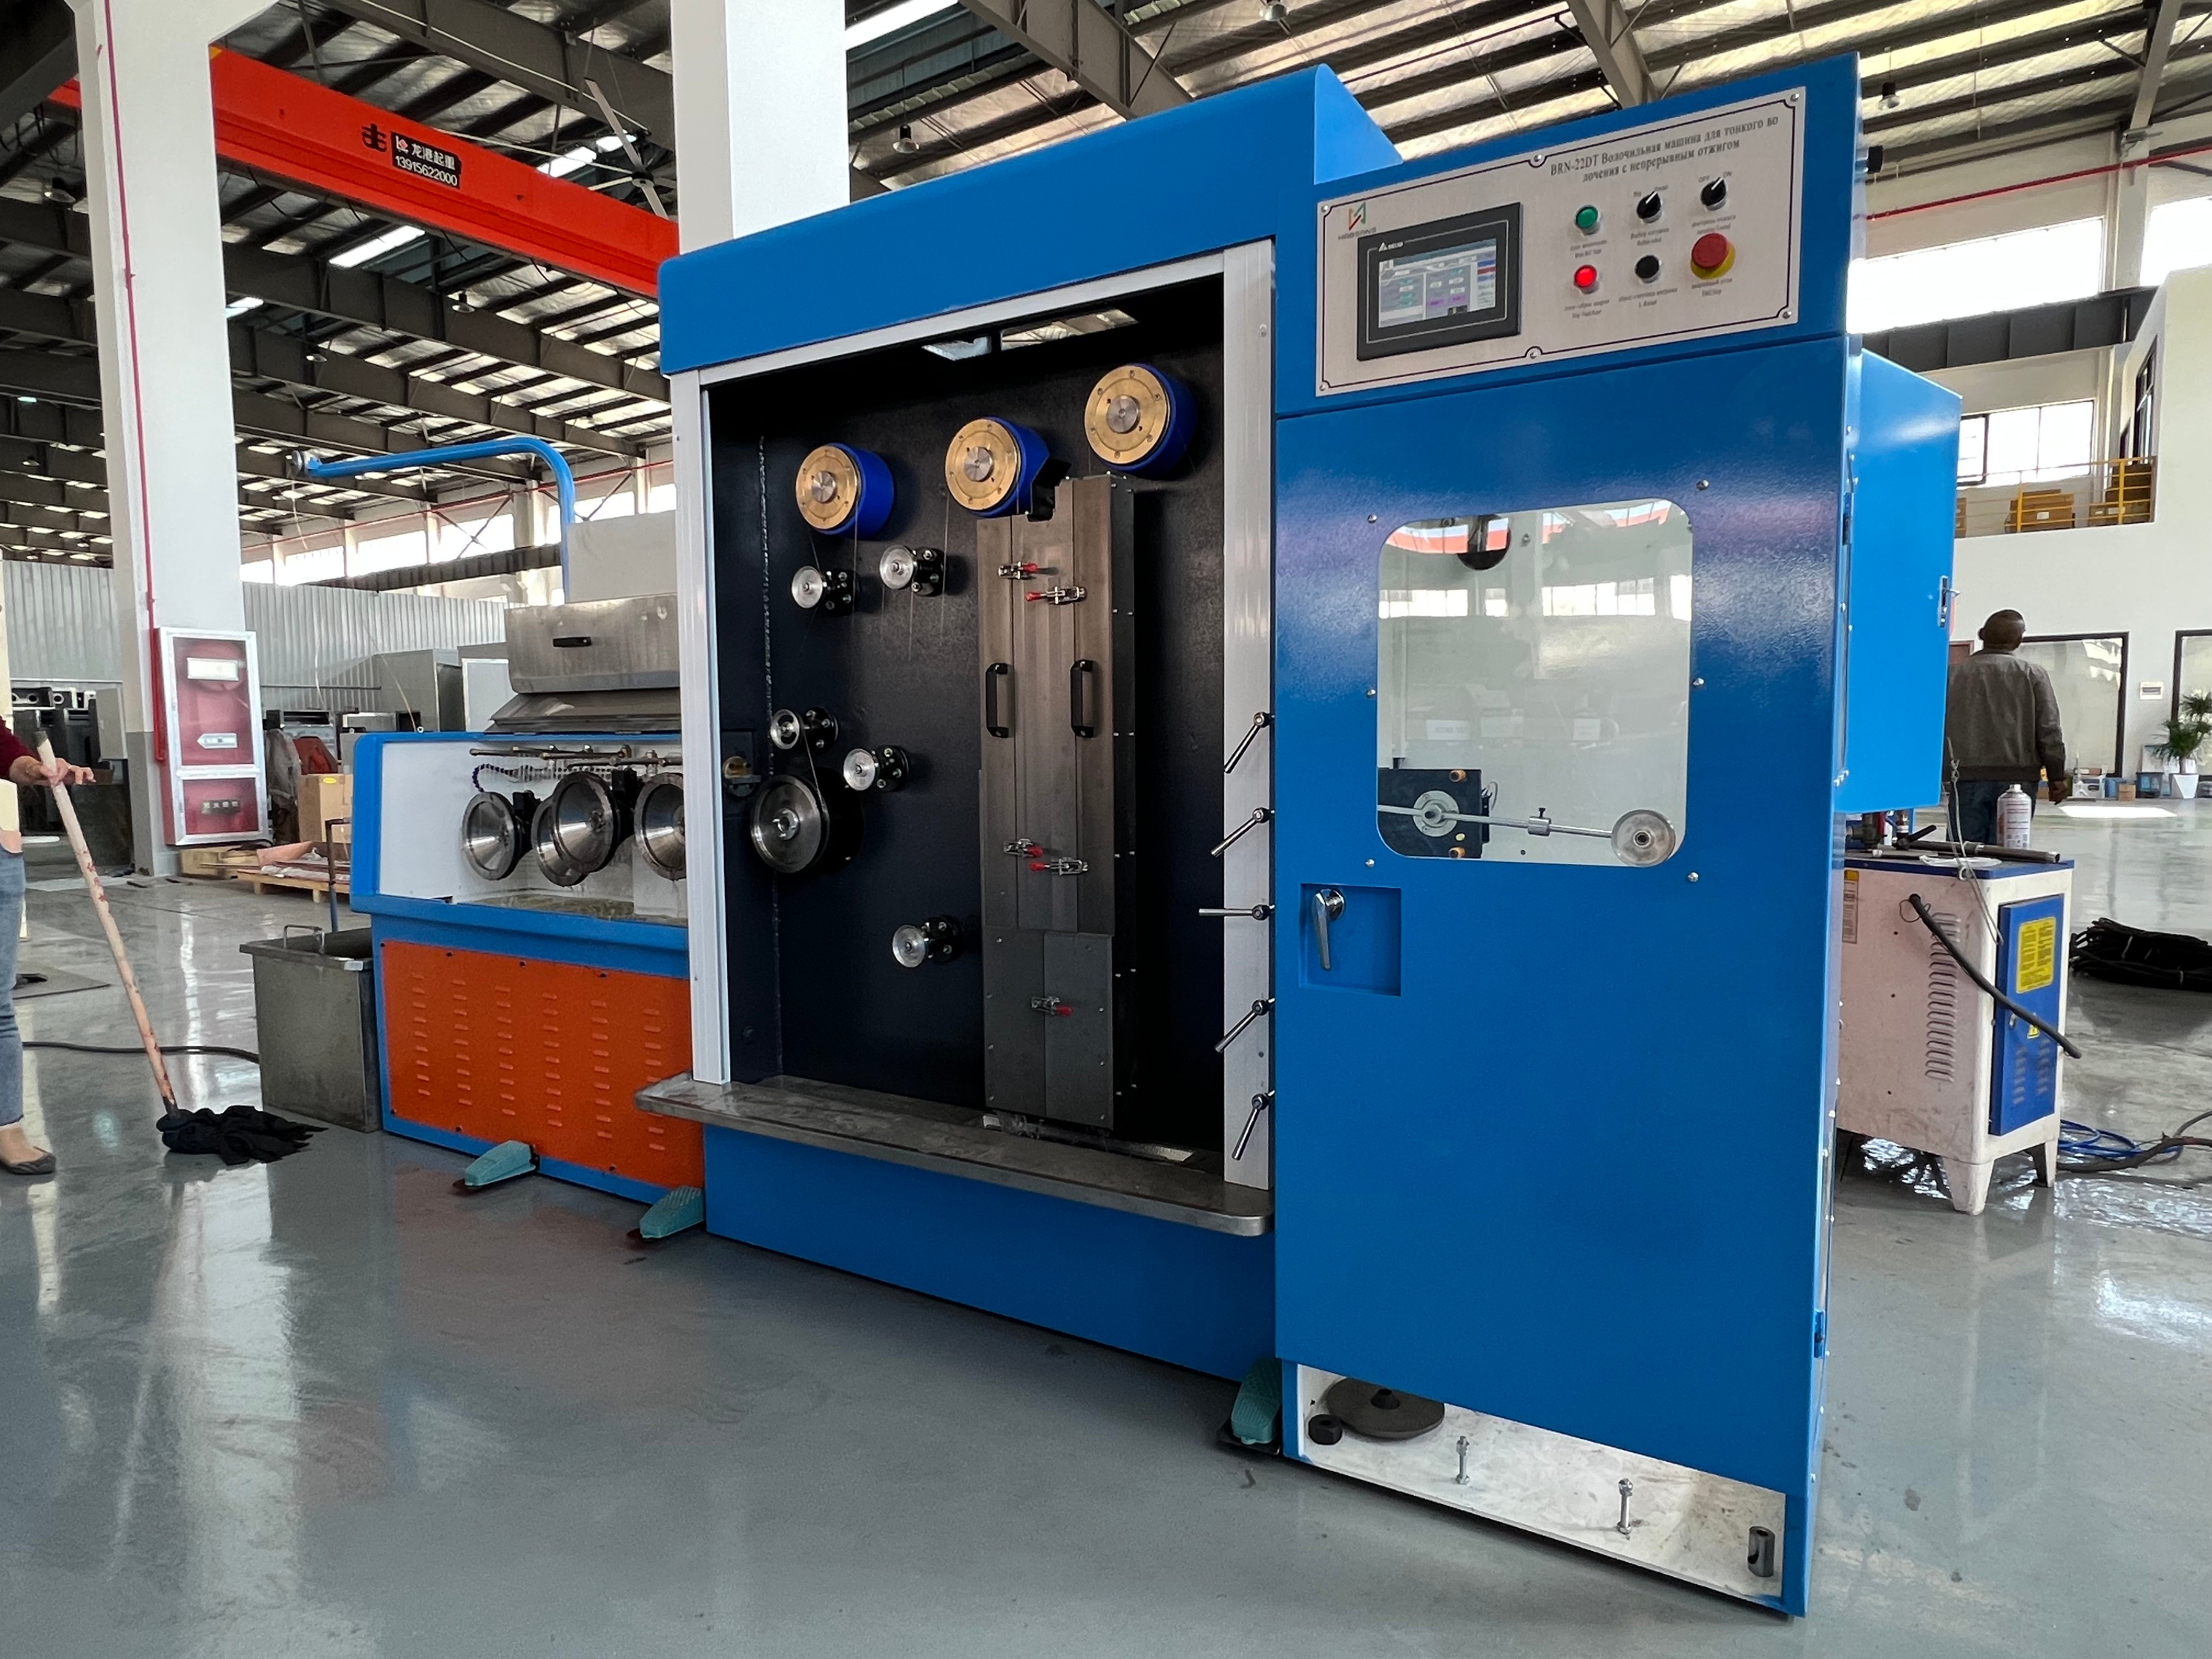
A gyorsított huzalhúzás működésének stabilitásának fenntartása döntő fontosságú a termékminőség biztosításához, a szakadások minimalizálásához és a modern gyártási környezetekben az üzemhatékonyság maximalizálásához. A magas sebességű drótvonás gépe pontos szabályozást igényel több működési paraméteren keresztül, hogy konzisztens eredményeket érjen el megnövelt sebességek mellett. Megfelelő stabilitás-kezelés hiányában a gyártók növekedett leállásokkal, anyagpazarlással és csökkenő termelési teljesítménnyel szembesülnek.
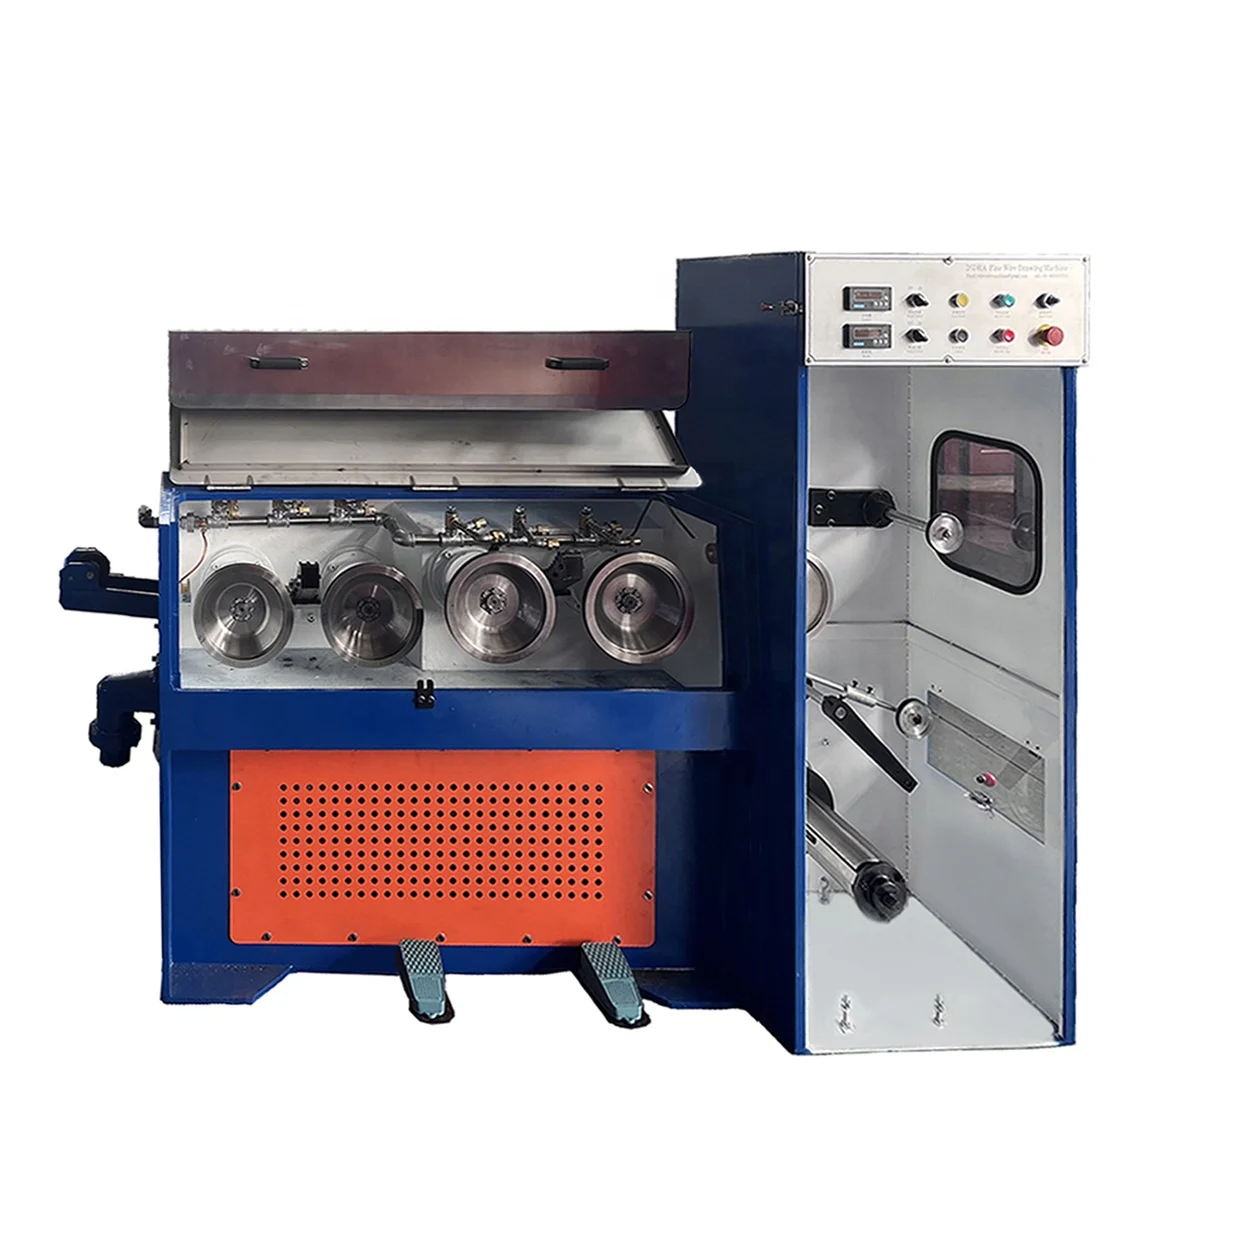
A stabilitásvezérlés mechanikai és működési alapjainak megértése lehetővé teszi az üzemeltetőknek és mérnököknek, hogy optimalizálják a húzási sebességet, miközben fenntartják a termék integritását. A nagy sebességű működés stabilitása a vezetékfeszültség-kezelést, a szerszámok igazítását, a hőmérséklet-szabályozást és a kenőanyag-egyenletességet foglalja magában. Mindegyik tényező közvetlenül hozzájárul a gyártási kimenet teljesítményéhez és a berendezésalkatrészek élettartamához.
Mechanikai igazítás és szerszám-teljesítmény
Pontos nyomófej-pozicionálás
A szerszámozás igazítása a legfontosabb stabilitási tényezők egyike bármely nagysebességű huzalhúzó gép működtetése során. Az eltolódás egyenetlen nyomáseloszlást eredményez a huzal keresztmetszetén, ami felületi hibákhoz, átmérő-ingadozásokhoz és egyenetlen mechanikai tulajdonságokhoz vezet. A megfelelő pozicionáláshoz rendszeres kalibrálásra és mérési protokollokra van szükség annak biztosítására, hogy a szerszám tengelyvonala pontosan egybeessen a huzal pályájával. A kezelőknek figyelniük kell a szerszám kopási mintáit, és a gyártó által előírt időközönként ki kell cserélniük a szerszámokat, mivel a kopott szerszámok nem tudják fenntartani a méretbeli pontosságot, függetlenül a többi szabályozási intézkedéstől.
A szerszámgeometria és a húzási sebesség közötti kapcsolat közvetlenül befolyásolja a stabilitási eredményeket. Ahogy a húzási sebesség nő, a helytelen igazításra való tűrőképesség jelentősen csökken, így a pontos igazítás még fontosabbá válik. A modern, nagysebességű huzalhúzó gépek olyan igazítási érzékelőket és automatikus kiegyenlítő rendszereket tartalmaznak, amelyek észlelik a pozíciós eltolódást, és valós időben korrigálják azt. Ezek a rendszerek javítják a stabilitást és a termelési teljesítményt is, mivel megakadályozzák a katasztrofális meghibásodásokat, és fenntartják a következetes húzási sebességet hosszabb termelési ciklusok során.
Kapocsgörgő karbantartás
A csörlőhengerek szabályozzák a huzal mozgását a húzószerszámokon keresztül, és közvetlenül befolyásolják a húzási sebesség egyenletességét. A csörlőhengerek felületi romlása, egyenetlen kopása vagy egyensúlyhiánya huzalcsúszáshoz és sebességingadozásokhoz vezet, amelyek destabilizálják az egész húzási folyamatot. A hengerek állapotának, felületi szerkezetének és csapágyfunkciójának rendszeres ellenőrzése megelőzi, hogy ezek a problémák kárt okozzanak a gyártási teljesítményben. A megfelelő karbantartási ütemtervek biztosítják, hogy a hengerek szolgálati idejük során megtartsák előírt átmérőjüket és felületi minőségüket.
Feszültség- és kenőanyag-vezérlő rendszerek
Huzalfeszültség-kezelés
A huzózónában uralkodó állandó vezetékfeszültség elengedhetetlen a stabil, nagy sebességű működéshez. A túlzott feszültség korai vezetékszakadást és gyorsabb szerszámkopást okoz, míg a hiányos feszültség vezetékrezgést és átmérő-inkonzisztenciát eredményez. A feszültségszabályozó rendszereknek dinamikusan reagálniuk kell a húzási sebesség és a vezeték tulajdonságainak változásaira, hogy folyamatos termelés során fenntartsák az optimális feszültségtartományt. Egy nagy sebességű vezetékhúzó gép, amely elektronikus feszültségméréssel van felszerelve, az első ezredmásodpercekben észlelheti a feszültségváltozásokat, és ennek megfelelően igazíthatja a csigahajtó sebességét, ezzel stabilizálva mind a folyamatot, mind a termelési mutatókat.
A feszültségmérés általában több ponton történik a huzal útvonalán, hogy azonosítsák a helyi feszültségkoncentrációkat. Ez a többpontos megközelítés lehetővé teszi az üzemeltetők számára, hogy meghatározzák, hol kezdődik az instabilitás, és célzott beállításokat végezzenek. A megfelelő feszültség stabil húzókörnyezetet teremt, amelyben a huzal előrejelezhető módon halad át a szerszámon, csökkentve a felületi egyenetlenségeket, és jelentősen meghosszabbítva a szerszám élettartamát. Ahogy a húzási sebesség növekszik, a pontos feszültség fenntartása még fontosabbá válik, mert bármely ingadozás gyorsan erősödik a magasabb sebességeknél.
Kenőanyag-kiválasztás és -felvitel
A kenőanyag minősége közvetlenül befolyásolja a nagysebességű huzalhúzás működésének stabilitását és a berendezések élettartamát. A megfelelő kenőanyag csökkenti a súrlódást a szerszám–huzal érintkezési felületén, minimalizálja a hőtermelést, és javítja a kész huzal felületi minőségét. A nagysebességű huzalhúzó gépek olyan, különösen magas húzási sebességre fejlesztett kenőanyagokat igényelnek, mivel a szokásos kenőanyagok hőterhelés hatására lebonthatnak, vagy nem képesek fenntartani a fóliavastagságot nagy sebesség mellett. A mérőrendszerek általi egyenletes alkalmazás biztosítja a kenés egységes lefedettségét, megakadályozva a száraz foltok keletkezését, amelyek húzódást és instabilitást okoznak.
A kenőanyag-rendszerek hőmérséklet-ellenőrzése ugyanolyan fontos a stabilitás és a termelési teljesítmény fenntartása érdekében. Amint a kenőanyag hőmérséklete emelkedik a hosszabb ideig tartó termelési ciklusok során, a viszkozitás változik, ami befolyásolja a súrlódási jellemzőket és a hűtés hatékonyságát. Az automatizált hűtőrendszerek a kenőanyagot az optimális hőmérséklet-tartományon belül tartják, így megőrzik a kenőfilm szilárdságát és biztosítják, hogy a nagysebességű huzalhúzó gép az egész műszak során stabil körülmények között működjön. A rendszeres kenőanyag-elemzés kimutatja a szennyeződést, a minőségromlást és az oxidációt, még mielőtt ezek a problémák veszélyeztetnék a huzalhúzás stabilitását.
Hőkezelés és sebességoptimalizálás
Hőmérséklet-figyelés és -vezérlés
A hőmérsékleti stabilitás közvetlenül befolyásolja a nagy sebességgel húzott vezeték méretbeli egyenletességét és mechanikai tulajdonságait. A húzószerszám hőmérséklete a húzás során emelkedik a vezetékanyag súrlódása és alakváltozása miatt. A túlzottan magas húzószerszám-hőmérséklet felületi hibákat okoz, megváltoztatja az anyag tulajdonságait, és növeli a vezeték elszakadásának kockázatát. A nagy sebességű vezetékhúzó gépekhez tervezett hűtőrendszerek a húzószerszám-hőmérsékletet a megadott tartományon belül tartják a húzószerszám-tartóban hűtött kenőanyag vagy hűtőfolyadék keringtetésével. A hőmérséklet-érzékelők valós idejű visszajelzést biztosítanak, lehetővé téve a működtető személyzet számára a húzási sebesség vagy a hűtőfolyadék-áramlás beállítását a hőmérsékleti feldobódás (thermal runaway) megelőzése érdekében.
A vezeték hőmérséklete szintén befolyásolja az állomány stabilitását, mivel a magasabb vezeték-hőmérséklet csökkenti az anyag szilárdságát, és növeli a törés valószínűségét a húzás folyamata során. A húzás sebessége, a kenőanyag hatékonysága és a hőmérsékleti körülmények közötti kölcsönhatás összetett kapcsolatot eredményez, amelyet egységesen kell kezelni. Azok a működtetők, akik értik ezt a kapcsolatot, képesek megtalálni az optimális egyensúlyt a húzás sebességének maximalizálása és a folyamatos gyártási teljesítményhez és termékminőséghez szükséges stabilitás fenntartása között.
Húzás sebességének optimalizálása
A húzási sebesség az a fő változó, amelyet az üzemeltetők az állékonyság fenntartása és a termelési teljesítmény maximalizálása érdekében állítanak be. A magasabb húzási sebességek növelik a termelékenységet, de csökkentik az időt, amely alatt a szerszám–huzal-felületi jelenségek egyensúlyba kerülhetnek. Az adott huzalanyagokhoz és -átmérőkhöz optimális húzási sebesség meghatározása rendszeres tesztelést és tapasztalatot igényel a konkrét nagysebességű huzalhúzó géppel kapcsolatban. A sebességbeállításoknak figyelembe kell venniük a huzalanyag tulajdonságait, a szerszám geometriáját, a kenőanyag teljesítményét és a hűtőrendszer kapacitását.
A fokozatos sebességnövelés lehetővé teszi a működtetők számára, hogy meghatározzák az adott körülmények mellett a stabilitás romlásának küszöbét. Egyes anyagok nagyon magas húzási sebességet engednek meg, míg mások óvatosabb beállításokat igényelnek. Miután meghatározták az optimális húzási sebességet, annak állandó fenntartása biztosítja a stabil működést és az előrejelezhető gyártási teljesítményt. Az automatizált rendszerek betartathatják a sebességkorlátozásokat, és figyelmeztetéseket adhatnak, ha a működési feltételek közelednek a stabilitási küszöbözónához, ezzel megelőzve az olyan működtetői hibákat, amelyek károsíthatnák a termék minőségét vagy a berendezés integritását.
GYIK
Mi okozza az instabilitást a nagysebességű huzalhúzó gépekben?
Az instabilitás általában több tényező együttes hatásából ered, például a szerszám elmozdulása, a huzal feszítésének helytelen beállítása, elégtelen kenés, hőmérsékleti problémák vagy kopott csigák. Nagysebességű huzalhúzó gépek esetében ezek a tényezők egymással kölcsönhatásba lépnek és erősítik egymást. A szerszám kopása különösen jelentős, mert a kopott szerszámok egyenetlen nyomást okoznak, amely az egész folyamatot instabillá teszi. A rendszeres karbantartás, a pontos szerszámbeállítás és a következetes kenés-vezérlés hatékonyan enyhíti a legtöbb stabilitási problémát.
Hogyan befolyásolja a huzalhúzási sebesség a termelési teljesítményt és a stabilitást?
A huzási sebesség közvetlenül meghatározza a gyártási kimenet mennyiségét, de túlzott sebesség rombolja a stabilitást és a termék minőségét. A magasabb huzási sebességek növelik a feldolgozási kapacitást, de csökkentik a huzási folyamat egyensúlyba kerülésére rendelkezésre álló időt. Ha egy nagysebességű huzóberendezést olyan sebességgel üzemeltetnek, amely meghaladja az anyag és a berendezés képességeit, akkor a szakadások gyakorisága, a felületi hibák és az egyenetlen méreteltérések növekednek. Az optimális huzási sebesség azt a kompromisszumot jelenti, amely a maximális gyártási kimenetet a konkrét anyag- és átmérő-követelményekhez igazított elfogadható stabilitás és minőségi mutatókkal egyensúlyozza.
Milyen megelőző karbantartási intézkedések javítják a nagysebességű huzóberendezések stabilitását?
Az eredményes megelőző karbantartás rendszeres szerszám-ellenőrzést és cserét, a húzógörgők igazítását és kiegyensúlyozását, a feszítőrendszer kalibrálását, valamint a kenőanyag-elemzést foglalja magában. A hőmérséklet-szabályozó rendszer karbantartása és a hűtők tisztítása biztosítja az optimális hőmérséklet-szabályozást a nagy sebességű működés során. A rezgés, a zaj vagy a szokatlan kopási minták figyelése lehetővé teszi a problémák korai észlelését, mielőtt súlyos instabilitást okoznának. Egy átfogó karbantartási program megőrzi a nagy sebességű huzalhúzó gép teljesítményképességét, és biztosítja a termelési teljesítmény állandóságát az egész élettartama során.

