 EN



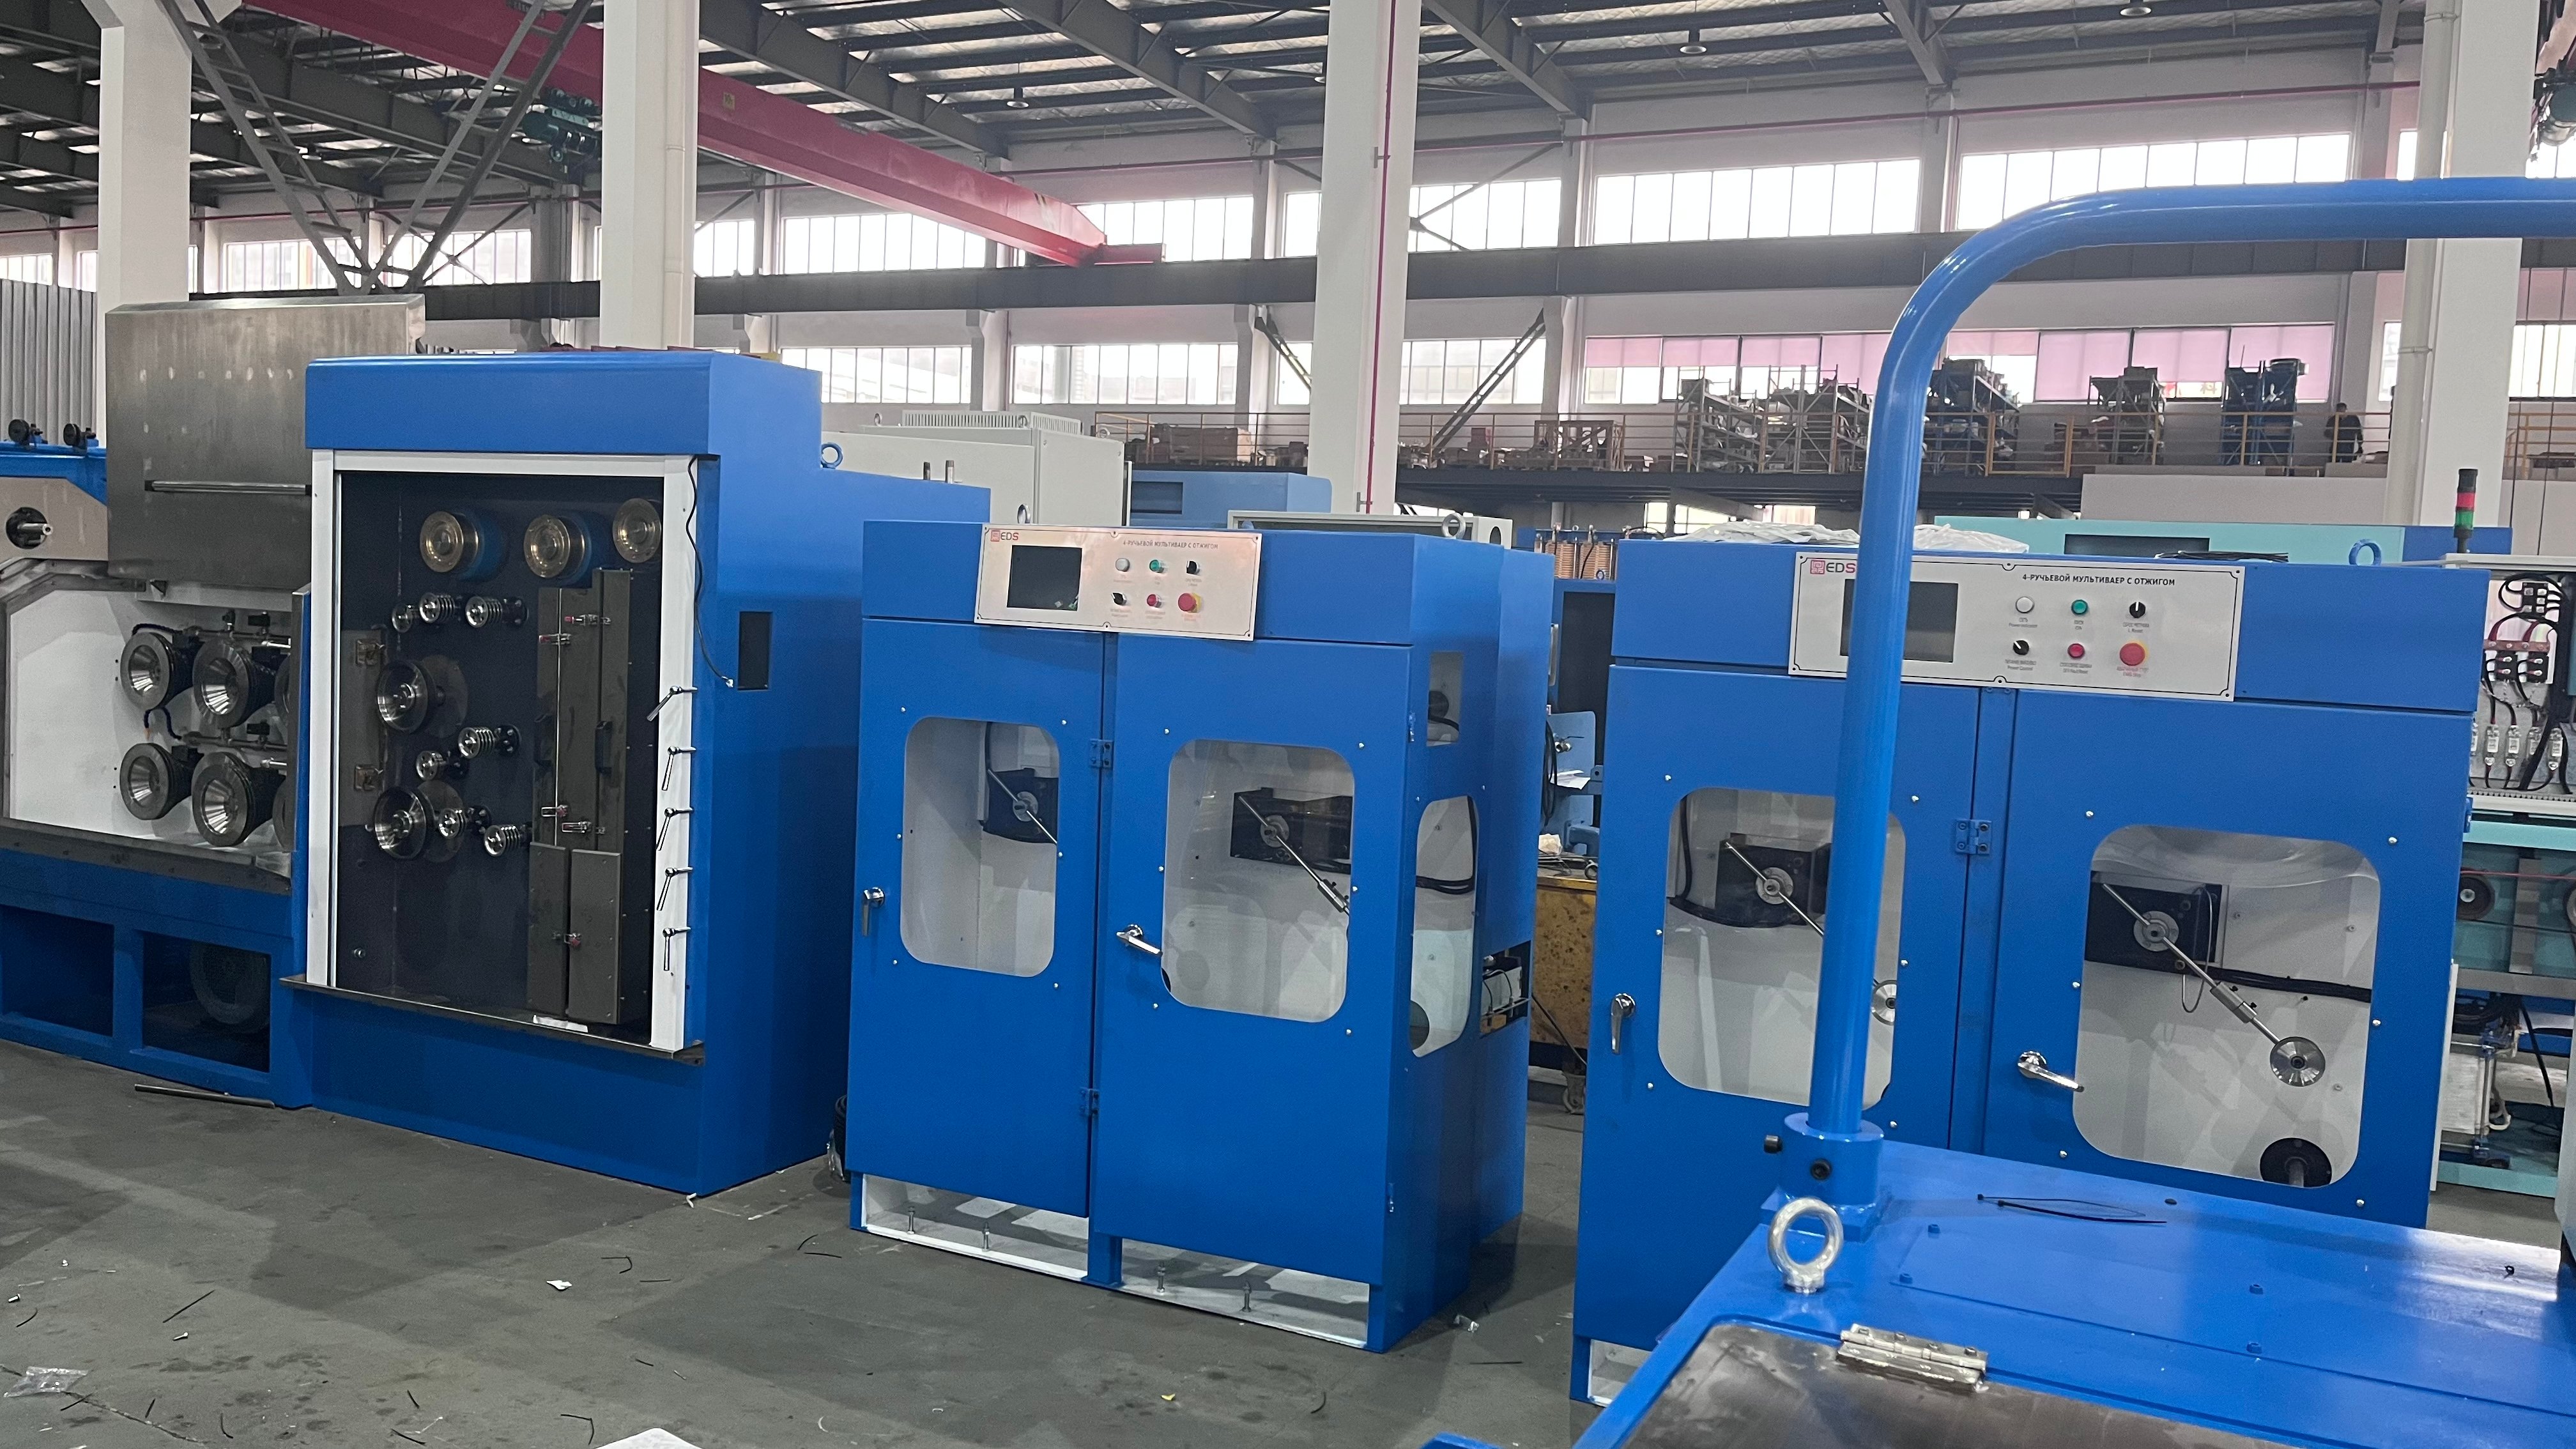
現代のワイヤー製造では、生産速度と一貫性が競争優位性を左右します。A マルチワイヤー引き機 は、工場が大規模にワイヤーを製造する方法を根本的に変革し、精度と品質を維持しながら複数のストランドを同時に加工することを可能にします。この技術は、ワイヤー製造において最も長く続くボトルネックの一つ——大量生産において速度と正確さの両立を図る必要性——に対処します。
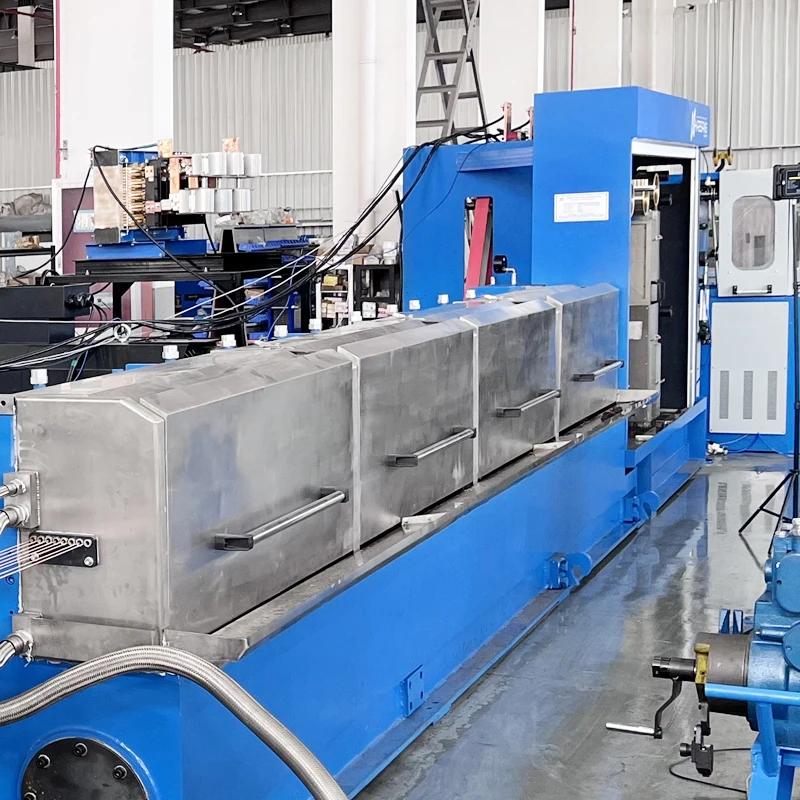
従来の単線ドローイング方式では、1本のストランドを一度に処理するため、サイクル間で待機時間が発生し、生産能力が制限されます。一方、現代の多線同時生産方式は、協調動作するダイステーションを用いて複数のワイヤーを同時に引き抜くことで、この制約を克服します。その効率向上は単なる速度向上にとどまらず、ダウンタイムの削減、単位当たりのエネルギー消費量の低減、材料歩留まりの改善など多方面に及び、コスト感応性の高い市場で競争するワイヤー製造事業者にとって不可欠な手法となっています。
多本線引抜技術の主なメリット
並列処理と生産性の向上
Aマルチワイヤー引き機 複数のワイヤー素線を、それぞれ独立したが互いに同期された引抜ダイに同時に供給することで動作します。各ワイヤーは個別の断面縮小工程を経ながら、それぞれ独立した張力制御が維持されます。この並列処理により、生産量は処理されるワイヤー本数に比例して増加します。単線式機械が1サイクルで1本の完成ワイヤーを製造するのに対し、多本線式システムでは同一時間内に4本、6本、あるいは8本の完成ワイヤーを出力でき、設備の生産能力を実質的に高めることができます。その際、床面積やオペレーター数を同程度増加させる必要はありません。
工場が既存のレイアウトに複数のワイヤー生産工程を統合すると、効率向上の効果は相乗的に高まります。オペレーターは1つの制御インターフェースからすべてのストランドを監視できるため、個別のワイヤーごとに設備を再ロードしたり、パラメーターをリセットしたりする必要がなくなります。ワイヤー引抜き工程全体が1つの統合された作業として実行されるため、工程切替え時間は大幅に短縮されます。こうした運用の簡素化は、測定可能な生産時間の短縮という形で直接現れます。
すべてのストランドにおける高精度と一貫性
現代の多本線材引抜機システムでは、各ストランドに独立したダイヘッドを採用しており、それぞれに張力センサーとフィードバックループが備わっています。この構成により、単一の運転サイクルで生産されるすべての線材について、直径公差、表面粗さ、機械的特性が一貫して維持されます。各ラインの張力は、個別のひずみゲージによってリアルタイムで監視され、いずれかのストランドが仕様から逸脱した場合、数ミリ秒以内に自動的に調整が行われます。その結果、異なる線径や材質組成を同時に加工する場合でも、均一な製品品質が確保されます。
一貫性の確保により、不良品率および再加工の必要性が大幅に削減されます。すべての製品が初回検査で仕様を満たす場合、メーカーは高価な材料損失や品質不適合に起因する生産遅延を回避できます。このような信頼性の高さは、自動車・通信・建設など、電線の仕様にわずかなばらつきも許されない業界において特に価値があります。
運用時間の短縮とコストへの影響
工程サイクル時間の短縮およびセットアップの簡素化
多本線同時引抜機を導入すると、従来の単線順次加工方式と比較して、単位製品あたりの生産時間が60~75%短縮されます。例えば、1日あたり100キロメートルの完成線材を加工するワイヤー製造メーカーの場合、6本同時引抜方式ではその量を6時間で処理可能ですが、単線設備では18~24時間かかります。この生産スピードの向上により、工場はより多くの顧客に対応できたり、緊急発注への対応が迅速化したり、出荷目標を維持したまま作業シフト数を削減したりできます。こうした効率化は、人件費や施設の間接費負担の軽減にも直結します。
セットアップおよび仕様切替のプロセスも、統一された機械アーキテクチャによって改善されます。従来のように、各ワイヤー仕様ごとに別々の設備を調整する代わりに、オペレーターは1台の機械を複数のワイヤー仕様に対応するよう一度だけ設定し、その後、同一設定で数十件の受注を連続処理できます。切替回数が減ることで、操作ミスのリスクが低減し、フル稼働への立ち上がりが早まり、切替時の不良品(廃材)も減少します。
エネルギー効率と材料収率の最適化
多本線材引抜機の設計では、モータードライブ、ダイステーション、冷却システムを単一の統合ユニットに集約しています。この集約により、複数台の機械を並列で運転する場合に比べて、重複したエネルギー消費が削減されます。完成線材1キログラムあたりの電力消費量は、同等の単線能力を持つ従来機と比較して20~35%低減されており、エネルギー消費が大きい製造現場においては、実質的なメリットとなります。さらに、同期引抜により線材のロスや切断が減少し、原料から完成品までの材料収率が、線径および材質に応じて2~5%向上します。
材料ロスの低減は、直接的に製造コストを削減し、利益率を向上させます。年間500トンのワイヤーを加工する工場が、優れたマルチワイヤー加工技術によってわずか2%の追加収率を確保できた場合、それは10トン分の材料価値の回収に相当します。これに加え、エネルギー消費の削減や単位当たりの労働負荷の軽減が相まって、総コスト削減額は非常に大きくなり、高生産量の現場では、設備投資の回収期間が数カ月で達成可能になります。
実用的な導入とスケーラビリティ
各種ワイヤー仕様および素材への対応柔軟性
最新の多本線引抜機システムでは、モジュール式ダイセットを交換することで、単一の構成で0.5ミリメートルから5ミリメートルまでの線径を対応できます。作業者は、材料の物理的特性や表面状態が並列処理を許容する限り、軟鋼、ステンレス鋼、銅、特殊合金などを同時に引抜加工できます。この柔軟性により、メーカーは用途ごとに専用設備を保有することなく、多様な市場セグメントに対応可能となり、生産効率の向上と設備投資コストの削減が実現します。
多本線生産におけるモジュール方式は、段階的な生産能力拡張も可能にします。たとえば、4本線対応の設備から始めて、需要の増加に応じて追加のダイヘッドを後付けで導入できます。これにより、新たに一式設備を購入する必要がなくなります。このスケーラビリティによって、設備投資が事業成長と連動し、財務リスクの低減と設備投資の投資収益率(ROI)向上が図られます。
最新の製造システムとの統合
現在の多線式伸線機は、張力制御システム、ライン内径測定装置、データ記録インターフェースなど、産業用オートメーション・プラットフォームとシームレスに連携します。リアルタイム接続により、生産パラメーターの遠隔監視、予知保全のアラート発行、品質関連文書の自動作成が可能になります。このような連携機能は、インダストリー4.0の取り組みを支援し、製造事業者が設備の実際の稼働状況に基づいて生産計画を最適化することを可能にします。効率向上の効果は、機械単体にとどまらず、生産全体のワークフローに及ぶため、在庫維持コストの削減や顧客需要への対応スピードの向上にもつながります。
よくある質問
多線式伸線機への投資の回収期間は通常どのくらいですか?
ほとんどのワイヤー製造メーカーでは、年間処理量および現在の人件費に応じて、投資回収期間(ROI)が18~36か月で達成されています。年間300トンを超える処理を行う施設では、人件費削減、エネルギー消費の低減、材料歩留まりの向上を合わせた効果により、通常18~24か月で設備投資費用を回収しています。また、需要増加が見込まれる場合、単線引抜機の追加購入が必要となるところを、多線引抜機を導入することで、投資回収期間はさらに短縮されます。
多線引抜機はステンレス鋼や銅などの特殊材料も加工できますか?
はい。最新の多線引抜機は、幅広い材質に対応した多線同時加工が可能です。ステンレス鋼、銅、アルミニウム、ニッケル合金なども、適切なダイス仕様および冷却条件を設定すれば、問題なく引抜加工できます。各ダイスストランドに独立した張力制御機能が備わっているため、材質の種類に関わらず、材料特性を均一に保つことができ、特殊材料であっても一般炭素鋼と同様に安定して加工できます。
多本線引抜機は、複数の単線引抜機と比べてどれだけの床面積を必要としますか?
6本線対応の多本線引抜機は、同等の単線引抜機3台分に必要な床面積の約60~70%で済み、かつ生産性と効率性も上回ります。このように設置面積を大幅に削減できるため、製造現場は工場の増設なしに生産能力を高めることができます。既存の施設ですでに稼働率が高くなっている事業所にとっては、非常に大きなメリットです。

