 EN



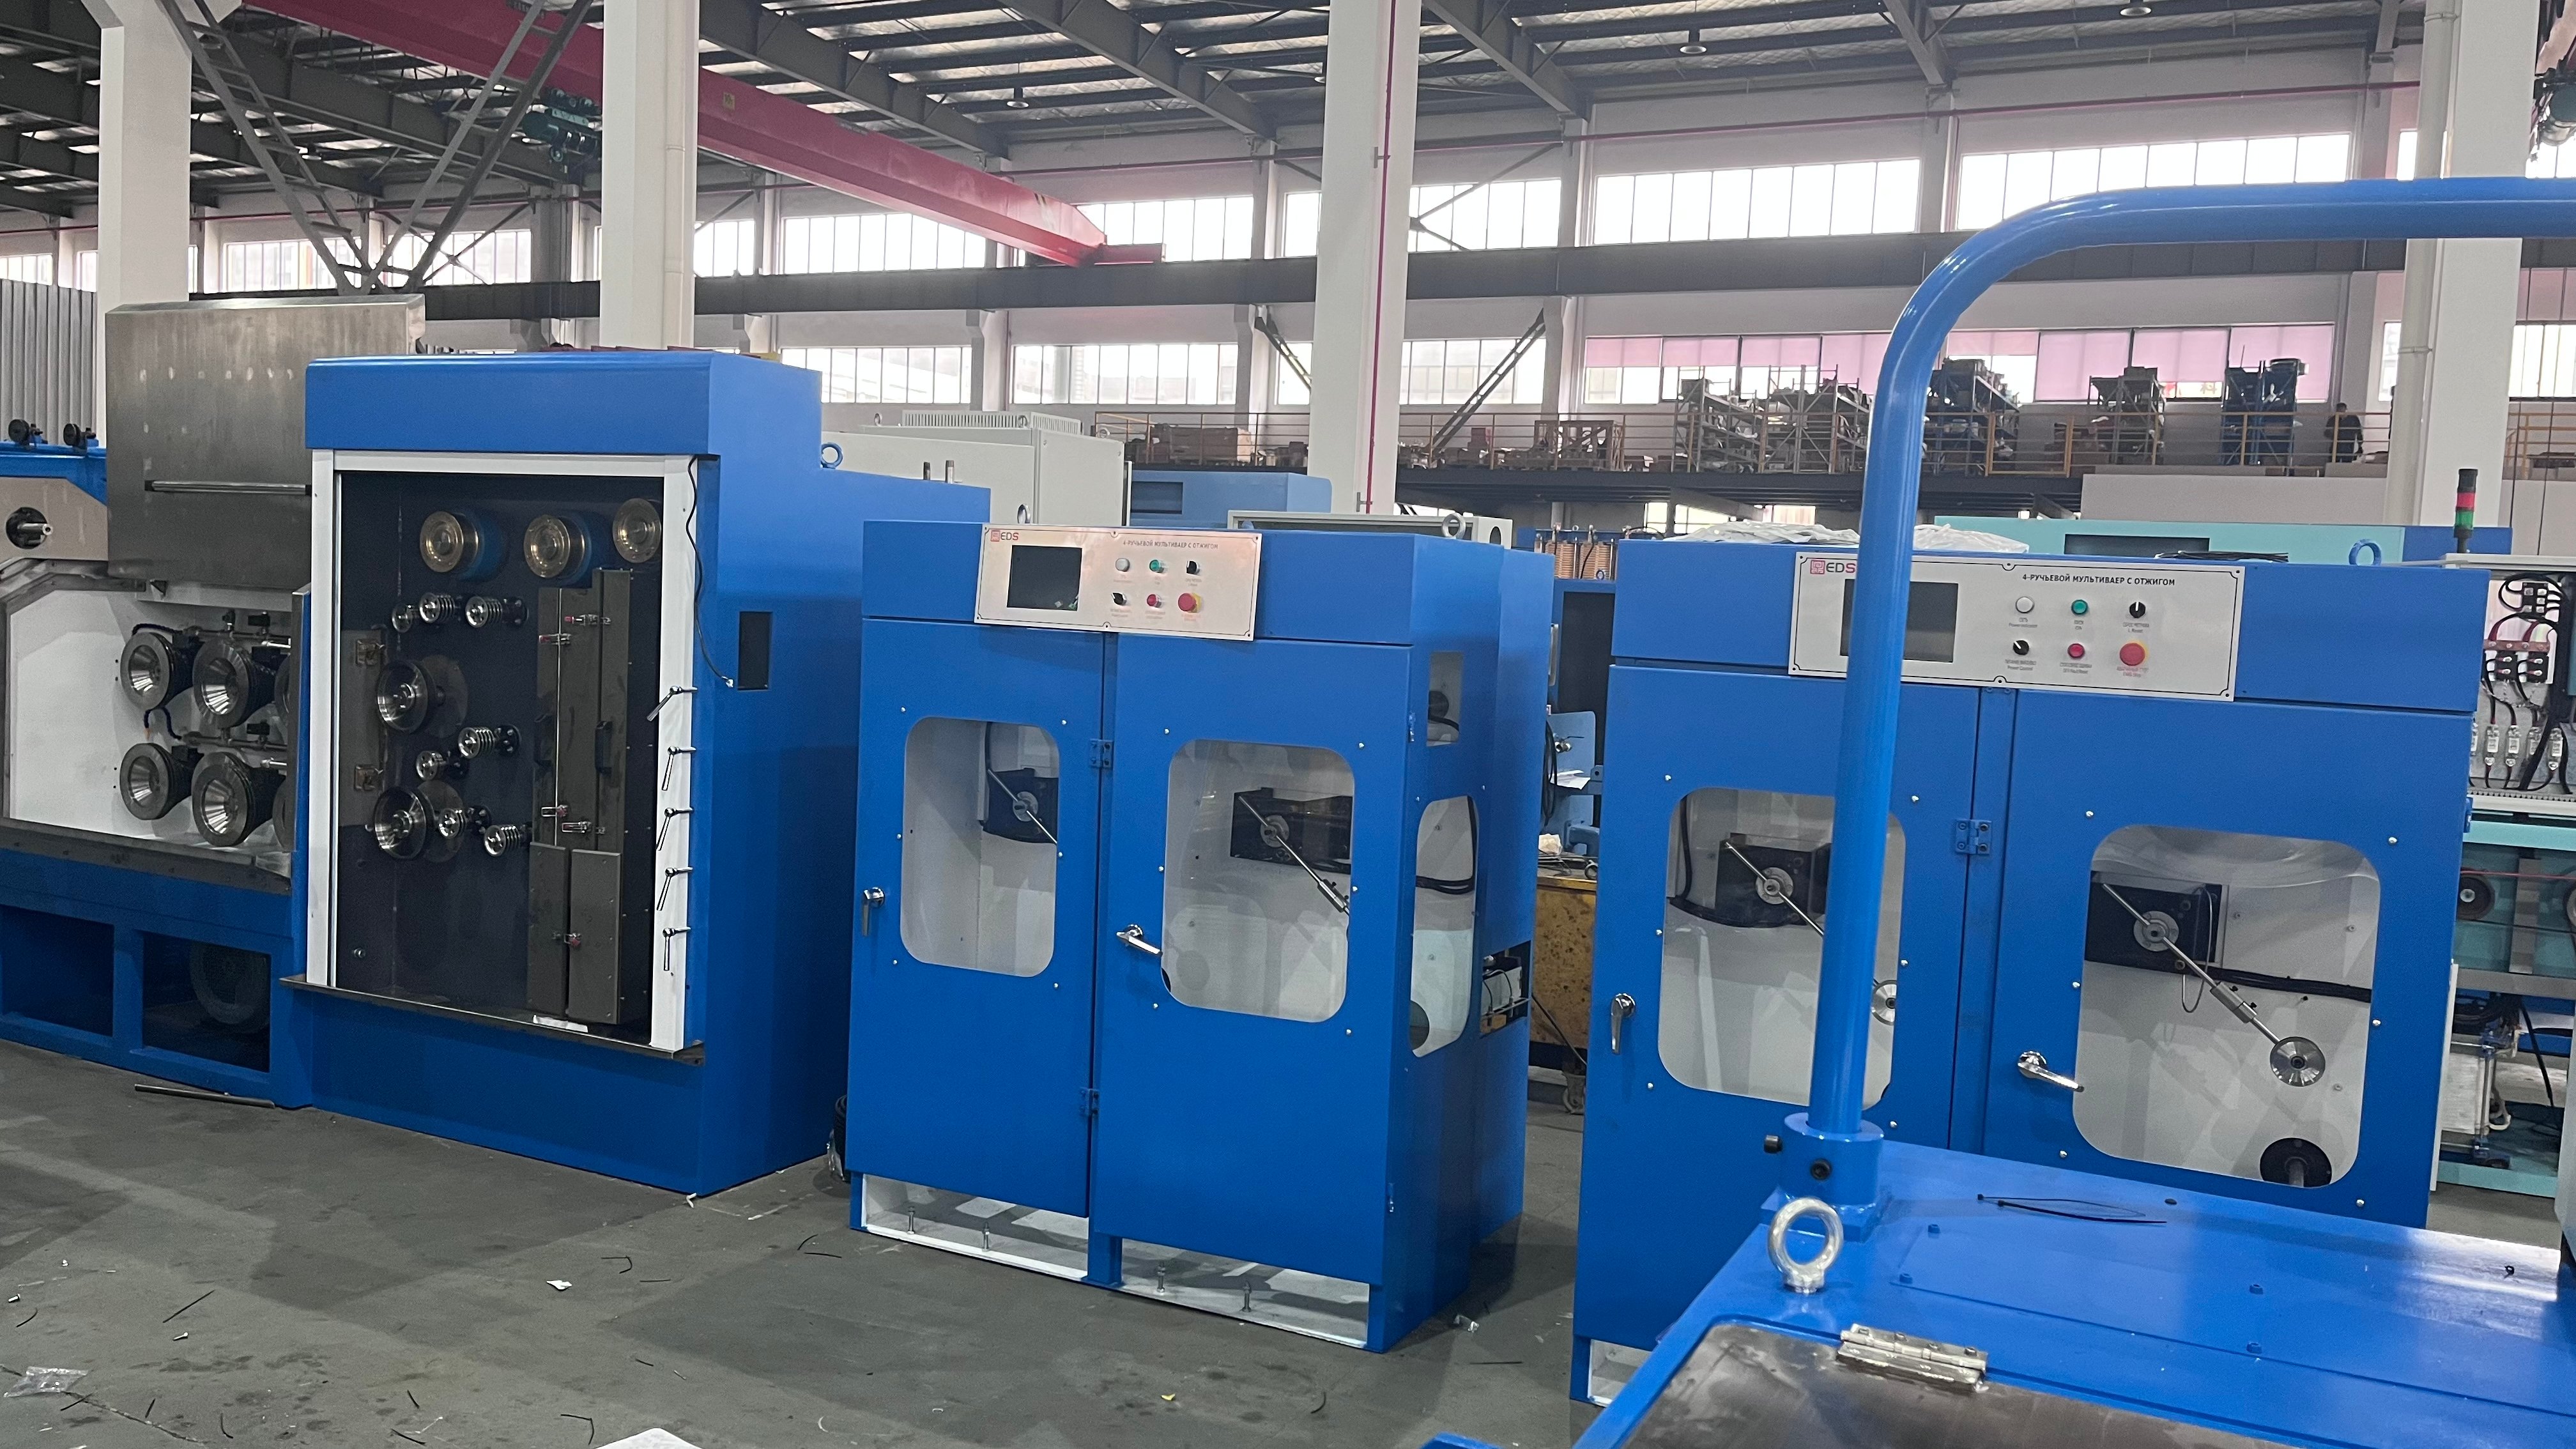
في تصنيع الأسلاك الحديث، تُحدِّد سرعة الإنتاج واتساقه الميزة التنافسية. أ آلة رسم متعددة الأسلاك تُغيِّر جذريًّا طريقة إنتاج الأسلاك على نطاق واسع في المصانع، مما يمكِّن من معالجة عدة خيوط في وقتٍ واحد مع الحفاظ على الدقة والجودة. وتتناول هذه التكنولوجيا أحد أكثر الاختناقات استمراريةً في تصنيع الأسلاك: الحاجة إلى تحقيق توازن بين السرعة والدقة في عمليات الإنتاج الضخم.
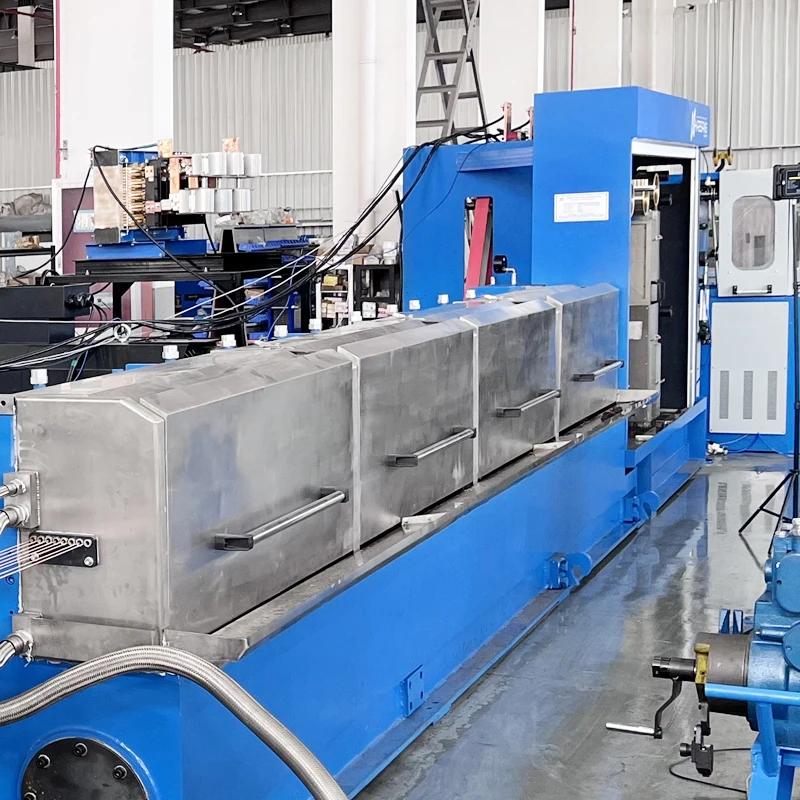
وتتعامل الأنظمة التقليدية لسحب سلك واحد فقط مع خيطٍ واحدٍ في كل دورة، ما يؤدي إلى فترات توقف بين الدورات ويحدُّ من الإنتاج الكلي. أما أساليب إنتاج الأسلاك المتعددة الحديثة فتتجاوز هذا القيد عبر سحب عدة أسلاك في آنٍ واحد عبر محطات قوالب منسَّقة. وتمتد مكاسب الكفاءة لما هو أبعد من السرعة البحتة: فانخفاض أوقات التوقف، وانخفاض استهلاك الطاقة لكل وحدة، وتحسين كفاءة استغلال المواد، كلُّ ذلك يجعل هذه الطريقة ضروريةً لمصنِّعي الأسلاك الذين يتنافسون في الأسواق الحساسة من حيث التكلفة.
المزايا الأساسية لتكنولوجيا سحب الأسلاك المتعددة
المعالجة المتوازية وتعزيز الإنتاجية
أ آلة رسم متعددة الأسلاك تعمل هذه التكنولوجيا بتغذية عدة أسلاك خام عبر قوالب سحب منفصلة لكنها متزامنة في آنٍ واحد. ويمر كل سلك عبر تسلسل خفض خاص به مع الحفاظ على تحكم مستقل في الشد. وبفضل هذا النمط التشغيلي المتوازي، يزداد إجمالي الإنتاج تناسبيًّا مع عدد أسلاك التغذية التي تُعالَج في وقت واحد. فبينما تُنتج الآلات أحادية السلك سلكًا واحدًا جاهزًا في كل دورة، تُخرِج أنظمة الأسلاك المتعددة أربعة أو ستة أو ثمانية أسلاك مكتملة خلال الفترة الزمنية نفسها، ما يضاعف سعة المنشأة فعليًّا دون الحاجة إلى زيادة متناظرة في مساحة الأرضية أو عدد المشغلين.
تتضاعف مكاسب الكفاءة عندما تدمج المصانع عمليات إنتاج أسلاك متعددة في التخطيطات القائمة. ويقوم المشغلون بمراقبة جميع الخيوط من واجهة تحكم واحدة، ما يلغي الحاجة إلى إعادة تحميل المعدات أو إعادة ضبط المعايير بين الخيوط الفردية. وتتراجع أوقات التحويل بشكل كبير لأن عملية سحب الأسلاك بأكملها تُنفَّذ كعملية موحدة واحدة. وينتج عن هذا التبسيط التشغيلي تخفيضاتٌ ملموسةٌ في وقت الإنتاج.
الدقة والاتساق عبر جميع الخيوط
تستخدم أنظمة آلات سحب الأسلاك الحديثة متعددة الخيوط رؤوس قوالب مستقلة لكل خيط، مزودة كلٌّ منها باستشعار توتر وحلقة تغذية راجعة خاصة بها. ويضمن هذا التصميم أن تبقى تحملات القطر ونعومة السطح والخصائص الميكانيكية متسقةً في جميع الأسلاك المنتَجة خلال دورة إنتاج واحدة. وتراقب مقاييس الانفعال الفردية التوتر على كل خطٍّ في الزمن الحقيقي، فتُفعِّل تعديلات تلقائية خلال جزء من الألف من الثانية إذا انحرف أي خيط عن المواصفات المحددة. والنتيجة هي جودة منتج متجانسة حتى عند معالجة أقطار أسلاك مختلفة أو تركيبات مواد متنوعة في الوقت نفسه.
تقلّل الاتساقُ من معدلات الهدر ومتطلبات إعادة التصنيع بشكلٍ كبير. وعندما تفي جميع الخيوط بالمواصفات في المحاولة الأولى، يتفادى المصنّعون خسارة المواد باهظة الثمن والتأخيرات الإنتاجية الناجمة عن رفض الجودة. ويظهر هذا الميزة في موثوقية الأداء بوضوحٍ خاص في قطاعات مثل صناعة السيارات والاتصالات السلكية واللاسلكية والبناء، حيث تتطلب مواصفات الأسلاك تحملًا صفريًّا لأي انحراف.
توفير الوقت التشغيلي والأثر المالي
اختصار أوقات الدورة وتبسيط التعقيد المرتبط بالإعداد
عادةً ما يقلل تنفيذ آلة سحب الأسلاك المتعددة من وقت الإنتاج لكل وحدة بنسبة تتراوح بين ٦٠ و٧٥ في المئة مقارنةً بأساليب سحب السلك الواحد بالتسلسل. فعلى سبيل المثال، قد تُنهي شركة مصنِّعة للأسلاك معالجة ١٠٠ كيلومتر من المنتج النهائي يوميًّا خلال ٦ ساعات باستخدام نظام ذي ٦ خيوط، بينما تستغرق نفس الكمية ١٨ إلى ٢٤ ساعة باستخدام معدات سحب السلك الواحد. ويتيح هذا التسارع للمصانع خدمة عدد أكبر من العملاء، أو الوفاء بالطلبات العاجلة بشكل أسرع، أو تقليل عدد الورديات مع الحفاظ على أهداف الإنتاج. كما تنعكس مكاسب الكفاءة مباشرةً في تخفيض تكاليف العمالة والتكاليف العامة للمنشأة.
كما تستفيد عمليات الإعداد والتبديل أيضًا من هيكلية الآلة الموحَّدة. فبدلًا من ضبط معدات منفصلة لكل مواصفة سلك، يقوم المشغلون بتكوين آلة واحدة لمعالجة عدة معايير إنتاج للأسلاك مرة واحدة فقط، ثم يُجرَى تنفيذ عشرات الطلبات عبر هذه التكوين نفسه. وبما أن عدد عمليات التبديل يقل، فإن احتمالات الخطأ تقل كذلك، وتزداد سرعة الوصول إلى السرعة التشغيلية القصوى، ويقل هدر المواد أثناء فترات الانتقال.
كفاءة الطاقة وتحسين عائد المواد
تدمج تصاميم آلات سحب الأسلاك المتعددة محركات الدفع ومحطات القوالب وأنظمة التبريد في وحدات متكاملة واحدة. ويؤدي هذا الدمج إلى خفض استهلاك الطاقة الزائد مقارنةً بتشغيل عدة آلات بالتوازي. فبالنسبة للكيلوجرام الواحد من السلك المُنتَج، تستهلك الأنظمة الحديثة طاقة كهربائية أقل بنسبة ٢٠ إلى ٣٥٪ مقارنةً بأنظمة السلك الوحيد المكافئة، وهي ميزة جوهرية في بيئات التصنيع التي تتطلب طاقةً عالية. علاوةً على ذلك، يقلل السحب المتزامن من هدر السلك وانكساره، ما يحسّن عائد المواد من المادة الأولية إلى المنتج النهائي بنسبة ٢ إلى ٥٪، وذلك حسب قطر السلك ونوع المادة.
يؤدي خفض فقدان المواد مباشرةً إلى تخفيض تكاليف الإنتاج وتحسين الهوامش. فعندما تُنتج مصنعٌ يستهلك ٥٠٠ طن من الأسلاك سنويًّا، حتى نسبة ٢٪ إضافية من العائد عبر تقنية إنتاج الأسلاك المتعددة المتفوقة، فإن ذلك يعادل ١٠ أطنان من قيمة المواد المستعادة. وعند دمج ذلك مع تخفيض تكاليف الطاقة وانخفاض متطلبات العمالة لكل وحدة، يصبح مجموع التخفيض في التكاليف كبيرًا بما يكفي لتبرير استثمار المعدات خلال أشهر قليلة في العمليات عالية الحجم.
التطبيق العملي والقابلية للتوسّع
المرونة عبر مواصفات الأسلاك والمواد
تتعامل أنظمة آلات سحب الأسلاك متعددة الخيوط المعاصرة مع أقطار الأسلاك التي تتراوح بين ٠٫٥ ملليمتر و٥ ملليمتر في تكوين واحد عبر استبدال مجموعات القوالب الوحدوية. ويمكن للمُشغِّلين سحب الفولاذ اللين، والفولاذ المقاوم للصدأ، والنحاس، أو السبائك الخاصة في وقتٍ واحد، بشرط أن تسمح خصائص المادة وحالات سطحها بالمعالجة المتوازية. وبفضل هذه المرونة، يصبح بمقدور المصانع تلبية قطاعات السوق المتنوعة دون الحاجة إلى امتلاك معدات منفصلة لكل تطبيق، ما يعزِّز الكفاءة أكثر ويقلِّل من النفقات الرأسمالية.
كما يمكِّن النهج الوحدوي لإنتاج الأسلاك المتعددة من التوسُّع التدريجي في الطاقة الإنتاجية. فالمنشأة التي تبدأ بنظام رباعي الخيوط يمكنها تركيب رؤوس قوالب إضافية عند ازدياد الطلب، مما يجنِّبها الحاجة لشراء معدات جديدة بالكامل. وهذه القابلية للتدرج تنسِّق الإنفاق الرأسمالي مع نمو الأعمال، وتقلِّل من المخاطر المالية وتحسِّن العائد على الاستثمار في المعدات.
التكامل مع أنظمة التصنيع الحديثة
تتكامل طرازات آلات سحب الأسلاك المتعددة الحالية بسلاسة مع منصات الأتمتة الصناعية، بما في ذلك أنظمة التحكم في الشد، وأجهزة قياس القطر أثناء التشغيل، وواجهات تسجيل البيانات. وتتيح الاتصال الفوري المراقبة عن بُعد لمعايير الإنتاج، والتنبيهات المتعلقة بالصيانة التنبؤية، وتوثيق الجودة تلقائيًا. وتدعم هذه القدرة على التكامل مبادرات الصناعة ٤.٠، كما تمكن المصنّعين من تحسين جداول الإنتاج استنادًا إلى بيانات أداء المعدات المباشرة. وتمتد تحسينات الكفاءة لتشمل ليس الماكينة فقط، بل أيضًا سير العمل الإنتاجي بأكمله، مما يقلل تكاليف احتفاظ المخزون ويسرع الاستجابة لمتطلبات العملاء.
الأسئلة الشائعة
ما المدة النموذجية لاسترداد الاستثمار في آلة سحب الأسلاك المتعددة؟
يحقِّق معظم مصنِّعي الأسلاك عائد استثمار إيجابي خلال فترة تتراوح بين ١٨ و٣٦ شهرًا، وذلك تبعًا للحجم السنوي والتكاليف الحالية للعمالة. أما المنشآت التي تعالج أكثر من ٣٠٠ طن سنويًّا، فعادةً ما تسترد تكلفة المعدات خلال ١٨ إلى ٢٤ شهرًا بفضل التوفير المشترك في تكاليف العمالة والطاقة وتحسين كفاءة استهلاك المواد. وتزداد سرعة استرداد الاستثمار إذا شهد النشاط نموًّا في الطلب كان سيتطلَّب في حالته العادية شراء معدات إضافية لسحب سلك واحد.
هل يمكن لماكينة سحب أسلاك متعددة أن تتعامل مع مواد متخصصة مثل الفولاذ المقاوم للصدأ أو النحاس؟
نعم، فالأنظمة الحديثة تدعم إنتاج أسلاك متعددة من مجموعة واسعة من المواد. ويتم سحب الفولاذ المقاوم للصدأ والنحاس والألومنيوم وسبائك النيكل بنجاح على المعدات المعاصرة، شريطة استخدام قوالب مناسبة وضبط أنظمة التبريد. كما يضمن التحكم المستقل بالشد لكل خيط عند كل قالب الحفاظ على الخصائص المادية ثابتة بغض النظر عن نوع المادة، ما يجعل المواد المتخصصة قابلة للتطبيق بنفس درجة جدوى الفولاذ الكربوني القياسي.
كم مساحة أرضية تتطلبها آلة سحب الأسلاك المتعددة مقارنةً بوحدات سحب السلك الواحد المتعددة؟
عادةً ما تشغل آلة سحب الأسلاك المتعددة ذات الستة خيوط ما نسبته ٦٠ إلى ٧٠ في المئة من المساحة الأرضية التي تحتاجها ثلاث وحدات معادلة لسحب السلك الواحد، مع تحقيق إنتاجية وكفاءة أعلى. ويسمح هذا التوفير في المساحة للمصنّعين بزيادة الإنتاج دون توسيع المرافق، وهي ميزة كبيرة جدًّا للعمليات التي تعمل بالفعل عند طاقتها القصوى في المواقع الحالية.

